ما الذي يجب على الشركة المصنعة لقوالب الحقن ذات الحجم الكبير تقديمه؟
يجب على الشركة المصنعة لقوالب الحقن ذات الحجم الكبير تصميم الأدوات حول الإنتاج المتكرر، وليس مجرد بناء قالب به المزيد من التجاويف. بالنسبة لمشتري OEM، فإن الهدف الحقيقي هو الأجزاء المقبولة بشكل متسق عبر برنامج الإنتاج المقصود: أبعاد ثابتة، ومظهر يمكن التحكم فيه، ووقت دورة يمكن التنبؤ به، وأدوات يمكن صيانتها، واستجابة واضحة عندما تبدأ المكونات في التآكل.
قد يظل القالب الذي ينتج عينات مقبولة خلال تجربة قصيرة واحدة غير مناسب للإنتاج المستدام إذا كان التبريد غير متساوٍ، أو إذا كانت التجاويف لا تتصرف بشكل متسق، أو تتآكل الإدخالات بسرعة كبيرة جدًا، أو تتطلب الصيانة وقتًا توقفًا مفرطًا.
لهذا السبب يجب أن تبدأ عملية تحديد المصادر بكميات كبيرة بسؤال حول الإنتاج:
كيف سيستمر هذا القالب في إنتاج أجزاء مقبولة بعد الموافقة الأولية على العينة؟
DX Moulding يدعم قوالب حقن البلاستيك المخصصة والأجزاء البلاستيكية المقولبة وتطوير OEM/ODM. بالنسبة لبرنامج الإنتاج، يجب على المشترين ربط تصميم الأدوات وأخذ العينات وسجلات الجودة ومتطلبات التصنيع اللاحقة منذ البداية بدلاً من التعامل مع شراء القالب وإنتاج الأجزاء كخطوات غير ذات صلة.
من هم المشترون الذين يحتاجون إلى أدوات حقن كبيرة الحجم؟
تكون الأدوات ذات الحجم الكبير أكثر أهمية عندما يكون المنتج ذو هندسة مستقرة وطلبًا متكررًا وتوقعات إنتاج كبيرة بما يكفي لتبرير الاستثمار الإضافي في كفاءة الأدوات.
يمكن أن يشمل المشترون النموذجيون ما يلي:
- الشركات المصنعة للأجهزة.
- العلامات التجارية للمنتجات الاستهلاكية.
- شركات الإلكترونيات.
- الشركات المصنعة للمعدات الصناعية.
- موردي المكونات.
- عقد قوالب الحقن.
- المصنعون الأصليون للمعدات الأصلية يطلقون برامج إنتاج دولية متكررة.
قد يكون الحل بكميات كبيرة منطقيًا عندما يتوقع المشتري طلبات متكررة على مدى فترة طويلة ويحتاج إلى تكلفة إنتاج أقل لكل جزء مقبول.
قد لا يكون الخطوة الأولى الصحيحة عندما:
- لا يزال تصميم المنتج يتغير.
- الطلب غير مؤكد إلى حد كبير.
- لم يتم الانتهاء من الراتنج.
- لا تزال الأبعاد المهمة قيد التطوير.
- لم يكمل المنتج التحقق من صحة الوظيفة.
- يحتاج المشتري فقط إلى إنتاج النموذج الأولي أو الجسر.
قبل أن تطلب من الشركة المصنعة لقوالب الحقن ذات الحجم الكبير الحد الأقصى لعدد التجاويف، تأكد أولاً مما إذا كان المنتج نفسه جاهزًا لأداة إنتاج طويلة المدى.
يمكن استخدام خدمات التصنيع المخصصة لمراجعة تطوير المنتجات، وسوق دبي المالي، وتصميم القوالب ومتطلبات الإنتاج قبل الأدوات تم الافراج عنه.
ابدأ بالطلب السنوي، وليس الحد الأقصى لعدد التجاويف
من الأخطاء الشائعة في تحديد المصادر افتراض أن المزيد من التجاويف يعني تلقائيًا انخفاض تكلفة الإنتاج.
يجب تقييم عدد التجويف مقابل:
- الطلب السنوي.
- طلب حجم الدفعة.
- حجم الجزء ووزنه.
- الراتنج.
- آلة الحقن المطلوبة.
- نظام التشغيل.
- متطلبات التبريد.
- وقت الدورة المتوقع.
- عبء عمل التفتيش.
- صيانة الأداة.
- مرونة الإنتاج.
فكر في منتج افتراضي يتطلب 600000 قطعة غيار مقبولة سنويًا.
قد يفي القالب ذو 4 تجاويف والقالب ذو 8 تجاويف بالتوقعات اعتمادًا على وقت الدورة وساعات الماكينة المتاحة وجدولة الصيانة والإنتاج. لا تؤدي مضاعفة عدد التجاويف تلقائيًا إلى خفض إجمالي تكلفة التصنيع إلى النصف لأن الأداة الأكبر حجمًا قد تتطلب مجاريًا أكثر تعقيدًا، وآلة أكبر، وتبريدًا إضافيًا، وصيانة أكثر تكلفة.
السؤال الصحيح ليس:
"كم عدد التجاويف التي يمكنك بنائها؟"
إنه:
"ما هو تكوين التجويف الذي يلبي طلبنا السنوي مع مخاطر إنتاج وصيانة مقبولة؟"
دليل القوالب متعدد التجاويف من DX Moulding يشرح لماذا يجب تقييم تخطيط التجويف وتوازن العداء وقدرة الماكينة معًا.
إنشاء طلب عرض أسعار كبير الحجم حول بيانات الإنتاج
يجب أن يوفر طلب كبير الحجم لعرض الأسعار أكثر من ملفات CAD وسعر القالب المستهدف.
الجدول التالي عبارة عن قائمة مرجعية لمواصفات المشتري، وليس مواصفات إنتاج DX Moulding العالمية.
إذا كان الطلب السنوي غير مؤكد، فقدم عدة سيناريوهات بدلاً من رقم متفائل واحد.
على سبيل المثال:
- طلب الإطلاق: 100000 قطعة.
- الطلب السنوي المتوقع: 500000 قطعة.
- ذروة الطلب المحتملة: 900000 قطعة.
يمنح ذلك الشركة المصنعة لقوالب الحقن ذات الحجم الكبير أساسًا أفضل لمقارنة إستراتيجيات الأدوات.
يمكنك إرسال DX Moulding رسوماتك وتوقعات الحجم لمناقشة الأدوات الخاصة بالمشروع.
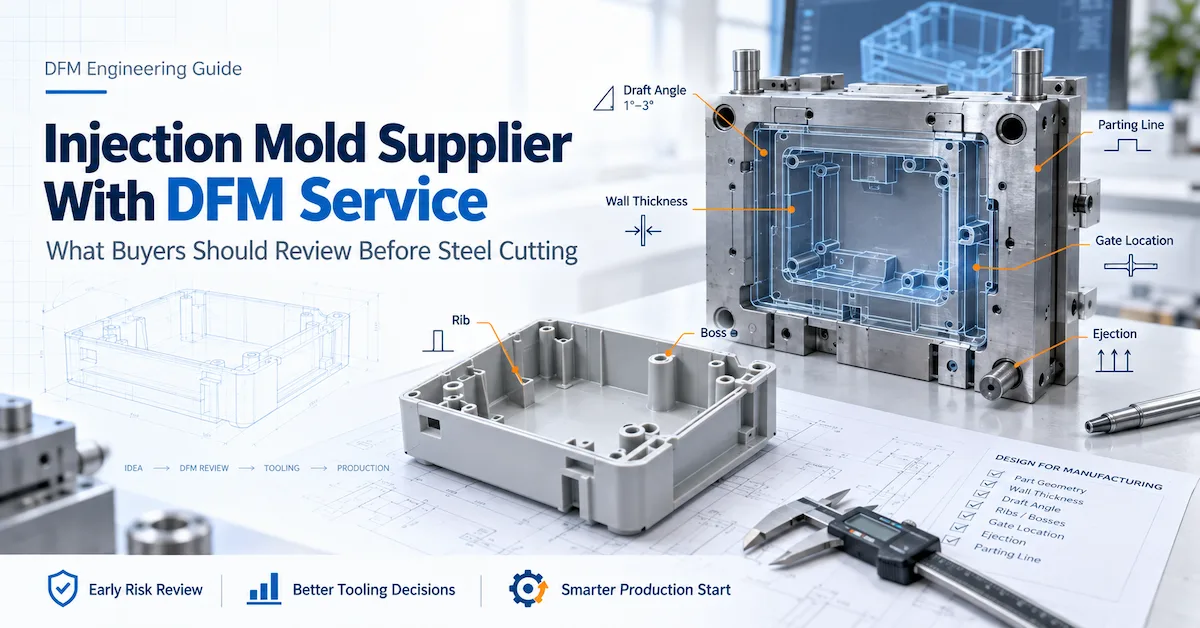
اختر مواد القالب المتعلقة بعمر الإنتاج والصيانة
تتضمن إمكانيات قوالب حقن البلاستيك أدوات مخصصة باستخدام مواد مثل P20، H13 وS136، بالإضافة إلى تكوينات أحادية ومتعددة التجاويف وأنظمة التشغيل الساخن أو البارد.
لا تزال مادة القالب الصحيحة تعتمد على المشروع.
بالنسبة للأدوات كبيرة الحجم، اسأل:
- ما هو الفولاذ المقترح للتجويف والقلب؟
- هل تم تصميم المناطق شديدة التآكل كإدراجات قابلة للاستبدال؟
- هل يحتوي الراتينج على مواد مالئة قد تزيد من التآكل؟
- ما هي المسامير والمكونات المتحركة التي يجب تخزينها كقطع غيار؟
- ما هي افتراضات الصيانة التي تدعم هدف عمر العفن المقترح؟
- ما هي الأجزاء التي من المتوقع استبدالها أثناء البرنامج؟
لا ينبغي التعامل مع "مليون طلقة" المقتبسة على أنها ضمان أداء عالمي دون تحديد الراتنج وظروف التشغيل والصيانة واستبدال مكونات التآكل.
الأسلوب الأفضل هو إنشاء إستراتيجية لصيانة الأدوات تحدد مناطق التآكل المتوقعة قبل بدء الإنتاج.
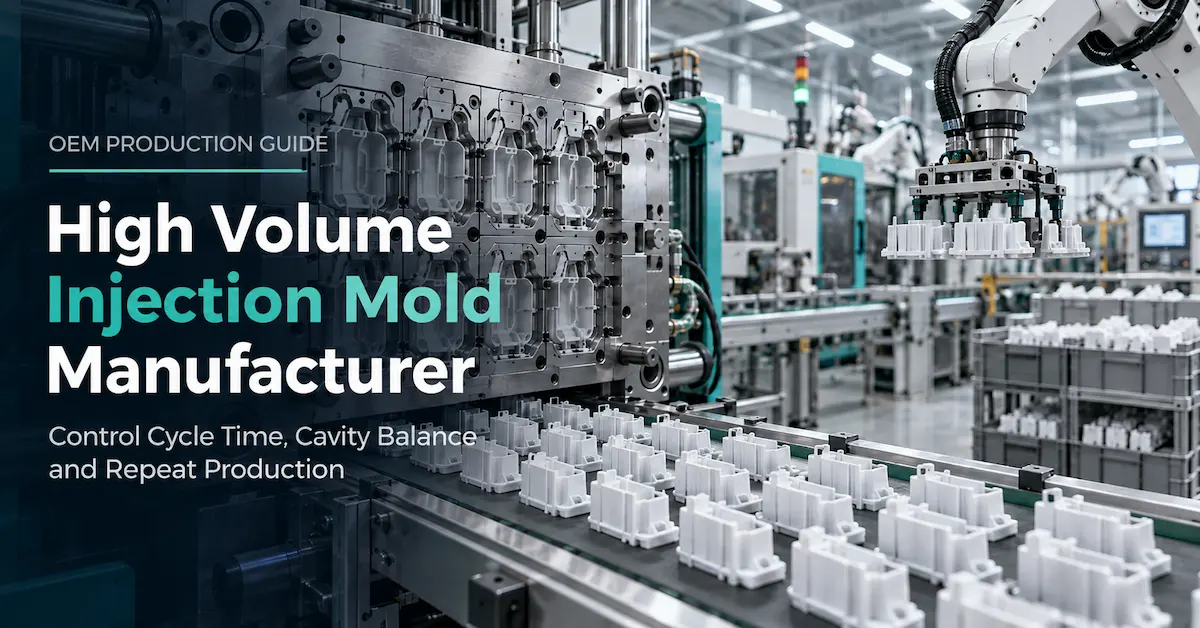
التحكم في توازن العداء عبر كل تجويف
لا يعمل الإنتاج متعدد التجاويف إلا عندما تتلقى التجاويف تدفقًا للمواد وظروف معالجة يتم التحكم فيها بشكل كافٍ.
إذا امتلأ أحد التجويف بشكل مختلف عن الآخر، فقد تكون النتيجة:
- أبعاد مختلفة.
- أوزان الأجزاء المختلفة.
- وميض في التجاويف المحددة.
- لقطات قصيرة.
- مظهر تجميلي مختلف.
- التعبئة غير المتكافئة.
- معدلات رفض مختلفة.
بالنسبة للإنتاج بكميات كبيرة، اسأل مصمم القالب عن كيفية دعم ترتيب العداء لتوازن التجويف.
أنظمة العداء البارد
قد تكون أدوات العداء البارد مناسبة للعديد من المنتجات، ولكن يجب تضمين مواد العداء وإزالة البوابة والتعامل معها في حساب الإنتاج.
أنظمة العداء السريع
قد يؤدي العداء الساخن إلى تقليل مادة العداء البارد في التطبيقات المناسبة، ولكنه يقدم سخانات وضوابط وفوهات ومتطلبات صيانة إضافية.
يشرح دليل قوالب العداء الساخن الحاجة إلى قارن المواد وتخطيط التجويف وتصميم البوابة والصيانة بدلاً من افتراض أن العداء الساخن يتفوق تلقائيًا.
يجب على الشركة المصنعة لقالب الحقن ذات الحجم الكبير أن تشرح سبب ملاءمة نظام التشغيل المحدد للمنتج والتوقعات بدلاً من مجرد تقديم التكوين الأكثر تكلفة.
تعامل مع التبريد باعتباره قرارًا يتعلق بتكلفة الإنتاج
غالبًا ما يتأثر وقت الدورة بشكل كبير بالمدة التي يجب أن يبقى فيها الجزء المصبوب في الأداة قبل أن تتم إزالته دون تشوه غير مقبول.
وهذا ما يجعل تصميم التبريد قرارًا رئيسيًا للإنتاج بكميات كبيرة.
اطلب من المورد المراجعة:
- التبريد حول التجويف.
- التبريد حول النواة.
- الأقسام السميكة المحلية.
- الرؤساء والأضلاع العميقة.
- الشرائح والإدراجات.
- مناطق التجميل الحساسة لدرجة الحرارة.
- الوصول لتنظيف قنوات التبريد.
- الاختلافات بين التجاويف.
قد تتطلب أداة الإنتاج ذات توازن التبريد الضعيف دورة أطول أو تؤدي إلى إنشاء اختلافات في الأبعاد.
بالنسبة للمشترين، هذا يعني أنه يجب مراجعة التبريد قبل قطع الفولاذ - وليس فقط بعد أن تنتج التجربة الأولى دورة أبطأ من المتوقع.
يتضمن الدعم الهندسي تصميم القالب ومراجعة قابلية التصنيع والدعم التجريبي و التقييم المتعلق بالعملية. قم بتأكيد نطاق تحليل التبريد المحدد المطلوب لمشروعك.
مقارنة إستراتيجيات الأدوات كبيرة الحجم قبل الموافقة عليها
هذه هي إستراتيجيات الأدوات وليست نماذج DX Moulding القياسية.
بالنسبة للبرامج الكبيرة جدًا، يجب على المشترين أيضًا مناقشة ما إذا كان قالب واحد معقد أو عدة قوالب متطابقة يوفر ملف تعريف أفضل لمخاطر العرض.
قد يبدو القالب الواحد ذو 16 تجويف فعالاً، ولكن يمكن أن يوفر القالبان ذو 8 تجاويف مزايا الجدولة أو التكرار في بعض المشاريع.
لا يوجد فائز عالمي.
يجب أن يعكس القرار الحجم السنوي الفعلي، وتوافر الماكينة، وتكلفة الأدوات، والصيانة، ومتطلبات استمرارية الأعمال.
التحقق من صحة كل تجويف قبل الإنتاج الضخم
يجب عدم الموافقة على القالب متعدد التجاويف لأن جزءًا واحدًا من تجويف واحد يبدو صحيحًا.
يجب أن يكون كل تجويف نشط قابلاً للتعريف.
أثناء التحقق من صحة النسخة التجريبية، سجل:
- رقم التجويف.
- مراجعة الرسم.
- الراتنج.
- الجهاز.
- شروط العملية.
- الأبعاد المهمة.
- وزن الجزء عند الاقتضاء.
- ملاحظات مستحضرات التجميل.
- نتائج التجميع.
يتضمن دعم الجودة والتجربة فحص الأبعاد وتقارير التجارب وأنشطة دعم الإنتاج. يجب على المشترين تحديد المستندات المطلوبة للبرنامج الفعلي.
بالنسبة للأداة ذات 16 تجويفًا، يصبح تخطيط الفحص ذا أهمية خاصة.
هل تقوم بفحص كل تجويف أثناء الموافقة؟
ما هي الأبعاد التي تتطلب قياس التجويف بالتجويف؟
ما هي الميزات التي تتطلب فحوصات دورية للإنتاج فقط؟
ينبغي الاتفاق على هذه الأسئلة قبل الإنتاج الضخم وليس بعد نزاع الجودة الأول.
أهداف منفصلة لوقت الدورة عن وقت الدورة الموضح
قد يحتوي عرض الأسعار على وقت دورة مستهدف قبل وجود الأداة المادية.
تعامل مع هذا الرقم باعتباره تقديرًا هندسيًا حتى يتم إثباته خلال تجربة متفق عليها.
اسأل عن الافتراضات التي تدعم هذا التقدير:
- الراتنج.
- درجة حرارة العفن.
- درجة حرارة الذوبان.
- وقت التبريد.
- طريقة إزالة الجزء.
- الجهاز.
- الأتمتة.
- متطلبات الجودة.
فكر في مثال افتراضي.
إذا كان برنامج الإنتاج يتطلب 2,000,000 دورة قولبة، فإن تقليل الدورة من 30 ثانية إلى 27 ثانية يوفر ما يلي:
2,000,000 × 3 ثواني ÷ 3,600 = حوالي 1,667 ساعة عمل.
هذا مجرد مثال تخطيط مبسط. وهو لا يشمل وقت التوقف عن العمل، والإعداد، والأجزاء المرفوضة.
يوضح هذا السبب في أن حتى الفارق البسيط في وقت الدورة يمكن أن يصبح ذا أهمية تجارية في برامج الإنتاج الطويلة.
ومع ذلك، فإن تقليل وقت الدورة يكون ذا قيمة فقط إذا كانت الأجزاء لا تزال تلبي متطلبات الجودة المتفق عليها.
يجب على الشركة المصنعة لقوالب الحقن ذات الحجم الكبير تحسين وقت الدورة جنبًا إلى جنب مع استقرار الأبعاد وتكرار الإنتاج.
تقييم السعة كنظام، وليس كرقم مصنع
إن عبارة مثل "يمكن لمصنعنا إنتاج ملايين الأجزاء" لا تخبرك ما إذا كان مشروعك المحدد لديه القدرة الكافية أم لا.
اسأل عن افتراضات الإنتاج وراء برنامجك:
- عدد القوالب.
- عدد التجاويف.
- وقت الدورة.
- تخصيص الجهاز.
- نوبات العمل.
- الصيانة المخططة.
- متطلبات التغيير.
- أخذ عينات الجودة.
- بدل الخردة المتوقع.
- المخزن المؤقت للإنتاج.
إذا زادت توقعاتك بشكل كبير، فاسأل عما إذا كانت هناك حاجة إلى أدوات أو آلات إضافية.
توفر خدمات قولبة البلاستيك أساسًا لمناقشة إنتاج الأجزاء المقولبة في بالإضافة إلى الأدوات.
بالنسبة لطلب كبير من OEM، يجب أن يتم تأكيد خطة الإنتاج خصيصًا للمشروع.
التخطيط للصيانة الوقائية قبل تشغيل الإنتاج الأول
تتطلب القوالب ذات الحجم الكبير الصيانة في النهاية.
انتظار حدوث فشل قبل مناقشة الصيانة يؤدي إلى مخاطر إنتاجية غير ضرورية.
قم بإعداد قائمة صيانة تشمل:
- دبابيس القاذف.
- الشرائح.
- الرافعات.
- إدراج البوابة.
- مكونات التشغيل السريع.
- الينابيع.
- الأختام.
- قنوات التبريد.
- ارتداء اللوحات.
- أسطح التجويف.
- إدراجات قابلة للاستبدال.
اسأل عن العناصر التي يجب تخزينها كقطع غيار.
يمكن أن تساعد سجلات الصيانة أيضًا في تحديد التغييرات التدريجية قبل أن تؤدي إلى حدوث خردة زائدة أو فترات توقف غير متوقعة.
بالنسبة لأدوات التصدير، وافق على من يملك الرسومات ومعلومات قطع الغيار التي يطلبها المصنع الوجهة.
بالنسبة للقوالب المتبقية في DX Moulding، حدد عملية الصيانة والموافقة المتوقعة كجزء من برنامج التصنيع المستمر.
قارن التكلفة لكل قطعة مقبولة، وليس سعر القالب فقط
غالبًا ما تتطلب الأدوات كبيرة الحجم استثمارًا مقدمًا أكبر لأن المشتري يحاول تقليل تكلفة الإنتاج المتكررة.
وهذا لا يعني أن أعلى سعر للقالب هو الحل الأفضل تلقائيًا.
المقارنة:
- الاستثمار في الأدوات.
- عدد التجاويف.
- تكلفة الأجزاء المقولبة.
- مخلفات العداء.
- متطلبات الجهاز.
- وقت الدورة.
- تكلفة الصيانة.
- المكونات الاحتياطية.
- جهود التفتيش.
- الخردة المتوقعة.
- مخاطر توقف الإنتاج.
الحساب المفيد هو:
إجمالي تكلفة البرنامج ÷ كمية الإنتاج المقبولة = التكلفة الفعلية لكل جزء مقبول.
على سبيل المثال، قد يصبح القالب منخفض السعر الذي يتطلب دورات أطول أو ينتج المزيد من نفايات المجاري أو يتطلب صيانة متكررة أكثر تكلفة على مدار برنامج إنتاج طويل.
على العكس من ذلك، قد لا يكون هناك ما يبرر القالب عالي التجويف باهظ الثمن إذا لم يصل الطلب الفعلي مطلقًا إلى التوقعات.
لذلك يجب على المشتري أن يطلب عدة سيناريوهات للحجم عند مقارنة مقترحات الأدوات.
تحديد قواعد تصنيع المعدات الأصلية وتصنيع التصميم الشخصي والتغيير الهندسي
يؤدي التصنيع بكميات كبيرة إلى زيادة تكلفة التغييرات غير المنضبطة.
يمكن أن تؤثر مراجعة الرسم البسيطة على:
- تجويفات متعددة.
- الإدراجات البديلة.
- المخزون الحالي.
- تجهيزات الفحص.
- التغليف.
- التحقق من صحة العملية.
- الجدول الزمني للإنتاج.
بالنسبة لمشاريع OEM، قم بإنشاء مراجعة واحدة للمنتج يتم التحكم فيها قبل إصدار الإنتاج.
بالنسبة لمشاريع التصميم والتصنيع (ODM) أو مشاريع التطوير، حدد بوضوح من يوافق على تصميم المنتج والمواد وتكوين القالب والعينات والتغييرات الهندسية اللاحقة.
يمكن لخدمات OEM/ODM وخدمات التصنيع أن تدعم المشاريع بدءًا من تطوير المنتجات والقوالب من خلال التصنيع.
قاعدة الشراء المهمة هي:
لا تسمح بتعليق عبر البريد الإلكتروني أو عينة من الصور الفوتوغرافية أو تعديل تجريبي مؤقت لتصبح مواصفات الإنتاج الجديدة بصمت.
استخدم المراجعات الخاضعة للرقابة والموافقة الموثقة.
أرسل ملخص إنتاج كبير الحجم إلى شركة DX
يجب أن يحتوي الاستعلام المفيد ذو الحجم الكبير على ما يلي:
- ملفات CAD ثلاثية الأبعاد.
- رسومات ثنائية الأبعاد.
- درجة الراتنج.
- الأبعاد المهمة.
- متطلبات مستحضرات التجميل.
- الحجم السنوي.
- كمية الإطلاق.
- كمية إعادة الطلب النموذجية.
- العمر المتوقع للبرنامج.
- وجهة القالب المفضلة.
- معلومات آلة الإنتاج حيثما تكون متاحة.
- توقع دورة الهدف في حالة وجودها.
- وثائق الفحص المطلوبة.
أخبر أيضًا الفريق الهندسي بالأمور الأكثر أهمية.
هل أولويتك:
- تقليل التكلفة لكل جزء؟
- هل تريد زيادة الإنتاج؟
- تقليل هدر العدائين؟
- هل تريد تحسين اتساق التجويف؟
- هل تريد إطالة عمر الأداة؟
- تقليل وقت توقف الصيانة؟
- إنشاء قدرة إنتاجية احتياطية؟
تساعد هذه المعلومات المورد في تقييم الهدف التجاري وراء القالب.
أرسل DX صياغة رسوماتك وتوقعات الحجم السنوية لبدء مراجعة الأدوات والإنتاج الخاصة بالمشروع.
الأسئلة المتداولة
1. ما هي الشركة المصنعة لقوالب الحقن ذات الحجم الكبير؟
تقوم إحدى الشركات المصنعة لقوالب الحقن ذات الحجم الكبير بتطوير أدوات مخصصة للإنتاج المتكرر عبر برنامج تصنيع كبير. يمكن أن يتضمن العمل قوالب متعددة التجاويف، والتبريد الذي يركز على الإنتاج، وأنظمة التشغيل، والمكونات القابلة للاستبدال، والتحقق من الجودة وتخطيط الصيانة.
2. ما هو عدد التجاويف التي يجب أن يحتوي عليها القالب ذو الحجم الكبير؟
لا توجد إجابة عالمية. يجب أن يعتمد عدد التجويف على الطلب السنوي ووقت الدورة وقدرة الماكينة وحجم الجزء والراتنج واستثمار الأدوات ومتطلبات الصيانة. المزيد من التجاويف لا ينتج عنها تلقائيًا أقل تكلفة إجمالية.
3. هل يعتبر العداء الساخن ضروريًا لقولبة الحقن ذات الحجم الكبير؟
لا. يمكن أن توفر المجاري الساخنة مزايا إنتاجية ومادية للمشاريع المناسبة، ولكنها تضيف أيضًا التكلفة والضوابط والصيانة. قارن بين المتطلبات الاقتصادية والفنية الكاملة قبل اختيار نظام التشغيل.
4. كيف ينبغي تعريف حياة العفن؟
حدد عدد الطلقات المتوقع مع الراتنج ومواد الأدوات ومسؤوليات الصيانة واستبدال مكونات التآكل. لا ينبغي التعامل مع الرقم العام لعمر القالب على أنه ضمان غير مشروط لكل بيئة إنتاج.
5. هل تستطيع شركة DX Moulding بناء قوالب حقن متعددة التجاويف؟
تدرج شركة DX Moulding تكوينات التجاويف الفردية والمتعددة ضمن إمكانات قوالب حقن البلاستيك المخصصة لديها. لا يزال ينبغي تأكيد رقم التجويف المناسب وترتيب الإنتاج من المنتج والمواد والتوقعات المحددة. عرض إمكانيات قوالب حقن البلاستيك.
6. كيف يتحقق المشترون من تناسق التجويف إلى التجويف؟
حدد كل تجويف نشط وافحص الخصائص الحرجة المتفق عليها من كل تجويف أثناء تأهيل القالب. تحديد أخذ العينات ومرجع الإسناد ومعايير القبول قبل تشغيل الإنتاج. مواصلة المراقبة المناسبة لمستوى التجويف أثناء الإنتاج الضخم.
7. ما مدى أهمية وقت الدورة للإنتاج بكميات كبيرة؟
يمكن أن يؤثر وقت الدورة بشكل كبير على ساعات الماكينة واقتصاديات الوحدة عبر برنامج إنتاج كبير. ومع ذلك، يجب أن تستمر الدورة المستهدفة في إنتاج أبعاد ومظهر ووظيفة مقبولة. إن أداء الإنتاج المثبت مهم أكثر من تقدير عرض الأسعار غير المدعوم.
8. هل يجب علينا بناء قالب واحد كبير متعدد التجاويف أم قوالب متعددة؟
يعتمد القرار على الحجم، وتوافر الماكينة، ومرونة الإنتاج، وتحمل المخاطر، وميزانية الأدوات. قد توفر القوالب المتعددة التكرار، في حين أن قالبًا واحدًا أكبر قد يقلل من عدد الآلات المطلوبة. قارن نظام الإنتاج الإجمالي.
9. ما المعلومات المطلوبة للحصول على عرض أسعار كبير الحجم للقالب؟
توفير ملفات CAD والمواد والأبعاد الحرجة والطلب السنوي وكميات الدُفعات والعمر المتوقع للبرنامج ومتطلبات الإنتاج. قم بتضمين موقع القالب المقصود ومعلومات الماكينة عند توفرها حتى يتمكن المورد من تقييم التوافق.
10. كيف يمكن لمشتري OEM تقليل مخاطر الإنتاج بكميات كبيرة؟
تجميد تعريف المنتج قبل الأدوات، والموافقة على استراتيجية التجويف والمجرى، والتحقق من صحة كل تجويف، وتحديد متطلبات الصيانة، والاحتفاظ بسجلات الفحص الخاضعة للرقابة وتوثيق التغييرات الهندسية. وينبغي التخطيط لاستمرارية الإنتاج قبل حدوث المشاكل.
الاستنتاج
يعد اختيار الشركة المصنعة لقوالب الحقن ذات الحجم الكبير في النهاية قرارًا يتعلق باقتصاديات الإنتاج وقابلية التكرار على المدى الطويل - وليس فقط عدد التجاويف التي يمكن وضعها داخل القالب.
يجب على مشتري OEM تقييم توازن التجويف، واستراتيجية التشغيل، والتبريد، وافتراضات وقت الدورة، وعمر الأداة، والمكونات القابلة للاستبدال، والفحص على مستوى التجويف، والصيانة الوقائية معًا. قد لا ينتج أدنى سعر للقالب أقل تكلفة لكل جزء مقبول، في حين أن الأداة المعقدة للغاية قد لا يكون لها ما يبررها الطلب الواقعي.
تربط عملية التوريد الأقوى التوقعات السنوية ← استراتيجية الأدوات ← التحقق من صحة الإنتاج ← الصيانة ← تكرار الأوامر.
تدعم DX Moulding تطوير قوالب الحقن المخصصة وتصنيع الأجزاء البلاستيكية لمشاريع OEM. أرسل قوالب DX لملفات CAD والراتينج والتنبؤات السنوية ومتطلبات الجودة لبدء مراجعة خاصة بالمشروع أدوات كبيرة الحجم وتكرار الإنتاج.