
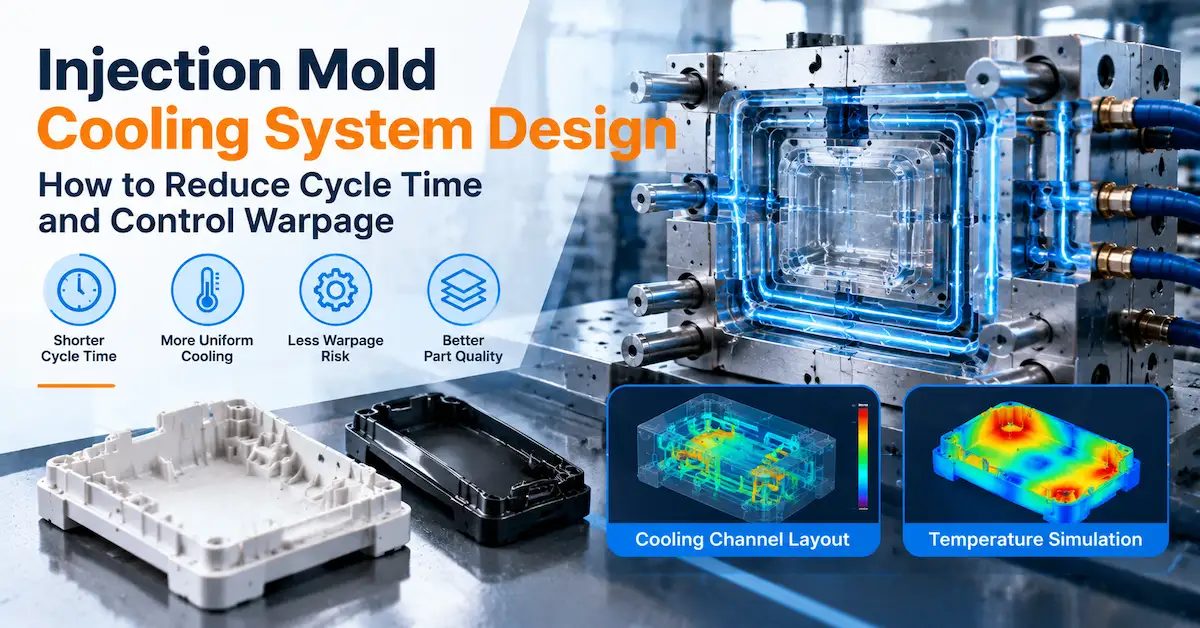
يجب أن يقوم نظام تبريد قالب الحقن بإزالة الحرارة من التجويف واللب بشكل متساوٍ قدر الإمكان وفقًا لهندسة القطعة. لا يقتصر الهدف على مجرد تدوير الماء عبر القالب. بل إن تصميم التبريد الفعال يوازن بين نقل الحرارة، وانخفاض الضغط، وتجانس درجة الحرارة، وسهولة الوصول للصيانة، والتداخل مع أجهزة الطرد والحشوات، ودورة الإنتاج المطلوبة للقطعة.
بالنسبة لمهندسي الشركات المصنعة للمعدات الأصلية ومشتري الأدوات، فإن السؤال العملي هو: هل سيوفر تصميم التبريد المقترح دورة مستقرة وشكلاً هندسياً مقبولاً للجزء بالنسبة لهذا الراتنج، وبنية الجدار، وعدد التجاويف، والتطبيق؟ قد لا يزال تصميم القنوات الذي يبدو مكتملاً في التجميع ثلاثي الأبعاد يحتوي على نقاط ساخنة بالقرب من النتوءات، أو الأضلاع، أو النوى العميقة، أو الشرائح، أو الأجزاء السميكة. ويمكن أن تساهم هذه الاختلافات الحرارية في حدوث انخفاض في درجة الحرارة، وتفاوت في الانكماش، ومشاكل في التسطيح، وانحراف في الأبعاد، وتشوه.
هل تحتاج إلى مراجعة تصميم نظام التبريد الخاص بك مقارنةً بملف التصميم الهندسي (CAD) الخاص بالجزء؟ شارك أحدث طراز، ودرجة المواد، والحجم السنوي، والأبعاد الحرجة، والآلة المستهدفة، ومخاوف النقاط الساخنة أو التشوه المعروفة قبل إصدار تصميم القالب.
اطلب مراجعة الأدوات والتبريد
ما هو نظام تبريد قوالب الحقن؟
نظام تبريد قالب الحقن هو الشبكة والمكونات المستخدمة للتحكم في الحرارة داخل القالب أثناء عملية الحقن. يتضمن عادةً قنوات تبريد محفورة أو مصنعة آليًا في التجويف واللب، ووصلات ومشعبات، وسدادات أو تركيبات، وحواجز أو فقاعات للمناطق العميقة، وتبريد حول الحشوات حيثما أمكن، ودائرة للتحكم في درجة الحرارة. يعتمد التصميم النهائي على بنية القالب، وشكل القطعة، ونوع الراتنج، وآلة الإنتاج، ومتطلبات السلامة، وخطة الصيانة.
أثناء عملية التشكيل، يدخل البوليمر الساخن إلى التجويف وينقل الحرارة إلى الفولاذ. يجب أن يزيل القالب كمية كافية من الحرارة حتى يصل الجزء إلى حالة الإخراج المطلوبة، مع الحفاظ على تجانس أسطح التجويف. إذا بقيت منطقة ما أكثر سخونة من غيرها، فقد يستمر الجزء في الانكماش بشكل غير متساوٍ بعد الإخراج. أما إذا كان التبريد مفرطًا أو غير متوازن في منطقة أخرى، فقد يتجمد الجزء مبكرًا، أو يتراص بشكل مختلف، أو تظهر عليه استجابة سطحية وأبعاد مختلفة.
وبالتالي، فإن نظام التبريد له وظيفتان:
- الإزالة الحرارية: نقل الحرارة بعيدًا عن التجويف واللب والحشوات ومناطق الأدوات الأخرى.
- التجانس الحراري: منع القالب والجزء المصبوب من حدوث اختلافات غير ضرورية بين درجات الحرارة الساخنة والباردة.
قد تتعارض هذه الأهداف. فنمط القنوات الكثيف قد يُحسّن من إزالة الحرارة الموضعية، ولكنه يُقلل من قوة الفولاذ، أو يُعيق عمل أجهزة الطرد، أو يُعقّد عملية التصنيع والصيانة. بينما قد يكون النمط البسيط أسهل في البناء، ولكنه قد يُؤدي إلى ارتفاع درجة حرارة الجزء السميك أو اللب العميق. لذا، ينبغي أن تُبرر مراجعة التصميم التعقيد مقابل تحسين الجودة وتقليل وقت دورة الإنتاج.
يُعد التبريد جزءًا من عملية اتخاذ قرار المنتج
ينبغي مراجعة نظام التبريد بالتزامن مع سماكة الجدار، والضلوع، والنتوءات، والملمس، وموقع البوابة، وخط الفصل، وعملية الإخراج، وانكماش المادة، ومتطلبات التجميع. فهو ليس تفصيلاً مخفياً في قاعدة القالب يمكن الموافقة عليه بعد تثبيت تصميم المنتج. قد يُشكل وجود جزء سميك خلف لوحة ظاهرة خطراً على المظهر. وقد يتحكم قلب عميق في دورة التبريد حتى لو كان باقي الجزء رقيقاً. قد يكون تركيب وصلة التبريد سهلاً، لكن صيانتها مستحيلة بعد إضافة منزلق أو خرطوم.
ينبغي على المشتري تحديد مناطق المنتج الأكثر أهمية:
- الأسطح التجميلية التي يكون فيها الغرق أو تغير اللمعان أو التشوه غير مقبول.
- التسطيح، والختم، والموصل، والتركيب بالضغط، والأسطح المتزاوجة.
- نتوءات سميكة، وأضلاع، ووسادات، وجيوب للبطاريات، وكتلة موضعية.
- النوى العميقة، والفتحات الضيقة، والمنزلقات، والرافعات، والحشوات، وغيرها من المناطق التي يصعب تبريدها.
- الأبعاد الحرجة والبيانات المرجعية المستخدمة في آلة قياس الإحداثيات ثلاثية الأبعاد أو غيرها من عمليات الفحص.
- المناطق التي يحد فيها وقت الدورة من الإنتاج أو حيث يجب إخراج الجزء عند درجة حرارة مضبوطة.
كيف يؤثر تصميم نظام التبريد على زمن الدورة
زمن الدورة هو الوقت اللازم لإتمام دورة قولبة واحدة. يشمل عادةً إغلاق القالب، وملء القالب، والتعبئة أو التثبيت، والتبريد، وفتح القالب، وإخراج القطعة أو إزالتها. يعتمد التسلسل الدقيق والمدة الزمنية على الآلة، والمادة، والقطعة، والقالب، ونظام التشغيل الآلي، وظروف العملية المعتمدة. يُعد التبريد جزءًا واحدًا فقط من الدورة، ولكنه غالبًا ما يُصبح عائقًا رئيسيًا عندما تحتوي القطعة على أقسام سميكة، أو لبّ عميق، أو ضعف في الوصول الحراري، أو درجة حرارة إخراج عالية مطلوبة.
إن تقليل زمن دورة الإنتاج بمجرد زيادة معدل التدفق أو خفض درجة حرارة الإخراج قد يُسبب مشكلة في الجودة. فقد يخرج الجزء من القالب وهو لا يزال طريًا جدًا، مما يسمح بانكماشه أو تشوهه أثناء التعامل معه. والحل الأمثل هو تحديد نقطة الاختناق الحراري، ثم تحديد ما إذا كان ينبغي معالجتها من خلال هندسة القالب، أو موضع القنوات، أو تصميم الحشوات، أو التحكم في درجة حرارة القالب، أو ضبط عملية الإنتاج، أو اتباع استراتيجية إنتاج مختلفة.
من أين يأتي وقت التبريد؟
يتأثر زمن التبريد بأكثر المقاطع سمكًا، والسلوك الحراري للراتنج، ودرجة حرارة سطح القالب، ودرجة حرارة وسيط التبريد، ومسار انتقال الحرارة عبر الفولاذ، وتصميم القنوات، ومتطلبات الإخراج. لا يبرد الجدار الرقيق المحاط بنتوء ساخن كبير بنفس سرعة الجدار الرقيق المعزول. قد يكون للقلب العميق مسار حراري أطول من سطح التجويف الضحل. قد ينقل الحشو الحرارة بشكل مختلف عن الفولاذ المحيط بالقالب.
بالنسبة للمشتري، لا يُعدّ وقت التبريد الموعود به شرطًا أساسيًا. اطلب من المورّد تحديد العوامل المُفترضة التي تُحدد دورة الإنتاج والأدلة المُستخدمة للتحقق منها. يجب أن يُوضح عرض الأسعار أو مراجعة الأدوات ما إذا كان وقت دورة الإنتاج تقديرًا أوليًا، أو هدفًا تجريبيًا، أو متطلبًا إنتاجيًا، أو قيمة تعاقدية مضمونة. فهذه التزامات مختلفة.
تصميم نظام التبريد ومسار نقل الحرارة
لا تكون القناة فعّالة إلا عندما تنتقل الحرارة من سطح القطعة عبر مادة القالب إلى وسيط التبريد. وتؤثر عوامل عديدة على مسار انتقال الحرارة، منها المسافة، والاتجاه، والقطر، وطول الدائرة، وسُمك الفولاذ، وحدود القالب، والشكل الهندسي المحلي. قد تتمتع القناة البعيدة عن البقعة الساخنة بتدفق مائي وافر، ومع ذلك توفر تبريدًا موضعيًا محدودًا. أما القناة القريبة جدًا من التجويف فقد تُضعف الفولاذ، أو تُسبب خطرًا على السطح، أو لا تترك كمية كافية من المادة اللازمة للتشغيل والصيانة.
راجع التصميم في مقاطع عرضية، وليس فقط في نموذج ثلاثي الأبعاد مظلل. تُظهر المقاطع العرضية المسافة من السطح المصبوب إلى القناة، ونقاط التقاطع مع فتحات الطرد، والسدادات، والمنزلقات، والرافعات، والحشوات، والفولاذ المتبقي حول التجويف. كما تساعد المشتري على فهم ما إذا كان من الممكن بالفعل حفر الدائرة المقترحة، وسدها، وتنظيفها، وتوصيلها، وفحصها.
توزيع التدفق وتصميم الدوائر
ينبغي تقييم دوائر التبريد من حيث توزيع درجة الحرارة، ومسار التدفق، وفقدان الضغط، والوصلات، والصيانة. قد تشهد الدائرة الطويلة أو سيئة التصميم ارتفاعًا في درجة الحرارة على طول مسارها، مما يؤدي إلى عدم حصول المنطقتين الأولى والأخيرة على ظروف حرارية متطابقة. قد تكون الدوائر المنفصلة أكثر فائدة من مسار واحد طويل عندما يكون للقلب والتجويف أحمال حرارية مختلفة، أو عندما تتطلب نقطة ساخنة تعديلًا مستقلًا.
لا تحكم على التصميم بناءً على عدد القنوات فقط. يتطلب التقييم الجيد مراعاة الدائرة التي تخدم كل منطقة، وكيفية تحديد المدخل والمخرج، وإمكانية قياس التدفق أو موازنته، وكيفية تنظيف الدائرة أو إصلاحها. يعتمد التصميم الأمثل على بنية القالب الفعلية وممارسات الصيانة المتبعة لدى المشتري.
| محرك زمن الدورة | سؤال حول نظام التبريد | الأدلة المطلوبة |
|---|---|---|
| مقطع سميك أو كتلة محلية | أين تغادر الحرارة المنطقة، وهل القناة قريبة بما يكفي دون إضعاف الفولاذ؟ | عرض مقطعي، وخريطة المخاطر الحرارية، وأساس منطق دائرة التبريد |
| اللب العميق أو الميزة الضيقة | هل يلزم استخدام حاجز، أو جهاز تهوية، أو دائرة إدخال، أو حل آخر؟ | القسم الأساسي، تفاصيل المكونات، خطة الخدمة، والملاحظة التجريبية |
| سطح مستو كبير | هل يتم توزيع التبريد بشكل جيد بما يكفي للتحكم في تباين درجة الحرارة وتسطيح السطح؟ | خريطة القناة، ومراجعة مخاطر التشوّه، وخطة فحص التسطيح |
| أداة متعددة التجاويف | هل تتعرض التجاويف لظروف حرارية مماثلة ودوائر قابلة للتعديل؟ | خريطة الدائرة الكهربائية لكل تجويف على حدة وخطة تتبع العينات |
| برنامج عالي الإنتاجية | ما هو افتراض الدورة المستخدم، وكيف سيتم التحقق منه دون التضحية بجودة الجزء؟ | سجل معلمات التجربة، وظروف الإخراج، ومعايير قبول الإنتاج |
مبادئ تصميم نظام التبريد للقوالب
يُصمَّم نظام تبريد موثوق لقالب الحقن بناءً على الخريطة الحرارية للقطعة. يجب أن يتبع التصميم المناطق التي تُولِّد الحرارة أو تحتفظ بها، مع مراعاة البنية الميكانيكية للقالب. تُعدّ المبادئ التالية مفيدة أثناء عملية التصميم للتصنيع (DFM) والموافقة على تصميم القالب.
1. حافظ على التبريد قريبًا قدر الإمكان من السطح المصبوب
قد تُحسّن القنوات الأقرب من نقل الحرارة، لكن "الأقرب" ليس بالضرورة أفضل. يجب على المصمم ترك كمية كافية من الفولاذ لضمان قوة التجويف، والتشغيل الآلي، والتلميع، ومقاومة التآكل، والصدأ، والإصلاحات المستقبلية. تعتمد المسافة الصحيحة على الضغط الموضعي، ونوع الفولاذ، وشكل الميزة، وحجم القناة، وبنية القالب. اطلب مقاطع عرضية للمناطق الحرجة بدلاً من قبول عبارة عامة مفادها أن خطوط المياه مُحسّنة.
2. اتبع هندسة القطعة، وليس فقط مخطط القالب.
قد يكون نمط القناة المستطيلة مناسبًا للوحة بسيطة، ولكنه قد لا يكون فعالًا حول غلاف منحني، أو نتوء عميق، أو جدار مائل، أو حشوة غير منتظمة. عندما يتعذر على الحفر التقليدي تتبع القطعة، قد يتطلب التصميم حشوات، أو حواجز، أو فقاعات، أو دبابيس حرارية، أو ميزات مطابقة، أو تغييرًا في الشكل الهندسي. يعتمد الاختيار الأمثل على قيمة القطعة، وحجم الإنتاج، ونوع الفولاذ، وميزانية الأدوات، ومتطلبات الصيانة.
3. معالجة النقاط الساخنة بالقرب من النتوءات والأضلاع والأجزاء السميكة
يمكن للأضلاع والنتوءات الداخلية إضافة مواد خلف الجدار الخارجي. إذا لم يُصمّم الهيكل بحيث يُفرغ الكتلة أو يُوفّر مسارًا حراريًا مناسبًا، فقد تبرد المنطقة ببطء أكبر، مما يُؤدي إلى انخفاض درجة الحرارة أو نفاذيتها. لا يُمكن للتبريد وحده تصحيح عيوب تصميم سُمك الجدار بشكل كامل. لذا، ينبغي أن تُراعي مراجعة التصميم للتصنيع (DFM) الجدار والأضلاع والنتوءات والبوابات ونظام التبريد كنظام واحد.
4. فصل الاحتياجات الحرارية للتجويف واللب
غالبًا ما تتعرض تجويف القالب وقلبه لمساحات سطحية ومواد وأحمال حرارية مختلفة. حتى التصميم المتناظر ظاهريًا قد يُنتج سلوكًا حراريًا غير متناظر. لذا، يُنصح بمراجعة دوائر جانب التجويف وجانب القلب بشكل منفصل، وتحديد نقاط الضبط المستقلة، والتحقق مما إذا كانت الخراطيم أو الوصلات تعيق تركيب القالب أو التشغيل الآلي أو وسائل الحماية.
5. صمم حول الشرائح والرافعات والإضافات
قد تُعيق الهياكل المتحركة والقطع القابلة للاستبدال مسارًا مستقيمًا أو تُنشئ منطقة ساخنة معزولة. يجب أن يُراعي تصميم التبريد مساحةً كافيةً للحركة، والموجهات، والأختام، والمثبتات، وألواح التآكل، والقاذفات، والصيانة. إذا كان المنزلق ساخنًا، فعلى المصمم توضيح ما إذا كان مزودًا بدائرة تبريد مخصصة، أو قطعة عازلة حرارية، أو يخضع لحدود عملية مقبولة. لا تفترض أن وجود وصلة مياه مرئية دليل على أن الجزء المتحرك مُبرّد بشكل كافٍ.
6. اجعل الدوائر قابلة للتحديد والصيانة
تُعدّ علامات مداخل ومخارج القوالب، وترقيم الدوائر، والوصلات سهلة الوصول، والمقابس، وتفاصيل منع التسرب، ومسارات التصريف، وسهولة التنظيف أمورًا بالغة الأهمية بعد خروج القالب من مصنع الأدوات. فنظام التبريد الذي يصعب توصيله أو تنظيفه قد يتسبب في توقفات غير ضرورية. لذا، يُرجى تضمين مخطط نظام التبريد ومعرفات الدوائر في وثائق القالب وحزمة التسليم.
كيف يؤدي عدم توازن التبريد إلى التواء اللوح
التشوه هو تغير في شكل القطعة المصبوبة يحدث عندما تنكمش أو تتمدد مناطق مختلفة منها بمقادير متفاوتة. يُعد عدم توازن التبريد أحد العوامل المساهمة، ولكنه ليس العامل الوحيد. فهندسة القطعة، وانكماش المادة، واتجاه الألياف، والتعبئة، وموقع البوابة، وعملية الإخراج، ودرجة حرارة القالب، وظروف التصنيع، كلها عوامل تؤثر على النتيجة النهائية.
يكمن الخطر الأساسي في وضوحه: إذا ظل جانب أو منطقة من قطعة ما أكثر سخونة لفترة أطول، فقد ينكمش بشكل مختلف عن منطقة أبرد. قد ينحني لوح مسطح، وقد يلتوي غلاف، وقد ترتفع شفة، وقد يتحرك ثقب بالنسبة إلى نقطة مرجعية، وقد تفقد حافة مانعة للتسرب استوائها. في أداة متعددة التجاويف، يمكن أن تؤدي الظروف الحرارية المختلفة إلى اختلافات بين التجاويف حتى عندما يكون الشكل الهندسي الاسمي متطابقًا.
عدم توازن التبريد مقابل عدم توازن تصميم الجزء
ليست كل مشكلة تشوه ناتجة عن خلل في قناة التبريد. فقد يحدث تشوه في قطعة ذات سماكة جدار غير منتظمة، أو نتوء كبير خلف جدار تجميلي، أو حشوة مقيدة، أو مسار تدفق طويل مملوء بالألياف، حتى مع وجود نظام تبريد مصمم جيدًا. يجب أن يحدد التحقيق الأسباب المحتملة.
- الهندسة: انتقالات سماكة الجدار، والأضلاع، والنتوءات، والزوايا، والأقطار، والميزات المقيدة.
- مادة: درجة الراتنج، والحشو، وسلوك الانكماش، والرطوبة، ونطاق المعالجة.
- التعبئة والتغليف: موقع البوابة، طول التدفق، خطوط اللحام، توزيع الضغط، وتجمد البوابة.
- التصميم الحراري: موقع القناة، وتوازن الدائرة، وفرق درجة حرارة القالب، والنقاط الساخنة المحلية.
- طرد: التوقيت، والدعم، وتوزيع القوة، والتشوه بينما لا يزال الجزء دافئًا.
- قياس: اختيار البيانات، ووقت التكييف، وتقييد التركيب، وطريقة الفحص.
لهذا السبب، ينبغي مراجعة نظام تبريد قالب الحقن باستخدام أدلة من تحليل تدفق القالب والتصميم للتصنيع (DFM) عند الاتفاق على ذلك. يمكن للمحاكاة أن تساعد في مقارنة افتراضات التعبئة والتغليف والتبريد والتشوه، لكن النتيجة لا تغني عن العينات المادية. ينبغي التعامل معها كتوقع هندسي يحتاج إلى التحقق منه باستخدام الراتنج والأداة والعملية وطريقة الفحص المعتمدة.
إجراءات التحكم في التشوه قبل قطع الفولاذ
قبل قطع الفولاذ، يمكن للفريق مقارنة عدة روافع:
- قم بتحسين توحيد سمك الجدار أو قم بإزالة الكتلة الزائدة من اللب.
- قم بتعديل موقع البوابة أو عدد البوابات لتحسين التعبئة وتوازن التدفق.
- قم بنقل أو فصل دوائر التبريد حول النقاط الساخنة والأجزاء السميكة.
- أضف التبريد إلى قلب عميق، أو إدخال، أو منزلق، أو رافعة حيثما يسمح الهيكل بذلك.
- مراجعة درجة الراتنج، واتجاه الحشو، ومعدل الانكماش.
- حدد شرط إخراج لا يؤدي إلى تشويه الجزء أثناء ارتفاع درجة حرارته.
- الاتفاق على طريقة القياس، ووقت التكييف، والتركيب، وحدود الانحناء.
لا توافق على "تصحيح التشوه" الذي يُغير هندسة المنتج دون توثيق ما إذا كان التغيير تعديلًا آمنًا للفولاذ، أو تصحيحًا للقالب، أو تعديلًا للعملية، أو مراجعة لتصميم المنتج. يجب على المشتري معرفة مراجعة التصميم بمساعدة الحاسوب (CAD) ومتطلبات القبول التي يندرج تحتها التصحيح.
استراتيجيات التبريد حسب هندسة الجزء
| حالة القطعة | المخاطر الحرارية الرئيسية | مراجعة التبريد - التركيز |
|---|---|---|
| غطاء رقيق مسطح | يمكن أن يؤثر اختلاف درجة الحرارة عبر السطح على استوائه ولمعانه. | تباعد الدوائر المتساوي، توازن التجويف/اللب، علاقة البوابة والتعبئة |
| هيكل مزود ببروزات وأضلاع | تحتفظ الكتلة المحلية بالحرارة ويمكن أن تخلق مستودعًا أو قراءة من خلال | إخراج القلب، تبريد الجذع، تخطيط الأضلاع، فحص الوجه المرئي |
| قلب عميق أو أنبوب | مسار حراري طويل وإمكانية وصول محدودة للحفر المستقيم | حاجز، أو فقاعة، أو حشوة، أو دبوس حراري، أو استراتيجية أساسية بديلة |
| لوحة كبيرة للسيارات أو الأجهزة | مسار تدفق طويل وتغير واسع في درجة حرارة السطح | دوائر متوازنة متعددة، وفولاذ داعم، وخريطة تشوه، وجهاز تجريبي |
| جزء هيكلي مملوء بالزجاج | يمكن أن يتضافر التبريد وتوجيه الألياف لخلق انكماش اتجاهي | اتجاه البوابة، مسار التحميل، درجة الراتنج، تناظر التبريد، طريقة التحقق |
| جزء دقيق متعدد التجاويف | تباين درجة الحرارة والانكماش بين التجاويف | تحديد الدوائر، وتتبع التجويف، وخطة آلة القياس ثلاثية الأبعاد، وسجلات العملية |
ما الذي يجب على مشتري الأدوات الموافقة عليه في تصميم التبريد؟
يجب اعتماد تصميم نظام التبريد كمنتج هندسي مُعتمد. لا يُشترط على المشتري تصميم كل قناة، ولكن عليه فهم الافتراضات وقبول المخاطر التي قد تؤثر على المنتج. يجب أن تتضمن حزمة المراجعة العناصر التالية.
مخطط التبريد ومقاطع العرض
اطلب مخططات تبريد جانب التجويف وجانب القلب، وأرقام الدوائر، وتحديد مداخل ومخارج الهواء، ومقاطع عرضية للمناطق الساخنة، وفحوصات الخلوص حول القاذفات، والمنزلقات، والرافعات، والحشوات، والمثبتات، وخط الفصل. الصورة ثلاثية الأبعاد بدون مقاطع عرضية تجعل من الصعب تحديد مسار انتقال الحرارة الحقيقي وكمية الفولاذ المتبقية.
افتراضات المواد والعمليات
يعتمد قرار التبريد على نوع الراتنج المستخدم ونطاق المعالجة. تعرض صفحة الدعم العامة استشارات حول المواد، على سبيل المثال لا الحصر: ABS، وPC، وPP، وPA66، بالإضافة إلى مواد طبية ومواد غذائية. كما تتناول الصفحة معدل الانكماش، ومقاومة الحرارة، ودرجة مقاومة اللهب، ومعلومات عن الشهادات، ومقارنة تكلفة المواد البديلة. هذه مجرد مواضيع دعم مُدرجة على الموقع الإلكتروني، وليست تأكيدًا على نوع معين من الراتنج، أو مورد، أو شهادة، أو موافقة تنظيمية لمشروع ما.
أدرج في طلب عرض الأسعار نوع الراتنج، والحشو، واللون، ومتطلبات الرطوبة، ونطاق درجة حرارة القالب، والكمية المتوقعة، والآلة، وخصائص الجودة الحرجة. إذا كانت هذه المدخلات لا تزال غير محددة، فصنفها على أنها افتراضات، وحدد أي أجزاء من قرار التبريد والتشوه قد تتغير عند تأكيدها.
جدوى التصنيع والصيانة
يجب تشكيل قنوات التبريد، وسدّها، واختبار ضغطها، وتوصيلها، وصيانتها. استفسر من المورّد عن كيفية التحقق من استمرارية الدائرة الكهربائية وعدم وجود تسريب، وكيف سيحدد المشغل كل وصلة، وما إذا كان بالإمكان تنظيف القنوات، وما إذا كان بالإمكان تشخيص انسداد الدائرة بعد نقل القالب. تحقق أيضًا من سهولة الوصول حول الشرائح، ومكونات نظام التغذية الساخنة، وأنظمة الطرد، ووصلات قاعدة القالب.
وثائق التسليم المتعلقة بالتبريد
قد تتضمن حزمة التسليم المفيدة مخطط التبريد المعتمد، وقائمة الدوائر، وخريطة التوصيلات، ومعلومات المكونات أو المقابس، وسجلات الاختبار، وتعليمات الصيانة، وسجلات معلمات التجربة. يجب الاتفاق على مجموعة المستندات المحددة في عرض الأسعار. لا تفترض أن الحزمة القياسية للمورد تتضمن نفس رسومات التبريد أو بيانات الاختبار لكل مشروع.
كيفية التحقق من صحة التبريد أثناء تجارب العفن
يتم التحقق من صحة تصميم التبريد من خلال كل من القالب والجزء المصبوب. قد يكون للأداة تخطيط قنوات مناسب، ومع ذلك قد تحتاج إلى تعديل بعد التجربة الأولى. قد يفي الجزء بالبعد الاسمي في حالة معينة، ثم ينحرف عن المتطلبات عند تغير دورة الإنتاج أو درجة حرارة القالب أو حالة المادة. لذا، ينبغي أن يربط التحقق التجريبي بين الظروف الحرارية، ومعايير العملية، وهوية التجويف، ووقت الفحص، والنتيجة المرصودة.
T0: تأكيد الدوائر والسلوك الأساسي
عند نقطة الاختبار T0، تأكد من توصيل دوائر التبريد بالمداخل والمخارج الصحيحة، ومن إمكانية تشغيل القالب دون تسريب أو تداخل، ومن إمكانية ملء الجزء الأساسي وإخراجه والتعامل معه. سجّل درجة الحرارة والضغط ومعدل التدفق والدورة والمادة والتجويف والعيوب المرئية الأولية عندما تكون هذه القيم جزءًا من نطاق التجربة المتفق عليه. عينة T0 هي خط أساس، وليست دليلاً تلقائيًا على جاهزية الإنتاج.
T1: مقارنة الدورة والأبعاد والتشوه
في المرحلة T1، قارن دورة التشغيل الفعلية وظروف الإخراج مع الهدف أو الافتراض المعتمد. افحص الأبعاد الحرجة، والتسطيح، والملاءمة، والمظهر، والانخفاض، والتشوه. استخدم بيانات آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) عندما تسمح خصائص القطعة وخطة الفحص بذلك. سجّل وقت القياس بعد التشكيل، وما إذا تم استخدام أداة تثبيت أو فترة تهيئة، لأن القطعة الساخنة غير المقيدة قد تتصرف بشكل مختلف عن العينة المُهيأة.
التحقق النهائي (T2): التحقق من قابلية التكرار والإغلاق
ينبغي أن تؤكد التجارب اللاحقة أن تغييرات التبريد، أو تغييرات العملية، أو تصحيحات الهندسة تُزيل المخاطر الموثقة. بالنسبة للأدوات متعددة التجاويف، حدد العينات حسب التجويف. بالنسبة للأجزاء ذات حد الانحناء، استخدم نفس المرجع، والتثبيت، وطريقة القياس، وشروط القبول في جميع مراحل التجربة. يجب أن يتضمن التقرير النهائي مراجعة الأداة، والمادة، ومعايير العملية، ووقت الدورة، وظروف التبريد، ونتائج الفحص، والمشكلات العالقة، وحالة الموافقة.
تعرض صفحة الدعم العامة لشركة DX Molding تقارير تجارب القوالب T0/T1/T2، وسجلات فحص الأبعاد وعيوب المظهر، وبيانات آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، ومتابعة خطط التعديل، وسجلات معلمات قولبة الحقن بما في ذلك درجة الحرارة والضغط والتعبئة ووقت الدورة. هذه هي إمكانيات الدعم المنشورة. تأكد من السجلات والأجهزة والعينات ومعايير القبول المشمولة في المشروع المحدد.
هل لديك مشكلة تتعلق بوقت الدورة أو التشوه؟ أرسل مخطط التبريد، وملف CAD للجزء، ونوع الراتنج، وحالة التجربة، والأدلة البعدية أو المرئية حتى يمكن فصل المشكلة إلى أسباب هندسية أو مادية أو عملية أو طرد أو حرارية.
مراجعة التبريد ودعم التجاربحالات تصميم التبريد التوضيحية
الأمثلة التالية هي نماذج قرارات هندسية تم إنشاؤها خصيصًا لهذه المقالة. وهي لا تمثل حالات عملاء محددة، أو نتائج قياسات عملية التشكيل بالحقن المباشر، أو ضمانات لوقت الدورة أو أداء التشوه.
الحالة 1: غلاف إلكتروني بلاستيكي مزود بمنطقة توصيل ساخنة
يتكون الغلاف من قطعتين، بجدار خارجي رقيق، وعدة نقاط تثبيت داخلية للبراغي، وفتحة توصيل. يتبع تصميم التبريد الأول المحيط الخارجي، لكنه يُبقي مجموعة نقاط التثبيت بعيدة نسبيًا عن دائرة التبريد. يتمثل العرض المرئي أثناء التجربة في انخفاض طفيف بالقرب من الجدار الخارجي، ودورة أطول لحماية عملية الإخراج.
لا يؤدي التقييم الصحيح إلى خفض دورة الإنتاج فورًا. بل يتحقق من إمكانية إزالة الجزء البارز، وما إذا كان شكل الضلع والجزء البارز يُولّد كتلة موضعية، وما إذا كان مسار البوابة والتعبئة يصل إلى المنطقة المطلوبة، وما إذا كان بالإمكان إضافة حشوة أو ميزة تبريد مخصصة دون إضعاف الفولاذ. يجب أن تتضمن خطة القبول فحص السطح المرئي، وموقع الجزء البارز، وملاءمة البرغي، والاستواء باستخدام الطريقة المعتمدة.
الحالة الثانية: لوحة كبيرة مع ارتفاع في الحافة بعد الإخراج
تظهر لوحة عريضة، سواء كانت للأجهزة المنزلية أو السيارات، ارتفاعًا في الحواف بعد عملية الإخراج. يتم تبريد التجويف واللب، لكن أحد الجانبين مزود بمنزلق وسمك فولاذي مختلف. تبدو القطعة مقبولة فورًا بعد التشكيل، ثم تتحرك لاحقًا أثناء التعامل معها. تشمل الأسباب المحتملة عدم التوازن الحراري، وعدم انتظام بنية الجدار، واتجاه التعبئة، ودعامة الإخراج، أو توقيت القياس.
ينبغي أن يقارن التحقيق حالة درجة حرارة التجويف واللب، ومسار تدفق الدائرة، وتبريد المنزلق، وتوقيت الإخراج، وافتراضات البوابة والتعبئة، والتركيب المستخدم لقياس التسطيح. قد يكون تغيير القناة جزءًا من الحل، ولكن لا ينبغي للفريق اعتباره عيبًا في التبريد حتى يتم التحقق من الأسباب المحتملة الأخرى وتؤكد الأدلة التجريبية هذا الاستنتاج.
قائمة التحقق من طلب عرض أسعار نظام تبريد قوالب الحقن
استخدم هذه القائمة المرجعية عند طلب عرض أسعار للأدوات أو الموافقة على مراجعة تصميم القالب. وهي تهدف إلى جعل افتراضات التبريد قابلة للمقارنة بين الموردين.
| لا. | ملاحظات أو أسئلة المشترين | لماذا يُعد ذلك مهماً؟ | دليل أو ناتج |
|---|---|---|---|
| 1 | أحدث برامج التصميم بمساعدة الحاسوب ثلاثية الأبعاد ورسومات ثنائية الأبعاد مضبوطة | تتبع عملية التبريد الهندسة الفعلية للجدار والضلع والنتوء والحشوة والميزات الحرجة | مراجعة المنتج |
| 2 | درجة الراتنج، والحشو، واللون، ومدخلات الانكماش | تتغير الخصائص الحرارية والأبعاد بتغير المادة | سجل افتراضات المواد |
| 3 | الكمية المتوقعة والهدف من التجويف | تعتمد تعقيدات الدورة والتوازن والصيانة والتبريد على خطة الإنتاج | مفهوم التجويف والإنتاج |
| 4 | أسطح التجميل، والتسوية، والختم، والتجميع | قد يصبح التغير الحراري عيبًا مرئيًا أو وظيفيًا | خريطة الجودة ومعايير القبول |
| 5 | مخطط التبريد مع مناظر مقطعية | يوضح مسار انتقال الحرارة، والمسافة الفاصلة بين الفولاذ، ومخاطر التداخل. | رسومات قناة التجويف/اللب |
| 6 | تحديد الدائرة وخطة التوصيل | يدعم الإعداد والموازنة والصيانة واستكشاف الأخطاء وإصلاحها | مخطط الدائرة وقائمة التسليم |
| 7 | نطاق تحليل التبريد والتشوه | يوضح ما إذا كانت النتائج عبارة عن محاكاة أو تقدير هندسي أو دليل تجريبي | مخرجات مراجعة تدفق العفن أو تقييم المخاطر |
| 8 | هدف زمن الدورة وحالة الإخراج | يمنع اعتبار الهدف ذي الدورة المنخفضة نتيجة عالية الجودة | سجل معايير التجربة وقاعدة الموافقة |
| 9 | خطة فحص CMM، والتسطيح، والمظهر | يجعل عمليات التشوه ومقارنات الأبعاد قابلة للتكرار | طريقة الفحص والتقرير |
| 10 | مخاطر حرارية مفتوحة وملكية تصحيحية | يُحدد المسؤولية قبل أن تتحول مسألة المحاكمة إلى نزاع على الجدول الزمني | سجل المخاطر وسجل الإغلاق |
ما الذي يجب على مورد أنظمة التبريد إثباته؟
ينبغي أن يكون المورد قادراً على شرح كيفية ارتباط مفهوم التبريد بالقطعة، وهيكل القالب، ومتطلبات الإنتاج، وخطة التحقق. لطلب عرض أسعار جاد لأدوات التصنيع، اطلب ما يلي:
- مخططات التبريد للتجويف، واللب، والحشوات، والمنزلقات، والرافعات، وغيرها من الهياكل ذات الصلة.
- عرض مقطعي للمناطق السميكة، والنقاط الساخنة، واللب العميق، والنتوءات، والأضلاع، والأسطح المستوية الحرجة.
- ترقيم دوائر التبريد، وتحديد المدخل/المخرج، ومعلومات التوصيل أو الصيانة.
- نطاق تحليل التبريد والتشوه، والافتراضات، وشكل التقرير عند تضمين برنامج Mold Flow.
- افتراضات وقت الدورة، وشرط الإخراج، والفرق بين التقدير والنتيجة التي تم التحقق منها.
- سجلات التجارب T0/T1/T2 مع بيانات درجة الحرارة والضغط والتعبئة ووقت الدورة والأبعاد والمظهر حيثما تم الاتفاق على ذلك.
- تحديد العينات على مستوى التجويف لأدوات متعددة التجاويف.
- خطط تعديل تميز بين تغييرات التبريد وتغييرات الهندسة والعملية والمواد والإخراج.
يصف الموقع الإلكتروني لشركة DX Molding شركة Shenzhen DongXin Technology Co., Ltd. بأنها شركة مقرها شنتشن تأسست عام 2007. ويُدرج الموقع قوالب حقن البلاستيك المُخصصة، وتشكيل البلاستيك، وأدوات السيليكون، وتطوير منتجات OEM/ODM. كما تُقدم صفحة "الدعم" شرحًا للهندسة ومراجعة التصميم للتصنيع (DFM)، وتحليل تدفق القالب، وتصميم قنوات التبريد الأمثل، ودعم التشغيل والتجربة، والفحص، والتغليف، وخدمات ما بعد البيع. وتُعرض في الصفحة نفسها صور ومقاطع فيديو لمراحل الإنتاج الرئيسية، وتقارير التقدم الأسبوعية، وتقارير T0/T1/T2، وبيانات CMM، وسجلات المعلمات. هذه هي الإمكانيات المذكورة على الموقع الإلكتروني، ويجب التأكد منها في عرض الأسعار ووثائق المشروع الخاصة بالأداة المُحددة.
لا يحدد الموقع الإلكتروني العام معيارًا موحدًا لقطر قناة التبريد، أو معدل التدفق، أو درجة حرارة سائل التبريد، أو زمن التبريد، أو ضمان زمن الدورة، أو حد التشوه، أو نسبة التحسين لكل قالب. لذا، يُرجى عدم إدراج هذه الأرقام في طلب الشراء إلا إذا تم الاتفاق عليها للمشروع وربطها بمادة محددة، أو آلة، أو إصدار أداة، أو حالة عينة، أو طريقة فحص.
الأسئلة الشائعة حول أنظمة تبريد قوالب الحقن
لماذا يُعد نظام تبريد قوالب الحقن مهمًا؟
يزيل هذا النظام الحرارة من القالب ويساعد القطعة على الوصول إلى حالة الإخراج المطلوبة. كما يدعم النظام المتوازن ظروف دورة أكثر استقرارًا ويقلل من الفروقات الحرارية غير الضرورية التي تُسهم في انخفاض درجة الحرارة، وتغير الأبعاد، والتشوه. ولا يقتصر الأمر على التبريد فقط، بل تشمل العوامل الأخرى المهمة: الهندسة، والمادة، والبوابة، والتعبئة، والإخراج، والقياس.
هل يعني التبريد الأفضل دائمًا تقليل وقت الدورة؟
لا. التبريد الأفضل يعني إزالة الحرارة والتحكم بدرجة الحرارة بشكل أنسب للجزء والعملية. قد يؤدي تقصير دورة التشغيل إلى تشويه الجزء إذا تم إخراجه وهو ساخن جدًا، أو قد ينتج عنه مظهر وأبعاد مختلفة. تحقق من وقت دورة التشغيل جنبًا إلى جنب مع حالة الإخراج، والأبعاد الحرجة، والتسطيح، والمظهر، وقابلية التكرار.
كيف يساهم تصميم نظام التبريد في التحكم في تشوه عملية قولبة الحقن؟
يساعد ذلك في التحكم بالفروقات الحرارية بين مناطق التجويف واللب. يمكن لظروف حرارية أكثر تجانسًا أن تقلل من أحد مصادر الانكماش التفاضلي، ولكن قد ينشأ التواء أيضًا من اختلاف سماكة الجدار، واتجاه الألياف، وتوازن البوابة والتعبئة، والإخراج، وسلوك الراتنج، وقيود القطعة. ينبغي تقييم أي تغيير في التبريد في ضوء هذه الأسباب المتنافسة.
ما هو أفضل تصميم لقنوات التبريد في غلاف بلاستيكي؟
لا يوجد تصميم موحد. يجب فحص غلاف المعالج من جميع جوانبه: الجدران، والضلوع، والنتوءات، واللب الداخلي العميق، وفتحات التوصيل، والأسطح الخارجية، وخط الفصل، ونظام الإخراج. ينبغي على المورد عرض دوائر التجويف واللب في مقاطع عرضية، وشرح كيفية معالجة النقاط الساخنة، والتسطيح، وحشو البوابة، والصيانة.
ما الذي يجب أن أطلبه في مراجعة تصميم نظام التبريد؟
اطلب مخططات تبريد التجويف والقلب، وتحديد الدوائر، ومقاطع عرضية للمناطق الحرجة، وفحوصات التداخل، ونطاق تحليل التبريد والتشوه، وافتراضات المواد والدورات، ومعلومات الصيانة، ومعايير التجربة، وخطة القياس. واسأل أيضًا عن القيم التقديرية والقيم التي سيتم تأكيدها بالتجربة.
هل يمكن لنظام التبريد إصلاح تصميم سيء لأحد الأجزاء؟
ليس بشكل موثوق. يمكن للتبريد أن يساعد في التحكم بالحرارة، لكنه لا يُزيل عواقب التغيرات الكبيرة في سُمك الجدار، أو كتلة النتوء الزائدة، أو السحب غير المناسب، أو سوء وضع البوابة، أو اختيار مادة لا تتناسب مع التطبيق. ينبغي على قسم التصميم للتصنيع (DFM) مراجعة هندسة القطعة ومفهوم التبريد معًا قبل قطع الفولاذ.
هل يثبت فحص CMM أن التشوه تحت السيطرة؟
يمكن لبيانات آلة القياس الإحداثية (CMM) التحقق من النقاط والخصائص المحددة عند ملاءمة البيانات المرجعية والتثبيت والتكييف والطريقة. لكنها لا تثبت وحدها أن السطح العريض مقبول بصريًا، أو أن القطعة قابلة للتجميع، أو أن النتيجة مستقرة في ظروف الإنتاج. لذا، يُنصح بدمج بيانات الأبعاد مع بيانات التسطيح والمظهر والتجميع وسجلات العملية.
ما هي المواد وأدوات الدعم ذات الصلة بالتبريد؟
تؤثر درجة المادة، والحشو، والانكماش، ومتطلبات درجة حرارة القالب، ونوع الفولاذ، والحشوات، وكمية الإنتاج على التصميم. تتضمن معلومات الدعم العامة لشركة DX Molding مواضيع استشارية حول المواد، بما في ذلك ABS وPC وPP وPA66، بالإضافة إلى أمثلة على المواد الطبية والغذائية، وقائمة بأنواع فولاذ القوالب، مثل S136 وNAK80 وP20 و718H. يُرجى التأكد من درجة المادة الفعلية ونوع الفولاذ والمتطلبات الخاصة بالمشروع قبل الموافقة.
خاتمة
يُعد نظام تبريد قالب الحقن قرارًا يتعلق بجودة المنتج والإنتاج، وليس مجرد مجموعة من أنابيب المياه داخل القالب. يجب أن يُزيل التصميم الحرارة من التجويف، واللب، والحشوات، والتفاصيل العميقة، والكتل الموضعية، مع الحفاظ على قوة الفولاذ، وحركة القالب، وعملية الإخراج، وسهولة الصيانة، والتحكم في العملية.
لتحسين التحكم في زمن الدورة، حدد نقطة الاختناق الحراري الحقيقية وتحقق من حالة الإخراج بدلاً من السعي وراء تقليل الزمن بمعزل عن غيرها. وللتحكم في التشوه، افصل عدم توازن التبريد عن أسباب الهندسة، والمادة، والبوابة، والتغليف، والإخراج، والقياس. ولاختيار المورد، اطلب رسومات مقطعية، وخرائط دوائر، وافتراضات التحليل، وسجلات التجارب، ونتائج قياس الأبعاد باستخدام آلة قياس الإحداثيات (CMM) أو غيرها من الأدلة البُعدية عند الاقتضاء، بالإضافة إلى عملية واضحة لإغلاق المخاطر.
يقدم موقع DX Molding الإلكتروني خدمات الهندسة، والتصميم للتصنيع، وتحليل تدفق القوالب، وتصميم أنظمة التبريد، وتجربة القوالب، والفحص، ودعم المشاريع لبرامج التشكيل المخصصة. يجب الاتفاق على تصميم التبريد الدقيق، والوقت المستهدف لدورة الإنتاج، وحدود التشوه، والوثائق، ومعايير القبول للجزء والأداة المحددة. ابدأ المراجعة باستخدام التصميم بمساعدة الحاسوب (CAD) المُتحكم به، ونوع الراتنج، والحجم، والأسطح الحرجة، والآلة المستهدفة، وأدلة الجودة اللازمة للموافقة على الإنتاج.
هل أنت مستعد لمراجعة نظام تبريد قالب الحقن الخاص بك؟
شاركنا مراجعة التصميم بمساعدة الحاسوب (CAD)، والراتنج، والحجم السنوي، ودورة الإنتاج المستهدفة، والأبعاد الحرجة، ومخاوف التشويه أو النقاط الساخنة.
ناقش متطلباتك المتعلقة بالتبريد والأدوات



