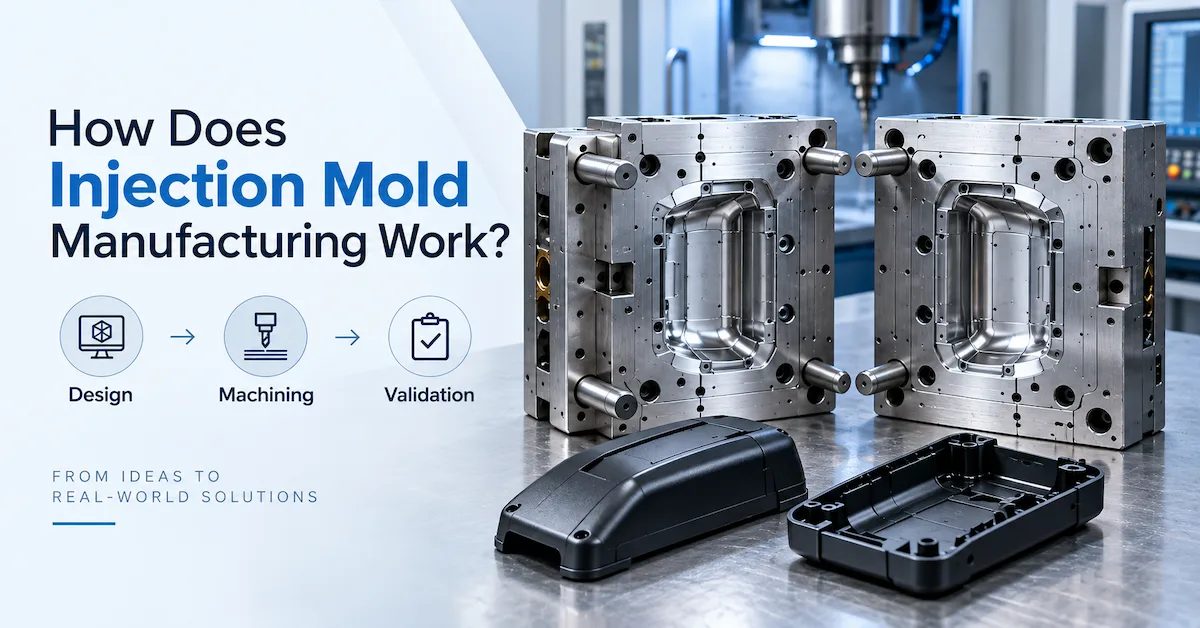
كيف تتم عملية تصنيع قوالب الحقن؟
بالنسبة للشركات التي تُطوّر منتجات بلاستيكية، يُعدّ فهم كيفية عمل عملية تصنيع قوالب الحقن أمرًا أساسيًا قبل البدء في أي مشروع لتصنيع الأدوات.
إنّ تصنيع قوالب الحقن ليس مجرد قطع كتلة معدنية إلى الشكل المطلوب.
قالب الحقن الاحترافي هو نظام إنتاج عالي الهندسة مصمم لتصنيع قطع بلاستيكية بشكل متكرر بأبعاد ومظهر وقوة وأداء تجميع مضبوطة. تشمل العملية الكاملة هندسة المنتج، وتصميم الأدوات، والتصنيع الدقيق، والتحقق، ومراقبة الإنتاج. تتضمن عملية تصنيع قالب الحقن النموذجية ما يلي: تحليل متطلبات المنتج التصميم للتصنيع (DFM) تصميم هيكل القالب اختيار فولاذ القالب التصنيع باستخدام الحاسوب (CNC) التصنيع بالتفريغ الكهربائي (EDM) التجليخ والتلميع تجميع القالب التشكيل التجريبي الفحص البُعدي تعديل القالب الموافقة على الإنتاج دعم الصيانة تؤثر كل مرحلة على المنتج النهائي أداء القالب.قد يتحول خطأ أثناء مراجعة تصميم المنتج إلى مشكلة في الأدوات.
قد يتحول خطأ في الأدوات إلى عيب في الإنتاج.
قد يتحول عيب الإنتاج إلى مشكلة في التكلفة.
لهذا السبب، يُقيّم المشترون ذوو الخبرة عملية التصنيع بأكملها بدلاً من سعر القالب النهائي فقط.
الهدف من تصنيع قوالب الحقن الاحترافية هو:
إنشاء أداة موثوقة قادرة على إنتاج أجزاء عالية الجودة بشكل متكرر وبالكمية المطلوبة.
تدعم شركة DX Molding عملاءها من خلال تصنيع قوالب حقن البلاستيك حسب الطلب، بما في ذلك المراجعة الهندسية، وتصميم القالب، والتصنيع الدقيق، والتشكيل التجريبي، والفحص، والتحضير للإنتاج.

لماذا يجب على المشترين فهم عملية تصنيع قوالب الحقن؟
يتواصل العديد من المشترين مع مورد القوالب عندما يكون لديهم بالفعل:
- رسومات المنتج
- ملفات CAD
- عينات النموذج الأولي
- متطلبات الإنتاج
مع ذلك، فإن عرض الأسعار الذي يتلقونه يمثل نتيجة للعديد من القرارات الهندسية غير الظاهرة.
على سبيل المثال، قد يقدم موردان أسعارًا مختلفة لأنهما يضعان افتراضات مختلفة حول:
- هيكل القالب
- اختيار الفولاذ
- عدد تجاويف
- نظام التبريد
- تصميم قناة التغذية
- طريقة الإخراج
- تشطيب السطح
- متطلبات التجربة
- معايير الفحص
بدون فهم عملية التصنيع، قد يقارن المشترون عروض أسعار غير متكافئة تقنيًا.
قد يستبعد عرض السعر الأقل عناصر مهمة مثل:
- مراجعة هندسية إضافية
- مكونات أدوات أفضل
- جولات تجريبية إضافية
- قطع غيار
- تقارير الفحص
- تخطيط صيانة القالب
ينبغي على المشتري المحترف فهم ما يحدث قبل وأثناء وبعد تصنيع القالب.
ما هي المراحل الرئيسية لتصنيع قوالب الحقن؟
أ عادةً ما يمر مشروع تصنيع قوالب الحقن الكامل بعدة مراحل رئيسية.
| المرحلة | الهدف الرئيسي |
|---|---|
| مراجعة المنتج | فهم وظيفة الجزء وتطبيقه ومتطلباته |
| تحليل التصميم للتصنيع | تحديد مخاطر التصنيع قبل تصميم الأدوات |
| تصميم القالب | تطوير تجويف القالب، ونظام التبريد، وقناة التغذية، وهيكل الإخراج |
| اختيار المواد | اختيار الفولاذ المناسب و المكونات |
| التشغيل الآلي | تصنيع مكونات القوالب الدقيقة |
| التجميع | تركيب واختبار مكونات القوالب |
| التشكيل التجريبي | التحقق من أداء القالب |
| الفحص | تأكيد الأبعاد والجودة |
| التعديل | تحسين أداء الأداة |
| إطلاق الإنتاج | الاستعداد للإنتاج المستقر | التصنيع
تُنتج كل مرحلة المعلومات اللازمة للمرحلة التالية.
غالبًا ما يؤدي إهمال العمل الهندسي الأولي إلى تكاليف إضافية لاحقًا.
الخطوة 1: مراجعة متطلبات المنتج قبل تصنيع القالب
الخطوة الأولى في كيفية عمل تصنيع قوالب الحقن هي فهم المنتج نفسه.
يحتاج مُصنِّع القوالب إلى أكثر من مجرد نموذج ثلاثي الأبعاد.
يجب على الفريق الهندسي فهم ما يلي:
- تطبيق المنتج
- المتطلبات الوظيفية
- علاقة التجميع
- متطلبات المواد
- تشطيب السطح
- كمية الإنتاج المتوقعة
- متطلبات عمر القالب
- الجودة التوقعات
- موقع الإنتاج
قد يُشكّل تصميم المنتج الذي يبدو مقبولاً على الشاشة تحديات في التصنيع.
لماذا يُغيّر تطبيق المنتج تصميم القالب؟
قد تتطلب نفس هندسة القطعة البلاستيكية أساليب أدوات مختلفة حسب التطبيق.
المنتجات الاستهلاكية
قد تُعطى الأولوية لما يلي:
- المظهر
- تناسق اللون
- تشطيب السطح
- كفاءة التكلفة
مكونات السيارات
قد تُعطى الأولوية لما يلي:
- عمر إنتاجي طويل
- ثبات الأبعاد
- دقة التجميع
- الخصائص التجميلية المتطلبات
- قابلية التكرار
المكونات الصناعية
قد تكون لها الأولوية:
- القوة الميكانيكية
- مقاومة الحرارة
- مقاومة التآكل
- الموثوقية الوظيفية
يحتاج مورد القوالب إلى معرفة تطبيقية لأن قرارات الأدوات يجب أن تدعم ظروف الاستخدام النهائية.
ما المعلومات التي يجب على المشترين تقديمها؟
تساعد مدخلات المشروع الكاملة المهندسين على اتخاذ قرارات أفضل.
تشمل المعلومات الموصى بها ما يلي:
| المعلومات | أهميتها |
|---|---|
| ثلاثي الأبعاد التصميم بمساعدة الحاسوب (CAD) يحدد هندسة المنتج يؤثر على الانكماش والمعالجة يؤثر على الحجم السنوي يحدد استراتيجية الأدوات يؤثر على طريقة التشطيب يؤثر على معلومات التجميع يحدد الواجهات الحرجة يؤثر على التطبيق يؤثر على الأداء المتطلبات | |
| وجهة القالب | يؤثر على تخطيط النقل |
تتيح شركة DX Molding للعملاء إمكانية تقديم تفاصيل المشروع من خلال صفحة الاتصال لتقييم الأدوات ومناقشة التصنيع.
الخطوة 2: تحليل التصميم للتصنيع (DFM)
قبل البدء بتصميم القالب، يقوم المصنّعون المحترفون بإجراء تحليل DFM.
يعني DFM ما يلي:
التصميم للتصنيع
يقيّم ما إذا كان تصميم المنتج قابلاً للتصنيع بكفاءة واتساق.
الهدف هو عدم تغيير المنتج دون داعٍ.
الهدف هو تحديد المشكلات قبل أن تتحول إلى تعديلات مكلفة على الأدوات.
عادةً ما تتضمن مراجعة التصميم للتصنيع (DFM) ما يلي:
- زاوية السحب
- سُمك الجدار
- الأضلاع
- النتوءات
- التجاويف السفلية
- خط الفصل
- موقع البوابة
- متطلبات التبريد
- طريقة الإخراج
- الانكماش
- علامات الانكماش
- التشوه
- تداخل التجميع
تقدم شركة DX Molding الدعم الهندسي والفني بما في ذلك مراجعة التصميم للتصنيع (DFM)، وتحليل مخاطر التصنيع، ودعم تصميم القوالب، والتحضير للإنتاج.
زاوية السحب مراجعة
تسمح زاوية السحب بانفصال القطعة المصبوبة عن سطح القالب.
بدون سحب كافٍ، قد تتعرض القطعة لما يلي:
- خدوش
- علامات سحب
- قوة إخراج عالية
- تلف السطح
- تشوه
تعتمد متطلبات السحب على:
- المادة
- النسيج
- تشطيب السطح
- عمق القطعة
- اتجاه الإخراج
عادةً ما يتطلب السطح ذو النسيج عناية أكبر من السطح الأملس.
تحسين سُمك الجدار
يؤثر سُمك الجدار على:
- التعبئة السلوك
- وقت التبريد
- الانكماش
- التشوه
- استهلاك المواد
- الأداء الهيكلي
من الأخطاء الشائعة افتراض أن الجدران السميكة تُنتج دائمًا أجزاءً أقوى.
قد يؤدي السمك المفرط إلى:
- علامات الانكماش
- تبريد غير متساوٍ
- زيادة مدة دورة الإنتاج
- إجهاد داخلي
بدلاً من ذلك، غالبًا ما يستخدم المهندسون:
- الأضلاع
- الدعامات
- الهندسة الهيكلية
- اختيار المواد
لتحسين القوة دون التسبب في مشاكل أثناء التشكيل.
تصميم الأضلاع والنتوءات مراجعة
تُعدّ الأضلاع والنتوءات من السمات الأساسية في العديد من المنتجات البلاستيكية.
توفر ما يلي:
- التعزيز الهيكلي
- تركيب البراغي
- تحديد الموضع
- دعم التجميع
مع ذلك، قد يؤدي التصميم الرديء إلى ما يلي:
- علامات انكماش
- مشاكل في التعبئة
- عيوب تجميلية
يقيّم تقييم DFM الاحترافي الميزات الداخلية إلى جانب الأسطح الخارجية.
تقييم التجاويف السفلية
تزيد التجاويف السفلية من تعقيد القالب.
تشمل الأمثلة الشائعة ما يلي:
- المشابك
- الخطافات
- الثقوب الجانبية
- هياكل القفل
- الداخلية الميزات
قد تشمل الحلول ما يلي:
- المنزلقات
- الرافعات
- الحشوات
- تعديل التصميم
يجب أن يكون السؤال الهندسي الأول دائمًا:
هل هذه الميزة ضرورية لوظيفة المنتج؟
إذا كانت الإجابة بنعم، فيجب تصميم القالب وفقًا لذلك.
إذا كانت الإجابة بلا، فقد يؤدي تبسيط التصميم إلى تقليل ما يلي:
- تكلفة الأدوات
- صعوبة التصنيع
- متطلبات الصيانة
الخطوة 3: عملية تصميم قالب الحقن
بعد الموافقة على التصميم للتصنيع، تتمثل المرحلة التالية من كيفية عمل تصنيع قالب الحقن في تحويل تصميم المنتج المعتمد إلى قالب كامل الهيكل.
يحدد تصميم القالب كيفية عمل الأداة:
- ملؤها بالبلاستيك المنصهر
- تبريد القطعة
- إخراج القطعة
- الحفاظ على دقة الأبعاد
- دعم الإنتاج طويل الأمد
يتضمن تصميم القالب الاحترافي أنظمة متعددة تعمل معًا:
- اللب والتجويف
- خط الفصل
- نظام المجرى
- نظام البوابة
- قنوات التبريد
- نظام الإخراج
- المنزلقات والرافعات
- قاعدة القالب
- المكونات القياسية
لا يمكن تصحيح ضعف تصميم القالب بمجرد تحسين دقة التشغيل.
القالب يجب أن يكون الهيكل صحيحًا قبل بدء التصنيع.
تصميم القلب والتجويف
يُشكّل القلب والتجويف الشكل النهائي للمكون المصبوب.
أثناء التصميم، يأخذ المهندسون في الاعتبار ما يلي:
- هندسة المنتج
- تعويض الانكماش
- تشطيب السطح
- قوة القالب
- مناطق التآكل
- متطلبات الصيانة
تنكمش المواد البلاستيكية بعد التبريد.
لذلك، لا يمكن أن تتطابق أبعاد التجويف دائمًا مع أبعاد المنتج النهائي.
يجب على المهندسين مراعاة ما يلي:
- معدل انكماش الراتنج
- سلوك التبريد
- هندسة القطعة
- درجة حرارة القالب
- المعالجة الشروط
تصميم خط الفصل
خط الفصل هو المكان الذي ينفصل عنده القالب أثناء الفتح.
يؤثر تصميم خط الفصل الجيد على ما يلي:
- التحكم في الزوائد
- مظهر المنتج
- تعقيد القالب
- إخراج المنتج
- تكلفة التصنيع
بالنسبة للمكونات التجميلية، يتطلب تحديد موضع خط الفصل عناية إضافية.
قد يظل خط الفصل، حتى وإن كان فعالاً من الناحية التقنية، غير مقبول إذا تسبب في:
- علامات مرئية
- أسطح غير مستوية
- متطلبات تشطيب صعبة
لذلك، ينبغي مراجعة قرارات خط الفصل مع فريق المنتج قبل تصنيع القالب.
تصميم البوابة
عناصر التحكم في البوابة كيفية دخول البلاستيك المنصهر إلى تجويف القالب.
تأثيرات تصميم البوابة:
- توازن التعبئة
- خطوط اللحام
- مصائد الهواء
- كفاءة التعبئة
- مظهر السطح
- الانكماش
- التشوه
تشمل الاعتبارات الشائعة للبوابة ما يلي:
- موقع البوابة
- حجم البوابة
- نوع البوابة
- آثار البوابة
- المتطلبات التجميلية
ليست البوابة الأصغر هي الأفضل دائمًا.
أفضل موقع للبوابة هو الذي يحقق التوازن بين:
- مظهر المنتج
- التعبئة الأداء
- الثبات البُعدي
- كفاءة الإنتاج
تصميم نظام التغذية
يقوم نظام التغذية بنقل البلاستيك المنصهر من آلة الحقن إلى التجويف.
تشمل الخيارات الشائعة ما يلي:
نظام التغذية البارد
المزايا:
- تبسيط تصميم الأدوات
- انخفاض الاستثمار الأولي
- سهولة الصيانة
الاعتبارات:
- توليد مادة التغذية
- عملية فصل إضافية
- احتمالية هدر المواد
نظام التغذية الساخن
المزايا:
- تقليل حجم التغذية النفايات
- كفاءة أفضل في استخدام المواد للتطبيقات المناسبة
- مزايا محتملة في زمن الدورة
الاعتبارات:
- استثمار أكبر في الأدوات
- مكونات أكثر
- متطلبات صيانة إضافية
يعتمد الاختيار الصحيح على:
- حجم الإنتاج
- تكلفة المواد
- تصميم القطعة
- عدد التجاويف
- إمكانية الصيانة
تقدم شركة DX Molding حلول قوالب متنوعة وفقًا لمتطلبات المشروع من خلال خدمات تصنيع قوالب الحقن المخصصة.
تصميم نظام التبريد
التبريد
يُعدّ التبريد أحد أهم عناصر تصميم قوالب الحقن. لا يقتصر دور القالب على ملء القالب بشكل صحيح فحسب، بل يجب عليه أيضًا تبديد الحرارة بكفاءة. يؤثر التبريد على: زمن الدورة الثبات البُعدي التواء القالب جودة السطح اتساق الإنتاج قد يتسبب تصميم التبريد غير المناسب في: انكماش غير متساوٍ دورات إنتاج أطول تشوه القطعة تباين الجودة يأخذ المهندسون في الاعتبار: موقع قناة التبريد المسافة من سطح التجويف النقاط الساخنة اللب التبريدتصميم نظام الإخراج
بعد التشكيل، يجب إزالة القطعة البلاستيكية من التجويف.
قد يتضمن نظام الإخراج ما يلي:
- دبابيس الإخراج
- صفائح الإخراج
- رافعات
- صفائح التجريد
يمكن أن يؤدي تصميم الإخراج غير المناسب إلى ما يلي:
- علامات الإخراج
- تشوه القطعة
- تشقق
- التصاق
- تلف السطح
يجب أن يراعي نظام الإخراج ما يلي:
- هندسة القطعة
- المسودة الزاوية
- الأسطح التجميلية
- خصائص المواد
- سرعة الإنتاج المطلوبة
المنزلقات والرافعات للأجزاء المعقدة
تحتوي العديد من الأجزاء البلاستيكية على ميزات لا يمكن تحريرها بالإخراج العمودي البسيط.
أمثلة:
- الثقوب الجانبية
- المشابك
- الخطافات
- هياكل القفل
- الميزات الداخلية
قد تتطلب هذه الميزات:
- المنزلقات
- الرافعات
- الحشوات
- اللب الجانبي
تزيد الآليات الإضافية من:
- الأدوات التعقيد
- وقت التصنيع
- متطلبات الصيانة
- نقاط التآكل المحتملة
لذلك، ينبغي على المهندسين تقييم ما إذا كان تصميم المنتج يتطلب هذه الميزات فعلاً.
الخطوة 4: اختيار مادة القالب والفولاذ
يُعد اختيار مادة القالب الصحيحة جزءًا مهمًا من تصنيع قوالب الحقن.
يجب أن يتحمل القالب ما يلي:
- ضغط الحقن
- دورات الفتح المتكررة
- تآكل المادة
- تغيرات درجة الحرارة
- الإجهاد الميكانيكي
تشمل أنواع الفولاذ الشائعة المستخدمة في صناعة القوالب ما يلي:
| الفولاذ | النموذجي | الخصائص
|---|---|
| P20 | تطبيقات أدوات متعددة الأغراض |
| 718H | أداء ممتاز في التشغيل والتلميع |
| NAK80 | مناسب لمتطلبات الأسطح عالية الجودة |
| S136 | مقاومة جيدة للتآكل وأداء ممتاز في التلميع |
| H13 | مناسب للظروف الحرارية القاسية |
مع ذلك، لا يوجد خيار واحد «الأفضل» الفولاذ.
يعتمد الاختيار الصحيح على:
- حجم الإنتاج
- نوع الراتنج
- محتوى الألياف الزجاجية
- متطلبات السطح
- مخاطر التآكل
- العمر الافتراضي المتوقع للقالب
تخطيط عمر القالب
ينبغي على المشترين تحديد العمر الافتراضي المتوقع للقالب قبل التصنيع.
أداة لـ:
- إنتاج النماذج الأولية
- الكميات الصغيرة
- برامج السيارات ذات الحجم الكبير
لا ينبغي استخدام نفس المواصفات.
تشمل العوامل المؤثرة على عمر القالب ما يلي:
- اختيار الفولاذ
- المعالجة الحرارية
- التآكل المكونات
- آليات الانزلاق
- خطة الصيانة
- خشونة الراتنج
يختار مورد متخصص مواصفات الأدوات بناءً على متطلبات الإنتاج الفعلية.
الخطوة 5: التشغيل الدقيق أثناء تصنيع قالب الحقن
بعد تصميم القالب والموافقة على المواد، يبدأ التصنيع.
تحوّل هذه المرحلة الرسومات الهندسية إلى مكونات القالب المادية.
تشمل العمليات الرئيسية ما يلي:
- التشغيل باستخدام الحاسوب
- التفريغ الكهربائي
- التفريغ الكهربائي السلكي
- التجليخ
- التلميع
- معالجة السطح
عملية التشغيل باستخدام الحاسوب
يُنتج التشغيل باستخدام الحاسوب العديد من مكونات القالب الرئيسية.
تشمل التطبيقات:
- قوالب التشكيل
- كتل اللب
- كتل التجويف
- حشوات
- المكونات الهيكلية
تعتمد جودة التصنيع على:
- دقة الماكينة
- استراتيجية القطع
- اختيار الأدوات
- حالة المادة
- طريقة الفحص
يُعدّ التصنيع الدقيق مهمًا، ولكن يجب أن يدعم وظيفة القالب النهائية.
لا يمكن لمكون مصنّع بدقة متناهية أن يعوّض عن تصميم قالب رديء.
عملية التصنيع بالتفريغ الكهربائي
يُستخدم التصنيع بالتفريغ الكهربائي على نطاق واسع لميزات القوالب المعقدة.
وهو مفيد بشكل خاص لـ:
- تجاويف عميقة
- فتحات ضيقة
- زوايا حادة
- فولاذ مُقسّى
- أشكال هندسية معقدة
تساعد عملية التفريغ الكهربائي (EDM) المصنّعين على إنشاء تفاصيل قد يصعب تحقيقها باستخدام طرق القطع التقليدية.
تشمل عوامل التفريغ الكهربائي المهمة ما يلي:
- جودة الأقطاب الكهربائية
- التحكم في الشرارة
- تشطيب السطح
- متطلبات التلميع النهائي
التجليخ والتشطيب الدقيق
يحسّن التجليخ ما يلي:
- التسطيح
- التوازي
- دقة المكونات
- التجميع الدقة
يُستخدم عادةً في:
- قوالب التشكيل
- حشوات دقيقة
- المكونات المنزلقة
- مناطق الإغلاق
التلميع ومعالجة الملمس
تؤثر معالجة السطح بشكل مباشر على المنتج النهائي المصبوب.
تشمل المتطلبات المختلفة ما يلي:
لمسة نهائية عاكسة
يُستخدم في:
- الأجزاء البصرية
- المكونات الشفافة
- الأسطح شديدة اللمعان
لمسة نهائية خشنة
يُستخدم في:
- التصميمات الداخلية للسيارات
- المنتجات الاستهلاكية المنتجات
- أسطح وظيفية
تشطيب غير لامع
يُستخدم عندما:
- تقليل الانعكاس
- مظهر فاخر
- تقليل بصمات الأصابع
مطلوب.
يجب مراعاة تشطيب السطح أثناء تصميم القالب، وليس بعد ظهور مشاكل الإنتاج.
الخطوة 6: تجميع القالب والتركيب الدقيق
بعد التشغيل الآلي، يتم تجميع المكونات في القالب الكامل.
تتحقق مرحلة التجميع من عمل جميع المكونات معًا.
تشمل العملية:
- تركيب القلب والتجويف
- تركيب الحشوة الداخلية
- تركيب المنزلق
- تركيب الرافعة
- نظام الإخراج التجميع
- فحص نظام التبريد
- اختبار حركة القالب
لماذا يؤثر تركيب القالب على الأداء النهائي
يحتوي القالب على العديد من المكونات الدقيقة.
يمكن أن تؤدي أخطاء التجميع الصغيرة إلى:
- زوائد معدنية
- عدم محاذاة
- تآكل غير متساوٍ
- مشاكل في الأبعاد
- عدم استقرار الإنتاج
تشمل الفحوصات المهمة:
تلامس سطح الفصل
يضمن:
- إحكام الإغلاق
- تقليل خطر الزوائد المعدنية
- إغلاق القالب بثبات
المكونات المتحركة المحاذاة
الفحوصات:
- حركة المنزلق
- تشغيل الرافعة
- حالة التآكل
- وضع العودة
وظيفة الإخراج
التحقق من:
- إطلاق سلس
- حركة صحيحة للقاذف
- عدم وجود تداخل
الخطوة 7: عملية تجربة قالب الحقن والتحقق من صحته
القالب المكتمل ليس بالضرورة أداة إنتاج مؤهلة.
تتحقق عملية التشكيل التجريبية مما إذا كان القالب قادرًا بالفعل على إنتاج أجزاء مقبولة.
تتضمن عملية التجربة عادةً ما يلي:
- تركيب القالب
- إعداد الماكينة
- المواد التحضير
- إنتاج العينة
- تقييم الجودة
- التحسين الهندسي
التجربة T0
التجربة T0 هي أول تجربة للقالب.
الهدف منها هو فهم سلوك القالب الأولي.
يتحقق المهندسون من:
- تشغيل القالب
- ظروف التعبئة
- الإخراج
- الحقن غير الكامل
- الزوائد
- المظهر الأساسي
- الأبعاد الرئيسية
تحدد التجربة T0 المشكلات التي تتطلب تحسينًا.
التجربة T1
بعد التعديلات، يدخل القالب مرحلة تحقق أخرى.
تركز التجربة T1 على: في:
- عيوب مصححة
- أبعاد محسّنة
- مظهر أفضل
- أداء التجميع
- استقرار العملية
تشمل التعديلات النموذجية ما يلي:
- تعديل البوابة
- تحسين فتحة التهوية
- تعديل التبريد
- تصحيح القاذف
- تعويض الأبعاد
التحقق النهائي والتحقق من صحة T2
قد تتطلب المشاريع المعقدة تجارب إضافية.
قد تشمل الموافقة النهائية ما يلي:
- قياس CMM
- تقرير الأبعاد
- الموافقة على المظهر
- اختبار التجميع
- العملية تأكيد
تدعم شركة DX Molding عمليات تجربة القوالب والتحقق من صحتها، بما في ذلك تقييم T0/T1/T2، والفحص، وتتبع التعديلات، والتحضير للإنتاج.
الخطوة 8: فحص جودة قالب الحقن والتحقق من صحته
بعد تجارب القوالب، تأتي مرحلة التحقق من الجودة كخطوة مهمة في كيفية عمل تصنيع قوالب الحقن.
لا يُعتبر القالب مؤهلاً لمجرد قدرته على إنتاج عينة واحدة مقبولة.
يجب أن يُثبت القالب الجاهز للإنتاج قدرته على تصنيع أجزاء بشكل متكرر تُلبي المتطلبات التالية:
- المتطلبات البُعدية
- معايير المظهر
- متطلبات التجميع
- المتطلبات الوظيفية
- توقعات الإنتاج
يربط التحقق من الجودة القالب نتائج التجارب مع الإنتاج الضخم المستقبلي.
الفحص البُعدي للأجزاء المصبوبة
يتحقق الفحص البُعدي من مطابقة الجزء المصبوب لما يلي:
- الرسومات ثنائية الأبعاد
- نموذج CAD ثلاثي الأبعاد
- العينات المعتمدة
- متطلبات العميل
تشمل طرق القياس الشائعة ما يلي:
- الفرجار
- الميكرومتر
- مقاييس الارتفاع
- التجهيزات
- فحص CMM
يجب أن تتناسب طريقة الفحص مع أهمية البُعد.
قد يتطلب بُعدٌ تجميلي تقييمًا مختلفًا عن بُعدٍ حرج في واجهة التجميع.
التحكم في الأبعاد الحرجة
ليست جميع الأبعاد متساوية في الأهمية الأهمية.
يحدد مشروع تصنيع قوالب الحقن الاحترافي ما يلي:
الأبعاد الأساسية للوظيفة
قد تشمل هذه الأبعاد ما يلي:
- فتحات التجميع
- مواضع الموصلات
- أسطح الإحكام
- واجهات الحركة
- نقاط التثبيت
المتطلبات التجميلية
قد تشمل هذه المتطلبات ما يلي:
- مظهر السطح
- الملمس
- اللمعان
- علامات البوابة المرئية
- موضع خط الفصل
الأبعاد العامة
قد يكون لهذه الأبعاد نطاقات مقبولة أوسع لأنها لا تؤثر بشكل مباشر على المنتج الأداء.
يساعد هذا النهج الشركات على تركيز موارد الجودة حيث تُحقق أعلى قيمة.
فحص آلة قياس الإحداثيات في مشاريع قوالب الحقن
يُستخدم فحص آلة قياس الإحداثيات (CMM) بشكل شائع للمكونات البلاستيكية الدقيقة.
يساعد في التحقق مما يلي:
- دقة الموضع
- التسطيح
- مواقع الثقوب
- الأشكال الهندسية المعقدة
- الوصلات الحرجة
مع ذلك، لا تكون نتائج CMM ذات معنى إلا عندما:
- يتم استخدام نظام الإسناد الصحيح
- يكون التثبيت مناسبًا
- يتم تحديد طريقة القياس
- يتم التحكم في حالة القطعة
تعتمد دقة القياس على نظام الفحص بأكمله.
أولاً فحص العينة
يؤكد فحص العينة الأولى (FAI) أن أجزاء الإنتاج المعتمدة الأولى تفي بالمتطلبات.
قد يتضمن تقرير العينة الأولى ما يلي:
- النتائج البُعدية
- تأكيد المواد
- فحص المظهر
- التحقق من التجميع
- الفحوصات الوظيفية
يُوفر فحص العينة الأولى (FAI) نقطة مرجعية للإنتاج المستقبلي.
الخطوة 9: تعديل قالب الحقن وتحسينه
تتضمن عملية تصنيع القوالب الاحترافية عادةً دورات تحسين.
غالبًا ما تكشف التجربة الأولى عن المجالات التي تتطلب تحسينًا.
تشمل أنشطة التحسين الشائعة ما يلي:
- ضبط البوابة
- تحسين التهوية
- التبريد تعديل
- ضبط جهاز القذف
- تصحيح السطح
- التعويض البُعدي
- تحسين الانزلاق
لماذا يُعد تعديل القالب أمرًا طبيعيًا
تحتوي قوالب الحقن المعقدة على العديد من الأنظمة المتفاعلة:
- هندسة المنتج
- التدفق البلاستيكي
- سلوك التبريد
- القذف
- الحركة الميكانيكية
- متطلبات السطح
حتى مع المحاكاة المتقدمة والمراجعة الهندسية، قد تكشف ظروف التشكيل الفعلية عن فرص إضافية للتحسين.
يكمن الاختلاف الرئيسي في ما إذا كانت التعديلات مُتحكَّم بها.
التغييرات الهندسية المُتحكَّم بها
يجب تسجيل كل تعديل للقالب:
- المشكلة الوصف
- السبب الجذري
- الحل المقترح
- إجراء التعديل
- الرسم المحدث
- نتيجة التجربة
- حالة الموافقة
بدون سجلات دقيقة، تصبح الصيانة المستقبلية صعبة.
قد يعمل القالب لسنوات.
يساعد السجل الواضح المهندسين على فهم القرارات السابقة.
الخطوة 10: الانتقال من تصنيع القالب إلى الإنتاج الضخم
بعد الموافقة، يدخل القالب مرحلة الإنتاج.
مع ذلك، يعتمد نجاح عملية حقن القوالب على أكثر من مجرد أداة مكتملة.
يتطلب الإنتاج المستقر التحكم في:
- المواد
- ظروف الماكينة
- معايير العملية
- المشغلون
- الفحص
- الصيانة
التحكم في عملية قولبة الحقن
تشمل المعايير المهمة ما يلي:
- درجة حرارة الانصهار
- درجة حرارة القالب
- سرعة الحقن
- ضغط الحقن
- ضغط التثبيت
- وقت التبريد
- زمن الدورة
الهدف ليس إيجاد إعداد مثالي واحد.
الهدف هو إنشاء نطاق عملية مستقر.
تتيح العملية المستقرة لفرق الإنتاج ما يلي: الحفاظ على:
- أبعاد ثابتة
- انخفاض معدلات العيوب
- وقت دورة متوقع
- تقليل تعديلات المشغل
مراقبة المواد أثناء الإنتاج
تؤثر مادة البلاستيك بشكل مباشر على جودة القطعة المصبوبة.
تشمل الاعتبارات المهمة ما يلي:
- درجة الراتنج
- اتساق مورد المواد
- التحكم في الرطوبة
- متطلبات التجفيف
- إدارة المواد المعاد تدويرها
- ظروف التخزين
حتى القالب المصمم جيدًا قد ينتج عنه قطع غير مستقرة إذا تغيرت ظروف المواد.
عيوب قولبة الحقن الشائعة وأسبابها الجذرية
فهم العيوب جزء مهم من الفهم كيف تتم عملية تصنيع قوالب الحقن.
لا تنتج العديد من مشاكل الجودة عن عامل واحد فقط.
قد تشمل ما يلي:
- تصميم المنتج
- تصميم القالب
- حالة الأداة
- معايير العملية
- سلوك المادة
| العيب | الأسباب المحتملة | اتجاه التحسين |
|---|---|---|
| الزوائد | سوء الإغلاق، الضغط الزائد، التآكل | فحص تركيب القالب والعملية |
| الحوض علامات | مقاطع سميكة، تبريد ضعيف، مشاكل في التعبئة | تحسين الهندسة والتبريد |
| حقن قصيرة | ملء ضعيف، تهوية غير كافية، ضغط منخفض | مراجعة التدفق والعملية |
| تشوه | تبريد غير متساوٍ، اختلافات في الانكماش | تحسين التبريد والتصميم |
| خطوط اللحام | جبهات تدفق متعددة | مراجعة استراتيجية البوابة والتدفق |
| علامات احتراق | تهوية ضعيفة، هواء محبوس | تحسين التهوية |
| علامات التدفق | عدم استقرار التعبئة | ضبط البوابة والعملية |
| علامات القاذف | تصميم قذف رديء | تحسين نظام القذف |
يبدأ الحل الصحيح بتحديد السبب الجذري الفعلي.
الخطوة 11: صيانة قالب الحقن وإدارة دورة حياته
يتطلب القالب عالي الجودة صيانة مستمرة بعد بدء الإنتاج.
من الأخطاء الشائعة افتراض أن جودة القالب تنتهي بعد الموافقة عليه.
في الواقع، تتغير ظروف الأدوات تدريجيًا أثناء الإنتاج.
قد يحدث تآكل في:
- المنزلقات
- الرافعات
- دبابيس الطرد
- الحشوات
- مناطق الإغلاق
- مكونات التوجيه
أنشطة الصيانة الوقائية
تشمل الصيانة النموذجية ما يلي:
- تنظيف القوالب
- التشحيم
- منع الصدأ
- فحص التبريد
- فحص التآكل
- استبدال المكونات
- فحص الأسطح
تساعد الصيانة الوقائية على تقليل ما يلي:
- وقت التوقف غير المتوقع
- تفاوت الجودة
- حالات الطوارئ الإصلاحات
- انقطاع الإنتاج
تقدم شركة DX Molding خدمات دعم دورة حياة القوالب، بما في ذلك الصيانة، واستكشاف الأعطال وإصلاحها، وقطع الغيار، والتجديد، وخدمات التعديل.
المكونات القابلة للاستبدال واستراتيجية الأدوات طويلة الأجل
بالنسبة لبرامج الإنتاج طويلة الأمد، ينبغي على المهندسين مراعاة المكونات القابلة للاستبدال.
ومن الأمثلة على ذلك:
- الحشوات
- صفائح التآكل
- مكونات القاذف
- مكونات البوابة
- أجزاء تآكل المنزلق
غالبًا ما يكون القالب القابل للصيانة أكثر قيمة من القالب المصمم فقط للموافقة الأولية.
الخطوة 12: ما هي تكلفة تصنيع قوالب الحقن؟
تعتمد تكلفة تصنيع قوالب الحقن على العديد من العوامل الهندسية.
لا يوجد قالب عالمي السعر.
تشمل العوامل الرئيسية المؤثرة على التكلفة ما يلي:
| عامل التكلفة | التأثير |
|---|---|
| تعقيد المنتج | المزيد من الميزات يتطلب المزيد من أعمال الأدوات |
| حجم القالب | الأدوات الأكبر حجمًا تتطلب المزيد من المواد والتشغيل الآلي |
| عدد التجاويف | زيادة عدد التجاويف تزيد من التعقيد |
| اختيار الفولاذ | المواد عالية الأداء تؤثر على التكلفة |
| السطح التشطيب | التلميع والتشطيب يزيدان من وقت المعالجة |
| متطلبات التفاوت | الدقة تزيد من وقت التشغيل والفحص |
| نظام القنوات | نظام القنوات الساخنة يزيد من تعقيد النظام |
| آليات القالب | المنزلقات والرافعات تزيد من جهد التصميم |
| متطلبات التجربة | المزيد من التحقق يزيد من وقت الهندسة |
| حجم الإنتاج | يؤثر على متطلبات عمر القالب |
لماذا القالب الأقل تكلفة ليس السعر المنخفض دائمًا الخيار الأمثل. قد لا يشمل السعر المنخفض ما يلي: تصميم المنتج للتصنيع (DFM) بالتفصيل فولاذ أفضل تجارب إضافية قطع غيار تقارير فحص تخطيط الصيانة وثائق النقل تشمل التكلفة الحقيقية للمشروع ما يلي: استثمار الأدوات + استقرار الإنتاج + الصيانة + مخاطر التوقف قد يؤدي استخدام قالب ذي جودة أعلى قليلاً إلى تقليل التكلفة الإجمالية على مدار دورة حياة المنتج. الخطوة 13: كيف يُقيّم المشترون مُصنّعي قوالب الحقن؟ يساعد فهم عملية التصنيع المشترين على طرح أسئلة أفضل. بدلاً من السؤال: هل يُمكنكم تصنيع قوالب الحقن؟ قوالب؟
اسأل:
كيف تتحكم في كل مرحلة من مراحل عملية التصنيع؟
تقييم القدرات الهندسية
راجع ما إذا كان المورد قادرًا على توفير ما يلي:
- مراجعة المنتج
- تحليل DFM
- تصميم القالب
- توصيات المواد
- تقييم مخاطر التصنيع
تقييم القدرات التصنيعية
تحقق من:
- التشغيل باستخدام الحاسوب (CNC)
- قدرة EDM
- التجليخ
- التلميع
- التجميع
- الفحص
تقييم قدرة التحقق
استفسر عن:
- تجارب T0/T1/T2
- الموافقة على العينات
- التقارير البُعدية
- تحليل العيوب
- سجلات التعديلات
تقييم دعم الإنتاج
تأكد من قدرة المورّد على دعم:
- الإنتاج الضخم
- تحسين العمليات
- الصيانة
- قطع الغيار
- تعديل القوالب
تقدم شركة DX Molding حلول تصنيع مخصصة تشمل المراجعة الهندسية، وتطوير القوالب، والقولبة بالحقن، ودعم الإنتاج.
ما الذي يجب على المشترين تحضيره قبل البدء؟ مشروع قالب حقن؟
يُحسّن طلب عرض الأسعار الكامل قرارات الأدوات.
تشمل المعلومات الموصى بها ما يلي:
- ملفات CAD ثلاثية الأبعاد
- رسومات ثنائية الأبعاد
- مواصفات المواد
- تطبيق المنتج
- حجم الإنتاج السنوي
- الأبعاد الحرجة
- متطلبات السطح
- متطلبات التجميع
- متطلبات اللون
- متطلبات الملمس
- العمر الافتراضي المتوقع للقالب
- موقع الإنتاج
- متطلبات توثيق الجودة
قائمة مراجعة تصنيع قوالب الحقن
قبل الموافقة على مشروع الأدوات، يجب على المشترين التأكد مما يلي:
المنتج المتطلبات
✓ تم تحديد وظيفة المنتج
✓ تم تأكيد المادة
✓ تم تحديد الأبعاد الحرجة
✓ تم توثيق متطلبات السطح
مراجعة التصميم للتصنيع
✓ تمت مراجعة المسودة
✓ تم فحص سمك الجدار
✓ تمت مراجعة الأضلاع والنتوءات
✓ تم تقييم التجاويف السفلية
✓ تم تحليل مخاطر التجميع
تصميم القالب
✓ تمت الموافقة على تخطيط التجويف
✓ تمت مراجعة استراتيجية البوابة
✓ تم تأكيد نظام التبريد
✓ تمت مراجعة نظام الإخراج
✓ تمت الموافقة على اختيار الفولاذ
التصنيع
✓ تمت مراقبة عملية التصنيع باستخدام الحاسوب
✓ تم إكمال عملية التفريغ الكهربائي عند الحاجة
✓ تم فحص المكونات
✓ تجميع القالب تم التحقق
التحقق
✓ تم إكمال T0/T1/T2 إذا لزم الأمر
✓ تمت الموافقة على العينات
✓ تم التحقق من الأبعاد
✓ تم تأكيد عملية الإنتاج
الإنتاج
✓ تم وضع خطة الصيانة
✓ تم تجهيز قطع الغيار
✓ تم تحديد مراقبة الجودة
الأسئلة الشائعة
ما هي الخطوة الأولى في تصنيع قوالب الحقن؟
الخطوة الأولى هي مراجعة متطلبات المنتج. يقوم المهندسون بتقييم تصميم المنتج، والمواد، وحجم الإنتاج، ومتطلبات الجودة، وجدوى التصنيع قبل البدء في تصميم القالب.
كم من الوقت يستغرق تصنيع قوالب الحقن؟
يعتمد الجدول الزمني على مدى تعقيد القالب، وحجمه، وعدد تجاويفه، ومادته، ومتطلبات سطحه، ومتطلبات التجربة، ودورات التعديل.
لماذا يُعدّ تصميم المنتج للتصنيع (DFM) مهمًا قبل صنع القالب؟
يُحدد تصميم المنتج للتصنيع (DFM) مخاطر التصنيع قبل بدء عملية تصنيع الأدوات. ويساعد على منع المشاكل المتعلقة بالسحب، وسماكة الجدار، والتجويفات، والتبريد، والإخراج، والمظهر، والتجميع.
ما هي المواد المستخدمة في صنع قوالب الحقن؟
تشمل أنواع الفولاذ الشائعة المستخدمة في صناعة القوالب: P20، و718H، وNAK80، وS136، وH13. ويعتمد اختيار المادة المناسبة على متطلبات الإنتاج، ونوع الراتنج، ومقاومة التآكل، والتآكل الكيميائي، واحتياجات السطح.
ماذا يحدث أثناء تجربة قالب الحقن؟
تتحقق تجربة القالب من قدرة الأداة على إنتاج أجزاء مقبولة. ويُقيّم المهندسون عملية التعبئة، والإخراج، والعيوب، والمظهر، والأبعاد، والتحسينات المطلوبة.
ما هي تجارب القوالب T0 وT1 وT2؟
T0 هو اختبار القالب الأولي. تتحقق المرحلة الأولى (T1) من التحسينات بعد إجراء التصحيحات. قد يلزم إجراء تجارب إضافية حتى يفي القالب بمتطلبات المشروع. هل يمكن لمورد واحد التعامل مع تصنيع القوالب والإنتاج؟ نعم. يفضل العديد من مشتري المعدات الأصلية الموردين الذين يدعمون كلاً من الأدوات وقوالب الحقن، لأن ذلك يُبسط التواصل وانتقال الإنتاج. كيف أختار مُصنِّع قوالب الحقن؟ قيّم القدرة الهندسية، وعملية التصميم للتصنيع (DFM)، وخبرة تصميم القوالب، وقدرات التشغيل الآلي، وعملية التحقق، ومراقبة الجودة، ودعم دورة حياة المنتج. لماذا تحتاج قوالب الحقن إلى صيانة؟ تحتوي القوالب على مكونات متحركة وقابلة للتآكل. تساعد الصيانة الوقائية في الحفاظ على الجودة، وتقليل وقت التوقف، وإطالة عمر الأداة. ما المعلومات التي يجب عليّ تقديمها للحصول على عرض سعر لقالب حقن؟ قدّم ملفات CAD، والرسومات، ومعلومات عن المواد، والكمية، والتطبيق، والتفاوتات، ومتطلبات السطح، وتوقعات الإنتاج، ومتطلبات الجودة. يمكنكم التواصل مع شركة DX Molding لتقييم الأدوات.
الخلاصة
إن فهم كيفية عمل تصنيع قوالب الحقن يساعد المشترين على اتخاذ قرارات أفضل قبل الاستثمار في الأدوات. يتم إنشاء قالب موثوق من خلال مراجعة هندسية دقيقة، وتصميم قابل للتصنيع، وتصميم القالب، والتشغيل الدقيق، والتحقق من الصحة، ومراقبة الجودة، وإدارة دورة الحياة.
للحصول على مراجعة لتصنيع قوالب الحقن خاصة بمشروعكم، يرجى تجهيز ملفات CAD، ومتطلبات المواد، وحجم الإنتاج، والأبعاد الحرجة، وتفاصيل التطبيق، ثم التواصل مع شركة DX Molding للحصول على الدعم الهندسي ودعم الأدوات.