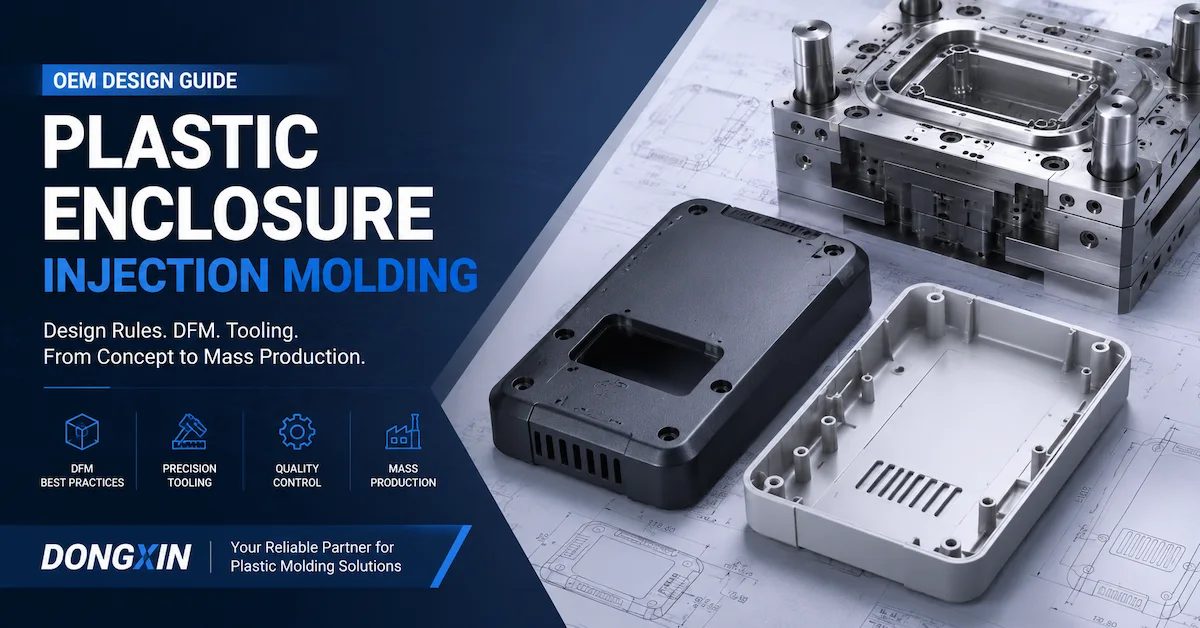
تنجح عملية حقن القوالب البلاستيكية عندما يتم تصميم الغلاف كمجموعة إلكترونية كاملة، وليس كغلاف معزول. يجب أن تتفق جميع العناصر التالية قبل قطع الفولاذ المستخدم في الإنتاج: القالب، والراتنج، وهيكل الجدار، وموقع لوحة الدوائر المطبوعة، وفتحات الموصلات، وطريقة التثبيت، والأسطح التجميلية، واستراتيجية منع التسرب، وخطة الفحص.
بالنسبة لمصنّعي المعدات الأصلية للأجهزة الإلكترونية، لا يقتصر السؤال العملي على إمكانية ملء شكل مُصمّم باستخدام برنامج التصميم بمساعدة الحاسوب (CAD). بل يتعداه إلى إمكانية إعادة تشكيل الغلاف المقترح مرارًا وتكرارًا، وتجميعه دون إجهاد لوحة الدوائر المطبوعة أو الموصلات، واجتيازه فحوصات المظهر والأبعاد، والحفاظ على قابليته للاستخدام عند حجم الإنتاج المستهدف. يشرح هذا الدليل قرارات التصميم التي تُحدّد عادةً هذه النتيجة، ويُقدّم للمشترين قائمة مواصفات لمقارنة الموردين.
تُقدّم شركة DX Molding معلوماتٍ عامة عن منتجاتها، تشمل خدمات قولبة حقن البلاستيك المُخصصة لأغلفة وموصلات الأجهزة الإلكترونية، مع دعمٍ من مُصنّعي المعدات الأصلية (OEM) ومُصمّمي التصميم الأصلي (ODM)، وتطوير القوالب، والمعالجة الثانوية، والتجميع، ودعم الإنتاج الضخم. مع ذلك، ينبغي التأكد من هذه الإمكانيات العامة فيما يخص الغلاف المُحدد، ونوع الراتنج، والتفاوتات المسموح بها، والكمية، وطريقة الفحص، وخطة التسليم، وذلك من خلال عرض الأسعار.
هل لديكم غلاف إلكتروني قيد التطوير؟ أرسل أحدث رسومات التصميم بمساعدة الحاسوب (CAD)، والرسومات ثنائية الأبعاد، ومخطط لوحة الدوائر المطبوعة (PCB)، ومواقع الموصلات، ومتطلبات الراتنج، والكمية السنوية، وتشطيب السطح، ومخاوف التجميع لإجراء مراجعة التصنيع.
مراجعة تصنيع الحاويات البلاستيكيةما هي عملية حقن القوالب البلاستيكية؟
قولبة حقن الغلاف البلاستيكي، وتسمى أيضًا قوالب التغليف البلاستيكية عند مناقشة هذه العملية كطريقة إنتاج أوسع، فإنها تشير إلى عملية تصنيع غلاف إلكتروني عن طريق حقن مادة بلاستيكية حرارية منصهرة في قالب مصمم خصيصًا ليناسب المكونات الداخلية للمنتج، وواجهات التجميع، والمتطلبات الشكلية، وكمية الإنتاج المتوقعة. قد يشتمل الغلاف على غلافين متطابقين، وغطاء، وقاعدة، وإطار، وباب للبطارية، وغطاء للمستشعرات، أو هيكل داخلي.
قد يشتمل غلاف إلكتروني مصبوب بالحقن على ما يلي:
- أعمدة تحديد مواقع لوحات الدوائر المطبوعة ونقاط التثبيت.
- أبراج البراغي، أو الحشوات الملولبة، أو ميزات البراغي ذاتية التثبيت.
- تركيبات كبس، وخطافات، ومزالج، وميزات تحرير الخدمة.
- فتحات الموصلات، ومخارج الكابلات، وميزات تخفيف الإجهاد، ونوافذ الأزرار.
- فتحات العرض، ومقاعد الأنابيب الضوئية، وشبكات مكبرات الصوت، وفتحات التهوية.
- أخاديد الحشية، ومناطق منع التسرب، ووصلات التداخل، وهندسة تصريف المياه.
- الأضلاع الداخلية، والأقواس، والدروع، ودعامات المكونات.
لذا، يؤدي الغلاف عدة وظائف متزامنة: حماية المكونات الإلكترونية، وتحديد مواقعها، ونقل أحمال التجميع، وتوفير مظهر خارجي مقبول، ومقاومة الظروف البيئية المُصمم لها. فالتصميم الذي يسهل تشكيله ولكنه يُسبب عدم محاذاة الموصلات لا يُعد غلافًا ناجحًا. أما التصميم الذي يبدو جيدًا ولكنه يُعيق تركيب لوحة الدوائر المطبوعة أثناء التجميع، فهو غير جاهز للإنتاج.
ابدأ بالإلكترونيات والتجميع، وليس بالقالب.
ينبغي أن تُحدد مراجعة التصميم الأولى مدى توافق الغلاف مع التجميع الإلكتروني الفعلي. قبل البدء بتصميم قالب الغلاف البلاستيكي، يجب على المشتري والمورد الاتفاق على الميزات الوظيفية، والميزات التجميلية، والميزات القابلة للتعديل في حال تطلب القالب تغييرًا.
لوحة الدوائر المطبوعة وغلاف المكونات
يرجى تقديم مخطط لوحة الدوائر المطبوعة، والمناطق المحظورة، وخريطة ارتفاع المكونات، ونمط فتحات التثبيت، ومساحة الموصل، ومتطلبات ثني الكابلات، وموضع البطارية، وأي مكونات مولدة للحرارة. يمكن أن يكون جدار الغلاف صحيح الأبعاد مع إمكانية إعاقته لمكثف طويل، أو درع، أو هوائي، أو كابل، أو مزلاج موصل. يجب أن تشمل مراجعة التصميم بمساعدة الحاسوب (CAD) التجميع المُثبَّت وليس الغلاف الفارغ فقط.
حدد الغرض من كل عنصر من عناصر التثبيت. قد يقوم عمود ما بتثبيت لوحة الدوائر المطبوعة جانبيًا، أو دعمها رأسيًا، أو منع دورانها، أو تحمل قوة تثبيت لولبية. تتطلب هذه الوظائف مسافات مختلفة وهندسة دعم متباينة. إذا تم التعامل مع كل عمود على أنه عنصر تثبيت دقيق، فقد تتراكم اختلافات التجميع وتؤدي إلى وضع اللوحة في وضع غير صحيح.
محاذاة الموصل وواجهة المستخدم
تُعدّ فتحات الموصلات والأزرار والشاشات ومصابيح LED والميكروفونات والمفاتيح من الأسباب الشائعة لتغييرات الغلاف المتأخرة. يجب أن يُحدد الرسم التخطيطي نظام الإسناد المستخدم للتحكم بها. قد تحتاج فتحة الموصل إلى مساحة كافية لقابس التوصيل، ولكن المساحة الزائدة قد تُسبب فجوة مرئية أو تُعرّض مانع التسرب الداخلي للخطر. قد تحتاج فتحة الزر إلى فجوة شعاعية مُتحكّم بها مع السماح للزر بالحركة دون احتكاك.
اطلب من المورد التحقق من هذه الميزات في حالة التجميع:
- مركز الموصل بالنسبة إلى نقطة مرجعية على لوحة الدوائر المطبوعة.
- حجم فتحة الموصل والمسافة بين الحواف.
- مسافة حركة الزر، والعودة، والمسافة بينه وبين الجدار الجانبي.
- محاذاة الشاشة أو فتحة العدسة.
- مسارات تسرب ضوء LED والحواجز الداخلية.
- اتجاه خروج الكابل ونصف قطر الانحناء.
سهولة الاستخدام، والإغلاق، وتسلسل التجميع
يتطلب الغلاف المُجمَّع باستخدام البراغي، أو المشابك، أو المواد اللاصقة، أو التثبيت الحراري، أو اللحام بالموجات فوق الصوتية، أو التشكيل بالقولبة، تصميمًا مختلفًا للأجزاء. يجب وصف تسلسل التجميع قبل البدء في تجهيز الأدوات، لأنه يحدد ما إذا كان بالإمكان الوصول إلى ميزة معينة، وما إذا كان بالإمكان فك المشبك، وما إذا كان بالإمكان تركيب الحشية دون تدويرها.
بالنسبة للعلبة المزودة بحشية، حدد منطقة منع التسرب، واتجاه الضغط، وفجوة الوصلة، ونصف قطر الزوايا، وتسلسل البراغي، وطريقة الفحص. لا تفترض أن وجود أخدود حشية اسمي يضمن منع التسرب. قد يحتاج الجزء المصبوب إلى تسطيح مضبوط، ودعم موضعي، ومسار تثبيت ثابت. يجب على المورد تحديد الأسطح التي تمثل خصائص حرجة مانعة للتسرب والأسطح العامة.
هل تحتاج إلى تطوير القوالب والأجزاء معًا؟ ينبغي أن تربط مراجعة الغلاف العملي بين هيكل المنتج، وتصميم القالب المخصص، والتشكيل التجريبي، والفحص، والإنتاج بدلاً من التعامل مع القالب كعملية شراء منفصلة.
عرض خدمات القوالب المخصصةاختيار مواد التغليف البلاستيكية للأجهزة الإلكترونية
ينبغي أن يبدأ اختيار مادة الغلاف البلاستيكي بدراسة بيئة الاستخدام وأنماط الأعطال، وليس بطلب عام لأرخص أنواع الراتنج. يؤثر نوع الراتنج المختار على التعبئة، والانكماش، ومقاومة الصدمات، ومقاومة الحرارة، ومظهر السطح، ومقاومة المواد الكيميائية، ومتطلبات القابلية للاشتعال، وثبات اللون، وظروف معالجة القوالب.
تُدرج صفحة قوالب البلاستيك العامة لشركة DX Molding خيارات المواد التالية: ABS، PP، PE، PVC، النايلون، PC، بالإضافة إلى أنواع البلاستيك الهندسي المُخصص. يجب التأكد من الدرجة الفعلية، والحشو، وتركيز اللون، ومادة مقاومة اللهب، ومتطلبات الشهادة لمشروع التغليف. لا تكفي الأسماء العامة مثل PC أو Nylon لتحديد مواصفات الإنتاج.
| عائلة المواد | لماذا يفكر المشترون في ذلك؟ | أسئلة قبل الموافقة |
|---|---|---|
| أب | غالباً ما يتم النظر في المظهر والتأثير وسهولة التصنيع وهياكل المستهلكين. | ما هي متطلبات تشطيب السطح، ومستوى التأثير، ودرجة الحرارة، والمتطلبات التنظيمية التي تنطبق؟ |
| جهاز كمبيوتر | يُؤخذ هذا الأمر في الاعتبار غالبًا عندما يكون أداء مقاومة الصدمات أو الحرارة مهمًا. | هل تتوافق الدرجة مع التشطيب المطلوب، والتعرض للمواد الكيميائية، واللون، ومستوى الإجهاد؟ |
| مادة PC/ABS أو مزيج هندسي | قد يُنظر في هذا الأمر عندما يكون من الضروري تحقيق التوازن بين المظهر والأداء. | ما هي درجة المورد، وبيانات الانكماش، وتصنيف مقاومة اللهب، وقواعد البدائل المعتمدة التي تنطبق؟ |
| PP أو PE | قد يناسب مقاومة المواد الكيميائية، أو الخصائص الحيوية، أو التصاميم المرنة الأخف وزناً. | هل يمكن أن يفي الغلاف بمتطلبات الصلابة، والزحف، والإحكام، والأبعاد؟ |
| النايلون أو أي نوع آخر من البلاستيك الهندسي | قد يكون ذلك ذا صلة بالأقواس الوظيفية أو حوامل التثبيت أو الأحمال الميكانيكية الصعبة. | كيف ستؤثر الرطوبة، واتجاه الحشو، والانكماش، ومظهر السطح على الهيكل؟ |
أسئلة تتعلق بالمواد والتي تغير تصميم القالب
يمكن أن يُحدث الراتنج المُعبأ انكماشًا اتجاهيًا وتأثيرات تدفق أو ألياف مرئية. وقد تختلف معالجة النوع المقاوم للهب عن النوع غير المُعدَّل. كما أن للهيكل الشفاف أو شديد اللمعان متطلبات مختلفة فيما يتعلق بالبوابة وخط اللحام مقارنةً بالغطاء الصناعي ذي الملمس الخشن. ويمكن أن يؤثر تغيير المادة بعد تصميم القالب على حجم البوابة، وافتراضات التبريد، وعملية الإخراج، والتعويض البُعدي، وظروف التجربة.
قبل طلب عرض السعر، سجّل اسم الشركة المصنّعة للراتنج ونوعه إن أمكن، ولونه، ونسبة الحشو، ومقاومة اللهب، ومتطلبات المحتوى المعاد تدويره، ومتطلبات ملامسته للأغذية أو الأدوية إن وجدت، والبدائل المعتمدة. إذا لم يكن نوع الراتنج محددًا، فاطلب من المورّد تقديم عرض سعر بناءً على الافتراضات، مع توضيح ما يجب إعادة التحقق منه عند اختيار النوع.
التصميم من أجل التصنيع في العلب البلاستيكية: مشاكل التصميم التي تتطلب قرارات محددة
سمك الجدار والكتلة المحلية
يُسهم سمك الجدار المتجانس نسبيًا في جعل عمليات التعبئة والتبريد والانكماش والسلوك البُعدي أكثر قابلية للتنبؤ. لا يكمن الخطر في مجرد زيادة سُمك الجدار بشكل عام، بل في تغير موضعي في المقطع العرضي حول نقطة بارزة، أو تقاطع ضلع، أو زاوية، أو دعامة موصل، أو جيب بطارية، أو عمود تثبيت. قد تبقى هذه المناطق أكثر سخونة وتنكمش بشكل مختلف عن الغلاف المحيط بها.
تعتمد قيمة سُمك الجدار الصحيحة على نوع الراتنج، وطول التدفق، وحجم القطعة، وصلابتها، ومظهرها، ومتطلبات الإنتاج. لا تُدرج قيمة سُمك جدار عامة في الرسم دون التحقق من الدرجة والشكل الهندسي المُختارين. بدلاً من ذلك، حدد قيمة السُمك الاسمية، والانتقالات المسموح بها، والمواقع التي قد يظهر فيها جزء سميك مطبوعًا على سطح مرئي.
الأضلاع، والنتوءات، وأعمدة التثبيت
يمكن للأضلاع تحسين الصلابة دون إضافة مواد إلى الجدار بأكمله، ولكن الضلع السميك جدًا أو القريب جدًا من السطح الخارجي قد يتسبب في هبوط الجدار. يجب تصميم النتوءات بما يتناسب مع المثبت والحمل وطريقة الإدخال والجدار المحيط. غالبًا ما يكون التحكم في النتوء المجوف المدعوم بدعامات أسهل من التحكم في الأسطوانة الصلبة، ولكن يجب فحص التصميم النهائي للتأكد من عدم وجود انزلاق للبراغي أو تشقق أو صعوبة في الوصول إلى الأدوات أو ميل أو انزلاق.
لكل زعيم رئيسي مهم، حدد ما يلي:
- نوع المثبت وحجمه واتجاه إدخاله وعزم الدوران اللازم للتركيب إن أمكن.
- قطر وعمق الثقب المطلوب، بما في ذلك أي إدخال أو شرط التثبيت الذاتي.
- ارتفاع البروز، وأضلاع الدعم، ونصف قطر القاعدة، والمسافة من الجدران التجميلية.
- وظيفة محاذاة لوحة الدوائر المطبوعة أو المكونات.
- طريقة الفحص واختبار التجميع.
المسودة، والملمس، والإخراج
يُعدّ الميل شرطًا أساسيًا للتحرير، وليس مجرد تفضيل جمالي. يجب مراجعة الجدران الخارجية والداخلية، والأضلاع، والنتوءات، والجيوب العميقة، وفتحات التوصيل، والأسطح المزخرفة في اتجاه السحب الفعلي. قد يزيد الزخرف من مقاومة السحب، لذا يجب أن تحدد مواصفات السطح نوع التشطيب والأسطح التي تتطلب مساحة تحرير إضافية.
اطلب من المورّد توضيح مواقع الطرد المقترحة. يجب ألا تظهر علامات الطرد على الأسطح الظاهرة للعميل، أو على نقاط منع التسرب، أو على الكتابة، أو على الألواح الرقيقة غير المدعومة، إلا إذا كان الرسم يسمح بذلك. قد يجتاز الغلاف فحص الأبعاد، ولكنه قد لا يجتاز الموافقة الجمالية إذا ترك نمط الطرد حلقات أو بقع بيضاء ظاهرة.
الفتحات السفلية، والمزالج، ومداخل الخدمة
قد تتسبب الخطافات، والفتحات الجانبية، وقنوات الكابلات، وهندسة الشبكة، وعودة المزلاج في حدوث تجاويف سفلية. قد يكون الحل الأمثل هو استخدام منزلق، أو رافعة، أو حشوة، أو تغيير خط الفصل، أو صمام إغلاق مرن، أو إعادة تصميم الميزة. كل خيار يؤثر على تكلفة الأدوات، والصيانة، وحركة القالب، وخطر حدوث زوائد.
قبل الموافقة على تركيب آلية التثبيت بالضغط، تحقق من اتجاه التركيب، والانحراف المطلوب، وإجهاد المادة، ودورات التشغيل المتكررة، وسهولة الوصول للفك، وما إذا كانت آلية التثبيت مدعومة بجدار أو ضلع. قد تتسبب آلية التثبيت التي يسهل تشكيلها ولكن يستحيل فكها للصيانة في مشكلة إصلاح ميدانية.
تصميم قالب غلاف بلاستيكي للمظهر والوظيفة
خط الفصل والأسطح المرئية
يجب اختيار خط الفصل مع مراعاة المظهر، والإحكام، والتجميع، وزاوية السحب، وبنية القالب. في غلاف إلكتروني مكون من قطعتين، غالبًا ما يؤثر خط الفصل على فجوة اللوحة، ومسار الحشية، وفتحات الموصلات، وكيفية تطابق الغلافين العلوي والسفلي. لا ينبغي وضعه على سطح تجميلي رئيسي لمجرد أنه يُسهّل بناء القالب. راجع الهيكل المقترح مع نطاق أدوات قوالب حقن البلاستيك لذا تظل قرارات المنتج والأداة مترابطة.
حدد الأسطح التالية على الرسم:
- الوجوه من الفئة أ التي يراها العملاء أو الوجوه التي تُعتبر بالغة الأهمية من حيث المظهر.
- أسطح منع التسرب وأخاديد الحشيات.
- فتحات الموصلات والشاشة والأزرار والكابلات.
- أسطح التزاوج ومناطق تثبيت البراغي.
- مناطق البوابة المقبولة، وخط اللحام، والقاذف، وخط الفصل.
موضع البوابة وخطوط اللحام
يؤثر موقع البوابة على طول التدفق، والتعبئة، وموضع خط اللحام، وآثار البوابة، وتفريغ الهواء، والتشوه. في قولبة حقن أغلفة الإلكترونيات، قد تظهر هذه التأثيرات حول نوافذ العرض، وفتحات الأزرار، والشعارات، وفتحات الموصلات، أو الألواح المسطحة الكبيرة. ليست البوابة الأفضل بالضرورة هي الأقرب إلى الآلة أو الأسهل في التشذيب.
ينبغي أن تُظهر مراجعة التصميم للتصنيع (DFM) موقع البوابة المقترح، وأن تُحدد مناطق خط اللحام ومناطق تجمع الهواء المحتملة. إذا كان لا بد من وجود خط اللحام بالقرب من عنصر هيكلي أو تجميلي، فينبغي مناقشة ما إذا كان ينبغي تغيير الهندسة أو التهوية أو استراتيجية البوابة أو المادة أو العملية. يجب على المورد التمييز بين خطر التدفق المتوقع والعيب الذي لوحظ فعليًا في التجربة.
التبريد والسطح المستوي
قد تتعرض ألواح الهيكل المسطحة الكبيرة للتشوه عند اختلاف معدل تبريد أو انكماش المناطق المتقابلة. لذا، ينبغي مراعاة التبريد حول الأسطح العريضة، والنتوءات السميكة، والزوايا، وأعمدة التثبيت، ومواضع البطاريات، وحدود الفتحات. يجب مراجعة تصميم التبريد في مقاطع عرضية ليتمكن المشتري من رؤية العلاقة بين السطح المصبوب، والقناة، ونظام الإخراج، والفولاذ المتبقي.
لا يمكن للتبريد أن يحل جميع مشاكل التصميم. فقد يظل الغلاف ذو الجدران غير المستوية، أو الحشوة غير المتوازنة، أو اتجاه الألياف العالي، أو البوابة غير المناسبة، مشوهًا حتى بعد تغيير نظام التبريد. وتعتمد طريقة التحقق الصحيحة على مقارنة فرضية التبريد مع هندسة القطعة، والمادة، ومعايير العملية، والنتائج المقاسة.
العيوب الشائعة في أغلفة الإلكترونيات المصبوبة بالحقن
ينبغي أن يبدأ التحقيق في العيوب بتحديد الأعراض، والموقع، ورقم دفعة المواد، والتجويف، وظروف العملية، وطريقة الفحص. قد يكون للعلامة المرئية نفسها أكثر من سبب. على سبيل المثال، قد تنتج علامة الانكماش عن كتلة موضعية، أو عدم كفاية التعبئة، أو بقعة ساخنة، أو مزيج من هذه العوامل.
| المشكلة الملحوظة | المساهمون المحتملون في التصميم أو العمليات | التحقق المفيد |
|---|---|---|
| حوض بالقرب من نتوء أو ضلع | كتلة موضعية، قاعدة ضلع سميكة، فقدان الحشوة، أو التبريد البطيء خلف الجدار التجميلي. | مراجعة المقطع، وقياس سمك الجدار، والتصنيف البصري، ومقارنة العمليات الخاضعة للرقابة. |
| انحناء أو تذبذب الألواح | التبريد غير المتساوي، أو عدم انتظام الجدار، أو البوابة، أو عدم توازن التعبئة، أو اتجاه الألياف، أو حمل القذف. | طريقة تثبيت أو مرجع التسطيح، والخريطة المقاسة، وإمكانية تتبع التجويف، وسجل العملية. |
| لقطة قصيرة أو شبكة غير مكتملة | مسار تدفق طويل، مقطع رقيق، تجميد مبكر، تهوية سيئة، أو نافذة معالجة غير كافية. | مراقبة التعبئة، ومراجعة فتحات التهوية، وتسجيل الضغط ودرجة الحرارة، ومراجعة البوابة أو الممر. |
| خط لحام مرئي | تلتقي جبهات التدفق بالقرب من فتحة أو ضلع أو إدخال أو ميزة ذات درجة حرارة أو تهوية غير كافية. | خريطة مخاطر التدفق، وعينات تجريبية، وعينة الحد التجميلي، وفحص القوة الوظيفية إن وجد. |
| وميض عند الانقسام أو الإيقاف | حالة خط الفصل، أو تآكل صمام الإغلاق، أو حالة المشبك أو الضغط، أو عدم كفاية الدعم. | فحص خط الفصل، وحدود الوميض، وسجل حالة القالب، وعينات متكررة. |
| علامات السحب أو التبييض أو القذف | عدم كفاية السحب، أو مقاومة النسيج، أو عدم توازن الإخراج، أو أن الجزء لا يزال ساخنًا جدًا عند الإطلاق. | مراجعة عملية القذف، وقياس المسافة بين القاذف والطائرة، وخريطة تحديد موقع العلامات، ومراقبة عملية القذف المتحكم بها. |
| عدم محاذاة الموصل أو لوحة الدوائر المطبوعة | تراكم البيانات، وموقع العمود، وتشوه الغلاف، وتفاوت الفتح، أو تسلسل التجميع. | فحص الأبعاد باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد أو الفحص المحدد للأبعاد بالإضافة إلى اختبار تجميع لوحة الدوائر المطبوعة والموصلات الفعلي. |
| تسرب مانع التسرب أو انضغاط الحشية | اختلاف أخدود الحشية، أو استواء الهيكل، أو فجوة الوصلة، أو نصف قطر الزاوية، أو تسلسل البراغي، أو عدم تطابق الضغط. | فحص تركيب الحشية، وعزم الإغلاق، وقياس التسطيح، واختبار التسرب المتفق عليه. |
كيفية التحقق من صحة غلاف إلكتروني قبل طرحه في الإنتاج
ينبغي أن تربط عملية التحقق بين القالب والجزء المصبوب والتجميع والاستخدام المقصود. لا يُثبت تقرير آلة القياس ثلاثية الأبعاد وحده صحة تجميع الغلاف، أو قبول المظهر الخارجي، أو إحكام إغلاق الحشية. يجب أن توضح خطة القبول الخصائص التي يتم قياسها، والعينات التي يتم تجميعها، والشروط المطبقة.
1. مراجعة التصميم والقالب
قبل البدء بالتصنيع، راجع نسخة التصميم بمساعدة الحاسوب (CAD) المعتمدة، والرسم ثنائي الأبعاد، ونوع المادة، وخط الفصل، والبوابة، ونظام التبريد، ونظام الإخراج، والمنزلقات، والرافعات، والحشوات، وتشطيب السطح، والخصائص الأساسية للجودة. يجب على المورد تحديد المخاطر المحتملة، والافتراضات، والجهة المسؤولة عن كل إجراء. لا تكون مراجعة التصميم مفيدة إلا إذا وثّقت القرارات بدلاً من مجرد سرد مصطلحات عامة خاصة بالقولبة.
2. مراجعة عينة T0 و T1
خلال التجارب الأولية، سجّل المادة، والآلة، ودرجة حرارة القالب، وظروف الحقن والتعبئة، وإعدادات التبريد أو الدورة، وهوية التجويف، ومراجعة العينة. تحقق من التعبئة، والحقن غير الكامل، والزوائد، والانكماش، وخطوط اللحام، والحروق، وعلامات الإخراج، والتشوه، والتشطيب المرئي. تُعدّ التجربة الأولى دليلاً على الأداة الفعلية، وليست دليلاً على استقرار جميع ظروف الإنتاج.
3. التحقق من الأبعاد والتجميع
قم بقياس نقاط المرجعية، وفتحات الموصلات، وأعمدة لوحة الدوائر المطبوعة، وفتحات البراغي، وأسطح التلامس، ومناطق منع التسرب، وفجوات اللوحة، وغيرها من خصائص الجودة الحرجة باستخدام الطريقة المحددة في الرسم. قد تكون بيانات آلة قياس الإحداثيات مناسبة لنقاط وميزات محددة، بينما قد تتطلب التسطيح، والملف الجانبي، والمظهر، والتجميع تجهيزات أو فحوصات منفصلة.
قم بإجراء فحص تجميع فعلي باستخدام لوحة الدوائر المطبوعة، والموصل، والمثبتات، والحشية، والأزرار، والشاشة، أو أي مكونات أساسية أخرى إن وجدت. سجّل ما إذا كان التجميع يتطلب قوة، وما إذا كانت البراغي تثبت بشكل صحيح، وما إذا كان الموصل متمركزًا، وما إذا كان الغطاء يُغلق دون رفع اللوحة أو إجهادها.
4. مراجعة العملية وقابلية التكرار
بعد إتمام التصحيحات، تأكد من أن الأجزاء المعتمدة مصنوعة من الراتنج المستخدم في عملية التصنيع المحددة. بالنسبة للأدوات متعددة التجاويف، حافظ على هوية التجويف وإمكانية تتبع العينة. تحقق من بقاء الغلاف ضمن الحدود المتفق عليها في عمليات الصب المتكررة، وليس فقط على أفضل عينة مختارة من التجربة.
5. الاختبارات البيئية أو الوظيفية
عند الحاجة، أضف اختبارات للتعرض لدرجات الحرارة، والتلامس مع المواد الكيميائية، والصدمات، والاهتزازات، ودورات تشغيل الأزرار أو الأقفال، وإدخال الموصلات، وعزم دوران البراغي، وإحكام إغلاق الحشيات، أو الحماية من دخول الأجسام الغريبة. يجب أن يتفق مالك المنتج على طريقة الاختبار ومعايير النجاح. لا تصف اختبار العفن العام بأنه تأهيل بيئي.
سير عمل تصنيع العلب البلاستيكية الأصلية
ينبغي لبرنامج تصنيع حاويات بلاستيكية خاضع للرقابة من قبل الشركة المصنعة الأصلية أن ينتج مخرجات واضحة في كل مرحلة:
- مراجعة مدخلات المشروع: جمع بيانات التصميم ثلاثي الأبعاد، والرسومات ثنائية الأبعاد، وبيانات لوحات الدوائر المطبوعة والموصلات، وبيانات الراتنج، والكمية، والتشطيب، وطريقة التجميع، ومتطلبات السوق المستهدف.
- تصميم الغلاف البلاستيكي للتصنيع: تحقق من انتقالات الجدران، والمسودات، والأضلاع، والنتوءات، والتركيبات المفاجئة، والتجاويف السفلية، وخط الفصل، والبوابات، والتبريد، والإخراج، واستراتيجية التسامح.
- تأكيد عرض الأسعار ونطاق العمل: تحديد ملكية الأدوات، وهيكل القالب، والتجاويف، وافتراضات الصلب، ونطاق التجربة، والتفتيش، والإنتاج، والتجميع، والتعبئة والتغليف، ومسؤوليات التسليم.
- تصميم قالب الغلاف البلاستيكي: إصدار مفهوم القالب المعتمد مع أقسام توضح الميزات الأساسية وقائمة المخاطر الموثقة.
- التصنيع والتجميع: إنتاج النوى والتجاويف والحشوات والشرائح والرافعات ومكونات القذف ووصلات التبريد، ثم تركيب القالب وفحصه.
- التشكيل التجريبي والتصحيح: مقارنة العينات بالرسم، ومعايير المظهر، وفحص التجميع، وسجل العملية؛ وتحديد التغييرات قبل الموافقة.
- الإنتاج والعمليات الثانوية: قم بتشغيل الراتنج والعملية المعتمدة، ثم قم بالتشذيب والتلميع والتجميع ووضع العلامات أو التعبئة والتغليف عندما يكون ذلك مشمولاً في النطاق.
تصف صفحة الخدمات العامة لشركة DX Molding سير العمل بدءًا من المتطلبات ومراجعة الملفات، مرورًا بالتصميم للتصنيع، وتقديم عروض الأسعار، وتصميم القوالب، والتصنيع باستخدام الحاسوب (CNC) والتفريغ الكهربائي (EDM)، والتشكيل التجريبي، والفحص، والموافقة على العينات، والإنتاج بكميات كبيرة، والتعبئة والتغليف، والتسليم. كما توضح الصفحة إمكانية تقديم ملفات CAD، والرسومات ثنائية الأبعاد، وملفات STEP/STL، والعينات، ومتطلبات المواد، والكمية المستهدفة، والتشطيب، واللون، وملاحظات التفاوتات للمراجعة. هذه أوصاف خدمات منشورة؛ ويجب أن يحدد عرض الأسعار بدقة ما ينطبق على غلاف المشتري.
قائمة التحقق من مواصفات شراء الحاويات البلاستيكية
لا يجوز للمورد تقديم عرض سعر لبرنامج تغليف ثابت بالاعتماد على اسم المنتج فقط. يجب أن يتضمن طلب عرض الأسعار معلومات كافية للتمييز بين غلاف المظهر، وغلاف الإلكترونيات الهيكلي، والجهاز المغلق، وغطاء المستهلك ذي الحجم الكبير. استخدم قائمة التحقق التالية لتقليل العروض المبهمة.
| لا. | بند طلب عرض الأسعار | ما الذي يجب تحديده؟ | الأدلة المطلوبة |
|---|---|---|---|
| 1 | بيانات الجزء | التحكم في التصميم ثلاثي الأبعاد بمساعدة الحاسوب، والرسم ثنائي الأبعاد، والمراجعة، وتصميم غلاف المنتج. | قائمة الملفات وتأكيد المراجعة. |
| 2 | التجميع الإلكتروني | لوحة الدوائر المطبوعة، والموصل، وارتفاعات المكونات، والكابلات، والبطارية، والشاشة، والمناطق المحظورة. | مراجعة ملاءمة التجميع وخريطة الواجهة. |
| 3 | مادة | البوليمر، والدرجة، واللون، والحشو، وتصنيف مقاومة اللهب، والبدائل المعتمدة. | سجل بيانات الراتنج وافتراضات المواد. |
| 4 | الحجم والأدوات | الطلب السنوي، وحجم الدفعة، والتجاويف المستهدفة، والحاجة إلى النموذج الأولي، وملكية القالب. | مفهوم الأدوات وخطة الإنتاج. |
| 5 | مظهر | المناطق المرئية، واللمعان، والملمس، ومعايير الألوان، والشعار، وحدود البوابة وخط الفصل. | معايير مستحضرات التجميل والعينة المعتمدة. |
| 6 | حَشد | البراغي، والمشابك، والحشوات، والمواد اللاصقة، واللحام، والحشية، وعزم الدوران، وتسلسل الصيانة. | تعليمات التجميع واختبار الملاءمة. |
| 7 | المعايير الحرجة للجودة والتفاوتات | البيانات المرجعية، ومحاذاة الموصلات، وأعمدة لوحة الدوائر المطبوعة، وأسطح منع التسرب، والفجوات، والتسطيح، والأبعاد الحرجة. | خطة الفحص، طريقة القياس باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد أو طريقة التثبيت، وشكل التقرير. |
| 8 | نطاق القالب | عدد التجاويف، مفهوم العداء أو البوابة، المنزلقات، الرافعات، الحشوات، التبريد، والإخراج. | مخطط القالب وعروض المقاطع الحرجة. |
| 9 | تصديق | نطاق T0/T1، العينات، الفحص، التجميع، الاختبارات البيئية أو اختبارات التسرب. | تقرير المحاكمة وقائمة الإجراءات التصحيحية. |
| 10 | التوريد والتسليم | كمية الإنتاج، والتعبئة والتغليف، ووضع العلامات، وإصدار إذن التفتيش، ووجهة التسليم. | نطاق عرض الأسعار وخطة الشحن. |
ما الذي يجب سؤاله لمصنع حاويات بلاستيكية مخصصة؟
عند مقارنة شركات تصنيع العلب البلاستيكية المخصصة، اطلب أدلةً تتعلق بالقطعة الفعلية بدلاً من بيان عام عن القدرات. يجب على المورد توضيح الجهة المسؤولة عن تصميم المنتج، والجهة التي تُعتمد عليها في عملية التصنيع، والنسخة التي يتم تصنيعها، وكيفية التحكم في التغييرات، والنتائج التي تُقاس في التجربة.
تتضمن الأسئلة المفيدة للموردين ما يلي:
- ما هي خصائص الغلاف التي من المرجح أن تؤثر على تكلفة القالب أو وقت التسليم؟
- أين ستكون مواقع خط الفصل والبوابات وأجهزة القذف والمنزلقات والرافعات؟
- ما هي الأسطح المرئية التي قد تظهر عليها آثار البوابة أو خط اللحام أو القاذف أو خط الفصل؟
- كيف يتم قياس واجهات لوحة الدوائر المطبوعة والموصلات والحشيات والبراغي؟
- ما هي درجة المادة وافتراضات الانكماش المستخدمة في تصميم القالب؟
- ما الذي سيتم فحصه في T0 و T1، وكيف يتم تحديد عينات التجويف؟
- ما هي تصحيحات الأدوات المشمولة، وكيف يتم فصل تغييرات العملية عن تغييرات القالب؟
- هل يمكن للبرنامج نفسه أن يدعم الأجزاء المصبوبة، والمعالجة الثانوية، والتجميع، والتعبئة والتغليف، والتسليم؟
تُعرّف صفحات شركة DX Molding العامة شركة Shenzhen DongXin Technology Co., Ltd. كمزود لخدمات قولبة البلاستيك حسب الطلب، وقوالب حقن البلاستيك، وتطوير منتجات OEM/ODM، والتصميم الصناعي، والتصنيع باستخدام الحاسوب (CNC)، والقولبة التجريبية، ودعم الإنتاج ذي الصلة. كما تُشير صفحة قولبة البلاستيك العامة إلى أن أغلفة وموصلات الأجهزة الإلكترونية من بين مجالات التطبيق، وتُعدد مزايا المعالجة الثانوية، والتجميع، وتخصيص منتجات OEM/ODM، والفحص. يُرجى اعتبار هذه المعلومات بمثابة وصف للقدرات المنشورة، والتأكد من المعدات والمواد والفحص والحد الأدنى للطلب ومدة التسليم والتعبئة والتغليف وشروط القبول الخاصة بطلب عرض الأسعار المحدد.
متى يجب أن تأتي نماذج الحاويات الأولية قبل أدوات الإنتاج؟
تُعدّ أدوات الإنتاج مناسبة عندما تكون هندسة الغلاف، ولوحة الدوائر المطبوعة، ومواقع الموصلات، والراتنج، والمظهر، وطريقة التجميع مستقرة بدرجة كافية. أما استخدام نموذج أولي أو أداة برمجية فقد يكون أكثر فائدة عندما لا يزال الفريق بحاجة إلى التأكد من سهولة الاستخدام، وملاءمة لوحة الدوائر المطبوعة، وتوجيه الكابلات، وحركة الأزرار، وضغط الحشية، أو سهولة الوصول للصيانة.
لا تستخدم نموذجًا أوليًا للموافقة على الأبعاد الحرجة للإنتاج دون التحقق من اختلاف العملية. قد لا تُحاكي مواد وعمليات النموذج الأولي الانكماش، أو الملمس، أو خطوط اللحام، أو سلوك الإخراج، أو صلابة التجميع لغلاف الإلكترونيات النهائي المصبوب بالحقن. يجب أن يُجيب النموذج الأولي على أسئلة تصميم محددة بوضوح وأن يُدخل التغييرات في برنامج التصميم بمساعدة الحاسوب (CAD) المُتحكم به للإنتاج.
الأسئلة الشائعة حول قولبة حقن العلب البلاستيكية
ما هي أفضل مادة لصنع غلاف إلكتروني؟
لا توجد مادة مثالية مطلقًا. يمكن النظر في استخدام مواد مثل ABS، وPC، وPC/ABS، وPP، وPE، والنايلون، وغيرها من البلاستيك الهندسي، وذلك بناءً على عوامل مثل مقاومة الصدمات، والحرارة، والمواد الكيميائية، والمظهر، والصلابة، ومقاومة اللهب، والتكلفة، والمتطلبات التنظيمية. وتُعدّ درجة المورد المعتمد أهم من الاسم التجاري للبوليمر. يجب توثيق اختيار مادة الغلاف البلاستيكي قبل اتخاذ القرارات النهائية بشأن القالب وعملية التصنيع.
ما هو السمك المناسب لعلبة الأجهزة الإلكترونية البلاستيكية؟
لا يوجد سُمك جدار واحد يناسب جميع أنواع الهياكل. تعتمد القيمة الصحيحة على نوع الراتنج، وطول التدفق، وحجم القطعة، وصلابتها، ومظهر الأسطح، والنتوءات، والزوايا، وظروف الإنتاج، وأحمال التجميع. الهدف من التصميم هو هيكل قابل للتحكم بجدران متجانسة نسبيًا وانتقالات محلية مُخططة، وليس مجرد الحصول على هيكل بأكبر سُمك ممكن.
لماذا تظهر علامات الانكماش حول رؤوس الحواجز؟
قد يؤدي تقاطع النتوء أو الضلع إلى تكوين كتلة موضعية تبرد وتنكمش بشكل مختلف عن الغلاف المحيط. كما تساهم عوامل التعبئة والتبريد وعلاقات الجدران والمادة في ذلك. لذا، تحقق من سُمك المقطع، واستراتيجية دعم النتوء، والجدار الخارجي، وسجل العملية، وعينة الحد المرئي قبل تحديد ما إذا كان التصحيح يتعلق بالهندسة أو الأدوات أو ظروف التشكيل.
كيف يمكن التحكم في محاذاة الموصلات في أجزاء الهيكل المصبوب؟
حدد نقاط مرجعية حول لوحة الدوائر المطبوعة والموصل وأجزاء التوصيل، ثم افحص الفتحة وأعمدة التثبيت مع التجميع الفعلي. يمكن التحقق من الميزات المحددة باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد أو الفحص البُعدي، ولكن لا يزال اختبار التجميع ضروريًا للتأكد من الإدخال والتثبيت والمحاذاة والمسافة.
ما الذي يتضمنه تصميم المنتج للعلبة البلاستيكية؟
ينبغي أن يشمل تصميم التصنيع (DFM) للهياكل البلاستيكية سمك الجدار، والأضلاع، والنتوءات، والميل، والملمس، والتجاويف، وخط الفصل، والبوابات، وخطوط اللحام، وفتحات التهوية، والتبريد، والإخراج، والحشوات، والمنزلقات، والرافعات، والمواد، والتفاوتات، والأسطح التجميلية، والتجميع، والفحص. ويربط تقرير مفيد كل مشكلة بإجراء مقترح، ويحدد ما إذا كان الخطر يؤثر على التكلفة، أو مدة التسليم، أو المظهر، أو الوظيفة، أو استقرار الإنتاج.
هل يمكن تشكيل وصلات التثبيت بالضغط داخل غلاف إلكتروني؟
نعم، ولكن يجب تصميم آلية الإغلاق بحيث تراعي مرونة الراتنج، وانحرافه، والإجهاد، واتجاه التجميع، وسهولة الوصول للفك، وحركة القالب. قد يتطلب وجود تجويف سفلي استخدام منزلق، أو رافعة، أو قطعة إضافية، أو تغيير اتجاه القطعة. يجب اختبار دورات الخدمة المتكررة عند فتح وإغلاق الغلاف.
ما الذي يجب أن يتضمنه طلب عرض أسعار تصنيع علب بلاستيكية من الشركة المصنعة الأصلية؟
يرجى تضمين بيانات التصميم بمساعدة الحاسوب (CAD) والرسومات، وبيانات لوحة الدوائر المطبوعة (PCB) والموصلات، ونوع الراتنج ولونه، والحجم السنوي، وحجم التجويف المستهدف، وطريقة التجميع، وتشطيب السطح، والمناطق التجميلية، ومتطلبات الجودة الحرجة (CTQs)، واستراتيجية التفاوتات والبيانات المرجعية، واختبارات التحقق، والتغليف، ووجهة التسليم، وملكية الأدوات. كما يرجى طلب تصميم القالب، ونطاق التجربة، وطريقة الفحص، والافتراضات التي بُني عليها عرض السعر.
هل تستطيع شركة DX Molding تصنيع كل من القالب والغطاء؟
تُقدّم صفحات شركة DX Molding العامة وصفًا لتطوير قوالب حقن البلاستيك حسب الطلب ودعم عمليات التشكيل البلاستيكي، بما في ذلك تصنيع أغلفة الأجهزة الإلكترونية. يجب تحديد نطاق المشروع المحدد في عرض الأسعار، بما في ذلك ما إذا كان يشمل الأدوات، والأجزاء المصبوبة، والتجميع، والمعالجة الثانوية، والتغليف، والفحص، والتسليم.
خاتمة
ينبغي اعتماد عملية حقن القوالب البلاستيكية كقرار متكامل يشمل المنتج، والأدوات، والمواد، والتجميع. ولا تقتصر المخاطر عادةً على الغلاف الخارجي فقط، بل تشمل العلاقات بين لوحة الدوائر المطبوعة، وفتحات الموصلات، وأعمدة التثبيت، والنتوءات، والمشابك، والحشية، وخط الفصل، والأسطح الخارجية، وعملية الإنتاج.
لضمان برنامج موثوق لتصنيع أغلفة الأجهزة الإلكترونية، حدد أولاً عملية التجميع والبيئة المحيطة، واختر نوعاً محدداً من الراتنج، واحرص على أن تكون انتقالات الجدران مدروسة بعناية، وادعم الصلابة بأضلاع مصممة جيداً، وصمم نتوءات حول مثبتاتها، وراجع الميل، والملمس، والتجاويف، والبوابات، والتبريد، والإخراج قبل قطع الفولاذ. ثم تحقق من صحة الأجزاء المصبوبة الفعلية من خلال فحص الأبعاد، ومراجعة المظهر، وفحوصات التجميع، وأي اختبارات وظيفية أو بيئية يتطلبها المنتج.
يقدم موقع DX Molding الإلكتروني خدمات تشكيل البلاستيك، وتصنيع قوالب حقن البلاستيك، وتطوير المعدات الأصلية/تصميم المعدات الأصلية، والتصميم للتصنيع، والتشغيل الآلي، والتشكيل التجريبي، والفحص، ودعم الإنتاج للعملاء في جميع أنحاء العالم. يُحدد سعر القوالب النهائي، ومدة التسليم، والمواد، والتفاوتات المسموح بها، والحد الأدنى لكمية الطلب، والتغليف، ومعايير القبول بناءً على كل مشروع على حدة، ويجب التأكد منها وفقًا للتصميم بمساعدة الحاسوب (CAD) المعتمد، ونوع الراتنج، والكمية السنوية، وخطة الفحص.
هل أنت مستعد لتطوير غلاف إلكتروني مصبوب بالحقن؟
شارك تفاصيل مراجعة التصميم بمساعدة الحاسوب (CAD) ولوحة الدوائر المطبوعة (PCB) والموصلات والمواد والحجم والتشطيب وطريقة التجميع والأبعاد الحرجة لإجراء مراجعة عملية.
ناقش مشروعك الخاص بالغطاء البلاستيكي