
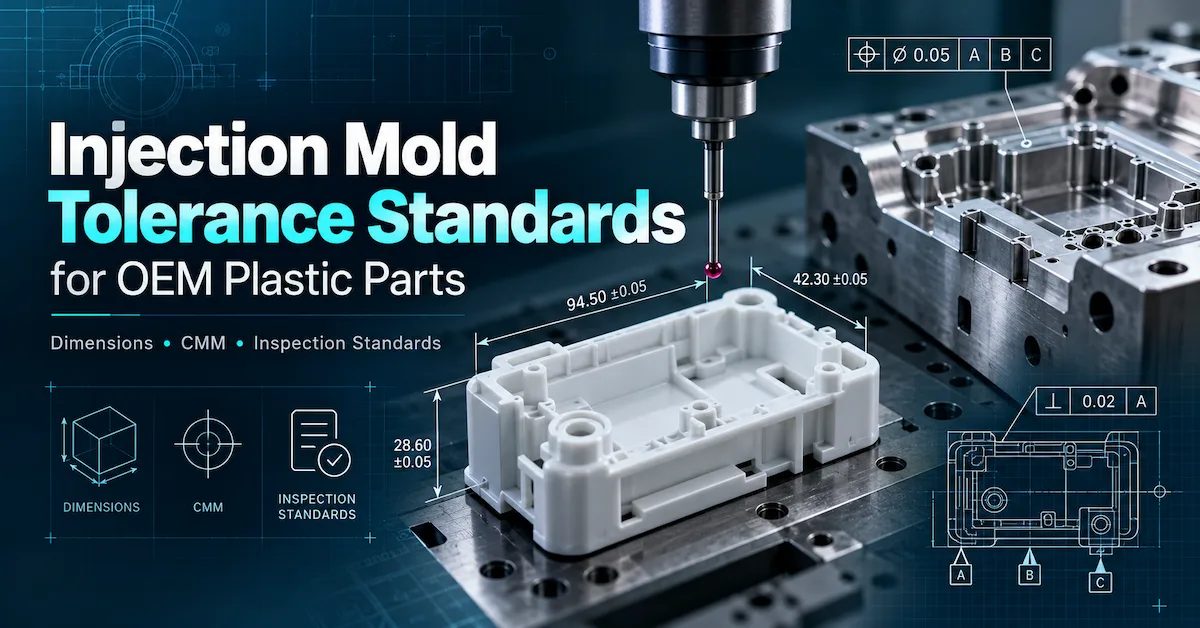
تفاوتات قوالب الحقن: ما يجب على مشتري المعدات الأصلية تحديده قبل تصميم الأدوات
أن التفاوت المسموح به في قوالب الحقن لا يُعدّ هذا رقمًا عالميًا يُمكن نسخه من مشروع بلاستيكي إلى آخر. يعتمد النطاق البُعدي المقبول للجزء المصبوب على وظيفة المنتج، وسلوك الراتنج، والهندسة، والانكماش، وتصميم الأدوات، وظروف التشكيل، وطريقة القياس، ومعيار الرسم المتفق عليه بين المشتري والشركة المصنعة.
بالنسبة لمشتري المعدات الأصلية، فإن التسلسل الصحيح هو:
تحديد الوظيفة ← تحديد خصائص الجودة الحرجة ← تحديد التفاوتات ← مراجعة قابلية التصنيع ← بناء خطة القياس ← التحقق من صحة T0/T1 ← مراقبة الإنتاج
هذا التمييز مهم لأن عبارة "التفاوت الدقيق" تُستخدم غالبًا كشعار تسويقي. قد يدّعي المورّد دقة عالية، لكن لا يزال على المشتري معرفة الأبعاد الحرجة، والتفاوت المسموح به لكل ميزة، وكيفية قياس القطعة، والشروط التي سيتم بموجبها تحديد المطابقة.
قد تحتوي الهياكل البلاستيكية المصبوبة، أو الموصلات، أو مكونات السيارات، أو أجزاء الأجهزة المنزلية، أو التركيبات الصناعية على عشرات الأبعاد. ولا يتحكم إلا بعضها بشكل مباشر في الملاءمة، أو الإحكام، أو الحركة، أو المحاذاة، أو التجميع. إن تطبيق أدقّ التفاوتات الممكنة على كل بُعد قد يزيد من تعقيد القالب، ويتطلب تكرارات تجريبية، وتكاليف فحص، ومخاطر إنتاجية، دون تحسين المنتج النهائي.
الهدف الأكثر فائدة هو التحكم الوظيفي في الأبعاد: استخدم متطلبات أكثر صرامة حيث يحتاج المنتج إليها بالفعل، وتفاوتات عامة واقعية حيث تكون للميزة أهمية وظيفية أقل.

1. لماذا لا يمثل التفاوت المسموح به في قوالب الحقن رقمًا ثابتًا واحدًا
يبدأ المشترون أحيانًا طلب عرض الأسعار بسؤال: "هل يمكنك الحفاظ على دقة ±0.01 مم؟" هذا السؤال غير مكتمل لأنه لا يحدد الميزة أو المادة أو حجم الجزء أو الهندسة أو حالة القياس أو السبب الوظيفي لهذا المطلب.
أن التفاوت المسموح به في قوالب الحقن يجب تقييم ذلك على مستوى الجزء المصبوب. قد يتم تشكيل التجويف الفولاذي بدقة عالية، لكن المكون البلاستيكي النهائي يتغير أيضًا أثناء التعبئة والتغليف والتبريد والإخراج من القالب.
قد يتصرف بُعدان على نفس القطعة بشكل مختلف. قد يكون نتوء قصير وصلب مستقرًا نسبيًا، بينما قد يتأثر جدار مسطح طويل بالتشوه. قد يُظهر بوليمر هندسي مُدعّم بالألياف الزجاجية سلوكًا اتجاهيًا يختلف عن البوليمر غير المُدعّم. قد يتطلب بُعد يقع عبر خط الفصل دراسة مختلفة عن بُعد مُشكّل بالكامل داخل أحد مكونات القالب.
لهذا السبب ينبغي على المشتري التمييز بين:
- التحمل الوظيفي: مطلوب لأداء المنتج أو ملاءمته أو تجميعه.
- التسامح العام: ينطبق على الميزات التي لا توجد لها تفاوتات مباشرة محددة بشكل فردي.
- التسامح المباشر: يتم تخصيصها بشكل صريح لبُعد معين أو متطلب هندسي محدد.
- قدرة العملية: دليل على أن الإنتاج يمكن أن يبقى باستمرار ضمن المواصفات المطلوبة.
- القدرة على القياس: ما إذا كانت طريقة الفحص قادرة على تقييم المتطلبات بشكل موثوق.
هذه المفاهيم مترابطة، لكنها ليست قابلة للتبادل. قد يكون لأحد الأبعاد دقة عالية في الرسم، بينما لا تزال عملية الإنتاج غير قادرة على الحفاظ عليها باستمرار. في المقابل، لا تبرر عملية الإنتاج الفعالة تغيير الرسم دون موافقة هندسية.
2. ما هي معايير التفاوت المهمة لأجزاء البلاستيك الأصلية؟
يواجه مشتري المعدات الأصلية عادةً عدة معايير في مناقشات التحكم في الأبعاد، ولكل منها وظيفة مختلفة. فمعيار التفاوتات في البلاستيك لا يحل محل لغة الرسم الهندسي (GD&T)، كما أن معيار أداء آلة قياس الإحداثيات (CMM) لا يحدد للمصمم التفاوتات المطلوبة للمنتج.
| معيار / إطار عمل | الدور الرئيسي | استخدام مشتري المعدات الأصلية |
|---|---|---|
| ISO 20457:2026 | التفاوتات الأبعادية والهندسية وشروط القبول للأجزاء البلاستيكية المقولبة | مفيد عند تحديد التفاوتات الواقعية للأجزاء البلاستيكية وقواعد القبول. |
| ISO 8015:2011 | المبادئ الأساسية لمواصفات المنتج الهندسي ISO | يدعم تفسير متطلبات نظام تحديد المواقع العالمي (GPS) في الوثائق الفنية للمنتج. |
| ASME Y14.5-2018 (R2024) | رموز GD&T وتعريفاتها وتفسير الرسومات | يكون ذلك ذا صلة عندما يستخدم رسم الشركة المصنعة الأصلية اصطلاحات ASME GD&T. |
| ISO 14253-1:2017 | قواعد اتخاذ القرار بشأن المطابقة أو عدم المطابقة باستخدام نتائج القياس وعدم اليقين | يُعد هذا الأمر مهمًا عندما تكون نتائج القياس قريبة من حدود المواصفات. |
| سلسلة ISO 10360 | متطلبات القبول وإعادة التحقق لأنظمة قياس الإحداثيات | وهو ذو صلة بأداء نظام CMM؛ فهو لا يحدد تفاوت الجزء المصبوب نفسه. |
يُعدّ معيار ISO 20457 ذا أهمية خاصة لأن البلاستيك لا يتصرف مثل الأجزاء المعدنية الصلبة. ويأخذ إطاره في الاعتبار سلوك المادة، وانكماش القوالب، وظروف التصنيع، والهندسة، والتشوه، وتأثيرات التبريد عند مناقشة دقة الأبعاد التي يمكن تحقيقها تقنياً.
لا ينبغي اختزال المعيار إلى مجرد جدول سماحية منسوخ من الإنترنت. إذا كان معيار ISO 20457 مطلوبًا بموجب العقد، فيجب على المشتري والشركة المصنعة العمل وفقًا للمعيار المعتمد وتحديد مفهوم السماحية المناسب للمنتج الفعلي.
ينطبق المبدأ نفسه على معيار ASME Y14.5. إن كتابة عبارة "مطلوب GD&T" في طلب عرض أسعار لا تحدد خطة الفحص. لا يزال الرسم بحاجة إلى بيانات مرجعية واضحة، وإطارات تحكم في الميزات، ومتطلبات مبررة وظيفيًا.
3. لا يُعدّ هامش التفاوت في تصنيع القوالب هو نفسه هامش التفاوت في القطعة المصبوبة.
هذا أحد أهم الفروقات في التفاوت المسموح به في قوالب الحقن مناقشة.
يقوم صانع القوالب بتشكيل المكونات الفولاذية. وفي النهاية، تُقرّ الشركة المصنعة الأصلية قطعة بلاستيكية. وبين هاتين العمليتين، ينصهر البوليمر، ويتدفق عبر التجويف، ويتكدس، ويبرد، وينكمش، ثم يُقذف.
لذلك:
تعتبر عملية تشكيل القوالب الدقيقة ضرورية للتحكم الدقيق في الأجزاء البلاستيكية، ولكن الأبعاد الدقيقة للفولاذ وحدها لا تضمن الأبعاد النهائية للقوالب.
قد يقوم مصمم القالب بتعديل أبعاد التجويف عمداً لمراعاة الانكماش المتوقع أثناء عملية التشكيل. ويعتمد مقدار التعديل المطلوب على نوع الراتنج، ومحتوى الألياف، واتجاه التدفق، وسماكة الجدار، واستراتيجية البوابة، وظروف العملية.
ولهذا السبب أيضاً يجب أن يحدد رسم العميل ما يلي: متطلبات الجزء النهائي بدلاً من مطالبة صانع القوالب بنسخ كل أبعاد البلاستيك مباشرة إلى الفولاذ.
خلال مرحلتي التصميم للتصنيع وتصميم القوالب، يجب على الفريق الهندسي تحديد كيفية ترجمة متطلبات البلاستيك إلى هندسة الأدوات. وفي المرحلتين T0 وT1، يتحقق الفريق من تطابق المنتج النهائي المصبوب مع الحالة المقصودة.
إذا كان أحد أبعاد القالب خارج نطاق التفاوت المسموح به، فقد يتضمن التصحيح تعديل الفولاذ - ولكن فقط بعد أن يتحقق الفريق مما إذا كان الانحراف ناتجًا بالفعل عن هندسة الأداة بدلاً من ظروف العملية أو سلوك المواد أو التبريد أو إعداد القياس.
4. كيف ينبغي أن تحدد رسومات الشركة المصنعة الأصلية التفاوتات المسموح بها في عملية قولبة الحقن؟
لا يقتصر دور الرسم الجيد على وضع قيمة ± بجانب كل بُعد اسمي، بل يوضح أيضاً الميزات المهمة، وكيفية ارتباطها ببعضها البعض، وكيفية فحصها.
تحديد السمات الأساسية للجودة
ابدأ بالأبعاد التي تؤثر بشكل مباشر على أداء المنتج. وتشمل هذه عادةً ما يلي:
- موقع فتحة التثبيت
- منصب الرئيس وارتفاعه
- محاذاة الموصل
- واجهات منع التسرب
- هندسة التثبيت بالضغط
- وصلات المحامل أو الأعمدة
- موضع سطح التزاوج
- أبعاد الفجوة والفسحة
- تتحكم الميزات في عملية التجميع النهائية
عادةً ما تستحق هذه الميزات اهتماماً أكبر من الأبعاد التي لا تؤثر بشكل كبير على الوظيفة.
استخدم البيانات لتوضيح الغرض من التصميم
لا يكون قياس الإحداثيات مفيدًا إلا إذا كان الجزء محاذيًا بشكل صحيح. تُحدد البيانات المرجعية للمورد الأسطح أو الميزات التي تُشكل نظام الإسناد للفحص.
بدون استراتيجية مرجعية واضحة، قد يقيس فريقا فحص مختلفان نفس القطعة البلاستيكية بشكل مختلف. يكتسب هذا الأمر أهمية خاصة بالنسبة للهياكل، والمكونات غير المنتظمة، والأجزاء ذات الجدران الرقيقة، والتجميعات التي قد يتغير شكلها في حالتها الحرة قليلاً تبعاً لكيفية تثبيتها.
فصل أبعاد المرجع عن أبعاد القبول
لا ينبغي أن يصبح كل بُعد معروض معيارًا للرفض. تساعد المعلومات المرجعية في توضيح الهندسة، ولكن لا ينبغي أن تتحول عن طريق الخطأ إلى متطلب تفاوت مستقل آخر إلا إذا كان هذا هو الغرض التصميمي الحقيقي.
تجنب التفاوتات الضيقة الشاملة
قد يؤدي استخدام معيار تفاوت افتراضي ضيق للغاية لكل بُعد بلاستيكي غير محدد في لوحة العنوان إلى صعوبة تصنيعية غير ضرورية. ينبغي تحديد تفاوتات مباشرة مبررة للميزات ذات الأهمية الوظيفية، بينما يمكن استخدام نهج التفاوت العام المناسب للهندسة الأقل أهمية.
هل تحتاج إلى قالب مخصص لأبعاد محددة للأجزاء البلاستيكية؟
تُشير صفحة قوالب حقن البلاستيك الحالية لشركة DX Molding إلى دعمها للتصاميم ثنائية وثلاثية الأبعاد المُخصصة، والتصنيع الدقيق، ونطاق التفاوت المسموح به للقوالب المنشور من ±0.01 إلى ±0.03 مم. مع ذلك، ينبغي مراجعة التفاوتات النهائية للجزء المُصنّع وفقًا للراتنج والشكل الهندسي والتطبيق الفعلي.
مراجعة إمكانيات قوالب حقن البلاستيك →5. ما هي العوامل التي تغير تفاوتات قولبة الحقن؟
عندما يكتشف فريق تصنيع المعدات الأصلية اختلافًا في الأبعاد، لا ينبغي أن يكون رد الفعل الأول هو إلقاء اللوم على جهاز قياس الإحداثيات أو قطع القالب فورًا. فهناك عدة آليات يمكن أن تغير الشكل الهندسي النهائي للمنتج المصبوب.
المادة والانكماش
تتقلص البوليمرات المختلفة بشكل متفاوت، وقد تحتوي نفس عائلة البوليمر على درجات متعددة ذات سلوك انكماش مختلف. كما تؤثر الحشوات والتقوية والأصباغ ومعالجة المواد على سلوكها البعدي.
لهذا السبب، يجب تحديد راتنج الإنتاج الدقيق أو المرشح قبل أن يقوم مصمم القالب بوضع اللمسات الأخيرة على تعويض الانكماش للميزات ذات التفاوتات الضيقة.
هندسة الجزء
تتصرف الأشكال الهندسية المنتظمة بشكل عام بشكل أكثر قابلية للتنبؤ من التغيرات المفاجئة في السماكة. ويمكن أن تؤدي النتوءات السميكة والأضلاع والمقاطع العميقة والجدران المسطحة الطويلة والأشكال غير المتماثلة إلى أنماط تبريد وانكماش مختلفة.
ضيق التفاوت المسموح به في قوالب الحقن لذلك قد يتطلب الأمر عناية هندسية أكبر على جدار بلاستيكي طويل ومرن مقارنة بنفس التفاوت العددي على عنصر صلب قصير.
نمط البوابة والتعبئة
يتحكم موقع البوابة في كيفية دخول البوليمر إلى التجويف. ويؤثر اتجاه التدفق على توزيع الضغط، وموضع خط اللحام، واتجاه الألياف في المواد المقواة، وطريقة تكدس المناطق المختلفة.
وبالتالي، فإن تغيير استراتيجية البوابة يمكن أن يغير السلوك البُعدي بالإضافة إلى النتائج التجميلية.
التعبئة والتغليف والتخزين
تعمل الحشوة على تعويض انكماش المادة مع الحفاظ على فعالية البوابة. قد تساهم الحشوة غير الكافية أو غير المتناسقة في انحراف الأبعاد، أو حدوث انخفاضات، أو اختلاف سلوك الانكماش بين مناطق القطعة.
تبريد
قد يؤدي التبريد غير المتساوي إلى انكماش وتشوه متفاوتين. ويتفاعل تصميم قناة التبريد ودرجة حرارة القالب وسماكة الجدار الموضعية مع بعضها البعض.
وبالتالي، يمكن أن يفي جزء ما بالحجم الاسمي ولكنه لا يزال يفشل في التسطيح أو المظهر الجانبي أو التجميع لأن الشكل العام قد تشوه.
عملية الإخراج وتحرير الأجزاء
قد يتعرض الجزء المصبوب للتشوه أثناء عملية الإخراج إذا علق، أو لم يكن سحبه كافياً، أو تطلب قوة تحرير مفرطة. يجب على فريق الفحص تحديد ما إذا كانت الحالة المقاسة تمثل الشكل الهندسي الحقيقي للجزء المصبوب أم أنها ناتجة عن تشوه حدث أثناء عملية الإزالة.
الترطيب والتنعيم
قد تتغير أبعاد بعض البوليمرات بعد عملية التشكيل نتيجة امتصاص الرطوبة أو المعالجة الحرارية. إذا كان التطبيق حساسًا، فينبغي على المشتري تحديد وقت قياس القطعة وما إذا كانت المعالجة الحرارية مطلوبة قبل الفحص.
6. ما مدى دقة التفاوت المسموح به في قطع البلاستيك المصنعة من قبل الشركة المصنعة الأصلية؟
الإجابة الصحيحة هي: بإحكام بقدر ما تتطلبه وظيفة المنتج، ولكن ليس بإحكام أكثر من ذلك دون سبب.
يقلل هذا النهج الذي يركز على الوظيفة أولاً من عبء الأدوات والفحص غير الضروري.
| نوع الميزة | سؤال هندسي نموذجي | النهج الموصى به |
|---|---|---|
| سطح زخرفي غير متطابق | هل يؤثر هذا البُعد على المقاس أو المظهر؟ | تجنب التحكم المفرط في الأبعاد إذا لم تكن الوظيفة تتطلب ذلك. |
| فتحة التثبيت | هل يجب أن يتوافق مع مكون آخر؟ | التحكم في الحجم والموقع بالنسبة إلى البيانات الوظيفية. |
| تركيب بالضغط | ما هي متطلبات المشاركة والاحتفاظ بالأعضاء في عملية التجميع؟ | حدد الشكل الهندسي الوظيفي وتحقق من صحة التجميع الفعلي. |
| واجهة مانعة للتسرب | ما هي الأبعاد التي تتحكم في ضغط أو تلامس مانع التسرب؟ | حدد خصائص الجودة الحرجة (CTQs) وقم بتعريف عملية التفتيش وفقًا لذلك. |
| مساكن مسطحة كبيرة | هل يؤثر التشوّه على الفجوة أو التطابق أو التجميع؟ | قم بتقييم المظهر الجانبي/التسطيح والتجميع، وليس فقط الطول والعرض الكليين. |
| واجهة الموصل | هل يتحكم الوضع في عملية التزاوج أم في الوصول الكهربائي؟ | استخدم علاقات البيانات الوظيفية والقياسات القابلة للتكرار. |
ولهذا السبب أيضاً، ينبغي إجراء مناقشات حول التفاوتات المسموح بها قبل إتمام عملية التسعير. قد تؤثر معايير الجودة الحرجة الأكثر دقة على استراتيجية التصنيع، وبناء التجويف، وتصميم التبريد، ومعدات الفحص، والتجهيزات، وتجارب القوالب، وعدد التكرارات الهندسية.
إذا لم يذكر عرض الأسعار التفاوت الضيق غير المعتاد الذي يظهر في الرسم، فاسأل عما إذا كان المورد قد راجعه بالفعل.
7. فحص CMM: ما الذي يثبته فعلياً؟
تُعد آلة قياس الإحداثيات ذات قيمة كبيرة لتقييم الأشكال الهندسية المعقدة، والعلاقات المكانية، والملامح، والواجهات الدقيقة. لكن يُعد فحص CMM طريقة قياس، وليس ضمانًا لجودة القطعة.
يمكن لجهاز قياس الإحداثيات (CMM) أن ينتج تقريرًا مفصلاً للغاية ولكنه قد يعطي نتائج مضللة إذا كانت استراتيجية الفحص خاطئة.
محاذاة التاريخ
يجب أن يحدد برنامج القياس موضع الجزء وفقًا لنظام الإسناد المعتمد في الرسم. قد يؤدي تغيير المحاذاة إلى تغيير جوهري في مواضع أو ملامح العناصر المُبلغ عنها.
التجهيزات
قد تنثني الأجزاء البلاستيكية. وقد يؤدي استخدام أداة تثبيت تُجبر المكون على اتخاذ شكل معين إلى نتائج مختلفة عن القياس في حالة عدم وجود انحناء. لذا، ينبغي على المشتري والمورد الاتفاق على ما إذا كان قياس الميزة يتم في حالة عدم وجود انحناء، أو في حالة وجود انحناء مدعوم، أو في حالة وجود انحناء مقيد، وذلك وفقًا لمتطلبات التصميم.
حالة القطعة
حدد متى يتم فحص الأجزاء بعد عملية التشكيل، وما إذا كانت المادة تتطلب معالجة. قد يؤدي خلط العينات المشكلة حديثًا مع الأجزاء المعالجة إلى تشويه بيانات المقارنة.
أخذ العينات وتحديد التجاويف
بالنسبة للقالب متعدد التجاويف، حدد التجويف المرتبط بكل جزء تم قياسه. إن دمج جميع القياسات دون تحديد التجويف قد يخفي مشكلة خاصة بكل تجويف.
عدم اليقين في القياس
عندما تكون القيمة المقاسة قريبة جدًا من حد المواصفات، يصبح عدم اليقين في القياس عاملاً هامًا في قرار القبول. يوفر معيار ISO 14253-1 قواعد اتخاذ القرار لإثبات المطابقة أو عدم المطابقة مع المواصفات مع مراعاة عدم اليقين في القياس.
يُعد هذا الأمر ذا أهمية خاصة عندما يعمل المشترون بميزانيات محدودة للغاية. تفاوتات قولبة الحقنإذا كان التفاوت المطلوب قريبًا من القدرة العملية لنظام القياس، فإن حالات عدم الاتفاق في الفحص تصبح أكثر احتمالًا.
هل تحتاج إلى فحص الأبعاد ودعم باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)؟
يشمل الدعم الفني المنشور لشركة DX Molding تقارير T0/T1/T2، والفحص الكامل للأبعاد باستخدام بيانات CMM، والتحكم في الأبعاد الحرجة وتحليل القدرات المتعلقة بـ CPK.
مراجعة الدعم الهندسي والتفتيشي →8. ما هي طريقة القياس التي يجب استخدامها؟
ينبغي اختيار طريقة الفحص وفقًا للميزة والتفاوت المسموح به - وليس فقط وفقًا للمعدات التي تبدو الأكثر تطورًا.
| طريقة القياس | مفيد لـ | القيد الرئيسي / التحقق |
|---|---|---|
| الفرجار | الأبعاد الخارجية/الداخلية العامة عند الاقتضاء | يمكن أن تؤثر قوة المشغل وإمكانية الوصول وهندسة الميزات على النتائج. |
| الميكرومتر | قياسات مناسبة ومضبوطة للسمك أو القطر | يجب مراعاة قوة التلامس والتشوه البلاستيكي. |
| مقياس الارتفاع / لوحة سطحية | التحقق من الارتفاع والميزات المرجعية | يجب أن يكون دعم الأجزاء وإعداد البيانات متسقين. |
| آلة قياس الإحداثيات | المواقع المعقدة، والملامح، والهندسة المتعلقة بالمرجع | يجب التحكم في البرمجة والمحاذاة والتثبيت وعدم اليقين. |
| مقياس وظيفي | تقييم سريع للواجهات الوظيفية المختارة (نجاح/فشل). | يجب أن يعكس تصميم ومعايرة المقياس المتطلبات الفعلية. |
| فحص التجميع | التحقق من التوافق التام مع المكونات المتزاوجة | لا يحل محل البيانات البُعدية عندما تكون هناك حاجة إلى التحكم الرقمي. |
في المشاريع المهمة، من المفيد غالبًا الجمع بين قياس الأبعاد وفحص التجميع الوظيفي. قد يؤكد جهاز قياس الإحداثيات (CMM) موقع العناصر، بينما يتحقق التجميع من أن علاقة التفاوتات بأكملها تعمل عمليًا.
9. التفاوت في القالب مقابل التفاوت في القطعة: ماذا يجب أن يتضمن طلب عرض الأسعار؟
ينبغي أن يركز طلب تقديم العروض على متطلبات البلاستيك النهائي وأن يحدد بشكل منفصل أي توقعات خاصة بالأدوات.
بدلاً من الكتابة:
"يجب أن يكون التفاوت المسموح به في قالب الحقن ±0.01 مم."
قد يتضمن طلب عروض أسعار أقوى ما يلي:
"يُعدّ موضع الميزة (أ) من متطلبات الجودة الحرجة (CTQ) ويجب أن يستوفي متطلبات الرسم المُتحكّم به بعد فترة التكييف المتفق عليها. ويتعين على المورّد مراجعة قابلية التصنيع، وطريقة القياس المقترحة، والقدرة الإنتاجية المتوقعة قبل إصدار الأدوات."
تربط هذه الصياغة المتطلبات بالجزء النهائي وتطلب من المورد تأكيد ما إذا كان ذلك واقعيًا من الناحية الفنية.
بالنسبة للقالب نفسه، يمكن أن يحدد عرض الأسعار بشكل منفصل التوقعات المتعلقة بتصنيع القلب/التجويف، والحشوات، والتركيب، وحالة خط الفصل، ونقاط الإغلاق، والمنزلقات، وغيرها من ميزات الأدوات الهامة.
تعرض صفحة قوالب حقن البلاستيك الحالية لشركة DX Molding نطاقًا للتفاوتات يبلغ من ±0.01 مم إلى ±0.03 مم وتنص على تحكم دقيق في التفاوتات يصل إلى ±0.01 مم. يجب تفسير ذلك على أنه نطاق عام لقدرات الأدوات المنشورة - وليس ضمانًا مطلقًا بأن كل بُعد ومادة وشكل هندسي مصبوب سيحقق دقة ±0.01 مم.
لا تزال هناك حاجة إلى مراجعة التفاوتات الخاصة بكل مشروع.
10. كيف ينبغي لـ T0 و T1 التحقق من مدى تحمل قالب الحقن؟
تُحوّل التجربة الأولى للقالب متطلبات الرسم إلى بيانات قياس فعلية. يجب أن تُحدد التجربة الأولى (T0) ما إذا كانت عملية تصنيع الأدوات والقولبة تسير نحو الأبعاد المعتمدة. يجب أن تتحقق التجربة الثانية (T1) من التصحيحات المتفق عليها.
لا تُكرر هذه الصفحة كامل سير عمل الموافقة على التجربة الذي تم تناوله في دليل تجربة العفن T0أما بالنسبة للتحكم في التفاوتات، فإن النقاط المهمة هي:
- تأكد من صحة مراجعة الرسم.
- استخدم الراتنج المقصود أو حدد بوضوح أي بديل.
- حدد شرط القياس.
- حدد العينات حسب التجويف عند الاقتضاء.
- قم بقياس خصائص الجودة الحرجة باستخدام الطريقة المتفق عليها.
- قم بتوثيق الانحراف الفعلي بدلاً من كتابة "NG" فقط.
- تحقق مما إذا كان السبب يتعلق بالأدوات أو العملية أو المواد أو القياس.
- كرر نفس الفحص المتحكم به بعد التعديل.
إذا أظهرت قيمة T0 أن موقع الثقب خارج نطاق التفاوت المسموح به، فلا ينبغي للفريق تحريك الفولاذ ببساطة بمقدار الخطأ المقاس دون إجراء مزيد من التحليل. قد يشمل الانحراف الفعلي انكماش القطعة، أو عدم محاذاة المثبت، أو التواءها.
بعد التصحيح، يجب على T1 استخدام نفس أساس القبول حتى يتمكن الفريق الهندسي من مقارنة النتيجة مباشرة.
11. لماذا لا تثبت عينة واحدة جيدة القدرة الإنتاجية؟
تجيب الموافقة على العينة على سؤال واحد: هل يمكن للأداة إنتاج أجزاء تلبي المتطلبات المحددة في ظل ظروف التجربة؟
وتجيب القدرة الإنتاجية على سؤال مختلف: هل يمكن للعملية أن تنتج أجزاء مقبولة بشكل متكرر مع مرور الوقت؟
هذا التمييز مهم بالنسبة للضيق التفاوت المسموح به في قوالب الحقن متطلبات.
قد تكون عينة واحدة من النوع T1 ضمن المواصفات، بينما تنحرف نتائج الإنتاج اللاحقة بسبب:
- تباين دفعة المواد
- تغير درجة حرارة القالب
- اختلاف التعبئة
- تغيرات التبريد
- حالة الآلة
- عدم توازن تجاويف الأسنان
- تآكل الأدوات
- تباين القياس
بالنسبة للأبعاد التي تعتبر بالغة الأهمية، قد تتضمن خطة الجودة فحص العينة الأولى، والفحوصات الدورية للأبعاد، والتحكم في مستوى التجويف، وتحليل قدرة العملية مثل CPK عند الاقتضاء والمطلوب بموجب العقد.
لا ينبغي استخدام مؤشر CPK كرقم تزييني في عروض الموردين. يجب على المشتري فهم البُعد الذي يتم تحليله، وكمية بيانات الإنتاج المُضمنة، ومدى استقرار العملية، وما إذا كانت طريقة القياس قادرة على دعم الحساب.
تُدرج صفحة الدعم المنشورة لشركة DX Molding خطة تحكم للأبعاد الحرجة مع تحليل قدرة CPK كجزء من دعم الإنتاج والعمليات. ومع ذلك، لا يزال يتعين تحديد المتطلبات الدقيقة لكل مشروع من مشاريع OEM على حدة.
ولتخطيط مراقبة الجودة على نطاق أوسع، انظر إلى ما يتعلق بذلك. دليل جودة قوالب الحقن يغطي هذا المنتج بوابات الجودة بدءًا من التصميم للتصنيع وحتى الإنتاج.
12. تراكم التفاوتات في التجميعات المصبوبة بالحقن
تحدث العديد من حالات فشل الشركات المصنعة الأصلية حتى عندما تبدو الأبعاد الفردية مقبولة لأن العديد من اختلافات المكونات تتحد على مستوى التجميع.
قد يحتوي المسكن على ما يلي:
- أبعاد القاعدة البلاستيكية
- أبعاد الغطاء
- مواقع ثقوب لوحة الدوائر المطبوعة
- مواقع الموصلات
- مسافات التثبيت
- متطلبات ضغط مانع التسرب أو الحشية
قد تصبح حسابات التفاوتات التقليدية للأجسام الصلبة أقل دقة عند تشوه أو انحناء الأجزاء البلاستيكية المرنة. ويُقرّ معيار ISO 20457 تحديدًا بالاختلاف في سلوك البلاستيك المصبوب مقارنةً بالمعادن.
لهذا السبب، ينبغي على فرق تصنيع المعدات الأصلية الجمع بين تحليل التفاوتات والتحقق من صحة التجميع الفعلي. يحدد الرسم الهندسي متطلبات القبول، بينما يؤكد اختبار العينات ما إذا كان النظام الكامل يعمل كما هو متوقع.
عند حدوث مشكلة تراكمية، لا تقم تلقائيًا بتضييق نطاق التفاوت المسموح به لكل مكون. حدد أولًا الأبعاد التي تساهم بشكل كبير في المشكلة الوظيفية، والميزة التي يمكن التحكم بها اقتصاديًا.
13. كيفية كتابة طلب عرض أسعار أفضل بشأن التفاوتات
ينبغي أن يوفر طلب عرض الأسعار الذي يركز على التفاوتات معلومات كافية لموردي القوالب لتقييم الجدوى قبل تقديم عرض سعر للأداة وتصنيعها.
| مدخل طلب عرض الأسعار | لماذا يهم ذلك |
|---|---|
| رسم ثنائي الأبعاد مُتحكم به | يحدد الأبعاد والتفاوتات والبيانات ومتطلبات GD&T. |
| 3D CAD | يحدد الشكل الهندسي الحالي لتصميم القوالب وتصنيعها. |
| الراتنج الدقيق أو المرشح | يدعم مراجعة الانكماش والمخاطر المتعلقة بالأبعاد. |
| قائمة CTQ | يوضح أي الأبعاد تستحق الأولوية. |
| معلومات التجميع | يكشف عن تراكم التسامح ومخاطر التداخل. |
| متطلبات القياس | يحدد هذا القسم توقعات الفحص باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، أو المقياس، أو التركيبات، أو غيرها من أدوات الفحص. |
| متطلبات التكييف | يتحكم في وقت وكيفية إجراء عملية قبول الأبعاد. |
| الكمية السنوية | يدعم بناء القوالب وتخطيط مراقبة الإنتاج. |
| متطلبات بيانات القدرات | يوضح ما إذا كان مطلوبًا تقديم دليل إنتاجي من نوع CPK أو غيره. |
ينبغي على المورّد طرح تساؤلات عندما تبدو نسبة التفاوت المسموح بها مرتفعة بشكل غير معتاد بالنسبة للمادة أو الشكل الهندسي أو طريقة القياس. هذا ليس رفضاً للجودة، بل هو جزء من المراجعة الهندسية.
السؤال التجاري الأفضل ليس "هل يمكنك صنع كل شيء بدقة ±0.01 مم؟" بل هو:
"ما هي الأبعاد التي تتطلب تحكمًا دقيقًا، وما هي مخاطر التصنيع التي تؤثر عليها، وكيف سيتم قياسها، وما هي الأدلة التي ستثبت الامتثال المتكرر؟"
14. كيف تدعم شركة DX Molding مشاريع التحكم في الأبعاد
تعرض صفحة قوالب حقن البلاستيك العامة الحالية لشركة DX Molding قوالب حقن بلاستيكية مخصصة باستخدام الفولاذ P20 أو H13 أو S136 أو الفولاذ المخصص، وتكوينات أحادية ومتعددة التجاويف، وأنظمة قنوات ساخنة أو باردة، ونطاق تفاوت منشور. ±0.01 مم–±0.03 مم.
كما تتضمن صفحة الدعم الفني الخاصة بها ما يلي:
- تحليل DFM
- استشارة بشأن المواد والانكماش
- تحليل تدفق القالب
- تخطيط تجاويف الأسنان
- تحسين التبريد
- دعم التصنيع باستخدام الحاسوب (CNC) والتفريغ الكهربائي (EDM)
- تقارير تجارب العفن T0/T1/T2
- فحص الأبعاد الكاملة باستخدام بيانات آلة قياس الإحداثيات ثلاثية الأبعاد
- التحكم في الأبعاد الحرجة
- دعم تحليل قدرات CPK
تُعدّ هذه إمكانيات مفيدة لمشاريع تصنيع المعدات الأصلية حيث يُعدّ التحكم في الأبعاد أمرًا بالغ الأهمية. مع ذلك، لا يعني ذلك إمكانية تصنيع كل قطعة بلاستيكية تلقائيًا وفقًا لأضيق قيمة مُعلنة.
فِعلي تفاوتات قولبة الحقن ينبغي مراجعة ذلك بناءً على حجم الجزء، ونوع الميزة، والراتنج، والهندسة، وتصميم القالب، وظروف الإنتاج، وطريقة الفحص.
بالنسبة للمشاريع التي تتطلب اعتبارات تصنيع دقيقة أوسع نطاقًا، دليل مصنعي القوالب عالية الدقة يشرح هذا المقال كيفية تفاعل التصميم للتصنيع، والتشغيل الآلي، والتبريد، وسلوك المواد، والتحكم في العمليات. ويركز هذا المقال تحديدًا على تعريف التفاوتات وقبول الأبعاد، لذا فإن المقالين يخدمان غرضين بحثيين مختلفين.
15. قائمة التحقق من تفاوتات قوالب الحقن الأصلية
رسم
- تم تحديد مراجعة المنتج الحالية
- تعريفات CTQ
- البيانات المحددة
- التمييز بين التفاوتات المباشرة والعامة
- تم تحديد معيار GD&T حيثما ينطبق ذلك
قابلية التصنيع
- تم تحديد نوع الراتنج
- مراجعة الانكماش
- تمت مراجعة الهندسة وسماكة الجدار
- مراجعة مخاطر البوابات والتبريد
- التفاوتات الدقيقة مبررة بالوظيفة
تقتيش
- طريقة القياس المحددة
- يتم تحديد حالة الأجزاء عند الضرورة
- طريقة التثبيت / الدعم المحددة
- يتم الاحتفاظ بهوية التجويف عند الاقتضاء
- تتطابق استراتيجية بيانات CMM مع الرسم
التحقق والإنتاج
- تم تسجيل قياسات T0
- التصحيحات قابلة للتتبع
- يكرر T1 نفس الفحص الخاضع للرقابة
- تمت الموافقة على العينة وتحديد المراجعة
- خطة مراقبة الإنتاج المحددة للخصائص الحرجة للجودة
- تم تحديد متطلبات بيانات القدرات حيثما ينطبق ذلك
الأسئلة الشائعة
1. ما هو التفاوت المسموح به في قوالب الحقن؟
يشير مصطلح "تفاوتات قوالب الحقن" عادةً إلى التباين المسموح به في أبعاد القطعة البلاستيكية المصبوبة أو متطلبات أدوات التشكيل. بالنسبة لمشاريع تصنيع المعدات الأصلية، يجب تحديد تفاوتات القطعة النهائية على الرسم التخطيطي للمنتج الخاضع للرقابة، ومراجعتها بناءً على نوع الراتنج، والهندسة، وسلوك القالب، وإمكانية القياس.
2. هل ±0.01 مم هو التفاوت القياسي في قولبة الحقن؟
لا يوجد هامش سماحية عالمي ±0.01 مم ينطبق على جميع الأجزاء المصبوبة بالحقن. وتعتمد جدوى ذلك على خصائص القطعة، وحجمها، ونوع الراتنج، وشكلها الهندسي، وأدوات التصنيع، وعملية التصنيع، وطريقة القياس. تشير صفحة القوالب الحالية لشركة DX Molding إلى نطاق سماحية أدوات التصنيع المنشور من ±0.01 إلى ±0.03 مم، ولكن متطلبات كل جزء على حدة لا تزال بحاجة إلى مراجعة هندسية.
3. ما هو المعيار الذي ينطبق على التفاوتات المسموح بها في قولبة حقن البلاستيك؟
تتناول المواصفة القياسية ISO 20457:2026 على وجه التحديد التفاوتات البُعدية والهندسية وشروط القبول للأجزاء البلاستيكية المصبوبة. يجب تحديد المعيار التعاقدي المطبق في الرسم أو وثائق المشروع.
4. ما الفرق بين تفاوت القالب وتفاوت الجزء المصبوب؟
تتعلق دقة القالب بأبعاد الأدوات وضوابط التصنيع. أما دقة الجزء المصبوب فتتعلق بالمكون البلاستيكي النهائي. ورغم ترابطهما، إلا أن انكماش المادة وعمليات التصنيع والتبريد والتشوه تجعلهما غير متطابقين عدديًا.
5. متى يجب استخدام فحص CMM؟
يُعد فحص آلة قياس الإحداثيات (CMM) مفيدًا للعلاقات البُعدية المعقدة، وموضع العناصر، والملفات الجانبية، والهندسة القائمة على البيانات المرجعية. ينبغي اختيار طريقة الفحص وفقًا للعنصر والتفاوت المطلوب، بدلًا من استخدام آلة قياس الإحداثيات تلقائيًا لكل بُعد.
6. هل يمكن لفحص CMM أن يضمن جودة القطعة؟
لا. تعتمد دقة آلة القياس الإحداثي (CMM) على الآلة والبرنامج واستراتيجية الفحص ومحاذاة المرجع والتثبيت وحالة القطعة وعدم اليقين في القياس. بيانات آلة القياس الإحداثي (CMM) لا تُعدّ دليلاً مفيداً إلا عند التحكم في نظام الفحص بشكل صحيح.
7. لماذا تتغير أبعاد القوالب المصبوبة بالحقن بعد عملية التشكيل؟
يمكن أن تؤثر عوامل مثل انكماش المادة، والتبريد، والتشوه، ومعالجة الرطوبة، والتعبئة، ودرجة حرارة القالب، والهندسة، وعملية الإخراج على الأبعاد النهائية. وتعتمد أهمية كل عامل على نوع الراتنج المستخدم وتصميم القطعة.
8. هل ينبغي أن يكون لكل بُعد هامش خطأ ضيق؟
لا. ينبغي تركيز التفاوتات الدقيقة على الخصائص التي تتحكم في الوظيفة، أو التجميع، أو الإحكام، أو التموضع، أو أي متطلبات أخرى للمنتج. فالتفاوتات الدقيقة غير الضرورية قد تزيد من تكاليف التصنيع والفحص دون تحسين أداء المنتج.
9. كيف ينبغي فحص القوالب متعددة التجاويف؟
بالنسبة للأبعاد الحرجة، ينبغي أن تظل العينات قابلة للتتبع إلى تجويفها حيثما أمكن ذلك عملياً. تساعد البيانات على مستوى التجويف في التمييز بين مشكلة منهجية في العملية ومشكلة أبعاد خاصة بالتجويف.
10. ما الذي يجب أن أرسله إلى شركة DX Molding لمشروع حساس للتفاوتات؟
أرسل الرسم ثنائي الأبعاد الحالي، وملف التصميم ثلاثي الأبعاد، ومواصفات الراتنج، والكمية المتوقعة، وأبعاد الجودة الحرجة، ومعلومات التجميع، ومتطلبات القياس، وتفاصيل التطبيق. حدد بوضوح أي أبعاد تتطلب فحصًا خاصًا أو بيانات عن القدرات.
خاتمة
موثوق به التفاوت المسموح به في قوالب الحقن تبدأ الاستراتيجية بالوظيفة، لا بأصغر قيمة ممكنة. ينبغي على مشتري المعدات الأصلية تحديد خصائص الجودة الحرجة، واستخدام إطار عمل مناسب لتفاوتات البلاستيك، والتحكم في البيانات المرجعية وظروف القياس، والتحقق من الأبعاد باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد أو غيرها من الطرق المناسبة، واستخدام بيانات T0/T1 للتأكد من أن الأدوات والعملية تلبي المتطلبات. لا تُحقق التفاوتات الدقيقة قيمة إلا عندما تكون قابلة للقياس والتصنيع وضرورية للمنتج النهائي.
ناقش متطلبات التسامح الخاصة بك →



