
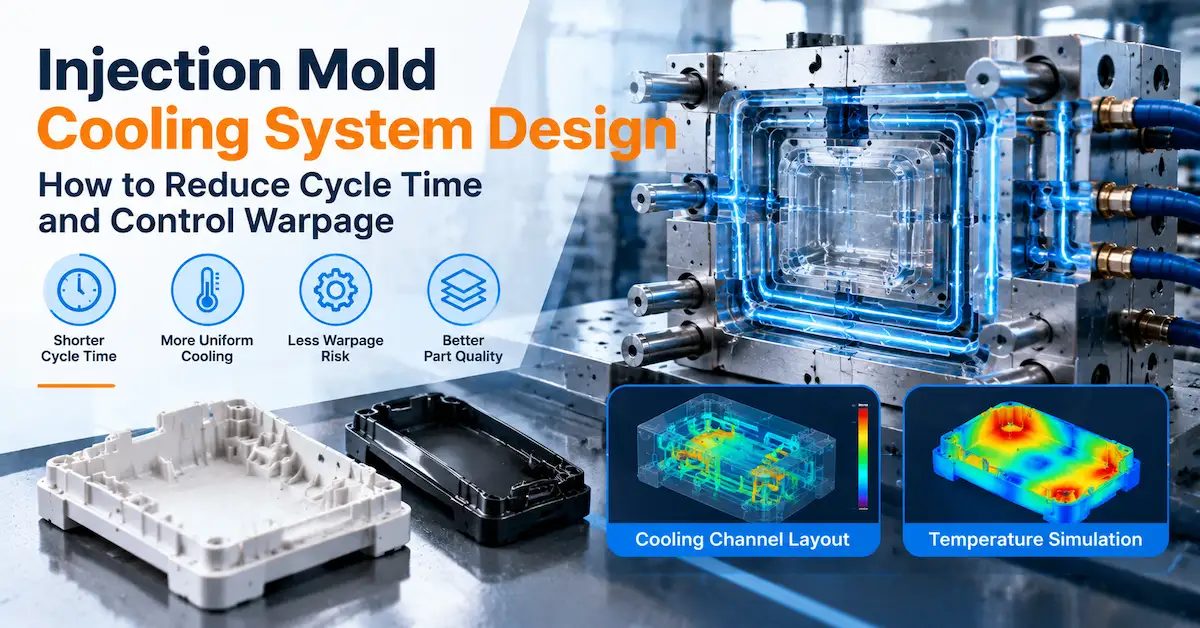
Un sistema de refrigeración para moldes de inyección debe eliminar el calor de la cavidad y del núcleo de la forma más uniforme posible, en la medida en que lo permita la geometría de la pieza. El objetivo no es simplemente hacer circular agua por el molde. Un diseño de refrigeración eficaz equilibra la transferencia de calor, la caída de presión, la uniformidad de la temperatura, el acceso para el mantenimiento, la interferencia con los eyectores e insertos y el ciclo de producción requerido por la pieza.
Para los ingenieros de fabricantes de equipos originales (OEM) y los compradores de herramientas, la pregunta práctica es: ¿La configuración de refrigeración propuesta proporcionará un ciclo estable y una geometría de pieza aceptable para esta resina, estructura de pared, número de cavidades y aplicación? Un diseño de canales que parezca completo en un ensamblaje 3D aún puede presentar puntos calientes cerca de salientes, nervaduras, núcleos profundos, guías o secciones gruesas. Estas diferencias térmicas pueden contribuir al hundimiento, la variación de la contracción, problemas de planitud, la deriva dimensional y la deformación.
¿Necesitas que revisemos el diseño de tu sistema de refrigeración comparándolo con el CAD de la pieza? Comparta el modelo más reciente, el grado del material, el volumen anual, las dimensiones críticas, la máquina objetivo y los problemas conocidos de puntos críticos o deformaciones antes de que se publique el diseño del molde.
Solicitar una revisión de herramientas y refrigeración
¿Qué es un sistema de refrigeración para moldes de inyección?
Un sistema de refrigeración para moldes de inyección es la red y el hardware utilizados para controlar el calor dentro del molde durante el proceso de moldeo por inyección. Generalmente incluye canales de refrigeración perforados o mecanizados en la cavidad y el núcleo, conexiones y colectores, tapones o racores, deflectores o burbujeadores para zonas profundas, refrigeración alrededor de los insertos cuando sea posible y un circuito de control de temperatura. El diseño final depende de la estructura del molde, la geometría de la pieza, la resina, la máquina de producción, los requisitos de seguridad y el plan de mantenimiento.
Durante el ciclo de moldeo, el polímero caliente entra en la cavidad y transfiere calor al acero. El molde debe disipar suficiente calor para que la pieza alcance las condiciones de eyección requeridas, manteniendo al mismo tiempo la uniformidad de las superficies de la cavidad. Si una zona permanece más caliente que otra, la pieza puede seguir contrayéndose de forma desigual tras la eyección. Si el enfriamiento es demasiado agresivo o está mal equilibrado en otra zona, la pieza puede solidificarse antes, compactarse de forma diferente o presentar una respuesta superficial y dimensional distinta.
Por lo tanto, el sistema de refrigeración tiene dos funciones:
- Eliminación térmica: disipar el calor de la cavidad, el núcleo, los insertos y otras zonas de la herramienta.
- Uniformidad térmica: evitar que el molde y la pieza moldeada desarrollen diferencias evitables entre temperaturas altas y bajas.
Estos objetivos pueden entrar en conflicto. Un patrón de canales denso puede mejorar la disipación de calor localizada, pero reducir la resistencia del acero, interferir con los eyectores o complicar la fabricación y el mantenimiento. Un patrón simple puede ser más fácil de construir, pero dejar una protuberancia gruesa o un núcleo profundo demasiado caliente. La revisión del diseño debe justificar la complejidad en función de la calidad y el beneficio en el tiempo de ciclo.
La refrigeración forma parte de la decisión sobre el producto.
El sistema de refrigeración debe revisarse junto con el espesor de la pared, las nervaduras, los salientes, la textura, la ubicación de la compuerta, la línea de separación, la eyección, la contracción del material y los requisitos de ensamblaje. No se trata de un detalle oculto de la base del molde que pueda aprobarse una vez finalizado el diseño del producto. Una sección gruesa detrás de un panel visible puede generar un riesgo estético. Un núcleo profundo puede controlar el ciclo incluso si el resto de la pieza es delgada. Una conexión de refrigeración puede ser fácil de instalar, pero imposible de reparar una vez que se agrega una corredera o una manguera.
El comprador debe marcar las áreas del producto que más le importan:
- Superficies cosméticas donde el hundimiento, la alteración del brillo o la deformación son inaceptables.
- Planitud, sellado, conector, ajuste a presión y superficies de acoplamiento.
- Protuberancias gruesas, nervaduras, almohadillas, compartimentos para baterías y masa localizada.
- Núcleos profundos, ranuras estrechas, guías, elevadores, insertos y otras zonas difíciles de enfriar.
- Dimensiones y puntos de referencia críticos utilizados para la medición con máquina de medición por coordenadas (CMM) u otros métodos de inspección.
- Áreas donde el tiempo de ciclo limita la producción o donde la pieza debe ser expulsada a una temperatura controlada.
Cómo afecta la disposición del sistema de refrigeración al tiempo de ciclo
El tiempo de ciclo es el tiempo necesario para completar un ciclo de moldeo. Normalmente incluye el cierre del molde, el llenado, el empaquetado o la retención, el enfriamiento, la apertura del molde y la expulsión o extracción de la pieza. La secuencia y la duración exactas dependen de la máquina, el material, la pieza, el molde, la automatización y las condiciones de proceso aprobadas. El enfriamiento es solo una parte del ciclo, pero suele convertirse en una limitación importante cuando una pieza tiene secciones gruesas, núcleos profundos, acceso térmico deficiente o requiere una temperatura de expulsión elevada.
Reducir el tiempo de ciclo simplemente aumentando el flujo o disminuyendo la temperatura de eyección puede generar problemas de calidad. La pieza puede salir del molde cuando aún está demasiado blanda, lo que provoca contracción o deformación durante su manipulación. Un enfoque más adecuado consiste en identificar el cuello de botella térmico y decidir si debe abordarse mediante la geometría, la ubicación de los canales, el diseño de los insertos, el control de la temperatura del molde, el ajuste del proceso o una estrategia de producción diferente.
De dónde proviene el tiempo de enfriamiento
El tiempo de enfriamiento se ve influenciado por la sección efectiva más gruesa, el comportamiento térmico de la resina, la temperatura de la superficie del molde, la temperatura del medio de enfriamiento, la trayectoria de transferencia de calor a través del acero, la disposición de los canales y los requisitos de eyección. Una pared delgada rodeada por un saliente caliente de gran tamaño no se enfría igual que una pared delgada aislada. Un núcleo profundo puede tener una trayectoria de calor más larga que una superficie de cavidad poco profunda. Un inserto puede conducir el calor de forma diferente al acero del molde circundante.
Para un comprador, lo útil no es un tiempo de enfriamiento prometido universalmente. Pida al proveedor que identifique los factores determinantes del ciclo y las pruebas utilizadas para validarlos. La cotización o la revisión de las herramientas deben aclarar si el tiempo de ciclo es una estimación preliminar, un objetivo de prueba, un requisito de producción o un valor contractual garantizado. Se trata de compromisos diferentes.
Diseño de refrigeración y trayectoria de transferencia de calor
Un canal es eficaz únicamente cuando el calor puede disiparse desde la superficie de la pieza a través del material del molde hasta el medio de refrigeración. La distancia, la orientación, el diámetro, la longitud del circuito, el espesor del acero, los límites del inserto y la geometría local influyen en esta trayectoria. Un canal alejado de un punto caliente puede tener un flujo de agua abundante y aun así proporcionar una refrigeración local limitada. Un canal situado demasiado cerca de la cavidad puede debilitar el acero, generar riesgos superficiales o dejar material insuficiente para el mecanizado y el mantenimiento.
Revise el diseño en vistas de sección, no solo en un modelo 3D sombreado. Las vistas de sección muestran la distancia desde la superficie moldeada hasta el canal, las intersecciones con los orificios de expulsión, los tapones, las guías, los elevadores, los insertos y el acero restante alrededor de la cavidad. También ayudan al comprador a comprender si el circuito propuesto se puede perforar, taponar, limpiar, conectar e inspeccionar.
Distribución de flujo y diseño de circuitos
Los circuitos de refrigeración deben evaluarse en cuanto a la distribución de temperatura, el recorrido del flujo, la pérdida de presión, las conexiones y el mantenimiento. Un circuito largo o mal diseñado puede experimentar un aumento de temperatura a lo largo de su recorrido, por lo que las zonas inicial y final no reciben las mismas condiciones térmicas. Los circuitos separados pueden ser más útiles que un único recorrido largo cuando el núcleo y la cavidad tienen cargas térmicas diferentes o cuando un punto caliente requiere un ajuste independiente.
No juzgue un diseño únicamente por la cantidad de canales. Un análisis exhaustivo requiere considerar qué circuito abastece a cada región, cómo se identifican la entrada y la salida, si el flujo se puede medir o equilibrar, y cómo se realizará el lavado o la reparación del circuito. El diseño adecuado depende de la estructura real del molde y de las prácticas de mantenimiento del comprador.
| Conductor de tiempo de ciclo | Pregunta sobre el sistema de refrigeración | Evidencia a solicitar |
|---|---|---|
| Sección gruesa o masa local | ¿Por dónde abandona el calor la región y está el canal lo suficientemente cerca como para no debilitar el acero? | Vista en sección, mapa de riesgo térmico y justificación del circuito de refrigeración. |
| Núcleo profundo o rasgo estrecho | ¿Se requiere un deflector, un burbujeador, un circuito de inserción u otra solución? | Sección principal, detalle del componente, plan de servicio y observación de la prueba. |
| Gran superficie plana | ¿La refrigeración está distribuida de forma suficientemente eficaz para controlar la variación y la uniformidad de la temperatura? | Mapa del canal, revisión del riesgo de deformación y plan de inspección de la planitud. |
| Herramienta multicavidad | ¿Están las cavidades expuestas a condiciones térmicas comparables y a circuitos ajustables? | Mapa del circuito cavidad por cavidad y plan de trazabilidad de muestras |
| Programa de alto rendimiento | ¿Qué supuesto de ciclo se está utilizando y cómo se validará sin sacrificar la calidad de la pieza? | Registro de parámetros de prueba, condición de eyección y criterios de aceptación de producción. |
Principios de diseño de refrigeración para moldes
Un sistema de refrigeración fiable para moldes de inyección se diseña en función del mapa térmico de la pieza. La disposición debe seguir las zonas que generan o retienen calor, respetando la estructura mecánica del molde. Los siguientes principios resultan útiles durante el diseño para la fabricación (DFM) y la aprobación del diseño del molde.
1. Mantenga la refrigeración razonablemente cerca de la superficie moldeada.
Los canales más cercanos pueden mejorar la transferencia de calor, pero una mayor proximidad no siempre se traduce en una mejor solución. El diseñador debe dejar suficiente acero para garantizar la resistencia de la cavidad, el mecanizado, el pulido, el desgaste, la corrosión, la colocación de tapones y futuras reparaciones. La distancia óptima depende de la presión local, el tipo de acero, la forma de las características, el tamaño del canal y la estructura del molde. Solicite secciones transversales de las zonas críticas en lugar de aceptar una afirmación general de que las líneas de agua están optimizadas.
2. Siga la geometría de la pieza, no solo el contorno del molde.
Un patrón de canal rectangular puede funcionar para una placa simple, pero su rendimiento es deficiente alrededor de una carcasa curva, un saliente profundo, una pared angular o un inserto irregular. Cuando el taladrado convencional no permite seguir la forma de la pieza, el diseño puede requerir insertos, deflectores, burbujeadores, pasadores térmicos, elementos conformados o un cambio de geometría. La elección correcta depende del valor de la pieza, el volumen de producción, el tipo de acero, el presupuesto de herramientas y los requisitos de mantenimiento.
3. Aborde los puntos críticos cerca de los salientes, las costillas y las secciones gruesas.
Las nervaduras y salientes internos pueden añadir material detrás de una pared exterior. Si el diseño no elimina la masa ni proporciona una vía de disipación de calor adecuada, la zona puede enfriarse más lentamente y generar disipación de calor o transmisión de calor. La refrigeración no puede corregir por completo un diseño deficiente en el espesor de la pared. Por lo tanto, la revisión DFM debe considerar la pared, las nervaduras, los salientes, las compuertas y la disposición de la refrigeración como un sistema integral.
4. Separar las necesidades térmicas de la cavidad y el núcleo.
La cavidad y el núcleo suelen tener superficies, materiales y cargas térmicas diferentes. Una disposición aparentemente simétrica puede generar un comportamiento térmico asimétrico. Revise los circuitos de la cavidad y del núcleo por separado, identifique los puntos de ajuste independientes y compruebe si las mangueras o los racores interfieren con la instalación del molde, la automatización o las protecciones de seguridad.
5. Diseñar en torno a guías, elevadores e insertos.
Las estructuras móviles y los insertos reemplazables pueden obstruir un canal recto o crear una zona caliente aislada. El diseño de refrigeración debe dejar espacio para el movimiento, las guías, los sellos, los sujetadores, las placas de desgaste, los eyectores y el mantenimiento. Si una corredera se calienta, el diseñador debe explicar si recibe un circuito dedicado, un inserto térmico o una limitación de proceso aceptada. No dé por sentado que una conexión de agua visible demuestra que la pieza móvil está adecuadamente refrigerada.
6. Hacer que los circuitos sean identificables y reparables.
Las marcas de entrada y salida, la numeración de los circuitos, los accesorios accesibles, los tapones, los detalles de sellado, las vías de drenaje y el acceso para la limpieza son aspectos importantes después de que el molde salga del fabricante. Un sistema de refrigeración difícil de conectar o purgar puede provocar tiempos de inactividad evitables. Incluya el esquema de refrigeración y los identificadores de los circuitos en la documentación del molde y en el paquete de entrega.
Cómo el desequilibrio en el enfriamiento provoca deformaciones
La deformación es un cambio de forma que se produce cuando distintas regiones de la pieza moldeada se contraen o se relajan en diferentes grados. El desequilibrio en la refrigeración es uno de los factores que contribuyen a ello, pero no es el único. La geometría de la pieza, la contracción del material, la orientación de las fibras, el empaquetado, la ubicación de la compuerta, la eyección, la temperatura del molde y las condiciones del proceso pueden influir en el resultado final.
El riesgo fundamental es sencillo: si un lado o una región de una pieza permanece más caliente durante más tiempo, puede contraerse de forma diferente a una región más fría. Un panel plano puede deformarse. Una carcasa puede torcerse. Una brida puede levantarse. Un orificio puede desplazarse con respecto a un punto de referencia. Un borde de sellado puede perder su planitud. En una herramienta multicavidad, las diferentes condiciones térmicas pueden generar diferencias entre cavidades, incluso cuando la geometría nominal es idéntica.
Desequilibrio de refrigeración frente a desequilibrio de diseño de la pieza
No todos los problemas de deformación se deben a problemas con el canal de refrigeración. Una pieza con espesor de pared no uniforme, un saliente grande justo detrás de una pared superficial, un inserto restringido o un conducto de flujo largo relleno de fibra pueden deformarse incluso con un sistema de refrigeración bien diseñado. La investigación debe separar las posibles causas:
- Geometría: Transiciones de espesor de pared, nervaduras, salientes, esquinas, radios y elementos restringidos.
- Material: Grado de resina, relleno, comportamiento de contracción, humedad y ventana de procesamiento.
- Llenado y embalaje: Ubicación de la compuerta, longitud del flujo, líneas de soldadura, distribución de la presión y congelación de la compuerta.
- Diseño térmico: Ubicación del canal, equilibrio del circuito, diferencia de temperatura del molde y puntos calientes locales.
- Expulsión: Sincronización, soporte, distribución de la fuerza y deformación mientras la pieza aún está caliente.
- Medición: Elección del punto de referencia, tiempo de acondicionamiento, sujeción del dispositivo y método de inspección.
Por ello, es fundamental revisar el sistema de refrigeración del molde de inyección, considerando el flujo del molde y el diseño para la fabricación (DFM), siempre que se haya acordado dicho alcance. Una simulación puede ayudar a comparar las hipótesis de llenado, compactación, refrigeración y deformación, pero el resultado no sustituye a las muestras físicas. Debe considerarse una predicción de ingeniería que debe confirmarse con la resina, el molde, el proceso y el método de inspección aprobados.
Medidas de control de la deformación antes del corte del acero
Antes de cortar el acero, el equipo puede comparar varias palancas:
- Mejorar la uniformidad del espesor de la pared o eliminar el exceso de masa.
- Ajuste la ubicación o el número de compuertas para mejorar el empaquetamiento y el equilibrio del flujo.
- Mueva o separe los circuitos de refrigeración alrededor de los puntos calientes y las partes más gruesas.
- Añada refrigeración a un núcleo profundo, inserto, corredera o elevador donde la estructura lo permita.
- Revise el grado de resina, la dirección del relleno y los datos de contracción.
- Defina una condición de expulsión que no deforme la pieza mientras esté demasiado caliente.
- Acordar el método de medición, el tiempo de acondicionamiento, el dispositivo de fijación y el límite de deformación.
No apruebe una “corrección de alabeo” que modifique la geometría del producto sin documentar si se trata de un ajuste para garantizar la seguridad del acero, una corrección del molde, un ajuste del proceso o una revisión del diseño del producto. El comprador debe conocer a qué revisión CAD y requisito de aceptación corresponde la corrección.
Estrategias de refrigeración según la geometría de la pieza
| Condición de la pieza | Principal riesgo térmico | Enfoque de la revisión de refrigeración |
|---|---|---|
| Cubierta delgada y plana | La diferencia de temperatura en la superficie puede afectar la planitud y el brillo. | Espaciado uniforme del circuito, equilibrio cavidad/núcleo, relación de la compuerta y el empaquetado |
| Vivienda con jefes y costillas | La masa local retiene el calor y puede crear un sumidero o una lectura. | Desmontaje del núcleo, refrigeración del jefe, disposición de las nervaduras, inspección de la cara visible |
| Núcleo profundo o tubo | Trayectoria térmica larga y acceso limitado para la perforación recta. | Deflector, burbujeador, inserto, pasador térmico o estrategia de núcleo alternativo |
| Panel grande para automóviles o electrodomésticos | Trayectoria de flujo larga y variación de temperatura en una amplia superficie. | Múltiples circuitos balanceados, acero de soporte, mapa de deformación y dispositivo de prueba. |
| Parte estructural rellena de vidrio | El enfriamiento y la orientación de las fibras pueden combinarse para crear una contracción direccional. | Dirección de la compuerta, trayectoria de carga, grado de resina, simetría de enfriamiento, método de validación |
| Pieza de precisión multicavidad | Variación de temperatura y contracción entre cavidades | Identificación de circuitos, trazabilidad de cavidades, plan de CMM y registros de procesos |
Qué debe aprobar un comprador de herramientas en el diseño de refrigeración.
El diseño del sistema de refrigeración debe aprobarse como un entregable de ingeniería controlado. El comprador no necesita diseñar todos los canales, pero debe comprender los supuestos y aceptar los riesgos que afectan al producto. Los siguientes elementos deben ser visibles en el paquete de revisión.
Vistas de la disposición y sección del sistema de refrigeración
Solicite planos de refrigeración del lado de la cavidad y del núcleo, números de circuito, identificación de entradas y salidas, vistas en sección transversal de los puntos calientes y comprobaciones de holgura alrededor de eyectores, guías, elevadores, insertos, sujetadores y la línea de separación. Una imagen 3D sin vistas en sección dificulta la evaluación de la trayectoria real de transferencia de calor y la cantidad de acero restante.
Supuestos sobre materiales y procesos
La decisión sobre el enfriamiento depende del grado de resina y del rango de temperatura del proceso. La página de Soporte público incluye consultas sobre materiales como ABS, PC, PP, PA66, materiales de grado médico y alimentario, así como información sobre la tasa de contracción, la resistencia a la temperatura, el grado de resistencia al fuego, la introducción a la certificación y la comparación de costos de materiales alternativos. Estos son temas de soporte disponibles en el sitio web, pero no constituyen una confirmación de un grado, proveedor, certificación o aprobación regulatoria específicos para un proyecto.
Incluya en la solicitud de cotización (RFQ) el tipo de resina, el relleno, el color, el requerimiento de humedad, el rango de temperatura del molde, la cantidad prevista, la máquina y las características críticas de calidad. Si estos datos aún no se han especificado, indíquelos como supuestos e identifique qué aspectos de la decisión sobre el enfriamiento y la deformación podrían modificarse una vez confirmados.
Viabilidad de fabricación y mantenimiento
Los canales de refrigeración deben mecanizarse, taponarse, someterse a pruebas de presión, conectarse y recibir mantenimiento. Pregunte cómo verificará el proveedor la continuidad y las fugas del circuito, cómo identificará el operario cada conexión, si los canales se pueden limpiar y si se puede diagnosticar un circuito obstruido después de transferir el molde. Compruebe también el acceso alrededor de las guías, los componentes del canal caliente, los sistemas de expulsión y las conexiones de la base del molde.
Documentos de traspaso relacionados con la refrigeración
Un paquete de documentación útil puede incluir el esquema de refrigeración aprobado, la lista de circuitos, el mapa de conexiones, información sobre componentes o conectores, registros de pruebas, instrucciones de mantenimiento y registros de parámetros de prueba. El conjunto exacto de documentos debe acordarse en la cotización. No dé por sentado que el paquete estándar de un proveedor incluye los mismos planos de refrigeración o datos de prueba para todos los proyectos.
Cómo se valida la refrigeración durante las pruebas de moho
El diseño de refrigeración se valida tanto en el molde como en la pieza moldeada. La herramienta puede tener una disposición de canales plausible y aun así requerir ajustes tras la primera prueba. La pieza puede cumplir con las dimensiones nominales en una condición y desviarse del requisito cuando cambian el ciclo, la temperatura del molde o las condiciones del material. Por lo tanto, la validación de la prueba debe relacionar las condiciones térmicas, los parámetros del proceso, la identidad de la cavidad, el tiempo de inspección y el resultado observado.
T0: confirmar los circuitos y el comportamiento de referencia
En T0, confirme que los circuitos de refrigeración estén conectados a las entradas y salidas correctas, que el molde funcione sin fugas ni interferencias, y que la pieza básica se pueda llenar, expulsar y manipular. Registre la temperatura, la presión, el caudal, el ciclo, el material, la cavidad y los defectos visibles iniciales cuando estos valores formen parte del alcance de la prueba acordado. Una muestra T0 es una referencia, no una prueba automática de que la pieza esté lista para la producción.
T1: comparar ciclo, dimensiones y deformación
En T1, compare el ciclo real y las condiciones de eyección con el objetivo o la suposición aprobada. Inspeccione las dimensiones críticas, la planitud, el ajuste, la apariencia, el hundimiento y la deformación. Utilice datos de CMM cuando las características de la pieza y el plan de inspección lo justifiquen. Registre el tiempo de medición después del moldeo y si se utilizó un dispositivo de sujeción o un período de acondicionamiento, ya que una pieza caliente sin sujeción puede comportarse de manera diferente a una muestra acondicionada.
Validación T2 o final: comprobar la repetibilidad y el cierre.
Las pruebas posteriores deben confirmar que los cambios en el sistema de refrigeración, los cambios en el proceso o las correcciones geométricas eliminan el riesgo documentado. Para herramientas multicavidad, identifique las muestras por cavidad. Para piezas con límite de deformación, utilice el mismo punto de referencia, dispositivo de fijación, método de medición y condición de aceptación en todas las etapas de la prueba. El informe final debe identificar la revisión de la herramienta, el material, los parámetros del proceso, el tiempo de ciclo, las condiciones de refrigeración, los resultados de la inspección, los problemas pendientes y el estado de aprobación.
La página de soporte público de DX Molding incluye informes de pruebas de moldes T0/T1/T2, registros de inspección dimensional y de defectos estéticos, datos de CMM, seguimiento de planes de modificación y registros de parámetros de moldeo por inyección, como temperatura, presión, compactación y tiempo de ciclo. Estas son capacidades de soporte publicadas. Confirme qué registros, instrumentos, muestreo y criterios de aceptación se incluyen en el proyecto específico.
¿Le preocupa el tiempo de ciclo o la deformación? Envíe el esquema de refrigeración, el archivo CAD de la pieza, el tipo de resina, las condiciones de la prueba y la evidencia dimensional o visual para que el problema pueda separarse en causas geométricas, de material, de proceso, de eyección o térmicas.
Revisión del sistema de refrigeración y soporte para pruebasCasos ilustrativos de diseño de sistemas de refrigeración
Los siguientes ejemplos son modelos de decisión de ingeniería creados para este artículo. No se trata de casos de clientes reales, resultados medidos de DX Molding ni garantías de tiempo de ciclo o rendimiento de deformación.
Caso 1: Carcasa de plástico para componentes electrónicos con una zona de alta temperatura.
La carcasa de dos piezas tiene una pared exterior delgada, varios salientes internos para tornillos y una abertura para el conector. El primer diseño de refrigeración sigue el perímetro exterior, pero deja el grupo de salientes relativamente lejos del circuito de refrigeración. El síntoma visible durante la prueba es una ligera depresión cerca de la pared exterior y un ciclo más largo utilizado para proteger la expulsión.
La revisión correcta no reduce inmediatamente el ciclo. Verifica si el saliente se puede eliminar mediante un ahuecamiento, si la geometría de la nervadura y el saliente crea masa localizada, si la entrada y la trayectoria de empaquetamiento alcanzan la zona y si se puede agregar un inserto o un sistema de refrigeración específico sin debilitar el acero. El plan de aceptación debe inspeccionar la superficie visible, la ubicación del saliente, el ajuste del tornillo y la planitud utilizando el método aprobado.
Caso 2: Panel grande con desprendimiento del borde tras la expulsión.
Un panel ancho, similar a los utilizados en electrodomésticos o automóviles, presenta un desprendimiento de bordes tras la eyección. La cavidad y el núcleo cuentan con refrigeración, pero un lado tiene una guía y un espesor de acero diferente. La pieza parece aceptable inmediatamente después del moldeo, pero se deforma durante su manipulación. Las posibles causas incluyen desequilibrio térmico, estructura de pared no uniforme, dirección de empaquetado, soporte de eyección o sincronización de la medición.
La investigación debe comparar la temperatura de la cavidad y del núcleo, la trayectoria del flujo del circuito, la refrigeración de la corredera, la sincronización de la eyección, las suposiciones sobre la compuerta y el empaquetamiento, y el dispositivo utilizado para la medición de la planitud. Un cambio de canal podría ser parte de la solución, pero el equipo no debe catalogarlo como un defecto de refrigeración hasta que se hayan verificado las causas alternativas y la evidencia del ensayo respalde la conclusión.
Lista de verificación de solicitud de cotización para sistemas de refrigeración de moldes de inyección
Utilice esta lista de verificación al solicitar un presupuesto de utillaje o al aprobar una revisión del diseño de un molde. Su objetivo es hacer que las suposiciones sobre refrigeración sean comparables entre proveedores.
| No. | Comentarios o preguntas del comprador | Por qué es importante | Evidencia o resultado |
|---|---|---|---|
| 1 | Últimos diseños CAD 3D y dibujo 2D controlado. | El enfriamiento sigue la geometría real de la pared, la nervadura, el saliente, el inserto y las características críticas. | Revisión del producto revisada |
| 2 | Grado de resina, relleno, color y contracción | El comportamiento térmico y dimensional cambia con el material. | Registro de supuestos de material |
| 3 | Cantidad esperada y objetivo de cavidad | La complejidad del ciclo, el equilibrio, el mantenimiento y la refrigeración dependen del plan de producción. | Concepto de cavidad y producción |
| 4 | Superficies cosméticas, de planitud, de sellado y de ensamblaje | La variación térmica puede convertirse en un defecto visible o funcional. | Mapa de calidad y criterios de aceptación |
| 5 | Esquema de refrigeración con vistas en sección | Muestra la trayectoria de transferencia de calor, la holgura del acero y los riesgos de interferencia. | Dibujos de cavidades/canales de núcleo |
| 6 | Plan de identificación y conexión de circuitos | Permite la configuración, el balanceo, el mantenimiento y la resolución de problemas. | Mapa del circuito y lista de traspaso |
| 7 | Alcance del análisis de enfriamiento y deformación | Aclara si los resultados son simulación, estimación de ingeniería o evidencia de ensayo. | Entregable de análisis de flujo de moho o de riesgos |
| 8 | Tiempo de ciclo objetivo y condición de eyección | Evita que un objetivo de ciclo bajo se trate como un resultado de calidad. | Registro de parámetros del ensayo y regla de aprobación |
| 9 | Plan de inspección de CMM, planitud y apariencia | Hace que las comparaciones de deformación y dimensionales sean repetibles. | Método de inspección e informe |
| 10 | Riesgos térmicos abiertos y propiedad de la corrección | Asigna responsabilidades antes de que un asunto de juicio se convierta en una disputa de calendario. | Registro de riesgos y registro de cierre |
¿Qué debe demostrar un proveedor de sistemas de refrigeración?
Un proveedor debe poder explicar cómo el concepto de refrigeración se relaciona con la pieza, la estructura del molde, los requisitos de producción y el plan de validación. Para una solicitud de cotización de herramientas seria, solicite lo siguiente:
- Esquemas de refrigeración para cavidades, núcleos, insertos, guías, elevadores y otras estructuras relevantes.
- Vistas en sección transversal de zonas gruesas, puntos calientes, núcleos profundos, salientes, nervaduras y superficies planas críticas.
- Numeración del circuito de refrigeración, identificación de entrada/salida e información de conexión o mantenimiento.
- Alcance, supuestos y formato del informe del análisis de enfriamiento y deformación cuando se incluye Mold Flow.
- Supuestos sobre el tiempo de ciclo, condición de eyección y la diferencia entre una estimación y un resultado validado.
- Registros de las pruebas T0/T1/T2 con datos de temperatura, presión, empaquetado, tiempo de ciclo, dimensiones y apariencia, cuando así se haya acordado.
- Identificación de muestras a nivel de cavidad para herramientas multicavidad.
- Planes de modificación que distinguen los cambios en el sistema de refrigeración de los cambios en la geometría, el proceso, el material y la eyección.
El sitio web público de DX Molding describe a Shenzhen DongXin Technology Co., Ltd. como una empresa con sede en Shenzhen fundada en 2007. En él se mencionan moldes de inyección de plástico a medida, moldeo de plástico, utillaje de silicona y desarrollo OEM/ODM. Su página de Soporte describe la revisión de ingeniería y DFM, el análisis de flujo de molde, el diseño optimizado de canales de refrigeración, el soporte para mecanizado y pruebas, la inspección, el embalaje y el servicio posventa. En la misma página se incluyen fotos y vídeos de los principales nodos de producción, informes semanales de progreso, informes T0/T1/T2, datos de CMM y registros de parámetros. Estas son las capacidades indicadas en el sitio web; deben confirmarse en el presupuesto y la documentación del proyecto para la herramienta específica.
El sitio web público no establece un diámetro de canal de refrigeración, caudal, temperatura del refrigerante, tiempo de refrigeración, garantía de tiempo de ciclo, límite de deformación ni porcentaje de mejora universales para todos los moldes. No incluya estos valores en una orden de compra a menos que se hayan acordado para el proyecto y estén vinculados a un material, máquina, revisión de herramienta, estado de la muestra y método de inspección definidos.
Preguntas frecuentes sobre los sistemas de refrigeración para moldes de inyección
¿Por qué es importante un sistema de refrigeración para moldes de inyección?
Elimina el calor del molde y ayuda a que la pieza alcance las condiciones de eyección requeridas. Un sistema equilibrado permite condiciones de ciclo más estables y reduce las diferencias térmicas evitables que contribuyen al hundimiento, la variación dimensional y la deformación. El enfriamiento es solo una parte del resultado; la geometría, el material, la entrada de inyección, el empaquetado, la eyección y la medición también son importantes.
¿Una mejor refrigeración siempre implica un ciclo de refrigeración más corto?
No. Una mejor refrigeración implica una disipación de calor y un control de temperatura más adecuados para la pieza y el proceso. Un ciclo más corto puede deformar la pieza si la eyección se produce cuando está demasiado caliente, o puede generar un aspecto y un resultado dimensional diferentes. Valide el tiempo de ciclo junto con las condiciones de eyección, las dimensiones críticas, la planitud, el aspecto y la repetibilidad.
¿Cómo influye el diseño del sistema de refrigeración en la deformación del moldeo por inyección?
Ayuda a controlar las diferencias térmicas entre las regiones de la cavidad y el núcleo. Unas condiciones térmicas más uniformes pueden reducir una de las causas de la contracción diferencial, pero la deformación también puede deberse a variaciones en el espesor de la pared, la orientación de las fibras, el equilibrio entre la entrada y el empaquetado, la eyección, el comportamiento de la resina y las limitaciones de la pieza. Un cambio en el sistema de refrigeración debe evaluarse teniendo en cuenta estas causas contrapuestas.
¿Cuál es la mejor disposición de los canales de refrigeración para una carcasa de plástico?
No existe un diseño universal. Es necesario analizar la carcasa considerando sus paredes, nervaduras, salientes, núcleos profundos, aberturas para conectores, superficies superficiales, línea de separación y sistema de expulsión. El proveedor debe mostrar los circuitos de la cavidad y del núcleo en vistas en sección y explicar cómo se abordan los puntos calientes, la planitud, el empaquetado de las compuertas y el mantenimiento.
¿Qué debo solicitar en una revisión del diseño de un sistema de refrigeración?
Solicite los planos de refrigeración de la cavidad y el núcleo, la identificación de los circuitos, las secciones transversales de las áreas críticas, las comprobaciones de interferencias, el alcance del análisis de refrigeración y deformación, las suposiciones sobre los materiales y el ciclo, la información de mantenimiento, los parámetros de prueba y el plan de medición. Pregunte también qué valores son estimados y cuáles se confirmarán mediante pruebas.
¿Puede un sistema de refrigeración solucionar un problema de diseño de una pieza?
No de forma fiable. La refrigeración puede ayudar a controlar el calor, pero no elimina las consecuencias de cambios bruscos en el espesor de la pared, una masa excesiva en el saliente, una corriente de aire inadecuada, una mala ubicación de la compuerta o la elección de un material que no se ajusta a la aplicación. El departamento de Diseño para la Fabricación (DFM) debe revisar conjuntamente la geometría de la pieza y el concepto de refrigeración antes del mecanizado del acero.
¿La inspección con máquina de medición por coordenadas (CMM) demuestra que la deformación está controlada?
Los datos de la máquina de medición por coordenadas (CMM) permiten verificar puntos y características definidos cuando los datos de referencia, la fijación, el acondicionamiento y el método son adecuados. Sin embargo, por sí solos no demuestran que una superficie amplia sea visualmente aceptable, que la pieza se pueda ensamblar correctamente ni que el resultado sea estable en condiciones de producción. Combine los datos dimensionales con los registros de planitud, apariencia, ensamblaje y proceso.
¿Qué materiales y herramientas son relevantes para la refrigeración?
El diseño depende del tipo de material, el relleno, la contracción, los requisitos de temperatura del molde, el acero, los insertos y la cantidad de producción. La información de soporte público de DX Molding incluye temas de consulta sobre materiales como ABS, PC, PP, PA66, ejemplos de grado médico y alimentario, y enumera aceros para moldes como S136, NAK80, P20 y 718H. Confirme el tipo de material, el acero y los requisitos específicos del proyecto antes de la aprobación.
Conclusión
Un sistema de refrigeración para moldes de inyección es una decisión crucial para la calidad del producto y la producción, no simplemente un conjunto de tuberías de agua dentro del molde. Su diseño debe disipar el calor de la cavidad, el núcleo, los insertos, las zonas profundas y las masas localizadas, preservando al mismo tiempo la resistencia del acero, el movimiento del molde, la eyección, el acceso para el mantenimiento y el control del proceso.
Para el control del tiempo de ciclo, identifique el verdadero cuello de botella térmico y valide la condición de eyección en lugar de centrarse únicamente en un valor más bajo. Para el control de la deformación, separe el desequilibrio de enfriamiento de las causas geométricas, del material, de la compuerta, del empaquetado, de la eyección y de la medición. Para la selección de proveedores, exija vistas de sección, diagramas de circuitos, supuestos de análisis, registros de pruebas, CMM u otra evidencia dimensional cuando corresponda, y un proceso claro de resolución de riesgos.
El sitio web de DX Molding ofrece servicios de ingeniería, DFM, análisis de flujo de molde, diseño de refrigeración, pruebas de molde, inspección y soporte de proyectos para programas de moldeo a medida. El diseño exacto de refrigeración, el tiempo de ciclo objetivo, el límite de deformación, la documentación y los criterios de aceptación deben acordarse para la pieza y el molde específicos. Inicie la revisión con el CAD controlado, el grado de resina, el volumen, las superficies críticas, la máquina objetivo y la evidencia de calidad necesaria para la aprobación de la producción.
¿Listo para revisar su sistema de enfriamiento de moldes de inyección?
Comparta su revisión CAD, resina, volumen anual, ciclo objetivo, dimensiones críticas y preocupaciones sobre deformaciones o puntos calientes.
Analice sus necesidades de refrigeración y herramientas.



