
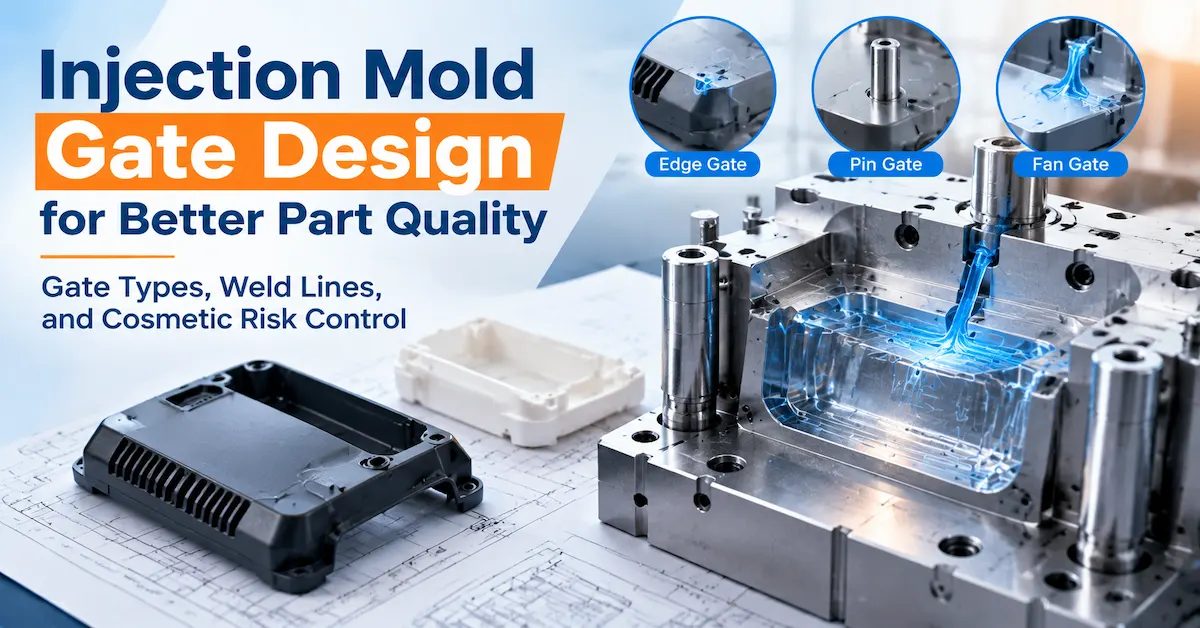
¿Qué controla el diseño de la compuerta del molde de inyección?
El diseño de la compuerta del molde de inyección controla la transición del sistema de canales a la cavidad. En esa transición, el flujo de plástico comienza a distribuirse a través de la geometría de la pieza. Por lo tanto, la compuerta conecta el sistema de alimentación del molde con los requisitos de calidad de la pieza moldeada. Un diseño que llena un soporte simple y oculto puede no ser adecuado para una cubierta texturizada grande, una lente transparente, una pared delgada, una pieza estructural reforzada con fibra de vidrio o un componente cosmético con múltiples cavidades.
La puerta afecta a varias etapas interconectadas:
- Relleno: La compuerta influye en el punto de entrada del material fundido, en cómo se desplaza el frente de flujo y en los puntos donde se encuentran varios frentes.
- Embalaje: La compuerta controla cómo llega la presión a la cavidad y cuánto tiempo se puede compactar el material antes de que la compuerta se congele.
- Enfriamiento: La geometría local de la compuerta y del conducto puede crear una región más gruesa o más caliente que debe tenerse en cuenta en el diseño de la refrigeración.
- Apariencia: Una puerta puede dejar una marca de testigo, rubor, línea de chorro, imperfección similar a un rubor, lectura a través o rastro de recorte.
- Dimensiones: Las diferencias en el llenado y el empaquetado pueden afectar la contracción, la planitud, la posición de los orificios, el ajuste y la variación entre piezas.
- Orientación de las fibras y del material de relleno: La dirección del flujo puede influir en la contracción anisotrópica y el comportamiento mecánico de los materiales reforzados.
- Automatización: El concepto de compuerta y canaleta debe funcionar con el desbarbado, el recorte, la extracción de piezas, la inspección y el embalaje.
Estos efectos están relacionados. Mover una compuerta puede ocultar una marca, pero alargar el recorrido del flujo; añadir una compuerta puede reducir la longitud del flujo, pero crear una línea de soldadura; cambiar a un canal caliente puede ofrecer nuevas opciones de compuerta, a la vez que añade controles térmicos y mantenimiento. Un análisis útil permite visualizar estas ventajas y desventajas antes de que el molde esté congelado.
La ubicación de la puerta es una decisión de producto.
En ocasiones, los compradores consideran la ubicación de la compuerta como una decisión interna de utillaje que se puede dejar en manos del proveedor. Este enfoque es arriesgado cuando la pieza tiene una superficie A, un borde de sellado, una abertura para conector, una zona transparente, un ajuste a presión, una superficie de apoyo o un logotipo visible para el cliente. Un vestigio de la compuerta puede ser aceptable en una nervadura interna e inaceptable en un panel exterior. La misma marca de compuerta puede ser inofensiva en un soporte de aparato oculto y un motivo de rechazo en una carcasa visible para el consumidor.
Antes de que el proveedor finalice el concepto, marque lo siguiente en el modelo de producto controlado:
- Superficies visibles y superficies ocultas tras el montaje.
- Superficies de sellado, deslizamiento, apoyo, ópticas y de contacto eléctrico.
- Dimensiones críticas y puntos de referencia para la inspección.
- Marcas permitidas de compuerta, eyector, línea de separación y rebosadero.
- Zonas donde una línea de soldadura resulta inaceptable desde el punto de vista funcional o estético.
- Consideraciones sobre la dirección del material o la orientación de las fibras.
- Interfaces de ensamblaje y piezas de acoplamiento.
Esta información proporciona al diseñador del molde un mapa de calidad en lugar de un archivo CAD neutro. Sin ella, el proveedor podría optimizar únicamente el llenado, mientras que el comprador evaluaría posteriormente una marca de inyección, una línea de soldadura o una distorsión visibles que nunca se definieron en la fase de diseño.

Cómo seleccionar una compuerta antes de la liberación de la herramienta
No existe una puerta de entrada óptima universal. La selección de la puerta debe basarse en una relación documentada entre el producto, el material, el plan de producción y los criterios de aceptación. La siguiente tabla ofrece un punto de partida práctico para la revisión de las herramientas. Describe tendencias comunes de ingeniería, no garantías de rendimiento universales.
| Tipo de puerta | Ajuste típico | Cuestiones de calidad que resolver | El comprador asume el riesgo si la selección se realiza sin revisión. |
|---|---|---|---|
| Puerta de borde | Piezas con un área de alimentación de borde o línea de separación adecuada | Marca de compuerta, longitud de flujo, empaquetamiento, recorte y ubicación de la línea de soldadura | Vestigio visible o trazado de relleno desequilibrado |
| Puerta del ventilador | Amplias regiones planas donde un frente de flujo amplio resulta útil | Apertura de la puerta, corte, recorte y uniformidad cosmética | Una gran área de entrada que es difícil de ocultar o recortar de manera uniforme. |
| Puerta de pestañas | Piezas que necesitan una transición controlada hacia la cavidad | Extracción de pestañas, estrés, rubor de la compuerta y el efecto en la apariencia | Una operación de pestaña secundaria o una ruptura inconsistente |
| Puerta submarina o de túnel | Descompresión automática desde un lateral, nervadura o área oculta | Ángulo del túnel, resistencia del acero, vestigio de la compuerta y mantenimiento del molde | rotura de la compuerta, mecanizado difícil o una marca inaceptable |
| Puerta de precisión | Sistemas de canal caliente de tres placas o adecuados con puntos de entrada pequeños. | Rubor de puerta, vestigio, estrés, congelación de puerta y separación automática | Una pequeña marca en un área visible o sensibilidad del proceso alrededor de la puerta |
| Entrada directa o por bebedero | Secciones grandes o gruesas donde se acepta una alimentación directa. | Vestigio de la compuerta, concentración de empaque, tensión y método de eliminación | Una marca prominente o una contracción localizada en una superficie cosmética. |
| Puerta de información confidencial | Diseños de canal caliente donde es apropiado un sistema de alimentación por puntos controlado. | Equilibrio térmico, formación de hilos, goteo, congelación de la compuerta y acceso de servicio | Inestabilidad térmica o una marca de punta caliente expuesta |
| Compuerta de válvula | Programas de alto control o de múltiples compuertas donde la sincronización y los vestigios son importantes. | Sincronización de válvulas, líneas de soldadura, secuencia de compuertas, mantenimiento y costo | Más componentes y controles de los que realmente necesita el programa. |
| Puerta de película o de anillo | Ciertas geometrías amplias, anulares o con simetría rotacional | Uniformidad, recorte, evitación de líneas de tejido y distorsión circular | Recorte complejo o un testigo de puerta ancha alrededor de la parte |
Puertas de borde
Una compuerta de borde alimenta desde el lateral, a menudo a través del plano de separación. Es adecuada para componentes rectangulares, placas, tapas y piezas con un perímetro oculto. Revise la longitud de flujo, las líneas de soldadura del lado opuesto, la visibilidad de la compuerta, el método de recorte y cualquier abertura funcional en la trayectoria del flujo. Muestre la compuerta en el modelo del producto y defina el vestigio admisible en el dibujo o estándar estético.
Puertas de ventilador y puertas de lengüeta
Una compuerta en abanico distribuye la entrada sobre un área más amplia y puede ser adecuada para regiones planas extensas. Una compuerta con lengüeta crea un elemento intermedio que permite controlar la transición y se puede retirar después del moldeo. Ambas requieren un método de recorte acordado: una compuerta en abanico puede dejar un borde visible amplio, mientras que una compuerta con lengüeta puede requerir una operación secundaria o un corte controlado. Una compuerta que se llena bien pero cuyo borde se agrieta durante el desmoldeo no es un diseño exitoso.
Puertas submarinas o de túnel
Una compuerta de túnel o submarino se introduce a través de un pasaje en ángulo y puede permitir el desacoplamiento automático desde una pared lateral, una nervadura o un área oculta. Revise el ángulo del túnel, la resistencia del acero, el acceso a la compuerta, la eyección, la consistencia de la rotura y los vestigios. Pregunte si el túnel se encuentra en un inserto reemplazable y cómo se inspeccionará y mantendrá la compuerta.
Puertas de precisión
Una compuerta de punto de inyección es un pequeño alimentador puntual que se usa frecuentemente con sistemas de tres placas o de canal caliente adecuados. Permite la separación automática, pero su pequeño tamaño puede aumentar la sensibilidad a la temperatura del material, la velocidad de llenado, la presión, la congelación de la compuerta y las condiciones de la superficie local. No es completamente invisible; es necesario definir el rubor, la marca de tensión, el punto elevado o el patrón de flujo aceptables mediante un estándar visual.
Entradas directas y de bebedero
Un bebedero directo o de colada alimenta una sección más grande desde la colada o una conexión directa al canal caliente. Es adecuado para piezas gruesas, grandes o de estructura simple donde un bebedero prominente está oculto o es aceptable. Para un panel de acabado, se debe analizar el empaquetamiento localizado, el vestigio del bebedero, el hundimiento, la tensión, el efecto dimensional y el método de eliminación.
Puntas calientes y compuertas de válvula
Las compuertas de punta caliente incorporan opciones de colector y boquilla calefactados; las compuertas de válvula añaden control mecánico de apertura y cierre para programas donde se requiere mayor precisión en la sincronización, la colocación de la línea de soldadura, los residuos o el llenado de cavidades. Ninguna de estas opciones supone una mejora automática de la calidad. Es necesario revisar el control de temperatura, la sincronización de las válvulas, el estado de las compuertas, el riesgo de fugas, el acceso para el servicio, los repuestos y el mantenimiento en función de la estrategia de producción real.
Cómo el diseño de las compuertas crea o reduce las líneas de soldadura
Se forma una línea de soldadura cuando dos o más frentes de flujo se encuentran y no se fusionan completamente en un solo frente continuo. Dependiendo del material, la temperatura, la presión, el estado de la superficie, el contenido de fibra, la geometría y los parámetros del proceso, la línea de encuentro puede ser principalmente estética, un problema dimensional o una debilidad funcional. Puede aparecer cerca de un orificio, saliente, inserto, nervadura, acción lateral u otro obstáculo que divida el flujo.
El diseño de la compuerta influye en las líneas de soldadura de tres maneras:
- Determina el punto de partida del flujo. Cambiar la ubicación de la compuerta modifica la trayectoria que sigue el material alrededor de los agujeros, las nervaduras y las transiciones de espesor.
- Determina si uno o varios frentes se encuentran. Una sola compuerta puede crear una línea de soldadura cuando el flujo se divide alrededor de una obstrucción. La presencia de varias compuertas convierte la ubicación de la reunión en un aspecto de diseño que requiere un análisis exhaustivo.
- Afecta a las condiciones en el punto de encuentro. El ángulo, la temperatura, la presión, la ventilación y la sincronización de los frentes influyen en si la línea es aceptable.
En una carcasa con abertura para conector, una compuerta de borde puede generar frentes alrededor de la abertura y crear una línea de soldadura detrás de ella. Mover la compuerta podría ocultar esa línea, pero alargar la trayectoria del flujo, cambiar la marca de la compuerta o alterar el empaquetado cerca del conector. Compare todo el mapa de calidad de la pieza antes de elegir.
Revisión de riesgos de la línea de soldadura
Solicite al proveedor de herramientas que identifique las ubicaciones previstas de las líneas de soldadura en el CAD del producto o en una imagen de análisis de llenado cuando el análisis forme parte del alcance acordado. La revisión debe distinguir entre una línea de unión prevista y un defecto inaceptable real. El registro de riesgos debe indicar:
- Donde se espera que aparezca la línea de soldadura.
- ¿Qué característica crea el flujo dividido?
- Ya sea que la ubicación sea estética, estructural, de sellado o dimensional.
- ¿Qué compuerta, conducto, ventilación, desbordamiento o cambio de proceso se propone?
- Si el comprador debe aprobar un cambio de producto.
- Cómo se comprobará el resultado en T0, T1, T2 o en las fases del ensayo acordadas.
Cambiar la ubicación de la puerta no es la única solución. La ventilación, un radio de curvatura o un cambio en la pared, la configuración del proceso o una pestaña de desbordamiento pueden mejorar el área de reuniones cuando el producto y el plan de acabado lo permitan. Evalúe cada opción considerando el costo de las herramientas, la apariencia, la funcionalidad, el mantenimiento y el control de cambios.
Líneas de soldadura en materiales reforzados o con fibra de vidrio.
Los materiales reforzados plantean la cuestión de la orientación del material. Las fibras pueden orientarse en la dirección del flujo, y una zona de soldadura puede presentar una orientación local distinta a la de la pieza circundante. El comprador debe identificar las características que soportan carga y evitar suponer que una línea visualmente pequeña carece de relevancia mecánica. El efecto real depende del tipo de resina, el contenido de relleno, la geometría, las condiciones del proceso y la carga a la que está sometido el diseño.
Para piezas estructurales reforzadas, incluya el grado de resina y la dirección de carga crítica en la solicitud de cotización. Pregunte si la ubicación de la compuerta permite la orientación requerida y si la zona de la línea de soldadura debe mantenerse alejada de salientes, bisagras, brazos de sujeción, sujetadores o trayectorias de carga. Si la ficha técnica del proveedor de materiales o la norma del cliente definen pruebas específicas, inclúyalas en el plan de aceptación en lugar de basarse únicamente en una evaluación visual.
Cómo el diseño de la puerta afecta la apariencia estética
Los problemas de apariencia relacionados con la entrada de inyección suelen descubrirse tarde, ya que la primera revisión del molde se centra en el llenado y la construcción de la herramienta. Una pieza puede tener dimensiones casi nominales y aun así fallar porque la marca de la entrada de inyección, el velo, la línea de soldadura, la diferencia de brillo, la marca de flujo o la traza de recorte son visibles desde la perspectiva habitual del cliente.
Vestigio de la puerta y marca de la puerta
Cada diseño de compuerta debe responder a tres preguntas: ¿dónde queda la marca, cómo se elimina y cuál es el límite de aceptación? Una compuerta oculta puede afectar el ensamblaje si el remanente interfiere con una pieza de acoplamiento. Una compuerta lateral puede ser aceptable en una pared oculta, pero no en el borde que tocan los usuarios. Una compuerta para puntas calientes puede ser pequeña pero visible. Una compuerta de válvula puede reducir ciertas marcas, pero aún así requiere una apariencia definida.
No utilice la frase «sin marca de entrada» a menos que el comprador haya definido el requisito específico. El moldeo por inyección normalmente deja algún rastro del punto de alimentación o de su eliminación. El requisito correcto podría ser «marca de entrada permitida en la superficie interna no estética», «sin proyección afilada», «a ras después del recorte» o «marca visual no visible a la distancia de inspección especificada». Estos son requisitos diferentes y dan lugar a diseños distintos.
Marcas de flujo, chorros y variación de brillo
El flujo local que entra en la cavidad puede afectar la apariencia de la superficie. Una entrada estrecha o mal orientada puede crear un rastro de flujo visible o un patrón similar a un chorro, especialmente cuando el material se dispara hacia un área abierta antes de entrar en contacto con la pared de la cavidad. El diseño de la compuerta, su dirección, la geometría local de la pared, la velocidad de llenado, el estado de fusión, la temperatura del molde y la textura interactúan entre sí.
Para piezas texturizadas, la dirección de la textura y el ángulo de desmoldeo deben revisarse junto con la entrada de inyección y la dirección del flujo. Un cambio en la entrada de inyección después de finalizar la textura puede modificar el patrón de flujo visible o resaltar una zona que antes estaba oculta. El comprador debe aprobar la pieza de referencia visual y la especificación de textura junto con la ubicación de la entrada de inyección, en lugar de aprobarlas como documentos independientes.
Fregadero y lea atentamente cerca de la puerta.
Una compuerta puede estar cerca de un saliente, nervadura, almohadilla o masa localizada gruesa. La presión de compactación puede mejorar una región mientras que la característica gruesa se enfría y contrae de manera diferente a la pared circundante. El síntoma visible puede ser un hundimiento, transparencia, cambio de brillo o una depresión localizada. La compuerta no siempre es la única causa, pero su posición puede afectar la forma en que la presión llega a la región.
Revise la compuerta junto con el espesor de la pared, la relación nervadura-pared, el diseño del saliente, las opciones de extracción del núcleo, la distancia de enfriamiento y la eyección. Si la compuerta debe estar cerca de una característica gruesa, registre el riesgo previsto y defina cómo se inspeccionará la superficie. Si el comprador no puede aceptar una marca o hundimiento en esa zona, es posible que sea necesario modificar la geometría del producto o la ubicación de la compuerta antes del corte del acero.
Diseño de compuertas y calidad de las piezas: una comparación práctica
La tabla que aparece a continuación ayuda a los compradores a comparar diferentes conceptos de compuertas mediante preguntas sobre calidad, en lugar de basarse únicamente en la terminología técnica. La columna «mejor opción» es intencionadamente condicional. El proveedor debe confirmar la decisión con base en el diseño CAD, la resina, el volumen, el plan de cavidades y la máquina reales.
| Requisitos del comprador | Discusión sobre Gate | Evidencia a solicitar |
|---|---|---|
| Superficie visible de clase A o texturizada | Coloque la puerta fuera del área de visualización normal y revise los trazados de flujo y las líneas de soldadura. | Vista CAD marcada, estándar estético y criterios de muestra aprobados |
| Carcasa larga y delgada | Compare la longitud del flujo, la pérdida de presión, el número de compuertas, la ventilación y las posibles líneas de soldadura. | Revisión de archivos, diseño de puertas y registro de riesgos |
| Interfaz de sellado o de ajuste a presión | Mantenga los vestigios y las líneas de soldadura alejados de las interfaces funcionales siempre que sea posible. | Mapa de características críticas y plan de inspección de ensamblaje |
| Parte estructural rellena de vidrio | Revisar la dirección del flujo, la ubicación de la línea de soldadura, la orientación de la fibra y la trayectoria de la carga. | Grado del material, caso de carga, justificación de la compuerta y método de validación acordado. |
| Producción de alto volumen | Comparar el balance de cavidades, la separación automática, las suposiciones del ciclo, el mantenimiento y los residuos. | Concepto de corredor, plan de equilibrio de cavidades, acceso de mantenimiento y registros de prueba |
| Vestigio visible muy bajo | Compare las opciones de punta fina, punta caliente, válvula, submarino o borde oculto. | Referencia de la marca de entrada, método de recorte y criterios de aprobación de la muestra |
Dos casos ilustrativos de diseño de puertas
Los siguientes casos ilustran cómo un comprador puede fundamentar una decisión sobre una puerta de acceso. Son ejemplos de ingeniería creados para esta guía. No representan a ningún cliente específico de DX Molding, ni garantizan un resultado, ni constituyen una declaración de rendimiento publicada por la fábrica.
Caso 1: Carcasa electrónica con tapa superior visible
Un equipo de producto presenta una carcasa electrónica de dos piezas. La cubierta superior es visible tras el montaje, la carcasa inferior contiene salientes y una abertura para el conector se sitúa cerca de un extremo. Una compuerta lateral propuesta en la cubierta superior dejaría una marca en un borde visible y podría dirigir el flujo hacia la abertura del conector.
La revisión debe separar los requisitos: la parte superior exterior es estética, la abertura del conector controla el ensamblaje y la carcasa inferior oculta puede aceptar una marca de compuerta. El proveedor puede comparar una compuerta de borde oculto, una compuerta de túnel en una nervadura interna y una opción de compuerta de punta caliente o de abanico si el volumen y la estrategia de canal lo justifican. El registro de aprobación debe mostrar la compuerta, la dirección del flujo, el riesgo de la línea de soldadura, la ventilación, el desbarbado y los puntos de inspección estética.
Caso 2: Soporte multicavidad con saliente de carga
Una segunda pieza ilustrativa es un soporte multicavidad con un saliente de carga y una abertura lateral. Una pequeña compuerta de apertura rápida se separaría automáticamente, pero la posición propuesta enviaría dos frentes a la raíz del saliente. Por lo tanto, la decisión debe considerar el equilibrio de las cavidades, la posición de la línea de soldadura, la resistencia del saliente, el empaquetado y la consistencia dimensional.
Solicite un plano detallado de cada cavidad, que muestre la disposición de la compuerta y el canal de alimentación, la línea de soldadura prevista, la dimensión crítica del saliente, el método de inspección, la cantidad de muestras y la regla para corregir una discrepancia entre cavidades. Una sola muestra aceptable de una cavidad no demuestra que la herramienta completa esté lista.
Lista de verificación para la revisión del diseño de la puerta antes del corte de acero
Utilice esta lista de verificación en una revisión de DFM o de diseño de moldes. Una respuesta afirmativa no es suficiente; también se debe registrar la evidencia y la aprobación del responsable.
| No. | Pregunta de repaso | Evidencia requerida | Propietario de la aprobación |
|---|---|---|---|
| 1 | ¿Se ha identificado el tipo de puerta? | Diseño de puertas y pasillos con tipo, ubicación y método de desvío previsto. | Ingeniero de herramientas |
| 2 | ¿Es aceptable la marca de la puerta? | Vista del producto que muestra las superficies cosméticas, ocultas, funcionales y táctiles. | Equipos de producto y calidad |
| 3 | ¿Dónde aparecerán las líneas de soldadura? | Revisión del flujo, resultado del análisis cuando corresponda, o una predicción de ingeniería explícitamente indicada. | Ingeniería de herramientas y productos |
| 4 | ¿Las líneas de soldadura están alejadas de elementos críticos? | Superposición de las ubicaciones de las líneas de soldadura sobre agujeros, salientes, sellos, broches y trayectorias de carga. | Ingeniero de producto |
| 5 | ¿Es suficiente la ventilación cerca de las zonas de llenado final y de reuniones? | Ubicación de las rejillas de ventilación, riesgo de atrapamiento de aire y consideraciones sobre la velocidad de llenado o el mantenimiento. | Ingeniero de herramientas |
| 6 | ¿La puerta lógica admite el empaquetado de dimensiones críticas? | Supuesto de congelación de puertas, dimensiones críticas y plan de validación del proceso | Equipos de procesos y calidad |
| 7 | ¿Es compatible la compuerta con la resina? | Grado de resina, contenido de relleno, ventana de procesamiento y requisitos de manipulación de materiales | Equipos de materiales y procesos |
| 8 | ¿Está equilibrada la disposición de los conductos y las cavidades? | Diseño de la cavidad, longitud de los rieles, secuencia de compuertas y supuestos de equilibrio. | Equipos de herramientas y producción |
| 9 | ¿Se puede aislar e inspeccionar la pieza de forma consistente? | Método de desvío, pasos del operador o de automatización y estándar visual | Equipos de producción y calidad |
| 10 | ¿El documento de herramientas muestra la puerta aprobada? | Ensamblaje de molde 3D aprobado, dibujo 2D, lista de materiales y registro de revisiones | Comprador y proveedor de herramientas |
| 11 | ¿Está definido el plan de aceptación del ensayo clínico? | Controles T0/T1/T2, límites de apariencia, dimensiones críticas y trazabilidad de la muestra. | Equipo de calidad del comprador |
| 12 | ¿Se han asignado y fechado los riesgos abiertos? | Registro de riesgos con acción, responsable, fecha de vencimiento y evidencia de cierre. | Gerente de proyecto |
¿Qué pruebas debe aportar un proveedor de herramientas?
Una revisión creíble del diseño de puertas debe generar evidencia verificable en lugar de una recomendación verbal. El paquete variará según el proyecto, pero los compradores pueden solicitar:
- Vista CAD del producto con las ubicaciones y tipos de puertas propuestos.
- Un diagrama de la disposición de los conductos y las cavidades que muestra cómo el sistema de alimentación se conecta a las cavidades.
- Un documento que justifica el diseño de la puerta de acceso, abarcando la resina, la geometría, la apariencia, la cantidad de producción y la automatización.
- Revisión de riesgos en la línea de soldadura y en caso de que se produzcan burbujas de aire, con los resultados del análisis cuando este se incluya en el presupuesto.
- Mapa de riesgos estéticos que muestra marcas de inyección, líneas de soldadura, marcas de eyector, líneas de separación y áreas de textura.
- Una lista de supuestos, que incluye el grado del material, la contracción de entrada, la revisión de la pieza y los criterios de aceptación.
- Un registro de revisión de DFM que muestra qué problemas están aprobados, abiertos, rechazados o han pasado a la validación de prueba.
- Documentación de prueba que relaciona el diseño de la puerta con la inspección de su apariencia, las dimensiones críticas y el seguimiento de las modificaciones.
La información de soporte de proyectos publicada por DX Molding describe el diseño para la fabricación (DFM) y la revisión de herramientas, los ensamblajes de moldes, los planos de ingeniería 2D, la lista de materiales (BOM) de repuestos, los informes de pruebas T0/T1/T2, la inspección dimensional, los registros de defectos de apariencia, los datos de la máquina de medición por coordenadas (CMM) cuando corresponda, el seguimiento de modificaciones y los registros de parámetros de proceso. Estas son capacidades de soporte publicadas, no una garantía de que todos los elementos estén incluidos en cada cotización. Confirme los entregables exactos y el método de inspección antes de realizar la orden de compra.
DX Molding se identifica como Shenzhen DongXin Technology Co., Ltd., fundada en 2007, y ofrece servicios de moldeo por inyección de plástico a medida, componentes de plástico moldeado, utillaje de silicona y desarrollo OEM/ODM. El punto clave para el diseño de la fase de entrada es la transferencia de ingeniería: las decisiones de esta fase deben vincular el modelo del producto con el diseño del molde, las pruebas, la inspección y la producción. Su sitio web indica que su sede se encuentra en Shenzhen, China, y proporciona información de contacto para los proyectos.
Prepare una solicitud de cotización (RFQ) para un mejor diseño de compuertas. Incluya el grado del material, el volumen anual, el objetivo de cavidades, las superficies visibles, los límites de las marcas de entrada, las características críticas, las piezas de acoplamiento y los documentos de prueba necesarios.
Enviar CAD y requisitos de calidadCómo se valida el diseño de la compuerta durante las pruebas de moldeo
La aprobación de la entrada de moldeo es una decisión de ingeniería, no una prueba de que las primeras piezas moldeadas cumplan con todos los requisitos. El moldeo de prueba proporciona evidencia física. Es fundamental relacionar cada muestra con la revisión del molde, el material, las condiciones del proceso, la cavidad y el método de inspección, ya que las marcas de entrada, las líneas de soldadura y las dimensiones pueden variar según estas variables.
En T0: verificar el mecanismo del molde y el llenado básico.
La primera prueba debe confirmar la apertura, el cierre, el movimiento, la ventilación, la eyección y el llenado básico. Registre los disparos incompletos, las rebabas, las trampas de aire, la apertura incompleta de la compuerta, los problemas con el canal de alimentación, la inyección a presión y las líneas de soldadura evidentes como referencia, en lugar de como un juicio final sobre la calidad del producto.
En T1: comprobar la apariencia y la geometría crítica
En la siguiente etapa, compare la pieza con el plano, el estándar estético y las referencias de ensamblaje. Verifique los restos de la entrada de inyección después del desmoldeo, inspeccione las líneas de soldadura según el mapa de riesgos y mida las características críticas con el método definido. Los datos de la máquina de medición por coordenadas (CMM) pueden respaldar la revisión dimensional cuando corresponda, pero por sí solos no demuestran la aceptación estética ni funcional.
En T2 o validación final: confirmar el cierre y la repetibilidad.
En ensayos posteriores, se deben verificar las modificaciones realizadas con respecto al plan de aceptación. Un registro de cierre útil indica qué se modificó, por qué, qué revisión de herramienta, material, proceso y cavidad se utilizaron, y cómo se evaluó el resultado.
Para herramientas multicavidad, identifique las muestras por cavidad. El equilibrio del canal de alimentación, las condiciones de la compuerta, la refrigeración o las variaciones en el proceso pueden producir diferentes resultados en cuanto a vestigios, líneas de soldadura o dimensiones entre las cavidades.
Cómo incluir los requisitos de acceso en una solicitud de cotización
Una solicitud de cotización vaga obliga al proveedor a completar las decisiones que le faltan. Una solicitud de cotización útil proporciona suficiente información para proponer un concepto de fase y permite al comprador comparar las cotizaciones en igualdad de condiciones.
Insumos de productos y materiales
- Revisión controlada de planos CAD 3D y dibujos 2D.
- Fabricante de la resina, grado, color, relleno y requisito de contenido reciclado, si corresponde.
- Volumen anual, cantidad de pedidos, vida útil prevista de la herramienta y variantes futuras.
- Información sobre la máquina o la gama de máquinas de producción prevista.
- Limitaciones en la línea de separación, restricciones en las acciones laterales y requisitos de automatización.
Insumos de calidad y apariencia
- Definiciones de la superficie A y la superficie B.
- Ubicaciones permitidas para puertas y molduras.
- Se consideran inaceptables las zonas donde se observen líneas de soldadura, marcas de flujo, hundimientos o manchas.
- Dimensiones críticas, puntos de referencia, interfaces de ensamblaje y método de inspección.
- Textura superficial, brillo, color y condiciones de inspección visual.
- Rutas de carga funcionales, sellos, cierres a presión, bisagras, salientes e interfaces eléctricas.
Herramientas y datos de validación
- Evaluación preferida o abierta de sistemas de alimentación de canal frío, canal caliente, compuerta de válvula u otros sistemas.
- Se requiere DFM, diseño de molde 3D, planos 2D, lista de materiales (BOM) y documentación de repuestos.
- Se requiere una revisión del diseño de la compuerta antes del corte del acero.
- Etapas de ensayo T0/T1/T2 o equivalentes y cantidades de muestra.
- Criterios de aceptación en cuanto a apariencia, dimensiones, montaje y funcionalidad.
- Propiedad de las herramientas, requisitos de transferencia, acceso para el mantenimiento y control de cambios.
Solicite a cada proveedor que separe los hechos confirmados, las suposiciones de ingeniería, las opciones propuestas y las decisiones pendientes del comprador. Esta distinción evita que un concepto preliminar de fase se confunda con un requisito de fabricación aprobado.
Preguntas frecuentes sobre el diseño de compuertas para moldes de inyección
¿Qué tipo de compuerta de moldeo por inyección es la mejor para piezas de plástico cosméticas?
No existe un tipo óptimo universal. Un borde oculto, túnel, abanico, punta fina, punta caliente o compuerta de válvula pueden ser adecuados según la geometría, la resina, el volumen, el sistema de canal y la marca permitida. Elija teniendo en cuenta la superficie visible, la línea de soldadura, las dimensiones, el desmoldeo y los requisitos de mantenimiento, y muestre la compuerta propuesta en el modelo del producto.
¿Cómo puede el diseño de la compuerta reducir las líneas de soldadura?
El diseño de las compuertas puede reducir el riesgo de fugas en la línea de soldadura al modificar el punto de inicio del flujo, redirigir el flujo dividido, cambiar el número o la secuencia de las compuertas y mantener los frentes de encuentro alejados de elementos críticos. La ventilación, la geometría, los parámetros del proceso y las condiciones del material también son importantes. Una nueva ubicación puede generar una trayectoria de flujo más larga, una marca diferente o un problema de compactación.
¿Se puede colocar una puerta sobre una superficie visible?
Es posible, si el producto lo permite y su eliminación está controlada. Defina la condición y el límite de inspección visual. Para superficies de Clase A o de cara al cliente, compare las opciones ocultas o documente por qué es necesaria una compuerta visible; una pequeña marca aún puede provocar un fallo en la inspección visual normal.
¿Un corredor en racha siempre es mejor que uno en racha?
No. Un sistema de canal caliente puede reducir el desperdicio en un sistema de canal frío o permitir una configuración de compuerta de mayor volumen, pero añade componentes térmicos, controles, requisitos de servicio y mantenimiento. Un sistema de canal frío puede ser más adecuado para un proyecto más sencillo o de menor volumen. Compare el material, el número de cavidades, la apariencia, la estrategia de ciclo, el mantenimiento y el alcance total de las herramientas.
¿Cómo especifico la calidad de la compuerta en un presupuesto de molde?
Especifique el tipo y la ubicación de la compuerta, la marca aceptable, las superficies permitidas, los límites de la línea de soldadura, el método de recorte, el concepto de canal, la identificación de la cavidad, las pruebas de verificación y la evidencia de aprobación. Incluya un dibujo controlado o una vista CAD marcada. Los elementos no definidos deben permanecer abiertos en lugar de convertirse en suposiciones del proveedor.
¿Qué debo enviar a un proveedor de herramientas para que revise la puerta de acceso?
Envíe el último diseño CAD 3D, el plano de control, la información sobre el grado del material, el color y el relleno, la cantidad, la información de la máquina, el mapa de superficie visible, las dimensiones críticas, las piezas de acoplamiento, la textura, las ubicaciones de las compuertas permitidas y los documentos de validación necesarios. Indique si se trata de una herramienta nueva, una transferencia, una modificación o una investigación de producción.
¿La inspección con máquina de medición de coordenadas (CMM) demuestra que el diseño de la compuerta es correcto?
No. Los datos de la máquina de medición por coordenadas (MMC) pueden verificar las dimensiones definidas cuando el método y los datos de referencia son apropiados, pero no demuestran que la marca de entrada, la línea de soldadura, la apariencia, la orientación del material o la función de ensamblaje sean aceptables. Combine la inspección dimensional con las verificaciones de apariencia, ensamblaje, proceso y funcionamiento.
Conclusión
El diseño de la compuerta del molde de inyección afecta a mucho más que el punto de entrada del plástico a la cavidad. Influye en la trayectoria del flujo, el empaquetamiento, la refrigeración, la posición de la línea de soldadura, los vestigios de la compuerta, el aspecto estético, el comportamiento dimensional, la orientación de las fibras, el método de desmoldeo, el equilibrio de la cavidad y el mantenimiento a largo plazo de la herramienta. Por lo tanto, el concepto de compuerta debe aprobarse como parte del sistema de producto y herramienta, no como una característica aislada en el plano del molde.
Para los compradores, el proceso más fiable consiste en definir las superficies visibles y funcionales, proporcionar los datos de material y producción correctos, comparar las opciones de compuerta con el diseño CAD real, registrar los riesgos previstos de líneas de soldadura y atrapamiento de aire, y vincular la decisión de la compuerta con la evidencia de las pruebas T0/T1/T2. Solicitar al proveedor que distinga la información confirmada de las suposiciones, mostrar la compuerta en el modelo del producto y asignar un responsable y un método de inspección a cada riesgo importante.
¿Actuar antes de fabricar las herramientas?
Comparta su revisión CAD, resina, volumen, superficies críticas y requisitos de inspección para una discusión específica del proyecto.
Analice su proyecto de utillaje para moldeo por inyección.



