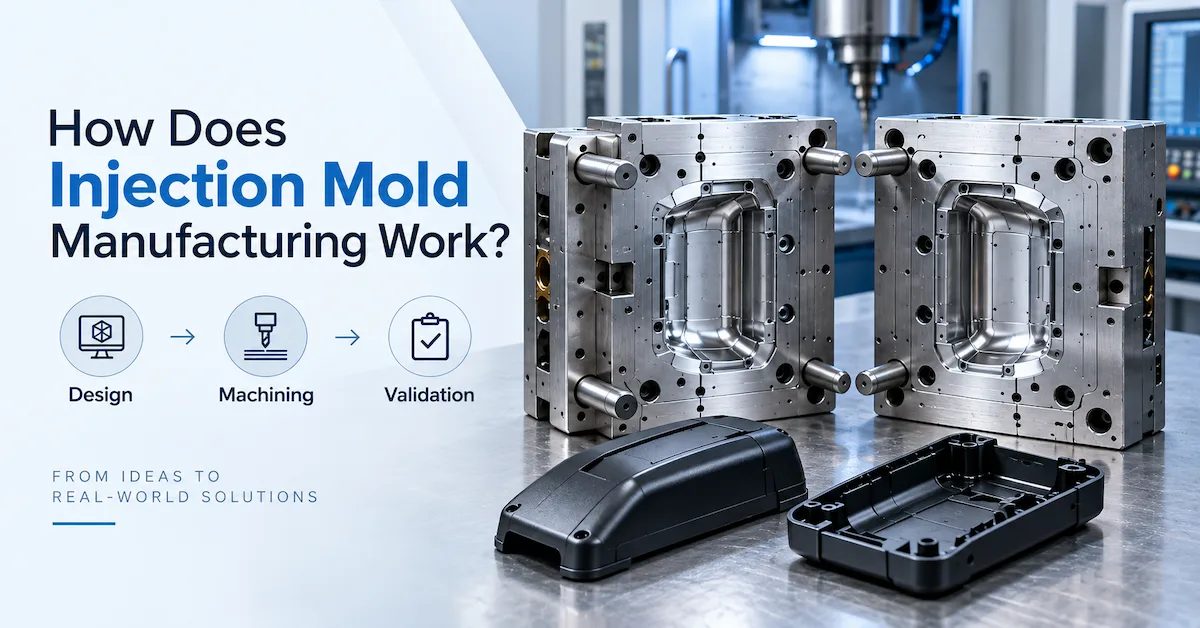
¿Cómo funciona la fabricación mediante moldeo por inyección?
Para las empresas que desarrollan productos plásticos, comprender cómo funciona la fabricación mediante moldeo por inyección es esencial antes de comenzar un proyecto de utillaje.
La fabricación mediante moldeo por inyección no consiste simplemente en cortar un bloque de metal con la forma deseada. Un molde de inyección profesional es un sistema de producción de alta ingeniería diseñado para fabricar repetidamente piezas de plástico con dimensiones, apariencia, resistencia y rendimiento de ensamblaje controlados.
El proceso completo conecta la ingeniería del producto, el diseño de herramientas, el mecanizado de precisión, la validación y el control de la producción.
Un flujo de trabajo típico de fabricación de moldes de inyección incluye:
- Análisis de requisitos del producto
- Diseño para la fabricación (DFM)
- Diseño de la estructura del molde
- Selección del acero del molde
- Mecanizado CNC
- Procesamiento por electroerosión (EDM)
- Rectificado y pulido
- Ensamblaje del molde
- Moldeo de prueba
- Inspección dimensional
- Modificación del molde
- Aprobación de la producción
- Soporte de mantenimiento
Cada etapa afecta el rendimiento final del molde. molde.
Un error durante la revisión del diseño del producto puede convertirse en un problema de utillaje.
Un error de utillaje puede convertirse en un defecto de producción.
Un defecto de producción puede convertirse en un problema de costes.
Por eso, los compradores experimentados evalúan todo el proceso de fabricación en lugar de solo el precio final del molde.
El objetivo de la fabricación profesional de moldes de inyección es:
Crear una herramienta fiable que pueda producir repetidamente piezas de calidad en el volumen de producción requerido.
DX Molding ofrece soporte a sus clientes mediante la fabricación de moldes de inyección de plástico a medida, incluyendo la revisión de ingeniería, el diseño del molde, la fabricación de precisión, el moldeo de prueba, la inspección y la preparación de la producción.
Src="https://ptwebimg-15.pinshop.com/i/2026/10/13/pc5rrb-0.webp" alt="Proceso de fabricación y producto de moldes de inyección" width="1200" height="628">
¿Por qué los compradores deben comprender el proceso de fabricación de moldes de inyección?
Muchos compradores contactan por primera vez a un proveedor de moldes cuando ya tienen:
- Planos del producto
- Archivos CAD
- Muestras de prototipos
- Requisitos de producción
Sin embargo, el presupuesto que reciben representa el resultado de muchas decisiones de ingeniería implícitas.
Por ejemplo, dos proveedores pueden cotizar precios diferentes porque hacen suposiciones diferentes sobre:
- Estructura del molde
- Selección del acero
- Número de Cavidades
- Sistema de refrigeración
- Diseño del canal de alimentación
- Método de eyección
- Acabado superficial
- Requisitos de prueba
- Estándares de inspección
Sin comprender el proceso de fabricación, los compradores pueden comparar cotizaciones que no son técnicamente equivalentes.
Una cotización más baja puede excluir elementos importantes como:
- Revisión de ingeniería adicional
- Mejores componentes de utillaje
- Rondas de prueba adicionales
- Repuestos
- Informes de inspección
- Planificación del mantenimiento del molde
Un comprador profesional debe comprender qué sucede antes, durante y después de la fabricación del molde.
¿Cuáles son las etapas principales de la fabricación de moldes de inyección?
Una inyección completa Un proyecto de fabricación de moldes generalmente consta de varias etapas principales.
| Etapa | Objetivo principal |
|---|---|
| Revisión del producto | Comprender la función, la aplicación y los requisitos de la pieza |
| Análisis DFM | Identificar los riesgos de fabricación antes del utillaje |
| Diseño del molde | Desarrollar la cavidad, la refrigeración, el canal de alimentación y la estructura de eyección |
| Selección de materiales | Elegir el acero y los componentes adecuados |
| Mecanizado | Fabricación Componentes de moldes de precisión |
| Ensamblaje | Ajuste y prueba de los componentes del molde |
| Moldeo de prueba | Validación del rendimiento del molde |
| Inspección | Confirmación de dimensiones y calidad |
| Modificación | Mejora del rendimiento de la herramienta |
| Liberación de producción | Preparación para una fabricación estable |
Cada etapa genera la información necesaria para la siguiente.
Omitir el trabajo de ingeniería inicial suele generar mayores costos.
Más tarde.Paso 1: Revisión de los requisitos del producto antes de la fabricación del molde
El primer paso para entender cómo funciona la fabricación de moldes de inyección es comprender el producto en sí.
Un fabricante de moldes necesita más que un modelo 3D.
El equipo de ingeniería debe comprender:
- Aplicación del producto
- Requisitos funcionales
- Relación de ensamblaje
- Requisitos de materiales
- Acabado superficial
- Cantidad de producción esperada
- Requisitos de vida útil del molde
- Expectativas de calidad
- Ubicación de producción
Un diseño de producto que se ve bien en pantalla aún puede presentar desafíos de fabricación.
Por qué la aplicación del producto cambia el diseño del molde
La misma geometría de una pieza de plástico puede requerir diferentes enfoques de utillaje según la aplicación. en la aplicación.
Productos de consumo
Puede priorizar:
- Apariencia
- Coherencia del color
- Acabado superficial
- Relación costo-beneficio
Componentes para automoción
Puede priorizar:
- Larga vida útil de producción
- Estabilidad dimensional
- Precisión de montaje
- Requisitos estéticos
- Repetibilidad
Componentes industriales
Puede priorizar:
- Resistencia mecánica
- Resistencia a la temperatura
- Resistencia al desgaste
- Fiabilidad funcional
El proveedor del molde Se requiere conocimiento de la aplicación, ya que las decisiones sobre las herramientas deben respaldar la condición de uso final.
¿Qué información deben proporcionar los compradores?
Una información completa del proyecto ayuda a los ingenieros a tomar mejores decisiones.
La información recomendada incluye:
| Información | Por qué es importante |
|---|---|
| CAD 3D | Define la geometría del producto |
| Dibujo 2D | Define las tolerancias y las dimensiones críticas |
| Especificación del material | Influye en la contracción y el procesamiento |
| Anual Volumen | Determina la estrategia de utillaje |
| Requisitos de superficie | Influye en el método de acabado |
| Información de ensamblaje | Define las interfaces críticas |
| Aplicación | Determina los requisitos de rendimiento |
| Destino del molde | Afecta a la planificación de la transferencia |
DX Molding permite a los clientes enviar los detalles del proyecto a través de su página de contacto para la evaluación del utillaje y la discusión sobre la fabricación.
Paso
2: Análisis de Diseño para la Fabricación (DFM)Antes de comenzar el diseño del molde, los fabricantes profesionales realizan un análisis DFM.
DFM significa:
Diseño para la Fabricación
Evalúa si el diseño del producto se puede fabricar de manera eficiente y consistente.
El objetivo es evitar cambios innecesarios en el producto.
El objetivo es identificar problemas antes de que se conviertan en costosas modificaciones de las herramientas.
Una revisión DFM normalmente examina:
- Ángulo de desmoldeo
- Espesor de pared
- Nervaduras
- Protuberancias
- Socavados
- Línea de separación
- Ubicación de la entrada
- Requisitos de refrigeración
- Expulsión Método
- Contracción
- Marcas de hundimiento
- Deformación
- Interferencias en el ensamblaje
DX Molding ofrece soporte técnico y de ingeniería, incluyendo revisión DFM, análisis de riesgos de fabricación, soporte para el diseño de moldes y preparación de la producción.
Revisión del ángulo de desmoldeo
El ángulo de desmoldeo permite que la pieza moldeada se separe de la superficie del molde.
Sin suficiente desmoldeo, la pieza puede sufrir:
- Rayones
- Marcas de arrastre
- Alta fuerza de eyección
- Daños en la superficie
- Deformación
Los requisitos de desmoldeo dependen de en:
- Material
- Textura
- Acabado superficial
- Profundidad de la pieza
- Dirección de eyección
Una superficie texturizada suele requerir más atención que una superficie lisa.
Optimización del espesor de pared
El espesor de pared afecta a:
- Comportamiento de llenado
- Tiempo de enfriamiento
- Contracción
- Deformación
- Consumo de material
- Rendimiento estructural
Un error común es suponer que las paredes más gruesas siempre crean piezas más resistentes.
Un espesor excesivo puede provocar:
- Marcas de hundimiento
- Enfriamiento irregular
- Ciclo más largo tiempo
- Esfuerzo interno
En cambio, los ingenieros suelen utilizar:
- Nervaduras
- Soportes
- Geometría estructural
- Selección de materiales
para mejorar la resistencia sin generar problemas de moldeo.
Revisión del diseño de nervaduras y salientes
Las nervaduras y los salientes son características esenciales en muchos productos de plástico.
Proporcionan:
- Refuerzo estructural
- Montaje con tornillos
- Posicionamiento
- Soporte para el ensamblaje
Sin embargo, un diseño deficiente puede generar:
- Marcas de hundimiento
- Problemas de llenado
- Defectos estéticos
Una revisión profesional de DFM evalúa las características internas junto con las superficies externas.
Evaluación de socavados
Los socavados aumentan la complejidad del molde.
Ejemplos comunes incluyen:
- Clips
- Ganchos
- Agujeros laterales
- Estructuras de bloqueo
- Interno Características
Las soluciones pueden incluir:
- Deslizadores
- Elevadores
- Insertos
- Modificación del diseño
La primera pregunta de ingeniería siempre debe ser:
¿Es necesaria esta característica para el funcionamiento del producto?
Si la respuesta es sí, el molde debe diseñarse en consecuencia.
Si la respuesta es no, simplificar el diseño puede reducir:
- Costo de utillaje
- Dificultad de fabricación
- Requisitos de mantenimiento
Paso 3: Proceso de diseño del molde de inyección
Tras la aprobación del DFM, la siguiente etapa del funcionamiento de la fabricación del molde de inyección consiste en convertir el diseño del producto aprobado en una estructura de molde completa.
Diseño del molde determina cómo la herramienta:
- Llenará con plástico fundido
- Enfriará la pieza
- Liberará la pieza
- Mantendrá la precisión dimensional
- Soportará la producción a largo plazo
Un diseño de molde profesional incluye múltiples sistemas que trabajan en conjunto:
- Núcleo y cavidad
- Línea de separación
- Sistema de canales de alimentación
- Sistema de compuertas
- Canales de enfriamiento
- Sistema de eyección
- Carretes y elevadores
- Base del molde
- Componentes estándar
Un concepto de molde deficiente no se puede corregir simplemente mejorando la precisión del mecanizado.
La estructura del molde debe ser correcta antes de la fabricación. Comienza.
Diseño del núcleo y la cavidad
El núcleo y la cavidad crean la forma final del componente moldeado.
Durante el diseño, los ingenieros consideran:
- Geometría del producto
- Compensación de la contracción
- Acabado superficial
- Resistencia del molde
- Zonas de desgaste
- Requisitos de mantenimiento
Los materiales plásticos se contraen al enfriarse.
Por lo tanto, las dimensiones de la cavidad no siempre pueden ser idénticas a las dimensiones del producto final.
Los ingenieros deben considerar:
- Tasa de contracción de la resina
- Comportamiento del enfriamiento
- Geometría de la pieza
- Temperatura del molde
- Procesamiento condiciones
Diseño de la línea de separación
La línea de separación es donde el molde se separa durante la apertura.
Un buen diseño de la línea de separación afecta a:
- Control de rebabas
- Apariencia del producto
- Complejidad del molde
- Expulsión
- Coste de fabricación
Para componentes cosméticos, la ubicación de la línea de separación requiere especial atención.
Una línea de separación técnicamente funcional puede resultar inaceptable si genera:
- Marcas visibles
- Superficies irregulares
- Requisitos de acabado difíciles
Por lo tanto, las decisiones sobre la línea de separación deben revisarse con el equipo de producto antes de la fabricación del molde.
Diseño de la compuerta
La compuerta Controla cómo el plástico fundido entra en la cavidad del molde.
El diseño de la compuerta influye en:
- Equilibrio de llenado
- Líneas de soldadura
- Atrapaduras de aire
- Eficiencia de compactación
- Aspecto superficial
- Contracción
- Deformación
Consideraciones comunes sobre la compuerta:
- Posición de la compuerta
- Tamaño de la compuerta
- Tipo de compuerta
- Restos estéticos
Una compuerta más pequeña no siempre es mejor.
La mejor ubicación de la compuerta es la que proporciona un equilibrio entre:
- Aspecto del producto
- Llenado Rendimiento Estabilidad dimensional Eficiencia de producción Diseño del sistema de canalización El sistema de canalización transporta el plástico fundido desde la máquina de inyección hasta la cavidad. Opciones comunes: Sistema de canalización en frío Ventajas: Menor complejidad de utillaje Menor inversión inicial Mantenimiento más sencillo Consideraciones:
- Residuos
- Mayor eficiencia del material para aplicaciones adecuadas
- Posibles ventajas en el tiempo de ciclo
Consideraciones:
- Mayor inversión en utillaje
- Más componentes
- Requisitos de mantenimiento adicionales
La elección correcta depende de:
- Volumen de producción
- Costo del material
- Diseño de la pieza
- Número de cavidades
- Capacidad de mantenimiento
DX Molding ofrece diferentes soluciones de moldeo según los requisitos del proyecto a través de sus servicios de fabricación de moldes de inyección a medida.
Diseño del sistema de refrigeración
La refrigeración es uno de los aspectos más importantes Elementos importantes del diseño de moldes de inyección. Un molde no solo debe llenarse correctamente. También debe disipar el calor de manera eficiente. El enfriamiento afecta: Tiempo de ciclo Estabilidad dimensional Deformación Calidad de la superficie Consistencia de la producción Un diseño de enfriamiento deficiente puede causar: Contracción desigual Ciclos de producción más largos Deformación de la pieza Variación de la calidad Los ingenieros consideran: Ubicación del canal de enfriamiento Distancia desde la superficie de la cavidad Puntos calientes Enfriamiento del núcleo Insertar Refrigeración
Diseño del sistema de expulsión
Tras el moldeo, la pieza de plástico debe extraerse de la cavidad.
El sistema de expulsión puede incluir:
- Pasadores de expulsión
- Placas de expulsión
- Elevadores
- Placas extractoras
Un diseño deficiente del sistema de expulsión puede provocar:
- Marcas de expulsión
- Deformación de la pieza
- Agrietamiento
- Adherencia
- Daños en la superficie
El sistema de expulsión debe tener en cuenta:
- Geometría de la pieza
- Ángulo de desmoldeo
- Superficies cosméticas
- Material Propiedades
- Velocidad de producción requerida
Deslizadores y elevadores para piezas complejas
Muchas piezas de plástico contienen características que no se pueden liberar mediante una simple eyección vertical.
Ejemplos:
- Agujeros laterales
- Clips
- Ganchos
- Estructuras de bloqueo
- Características internas
Estas pueden requerir:
- Deslizadores
- Elevadores
- Insertos
- Núcleos laterales
Los mecanismos adicionales aumentan:
- Complejidad de las herramientas
- Tiempo de fabricación
- Mantenimiento Requisitos
- Puntos de desgaste potenciales
Por lo tanto, los ingenieros deben evaluar si el diseño del producto realmente requiere estas características.
Paso 4: Selección del material y acero del molde
Seleccionar el material correcto del molde es una parte importante de la fabricación de moldes de inyección.
El molde debe resistir:
- Presión de inyección
- Ciclos de apertura repetidos
- Desgaste del material
- Cambios de temperatura
- Esfuerzo mecánico
Los aceros comunes para moldes incluyen:
| Acero | Típico Características |
|---|---|
| P20 | Aplicaciones de herramientas de uso general |
| 718H | Buen rendimiento de mecanizado y pulido |
| NAK80 | Adecuado para requisitos de superficie de alta calidad |
| S136 | Buena resistencia a la corrosión y rendimiento de pulido |
| H13 | Adecuado para condiciones térmicas exigentes |
Sin embargo, no existe un único «mejor» acero.
La selección correcta depende de:
- Volumen de producción
- Tipo de resina
- Contenido de fibra de vidrio
- Requisitos de superficie
- Riesgo de corrosión
- Vida útil esperada del molde
Planificación de la vida útil del molde
Los compradores deben definir la vida útil esperada del molde antes de la fabricación.
Una herramienta para:
- Producción de prototipos
- Lotes pequeños
- Programas automotrices de alto volumen
No se debe usar la misma especificación.
Los factores que afectan la vida útil del molde incluyen:
- Selección del acero
- Tratamiento térmico
- Desgaste Componentes
- Mecanismos deslizantes
- Plan de mantenimiento
- Abrasividad de la resina
Un proveedor profesional selecciona las especificaciones de las herramientas en función de los requisitos reales de producción.
Paso 5: Mecanizado de precisión durante la fabricación del molde de inyección
Tras la aprobación del diseño del molde y del material, comienza la fabricación.
Esta etapa convierte los planos de ingeniería en componentes físicos del molde.
Los principales procesos incluyen:
- Mecanizado CNC
- Electroerosión
- Electroerosión por hilo
- Rectificado
- Pulido
- Tratamiento de superficie
Proceso de mecanizado CNC
El mecanizado CNC crea muchos componentes principales del molde.
Aplicaciones:
- Placas de molde
- Bloques de núcleo
- Bloques de cavidad
- Insertos
- Componentes estructurales
La calidad del mecanizado depende de:
- Precisión de la máquina
- Estrategia de corte
- Selección de herramientas
- Estado del material
- Método de inspección
El mecanizado de precisión es importante, pero debe garantizar la funcionalidad final del molde.
Un componente mecanizado a la perfección no puede compensar un diseño deficiente del molde.
Proceso de mecanizado por electroerosión
La electroerosión se utiliza ampliamente para características complejas de moldes.
Es especialmente útil para:
- Mecanizado profundo Cavidades
- Ranuras estrechas
- Esquinas afiladas
- Acero endurecido
- Geometría compleja
La electroerosión (EDM) ayuda a los fabricantes a crear detalles que pueden ser difíciles con los métodos de corte tradicionales.
Factores importantes de la electroerosión:
- Calidad del electrodo
- Control de la chispa
- Acabado superficial
- Requisitos de pulido final
Rectificado y acabado de precisión
El rectificado mejora:
- Planitud
- Paralelismo
- Precisión de los componentes
- Precisión del ensamblaje
Es de uso común Para:
- Placas de moldeo
- Insertos de precisión
- Componentes deslizantes
- Áreas de cierre
Pulido y texturizado
El acabado superficial afecta directamente al producto moldeado final.
Entre los diferentes requisitos se incluyen:
Acabado espejo
Utilizado para:
- Piezas ópticas
- Componentes transparentes
- Superficies de alto brillo
Acabado texturizado
Utilizado para:
- Interiores de automóviles
- Productos de consumo
- Superficies funcionales
Mate Acabado
Se utiliza cuando:
- Reducción de reflejos
- Aspecto premium
- Reducción de huellas dactilares
es necesario.
El acabado superficial debe considerarse durante el diseño del molde, no después de que surjan problemas de producción.
Paso 6: Ensamblaje del molde y ajuste de precisión
Tras el mecanizado, los componentes se ensamblan para formar el molde completo.
La etapa de ensamblaje verifica que todos los componentes funcionen correctamente.
El proceso incluye:
- Instalación del núcleo y la cavidad
- Ajuste del inserto
- Instalación de la corredera
- Instalación del elevador
- Ensamblaje del sistema de expulsión
- Comprobación del sistema de refrigeración
- Movimiento del molde Pruebas
Por qué el ajuste del molde determina el rendimiento final
Un molde contiene muchos componentes de precisión.
Los pequeños errores de montaje pueden provocar:
- Rebabas
- Desalineación
- Desgaste irregular
- Problemas dimensionales
- Inestabilidad en la producción
Entre las comprobaciones importantes se incluyen:
Contacto de la superficie de separación
Garantiza:
- Sellado adecuado
- Reducción del riesgo de rebabas
- Cierre estable del molde
Alineación de los componentes móviles
Comprobación:
- Movimiento de la corredera
- Elevador Operación
- Estado de desgaste
- Posición de retorno
Función de expulsión
Verifica:
- Liberación suave
- Movimiento correcto del eyector
- Sin interferencias
Paso 7: Proceso de prueba y validación del molde de inyección
Un molde terminado no es automáticamente una herramienta de producción calificada.
El moldeo de prueba verifica si el molde puede producir piezas aceptables.
El proceso de prueba generalmente incluye:
- Instalación del molde
- Configuración de la máquina
- Preparación del material
- Producción de muestras
- Evaluación de la calidad
- Mejora de la ingeniería
T0 Prueba
T0 es la primera prueba del molde.
El objetivo es comprender el comportamiento inicial del molde.
Los ingenieros verifican:
- Funcionamiento del molde
- Condición de llenado
- Expulsión
- Inyecciones incompletas
- Rebabas
- Aspecto básico
- Dimensiones principales
T0 identifica los problemas que requieren mejora.
Prueba T1
Tras las modificaciones, el molde entra en otra etapa de validación.
T1 se centra en:
- Defectos corregidos
- Dimensiones mejoradas
- Mejor aspecto
- Rendimiento del ensamblaje
- Proceso estabilidad
Los ajustes típicos incluyen:
- Modificación de la compuerta
- Mejora de la ventilación
- Ajuste de la refrigeración
- Corrección del eyector
- Compensación dimensional
Validación T2 y final
Los proyectos complejos pueden requerir pruebas adicionales.
La aprobación final puede incluir:
- Medición con CMM
- Informe dimensional
- Aprobación de la apariencia
- Pruebas de ensamblaje
- Confirmación del proceso
DX Molding ofrece soporte para procesos de prueba y validación de moldes, incluyendo la evaluación T0/T1/T2, la inspección, el seguimiento de modificaciones y la producción. Preparación.
Paso 8: Inspección y validación de la calidad del molde de inyección
Tras las pruebas del molde, la siguiente etapa importante en el proceso de fabricación de moldes de inyección es la validación de la calidad.
Un molde no se considera apto solo por producir una muestra aceptable.
Un molde listo para la producción debe demostrar que puede fabricar repetidamente piezas que cumplan con:
- Requisitos dimensionales
- Estándares de apariencia
- Requisitos de ensamblaje
- Requisitos funcionales
- Expectativas de producción
La validación de la calidad relaciona los resultados de las pruebas del molde con la futura producción en masa.
Inspección dimensional de las piezas moldeadas
La inspección dimensional verifica si la pieza moldeada coincide con:
- Dibujos 2D
- CAD 3D Modelo
- Muestras aprobadas
- Requisitos del cliente
Métodos de medición comunes:
- Calibradores
- Micrómetros
- Medidores de altura
- Dispositivos de fijación
- Inspección con CMM
El método de inspección debe corresponder a la importancia de la dimensión.
Una dimensión cosmética puede requerir una evaluación diferente a la de una interfaz de ensamblaje crítica.
Control de dimensiones críticas
No todas las dimensiones tienen la misma importancia.
Un proyecto profesional de fabricación de moldes de inyección identifica:
Dimensiones críticas para la función
Estas pueden incluir:
- Agujeros de ensamblaje
- Conector Posiciones
- Superficies de sellado
- Interfaces móviles
- Puntos de montaje
Requisitos estéticos
Estos pueden incluir:
- Aspecto de la superficie
- Textura
- Brillo
- Marcas de inyección visibles
- Posición de la línea de separación
Dimensiones generales
Estas pueden tener rangos aceptables más amplios, ya que no afectan directamente al rendimiento del producto.
Este enfoque ayuda a las empresas a concentrar los recursos de calidad donde generan mayor valor.
Inspección con CMM en proyectos de moldeo por inyección
La inspección con máquina de medición por coordenadas (CMM) se utiliza comúnmente para componentes plásticos de precisión.
Ayuda Verificar:
- Precisión de posición
- Planitud
- Ubicación de los orificios
- Geometría compleja
- Interfaces críticas
Sin embargo, los resultados de la CMM solo son significativos cuando:
- Se utiliza el sistema de referencia correcto
- El dispositivo de sujeción es apropiado
- El método de medición está definido
- Se controla el estado de la pieza
La precisión de la medición depende de todo el sistema de inspección.
Inspección del primer artículo
La inspección del primer artículo (FAI) confirma que las primeras piezas de producción aprobadas cumplen con los requisitos.
Un informe del primer artículo puede incluir:
- Resultados dimensionales
- Confirmación del material
- Apariencia Inspección
- Verificación del ensamblaje
- Comprobaciones funcionales
La IAF crea un punto de referencia para la producción futura.
Paso 9: Modificación y optimización del molde de inyección
Un proceso profesional de fabricación de moldes suele incluir ciclos de mejora.
La primera prueba a menudo revela áreas que requieren optimización.
Las actividades de mejora comunes incluyen:
- Ajuste de la compuerta
- Mejora de la ventilación
- Modificación de la refrigeración
- Ajuste del eyector
- Corrección de la superficie
- Compensación dimensional
- Refinamiento de la corredera
Por qué es normal la modificación del molde
Los moldes de inyección complejos contienen muchos sistemas que interactúan entre sí:
- Producto Geometría
- Flujo de plástico
- Comportamiento de enfriamiento
- Expulsión
- Movimiento mecánico
- Requisitos de superficie
Incluso con simulación avanzada y revisión de ingeniería, las condiciones reales de moldeo pueden revelar oportunidades adicionales de optimización.
La diferencia clave radica en si las modificaciones están controladas.
Cambios de ingeniería controlados
Cada modificación del molde debe registrar:
- Descripción del problema
- Causa raíz
- Solución recomendada
- Acción de modificación
- Plano actualizado
- Resultado de la prueba
- Estado de aprobación
Sin registros adecuados, el mantenimiento futuro se dificulta.
Un molde puede operar durante años.
Un historial claro ayuda a los ingenieros a comprender las decisiones anteriores.
Paso 10: De la fabricación de moldes a la producción en masa
Tras la aprobación, el molde entra en producción.
Sin embargo, el éxito del moldeo por inyección depende de algo más que una herramienta terminada.
Una producción estable requiere controlar:
- Material
- Condiciones de la máquina
- Parámetros del proceso
- Operadores
- Inspección
- Mantenimiento
Control del proceso de moldeo por inyección
Los parámetros importantes incluyen:
- Temperatura de fusión
- Temperatura del molde
- Velocidad de inyección
- Presión de inyección
- Presión de mantenimiento
- Tiempo de enfriamiento
- Tiempo de ciclo
El objetivo no es encontrar una configuración perfecta.
El objetivo es establecer un rango de proceso estable.
Un proceso estable permite a los equipos de producción: Mantener:
- Dimensiones consistentes
- Menor índice de defectos
- Tiempo de ciclo predecible
- Menos ajustes del operario
Control de materiales durante la producción
El material plástico afecta directamente a la calidad de la pieza moldeada.
Consideraciones importantes:
- Grado de resina
- Consistencia del proveedor de material
- Control de la humedad
- Requisitos de secado
- Gestión del material reciclado
- Condiciones de almacenamiento
Incluso un molde bien diseñado puede producir piezas inestables si cambian las condiciones del material.
Defectos comunes en el moldeo por inyección y sus causas raíz
Comprender los defectos es fundamental para entender cómo se fabrican los moldes por inyección. funciona.
Muchos problemas de calidad no se deben a un solo factor.
Pueden incluir:
- Diseño del producto
- Diseño del molde
- Estado de la herramienta
- Parámetros del proceso
- Comportamiento del material
| Defecto | Posibles causas | Dirección de mejora |
|---|---|---|
| Rebabas | Cierre deficiente, presión excesiva, desgaste | Verificar el ajuste y el proceso del molde |
| Marcas de hundimiento | Secciones gruesas, refrigeración deficiente, Problemas de empaquetado | Mejorar la geometría y la refrigeración |
| Inyecciones incompletas | Llenado deficiente, ventilación insuficiente, baja presión | Revisar el flujo y el proceso |
| Deformación | Refrigeración desigual, diferencias de contracción | Optimizar la refrigeración y el diseño |
| Líneas de soldadura | Múltiples frentes de flujo | Revisar la compuerta y la estrategia de flujo |
| Marcas de quemaduras | Ventilación deficiente, aire atrapado | Mejorar la ventilación |
| Flujo Marcas | Inestabilidad en el llenado | Ajustar la compuerta y el proceso |
| Marcas del eyector | Diseño deficiente del sistema de eyección | Mejorar el sistema de eyección |
La solución correcta comienza con la identificación de la causa raíz.
Paso 11: Mantenimiento y gestión del ciclo de vida del molde de inyección
Un molde de alta calidad requiere mantenimiento continuo después de que comienza la producción.
Un error común es suponer que la calidad del molde termina después de la aprobación.
En realidad, la producción cambia gradualmente las condiciones de las herramientas.
El desgaste puede ocurrir en:
- Carretillas
- Elevadores
- Expulsor pasadores
- Insertos
- Áreas de cierre
- Componentes de guía
Actividades de mantenimiento preventivo
El mantenimiento típico incluye:
- Limpieza del molde
- Lubricación
- Prevención de la oxidación
- Inspección de refrigeración
- Inspección de desgaste
- Reemplazo de componentes
- Inspección de superficies
El mantenimiento preventivo ayuda a reducir:
- Tiempos de inactividad inesperados
- Variación de calidad
- Reparaciones de emergencia
- Interrupción de la producción
DX Molding ofrece soporte para el ciclo de vida del molde, incluyendo mantenimiento, resolución de problemas, repuestos, Servicios de reacondicionamiento y modificación.
Componentes reemplazables y estrategia de herramientas a largo plazo
Para programas de producción prolongados, los ingenieros deben considerar componentes reemplazables.
Ejemplos:
- Insertos
- Placas de desgaste
- Componentes del eyector
- Componentes de la compuerta
- Piezas de desgaste de la corredera
Un molde que permite mantenimiento suele ser más valioso que un molde diseñado solo para la aprobación inicial.
Paso 12: ¿Cuánto cuesta la fabricación de moldes de inyección?
El costo de fabricación de moldes de inyección depende de muchos factores de ingeniería.
No existe un precio universal para los moldes.
Principales factores de costo incluir:
| Factor de costo | Influencia |
|---|---|
| Complejidad del producto | Más características requieren más trabajo de utillaje |
| Tamaño del molde | Herramientas más grandes requieren más material y mecanizado |
| Número de cavidades | Más cavidades aumentan la complejidad |
| Selección de acero | Los materiales de mayor rendimiento afectan el costo |
| Acabado superficial | El pulido y la textura aumentan Procesamiento |
| Requisitos de tolerancia | La precisión aumenta el mecanizado y la inspección |
| Sistema de canal de alimentación | El sistema de canal caliente aumenta la complejidad del sistema |
| Mecanismos del molde | Los deslizadores y elevadores aumentan el esfuerzo de diseño |
| Requisitos de prueba | Una mayor validación aumenta el tiempo de ingeniería |
| Volumen de producción | Influye en los requisitos de vida útil del molde |
Por qué la cotización más baja para moldes no siempre es la mejor opción
Una cotización baja puede Excluir:
- DFM detallado
- Mejor acero
- Pruebas adicionales
- Repuestos
- Informes de inspección
- Planificación del mantenimiento
- Documentación de transferencia
El costo real del proyecto incluye:
Inversión en herramientas + Estabilidad de la producción + Mantenimiento + Riesgo de tiempo de inactividad
Un molde de calidad ligeramente superior puede reducir el costo total durante el ciclo de vida del producto.
Paso 13: ¿Cómo deben evaluar los compradores a los fabricantes de moldes de inyección?
Comprender el proceso de fabricación ayuda a los compradores a formular mejores preguntas.
En lugar de preguntar:
“¿Pueden fabricar moldes de inyección?” ¿Moldes?
Pregunta:
¿Cómo se controla cada etapa del proceso de fabricación?
Evaluar la capacidad de ingeniería
Revisar si el proveedor puede ofrecer:
- Revisión del producto
- Análisis DFM
- Diseño de moldes
- Recomendaciones de materiales
- Evaluación de riesgos de fabricación
Evaluar la capacidad de fabricación
Verificar:
- Mecanizado CNC
- Capacidad EDM
- Rectificado
- Pulido
- Ensamblaje
- Inspección
Evaluar la validación Capacidad
Pregunte sobre:
- Pruebas T0/T1/T2
- Aprobación de muestras
- Informes dimensionales
- Análisis de defectos
- Registros de modificaciones
Evaluar el soporte de producción
Confirme si el proveedor puede brindar soporte para:
- Producción en masa
- Optimización de procesos
- Mantenimiento
- Repuestos
- Modificación de moldes
DX Molding ofrece soluciones de fabricación personalizadas que abarcan la revisión de ingeniería, el desarrollo de moldes, el moldeo por inyección y el soporte de producción.
¿Qué deben preparar los compradores antes de comenzar con un moldeo por inyección?
¿Proyecto?Una solicitud de cotización completa mejora las decisiones sobre utillaje.
La información recomendada incluye:
- Archivos CAD 3D
- Dibujos 2D
- Especificaciones del material
- Aplicación del producto
- Volumen de producción anual
- Dimensiones críticas
- Requisitos de superficie
- Requisitos de ensamblaje
- Requisitos de color
- Requisitos de textura
- Vida útil esperada del molde
- Ubicación de producción
- Requisitos de documentación de calidad
Lista de verificación para la fabricación de moldes de inyección
Antes de aprobar un proyecto de utillaje, los compradores deben confirmar:
Requisitos del producto
✓ Función del producto Definido
✓ Material confirmado
✓ Dimensiones críticas identificadas
✓ Requisitos de superficie documentados
Revisión DFM
✓ Borrador revisado
✓ Espesor de pared verificado
✓ Nervaduras y salientes revisados
✓ Socavados evaluados
✓ Riesgos de ensamblaje analizados
Diseño del molde
✓ Diseño de cavidad aprobado
✓ Estrategia de compuerta revisada
✓ Sistema de refrigeración confirmado
✓ Sistema de eyección revisado
✓ Selección de acero aprobada
Fabricación
✓ Proceso CNC controlado
✓ EDM completado donde se requirió
✓ Componentes inspeccionados
✓ Ensamblaje del molde verificado
Validación
✓ T0/T1/T2 completado si Requisitos:
✓ Muestras aprobadas
✓ Dimensiones verificadas
✓ Proceso de producción confirmado
Producción
✓ Plan de mantenimiento establecido
✓ Repuestos preparados
✓ Control de calidad definido
Preguntas frecuentes
¿Cuál es el primer paso en la fabricación de moldes de inyección?
El primer paso es la revisión de los requisitos del producto. Los ingenieros evalúan el diseño del producto, el material, el volumen de producción, los requisitos de calidad y la viabilidad de la fabricación antes de que comience el diseño del molde.
¿Cuánto tiempo lleva la fabricación de moldes de inyección?
El plazo depende de la complejidad del molde, el tamaño, el número de cavidades, el material, los requisitos de superficie, los requisitos de prueba y los ciclos de modificación.
¿Por qué es importante el DFM antes de fabricar un molde? El DFM identifica los riesgos de fabricación antes de comenzar la producción de herramientas. Ayuda a prevenir problemas relacionados con el ángulo de desmoldeo, el espesor de la pared, las socavaduras, la refrigeración, la eyección, la apariencia y el ensamblaje. ¿Qué materiales se utilizan para fabricar moldes de inyección? Los aceros comunes para moldes incluyen P20, 718H, NAK80, S136 y H13. El material correcto depende de los requisitos de producción, la resina, el desgaste, la corrosión y las necesidades de la superficie. ¿Qué sucede durante una prueba de molde de inyección? Una prueba de molde verifica si la herramienta puede producir piezas aceptables. Los ingenieros evalúan el llenado, la eyección, los defectos, la apariencia, las dimensiones y las mejoras necesarias. ¿Qué son las pruebas de molde T0, T1 y T2? T0 es la prueba inicial del molde. T1 verifica las mejoras después de las correcciones. Es posible que se requieran pruebas adicionales hasta que el molde cumpla con los requisitos del proyecto.¿Puede un solo proveedor encargarse tanto de la fabricación como de la producción del molde?
Sí. Muchos compradores OEM prefieren proveedores que puedan brindar soporte tanto para el utillaje como para el moldeo por inyección, ya que esto simplifica la comunicación y la transición a la producción.
¿Cómo selecciono un fabricante de moldes de inyección?
Evalúe la capacidad de ingeniería, el proceso DFM, la experiencia en diseño de moldes, la capacidad de mecanizado, el proceso de validación, el control de calidad y el soporte durante todo el ciclo de vida.
¿Por qué los moldes de inyección necesitan mantenimiento?
Los moldes contienen componentes móviles y de desgaste. El mantenimiento preventivo ayuda a mantener la calidad, reducir el tiempo de inactividad y prolongar la vida útil de la herramienta.
¿Qué información debo proporcionar para obtener un presupuesto de moldeo por inyección?
Proporcione archivos CAD, planos, material, cantidad, aplicación, tolerancias, requisitos de superficie, expectativas de producción y requisitos de calidad.
Puede contactar con DX Molding para la evaluación de utillaje.Conclusión
Comprender cómo funciona la fabricación de moldes de inyección ayuda a los compradores a tomar mejores decisiones antes de invertir en utillaje. Un molde fiable se crea mediante una revisión de ingeniería adecuada, DFM (Diseño para la Fabricación), diseño del molde, mecanizado de precisión, validación, control de calidad y gestión del ciclo de vida.
Para una revisión de fabricación de moldes de inyección específica para su proyecto, prepare sus archivos CAD, requisitos de materiales, volumen de producción, dimensiones críticas y detalles de la aplicación, y luego contactar con DX Molding para obtener asistencia técnica y de utillaje.