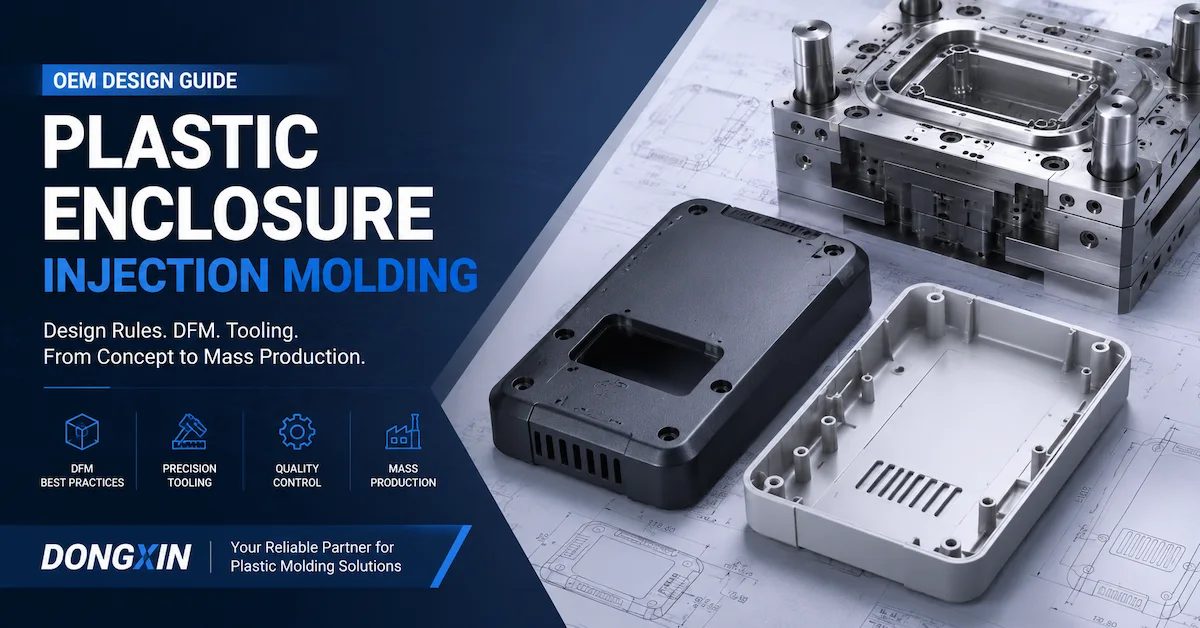
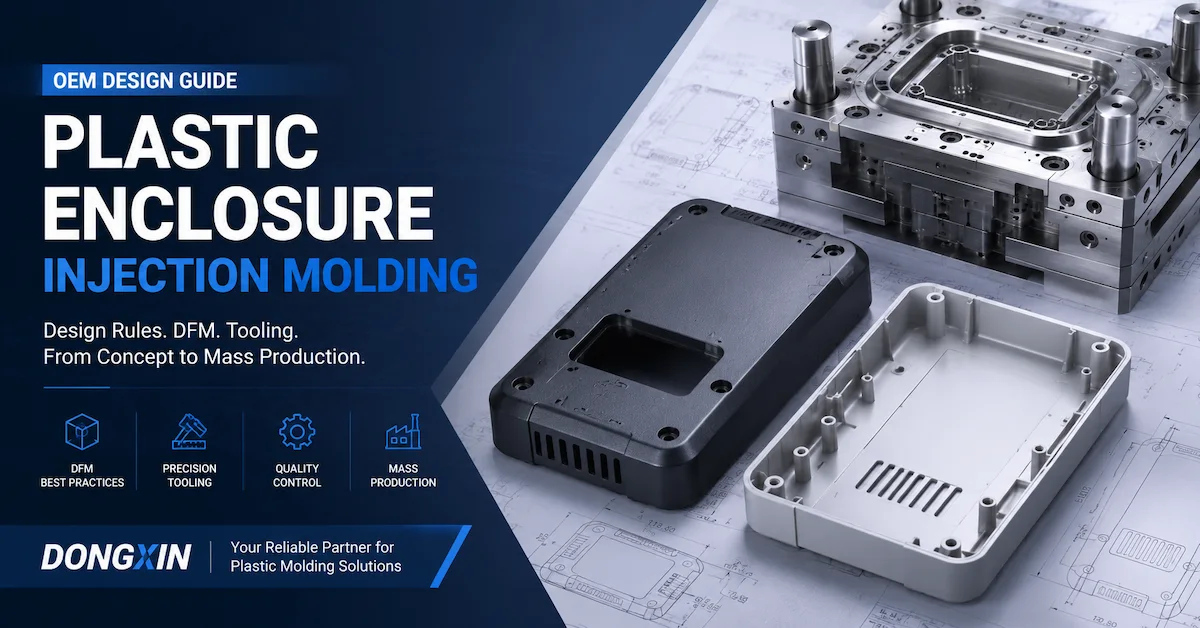
El moldeo por inyección de carcasas de plástico resulta exitoso cuando la carcasa se diseña como un conjunto electrónico completo, no como una cubierta aislada. El molde, la resina, la estructura de la pared, la ubicación de la placa de circuito impreso, las aberturas de los conectores, el método de fijación, las superficies cosméticas, la estrategia de sellado y el plan de inspección deben estar consensuados antes de cortar el acero de producción.
Para un fabricante de equipos electrónicos, la cuestión práctica no se limita a si se puede rellenar una forma CAD. La pregunta clave es si la carcasa propuesta se puede moldear repetidamente, ensamblar sin forzar la placa de circuito impreso ni los conectores, superar las pruebas de apariencia y dimensiones, y mantener su funcionalidad al volumen de producción previsto. Esta guía explica las decisiones de diseño que suelen determinar este resultado y proporciona a los compradores una lista de verificación de especificaciones para comparar proveedores.
La información pública de productos de DX Molding describe el moldeo por inyección de plástico a medida para carcasas y conectores de dispositivos electrónicos, con soporte OEM/ODM, desarrollo de moldes, procesamiento secundario, ensamblaje y soporte para producción en masa. Estas capacidades se deben confirmar en la cotización para la carcasa específica, el tipo de resina, la tolerancia, el volumen, el método de inspección y el plan de entrega.
¿Está desarrollando una carcasa para equipos electrónicos? Envíe los últimos archivos CAD, dibujos 2D, contorno de la placa de circuito impreso, ubicaciones de los conectores, requisitos de resina, cantidad anual, acabado superficial y detalles sobre el montaje para su revisión de fabricación.
Revisión de la fabricación de carcasas de plástico¿Qué es el moldeo por inyección de carcasas de plástico?
Moldeo por inyección de carcasas de plástico, también llamado Moldeo de carcasas de plástico Cuando se habla del proceso como una ruta de producción más amplia, se refiere a la fabricación de una carcasa electrónica mediante la inyección de termoplástico fundido en un molde personalizado que se adapta a los componentes internos del producto, las interfaces de ensamblaje, los requisitos estéticos y la cantidad de producción prevista. Una carcasa puede incluir dos cubiertas que encajan entre sí, una tapa, una base, un bisel, una tapa de batería, una cubierta de sensor o un marco estructural interno.
Una carcasa electrónica moldeada por inyección puede integrar:
- Postes de posicionamiento y soportes de montaje para placas de circuito impreso.
- Torres de tornillos, insertos roscados o características de tornillos autorroscantes.
- Sistemas de cierre a presión, ganchos, pestillos y mecanismos de liberación para mantenimiento.
- Aberturas para conectores, salidas de cables, sistemas de alivio de tensión y ventanas para botones.
- Aberturas para pantallas, asientos con guías de luz, rejillas para altavoces y ranuras de ventilación.
- Ranuras para juntas, zonas de sellado, juntas superpuestas y geometría de drenaje de agua.
- Costillas internas, soportes, protecciones y soportes de componentes.
Por lo tanto, la carcasa cumple varias funciones simultáneas: proteger los componentes electrónicos, alojarlos, transferir las cargas de ensamblaje, presentar un aspecto exterior aceptable y resistir el entorno previsto. Un diseño fácil de moldear pero que provoca la desalineación de los conectores no es una carcasa eficaz. Un diseño que tiene buen aspecto pero que atrapa la placa de circuito impreso durante el ensamblaje no está listo para la producción.
Empiece por la electrónica y el ensamblaje, no por el molde.
La primera revisión del diseño debe relacionar la carcasa con el ensamblaje electrónico real. Antes de comenzar el diseño del molde de la carcasa de plástico, el comprador y el proveedor deben acordar qué características son funcionales, cuáles son estéticas y cuáles pueden modificarse si el molde requiere algún cambio.
PCB y envoltorio de componentes
Proporcione el contorno de la PCB, las áreas de exclusión, el mapa de alturas de los componentes, el patrón de orificios de montaje, el contorno del conector, los requisitos de curvatura del cable, la posición de la batería y cualquier componente que genere calor. Una pared de la carcasa puede tener las dimensiones correctas, pero aun así interferir con un condensador alto, un blindaje, una antena, un cable o un pestillo del conector. La revisión CAD debe incluir el conjunto instalado, no solo la carcasa vacía.
Para cada elemento de posicionamiento, defina su propósito. Un poste puede posicionar la PCB lateralmente, soportarla verticalmente, evitar la rotación o soportar la carga de una abrazadera de tornillo. Estas funciones requieren diferentes holguras y geometrías de soporte. Si cada poste se trata como un elemento de posicionamiento ajustado, la variación en el ensamblaje puede acumularse y forzar la placa a una posición distorsionada.
Alineación del conector y la interfaz de usuario
Las aberturas para conectores, botones, pantallas, LED, micrófonos e interruptores suelen provocar retrasos en los cambios de carcasa. El dibujo debe indicar el esquema de referencia utilizado para controlarlos. Una abertura para conector puede requerir espacio libre para el enchufe correspondiente, pero un espacio excesivo puede crear una separación visible o dejar al descubierto el sello interno. Una abertura para botón puede requerir un espacio radial controlado que permita que el botón se desplace sin rozar.
Solicite al proveedor que verifique estas características una vez ensamblado:
- Línea central del conector con respecto al plano de referencia de la placa de circuito impreso.
- Tamaño de la abertura del conector y espacio libre en el borde.
- Recorrido del botón, retorno y espacio libre en la pared lateral.
- Alineación de la pantalla o de la abertura de la lente.
- Vías de fuga de luz LED y barreras internas.
- Dirección de salida del cable y radio de curvatura.
Funcionamiento, sellado y secuencia de montaje
Una carcasa ensamblada con tornillos, broches, adhesivo, termofijación, soldadura ultrasónica o sobremoldeo requiere un diseño de pieza diferente. La secuencia de ensamblaje debe describirse antes de la fabricación de las herramientas, ya que determina si una característica es accesible, si un broche se puede soltar y si una junta se puede instalar sin torsión.
Para una carcasa con junta, defina la zona de sellado, la dirección de compresión, la separación de la junta, los radios de las esquinas, la secuencia de los tornillos y el método de inspección. No asuma que una ranura de junta nominal garantiza el sellado. La pieza moldeada puede requerir una planitud controlada, soporte local y una trayectoria de sujeción estable. El proveedor debe identificar qué superficies son críticas para el sellado y cuáles son superficies generales.
¿Necesita desarrollar el molde y las piezas conjuntamente? Una revisión práctica del cerramiento debe conectar la estructura del producto, el diseño del molde personalizado, el moldeo de prueba, la inspección y la producción, en lugar de tratar el molde como una compra aparte.
Ver servicios de moldeo a medidaSelección de materiales para carcasas de plástico en componentes electrónicos
La selección del material para carcasas de plástico debe comenzar con el entorno de aplicación y los modos de fallo, y no con una simple solicitud de la resina más barata. El grado seleccionado influye en el llenado, la contracción, el rendimiento ante impactos, la resistencia al calor, el aspecto superficial, la resistencia química, los requisitos de inflamabilidad, la estabilidad del color y las condiciones de procesamiento del molde.
La página web pública de DX Molding sobre moldeo de plásticos incluye ABS, PP, PE, PVC, nailon, PC y plásticos de ingeniería personalizados entre sus opciones de materiales. Es necesario confirmar el grado, el relleno, el concentrado de color, el tratamiento ignífugo y los requisitos de certificación para el proyecto de la carcasa. Los nombres genéricos como PC o nailon no son suficientes para una especificación de producción.
| Familia de materiales | Por qué los compradores lo consideran | Preguntas antes de la aprobación |
|---|---|---|
| ABS | Se suele tener en cuenta su apariencia, impacto, facilidad de procesamiento y carcasas para el consumidor. | ¿Qué acabado superficial, nivel de impacto, temperatura y requisitos reglamentarios se aplican? |
| ordenador personal | Se suele tener en cuenta cuando el rendimiento ante impactos o altas temperaturas es importante. | ¿El grado es compatible con el acabado requerido, la exposición química, el color y el nivel de tensión? |
| PC/ABS o mezcla de ingeniería | Puede tenerse en cuenta cuando sea necesario encontrar un equilibrio entre apariencia y rendimiento. | ¿Qué clasificación de proveedor, datos de contracción, clasificación de inflamabilidad y normas de sustitución aprobadas se aplican? |
| PP o PE | Puede ser adecuado para resistencia química, características biológicas o diseños más ligeros y flexibles. | ¿Cumple la carcasa con los requisitos de rigidez, resistencia a la fluencia, estanqueidad y dimensiones? |
| Nylon u otro plástico de ingeniería | Puede resultar relevante para soportes funcionales, fijaciones o cargas mecánicas exigentes. | ¿Cómo afectarán la humedad, la orientación del relleno, la contracción y el aspecto de la superficie a la carcasa? |
Cuestiones materiales que modifican el diseño del molde
Una resina con carga puede generar contracción direccional y efectos de flujo o fibra visibles. Un grado ignífugo puede procesarse de manera diferente a un grado sin modificar. Una carcasa transparente o de alto brillo presenta requisitos de entrada y línea de soldadura distintos a los de una cubierta industrial texturizada. Un cambio de material después del diseño del molde puede afectar el tamaño de la entrada, las suposiciones de enfriamiento, la eyección, la compensación dimensional y las condiciones de prueba.
Antes de solicitar un presupuesto, registre el fabricante y el grado de la resina (si se conocen), el color, el porcentaje de relleno, la resistencia al fuego, el requisito de contenido reciclado, si corresponde a contacto con alimentos o dispositivos médicos, y las alternativas aprobadas. Si el grado no está definido, solicite al proveedor que indique la hipótesis y qué aspectos deben verificarse al seleccionar el grado.
Diseño para la Fabricación de Carcasas de Plástico: Problemas de Diseño que Requieren Decisiones Específicas
Espesor de la pared y masa local
Un espesor de pared razonablemente uniforme contribuye a que el llenado, el enfriamiento, la contracción y el comportamiento dimensional sean más predecibles. El riesgo no reside simplemente en un espesor de pared excesivo en general, sino en una variación localizada de la sección transversal alrededor de un saliente, una intersección de nervaduras, una esquina, un soporte de conector, un alojamiento de batería o un poste de montaje. Estas zonas pueden permanecer más calientes y contraerse de forma diferente a la carcasa circundante.
El valor correcto del espesor de pared depende de la resina, la longitud de flujo, el tamaño de la pieza, la rigidez, el aspecto y los requisitos de producción. No coloque un valor de espesor de pared genérico en el dibujo sin verificar el grado y la geometría seleccionados. En su lugar, identifique el espesor de pared nominal, las transiciones permitidas y las ubicaciones donde un elemento grueso podría imprimirse en una superficie visible.
Costillas, salientes y postes de montaje
Las nervaduras pueden mejorar la rigidez sin añadir material a toda la pared, pero una nervadura demasiado gruesa o demasiado cerca de la superficie exterior puede provocar hundimientos. Los salientes deben diseñarse teniendo en cuenta el elemento de fijación, la carga, el método de inserción y la pared circundante. Un saliente hueco reforzado con escuadras suele ser más fácil de controlar que un cilindro macizo, pero el diseño final debe revisarse para comprobar la extracción de los tornillos, el agrietamiento, el acceso de las herramientas, la inclinación y la expulsión.
Para cada jefe crítico, defina:
- Tipo de fijación, tamaño, dirección de inserción y par de apriete, si se conocen.
- Diámetro y profundidad del orificio requeridos, incluyendo cualquier condición de inserto o autorroscante.
- Altura del saliente, nervaduras de soporte, radio de la base y espacio libre con respecto a las paredes decorativas.
- Función de alineación de PCB o de componentes.
- Método de inspección y prueba de montaje.
Tiro, textura y expulsión
La inclinación es un requisito de liberación, no solo una preferencia estética. Las paredes exteriores e interiores, las nervaduras, los salientes, las cavidades profundas, las aberturas de los conectores y las superficies texturizadas deben revisarse en la dirección real de tracción. La textura puede aumentar la fricción, por lo que la especificación de la superficie debe identificar el acabado y las caras que requieren una tolerancia de liberación adicional.
Solicite al proveedor que muestre las ubicaciones de eyección propuestas. Las marcas de eyección no deben aparecer en superficies visibles para el cliente, zonas de sellado, letras ni paneles delgados sin soporte, a menos que el plano lo permita. Una carcasa puede pasar la verificación dimensional y aun así no cumplir con los requisitos estéticos si el patrón de eyección deja anillos visibles o marcas de blanqueamiento.
Rebajes, pestillos y acceso de servicio
Los ganchos de presión, las aberturas laterales, los canales para cables, la geometría de la rejilla y los retornos de pestillo pueden generar socavaduras. La solución preferida puede ser un deslizador, un elevador, un inserto, un cambio en la línea de separación, un cierre flexible o un rediseño de la característica. Cada opción modifica el costo de las herramientas, el mantenimiento, el movimiento del molde y el riesgo de rebabas.
Antes de aprobar un cierre a presión, verifique la dirección de montaje, la deflexión requerida, la tensión del material, los ciclos de servicio repetidos, el acceso para su liberación y si el cierre está apoyado sobre una pared o nervadura. Un cierre a presión fácil de moldear pero imposible de desmontar para su mantenimiento puede generar problemas de reparación en obra.
Diseño de moldes para carcasas de plástico para mejorar la apariencia y la funcionalidad.
Línea divisoria y superficies visibles
La línea de separación debe seleccionarse teniendo en cuenta la apariencia, el sellado, el ensamblaje, el desmoldeo y la construcción de la herramienta. En una carcasa electrónica de dos piezas, la línea de separación a menudo afecta la separación del panel, la trayectoria de la junta, las aberturas de los conectores y la forma en que las carcasas superior e inferior se registran. No debe colocarse en una cara cosmética primaria solo porque facilita la construcción del molde. Revise la estructura propuesta junto con el Alcance de las herramientas para moldes de inyección de plástico De esta forma, las decisiones sobre productos y herramientas permanecen conectadas.
Marque las siguientes superficies en el dibujo:
- Rostros de clase A visibles para el cliente o rostros cuya apariencia es fundamental.
- Superficies de sellado y ranuras para juntas.
- Orificios para conectores, pantalla, botones y cables.
- Superficies de acoplamiento y zonas de sujeción con tornillos.
- Zonas aceptables de entrada, línea de soldadura, eyector y línea de separación.
Posición de la compuerta y líneas de soldadura
La ubicación de la compuerta afecta la longitud del flujo, el empaquetamiento, la posición de la línea de soldadura, los vestigios de la compuerta, la evacuación del aire y la deformación. En el moldeo por inyección de carcasas electrónicas, estos efectos pueden aparecer alrededor de ventanas de visualización, aberturas para botones, logotipos, recortes para conectores o grandes paneles planos. La mejor compuerta no es necesariamente la más cercana a la máquina ni la más fácil de recortar.
La revisión DFM debe mostrar la ubicación propuesta de la compuerta e identificar las posibles líneas de soldadura y áreas de atrapamiento de aire. Si la línea de soldadura debe ubicarse cerca de un elemento estructural o estético, se debe analizar si se deben modificar la geometría, la ventilación, la estrategia de la compuerta, el material o el proceso. El proveedor debe distinguir entre un riesgo de flujo previsto y un defecto observado en una prueba.
Enfriamiento y planitud
Los paneles planos de gran tamaño pueden deformarse cuando las regiones opuestas se enfrían o contraen de forma diferente. Se debe considerar la refrigeración alrededor de las superficies anchas, los salientes gruesos, las esquinas, los postes de montaje, los compartimentos de las baterías y los límites de los insertos. El diseño de la refrigeración debe revisarse en vistas en sección para que el comprador pueda apreciar la relación entre la superficie moldeada, el canal, el sistema de expulsión y el acero restante.
La refrigeración no puede solucionar todos los problemas de diseño. Una carcasa con paredes irregulares, un empaquetado desequilibrado, una orientación de fibra elevada o una compuerta inadecuada pueden deformarse incluso después de un cambio en el sistema de refrigeración. El método de validación correcto compara la hipótesis de refrigeración con la geometría de la pieza, el material, los parámetros del proceso y los resultados medidos.
Defectos comunes en las carcasas de componentes electrónicos moldeadas por inyección
La investigación de defectos debe comenzar con un síntoma definido, su ubicación, lote de material, cavidad, condición del proceso y método de inspección. Una misma marca visible puede tener más de una causa. Por ejemplo, una marca de hundimiento puede deberse a una masa localizada, un empaquetado insuficiente, un punto caliente o una combinación de estos factores.
| Problema observado | Posibles factores que influyen en el diseño o el proceso. | Verificación útil |
|---|---|---|
| Foso cerca de un saliente o costilla | Masa localizada, base de nervadura gruesa, pérdida de empaque o enfriamiento lento detrás de la pared cosmética. | Revisión de secciones, medición del espesor de la pared, clasificación visual y comparación de procesos controlados. |
| Deformación o balanceo del panel | Enfriamiento desigual, pared no uniforme, desequilibrio en la compuerta o el empaque, orientación de las fibras o carga de eyección. | Dispositivo de planitud o método de referencia, mapa de medición, trazabilidad de la cavidad y registro del proceso. |
| Disparo corto o rejilla incompleta | Trayectoria de flujo larga, sección delgada, congelación prematura, ventilación deficiente o ventana de proceso insuficiente. | Observación del llenado, revisión de la ventilación, registro de presión y temperatura, y revisión de la compuerta o canaleta. |
| Línea de soldadura visible | Los frentes de flujo se encuentran cerca de una abertura, nervadura, inserto o elemento con temperatura o ventilación inadecuadas. | Mapa de riesgo de flujo, muestras de prueba, muestra de límite cosmético y verificación de la resistencia funcional, si procede. |
| Parpadeo al dividir o apagar | Estado de la línea de separación, desgaste del cierre, estado de la abrazadera o de la presión, o soporte insuficiente. | Inspección de la línea de separación, límite de rebabas, registro del estado del molde y muestras repetidas. |
| Marcas de arrastre, blanqueamiento o eyector | Tiro insuficiente, fricción de la textura, eyección desequilibrada o pieza aún demasiado caliente en el momento de la liberación. | Revisión de la eyección, medición del calado, mapa de ubicación de marcas y observación de la eyección controlada. |
| Desalineación del conector o de la placa de circuito impreso | Apilamiento de datos de referencia, ubicación del poste, distorsión de la carcasa, tolerancia de apertura o secuencia de ensamblaje. | CMM o inspección dimensional definida más prueba real del ensamblaje de PCB y conectores. |
| Fuga de sello o pellizco de junta | Variación en la ranura de la junta, planitud de la carcasa, espacio entre juntas, radio de la esquina, secuencia de los tornillos o desajuste de compresión. | Verificación de la instalación de la junta, par de apriete de cierre, medición de la planitud y prueba de fugas acordada. |
Cómo validar una carcasa electrónica antes de su lanzamiento a producción.
La validación debe vincular el molde, la pieza moldeada, el ensamblaje y el uso previsto. Un informe de CMM por sí solo no demuestra que una carcasa se ensamble correctamente, que una superficie estética sea aceptable o que una junta selle adecuadamente. El plan de aceptación debe especificar qué características se miden, qué muestras se ensamblan y qué condiciones se aplican.
1. Revisión del diseño y del molde
Antes del mecanizado, revise la revisión CAD controlada, el dibujo 2D, el grado del material, la línea de separación, la entrada de inyección, el sistema de refrigeración, la eyección, las guías, los elevadores, los insertos, el acabado superficial y las características críticas para la calidad. El proveedor debe identificar los riesgos, las suposiciones y el responsable de cada acción. Una revisión del diseño solo es útil si registra las decisiones tomadas, en lugar de generar una lista genérica de términos de moldeo.
2. Revisión de muestras T0 y T1
Durante las primeras pruebas, registre el material, la máquina, la temperatura del molde, las condiciones de inyección y compactación, el enfriamiento o la configuración del ciclo, la identificación de la cavidad y la revisión de la muestra. Verifique el llenado, las inyecciones incompletas, las rebabas, el hundimiento, las líneas de soldadura, las quemaduras, las marcas de eyección, la deformación y el acabado visible. La primera prueba proporciona información sobre la herramienta real, no prueba que todas las condiciones de producción sean ya estables.
3. Verificación dimensional y de ensamblaje
Mida los puntos de referencia, las aberturas de los conectores, los postes de la placa de circuito impreso, los orificios para tornillos, las superficies de contacto, las zonas de sellado, las holguras del panel y otros puntos críticos de calidad (CTQ) utilizando el método especificado en el plano. Los datos de la máquina de medición por coordenadas (CMM) pueden ser adecuados para puntos y características definidos, mientras que la planitud, el perfil, la apariencia y el ensamblaje pueden requerir dispositivos o verificaciones independientes.
Realice una comprobación de montaje real con la placa de circuito impreso, el conector, los sujetadores, la junta, los botones, la pantalla u otros componentes críticos disponibles. Registre si el montaje requiere fuerza, si los tornillos se asientan correctamente, si el conector está centrado y si la carcasa se cierra sin levantar ni dañar la placa.
4. Revisión del proceso y la repetibilidad
Una vez completadas las correcciones, confirme que las piezas aprobadas provienen de la resina y el proceso previstos. Para herramientas multicavidad, mantenga la identificación de la cavidad y la trazabilidad de la muestra. Verifique que la carcasa se mantenga dentro de los límites acordados en disparos repetidos, no solo en la muestra de mejor aspecto seleccionada en una prueba.
5. Pruebas ambientales o funcionales
Cuando la aplicación lo requiera, incluya pruebas de exposición a la temperatura, contacto con productos químicos, impacto, vibración, ciclos de pulsación o cierre, inserción de conectores, par de apriete de tornillos, sellado de juntas o protección contra la entrada de polvo y agua. El método de prueba exacto y los criterios de aprobación deben ser acordados con el propietario del producto. No describa una prueba genérica de molde como una calificación ambiental.
Flujo de trabajo de fabricación de carcasas de plástico OEM
Un programa controlado de fabricación de carcasas de plástico para fabricantes de equipos originales (OEM) debe producir un resultado claro en cada etapa:
- Revisión de los insumos del proyecto: Recopilar datos de CAD 3D, dibujos 2D, PCB y conectores, resina, cantidad, acabado, método de ensamblaje y requisitos del mercado objetivo.
- Carcasa de plástico DFM: Verifique las transiciones de pared, el desmoldeo, las nervaduras, los salientes, los ajustes a presión, los socavados, la línea de separación, las compuertas, la refrigeración, la eyección y la estrategia de tolerancia.
- Cotización y confirmación del alcance: Definir la propiedad de las herramientas, la estructura del molde, las cavidades, las suposiciones sobre el acero, el alcance de la prueba, la inspección, la producción, el ensamblaje, el embalaje y las responsabilidades de entrega.
- Diseño del molde de la carcasa de plástico: Publicar el concepto de molde aprobado con secciones que abarquen las características críticas y una lista de riesgos documentada.
- Mecanizado y montaje: Fabricar núcleos, cavidades, insertos, guías, elevadores, componentes de eyectores y conexiones de refrigeración, para luego ajustar e inspeccionar el molde.
- Moldeado de prueba y corrección: Comparar las muestras con el dibujo, el estándar de apariencia, la verificación de ensamblaje y el registro del proceso; asignar los cambios antes de su aprobación.
- Producción y operaciones secundarias: Aplicar la resina y el proceso aprobados, y luego realizar el recorte, el pulido, el ensamblaje, el etiquetado o el embalaje cuando estén incluidos en el alcance del proyecto.
La página de servicios públicos de DX Molding describe un flujo de trabajo que abarca desde la revisión de requisitos y archivos hasta el diseño para la fabricación (DFM), la cotización, el diseño del molde, el mecanizado CNC y EDM, el moldeo de prueba, la inspección, la aprobación de muestras, la producción en masa, el embalaje y la entrega. La página también indica que se pueden enviar archivos CAD, dibujos 2D, archivos STEP/STL, muestras, requisitos de materiales, cantidad objetivo, acabado, color y notas de tolerancia para su revisión. Estas son descripciones de servicios publicadas; la cotización debe definir con precisión qué se aplica a la carcasa del comprador.
Lista de verificación de especificaciones para la adquisición de carcasas de plástico
Un proveedor no puede ofrecer un programa de carcasas estable basándose únicamente en el nombre del producto. La solicitud de cotización debe contener información suficiente para distinguir entre una carcasa estética, una carcasa para componentes electrónicos, un dispositivo sellado y una cubierta para el consumidor final. Utilice la siguiente lista de verificación para evitar ofertas ambiguas.
| No. | Elemento de solicitud de cotización | Qué especificar | Evidencia a solicitar |
|---|---|---|---|
| 1 | Datos de la pieza | Diseño CAD 3D controlado, dibujo 2D, revisión y envolvente del producto. | Lista de archivos y confirmación de revisión. |
| 2 | Ensamblaje electrónico | PCB, conector, altura de los componentes, cables, batería, pantalla y zonas de exclusión. | Revisión del ajuste del ensamblaje y mapa de la interfaz. |
| 3 | Material | Polímero, grado, color, relleno, clasificación de inflamabilidad y alternativas aprobadas. | Registro de datos de resina y supuestos sobre el material. |
| 4 | Volumen y herramientas | Demanda anual, tamaño del lote, cavidades objetivo, necesidad de prototipos y propiedad del molde. | Concepto de utillaje y plan de producción. |
| 5 | Apariencia | Zonas visibles, brillo, textura, estándar de color, logotipo, límites de la puerta y de la línea de separación. | Muestra aprobada y conforme a las normas cosméticas. |
| 6 | Asamblea | Tornillos, broches, insertos, adhesivos, soldadura, juntas, par de apriete y secuencia de servicio. | Instrucciones de montaje y prueba de ajuste. |
| 7 | Criterios críticos de calidad y tolerancias | Puntos de referencia, alineación de conectores, postes de PCB, superficies de sellado, huecos, planitud y dimensiones críticas. | Plan de inspección, método de medición con máquina de coordenadas (CMM) o dispositivo de fijación, y formato del informe. |
| 8 | Alcance del molde | Número de cavidades, concepto de compuerta o guía, correderas, elevadores, insertos, refrigeración y expulsión. | Disposición del molde y vistas de secciones críticas. |
| 9 | Validación | Alcance T0/T1, muestras, inspección, montaje, pruebas ambientales o de fugas. | Informe del juicio y lista de medidas correctivas. |
| 10 | Suministro y entrega | Cantidad de producción, embalaje, etiquetado, autorización de inspección y destino de entrega. | Alcance de la cotización y plan de envío. |
Qué preguntarle a un fabricante de carcasas de plástico a medida.
Al comparar fabricantes de carcasas de plástico a medida, solicite pruebas concretas de la pieza en sí, en lugar de una declaración general de sus capacidades. El proveedor debe explicar quién es el responsable del diseño del producto, quién aprueba el diseño para la fabricación (DFM), qué revisión se está fabricando, cómo se controlan los cambios y qué resultados se miden en las pruebas.
Algunas preguntas útiles para los proveedores son:
- ¿Qué características de la carcasa tienen más probabilidades de afectar al coste del molde o al plazo de entrega?
- ¿Dónde se ubicarán la línea de separación, las compuertas, los eyectores, los deslizadores y los elevadores?
- ¿Qué superficies visibles pueden mostrar evidencia de inyección, línea de soldadura, eyector o línea de separación?
- ¿Cómo se miden las interfaces de PCB, conectores, juntas y tornillos?
- ¿Qué grado de material y qué supuesto de contracción se utilizan para el diseño del molde?
- ¿Qué se comprobará en T0 y T1, y cómo se identificarán las muestras de cavidades?
- ¿Qué correcciones de utillaje se incluyen y cómo se diferencian los cambios de proceso de los cambios de molde?
- ¿Puede el mismo programa dar soporte a piezas moldeadas, procesamiento secundario, ensamblaje, embalaje y entrega?
Las páginas públicas de DX Molding identifican a Shenzhen DongXin Technology Co., Ltd. como proveedor de moldeo de plástico a medida, moldes de inyección de plástico, desarrollo OEM/ODM, diseño industrial, mecanizado CNC, moldeo de prueba y soporte de producción relacionado. La página pública de moldeo de plástico también indica que las carcasas y conectores para dispositivos electrónicos son áreas de aplicación y enumera los beneficios relacionados con el procesamiento secundario, el ensamblaje, la personalización OEM/ODM y la inspección. Considere estas descripciones como capacidades publicadas y confirme el equipo, el material, la inspección, el pedido mínimo, el plazo de entrega, el embalaje y los términos de aceptación exactos para la solicitud de cotización específica.
¿Cuándo deben utilizarse las carcasas de prototipo antes que las herramientas de producción?
El utillaje de producción es apropiado cuando la geometría de la carcasa, la placa de circuito impreso (PCB), la posición de los conectores, la resina, el aspecto y el método de ensamblaje son suficientemente estables. Un prototipo o un utillaje flexible pueden ser más útiles cuando el equipo aún necesita confirmar la sensación al tacto, el ajuste de la PCB, el enrutamiento de los cables, el recorrido de los botones, la compresión de la junta o el acceso para el mantenimiento.
No utilice un prototipo para aprobar dimensiones críticas para la producción sin antes verificar las diferencias del proceso. Los materiales y procesos del prototipo pueden no reproducir la contracción, la textura, las líneas de soldadura, el comportamiento de eyección ni la rigidez de ensamblaje de la carcasa electrónica moldeada por inyección final. El prototipo debe responder a preguntas de diseño claramente definidas e incorporar los cambios al CAD de producción controlada.
Preguntas frecuentes sobre el moldeo por inyección de carcasas de plástico
¿Cuál es el mejor material para una carcasa de componentes electrónicos?
No existe un material universalmente óptimo. El ABS, el PC, el PC/ABS, el PP, el PE, el nailon y otros plásticos de ingeniería pueden considerarse en función de su resistencia al impacto, al calor, a los productos químicos, su apariencia, su rigidez, su comportamiento ante el fuego, su coste y las normativas vigentes. La calidad del proveedor homologado es más importante que el nombre genérico del polímero. La selección del material para la carcasa de plástico debe registrarse antes de tomar las decisiones finales sobre el molde y el proceso.
¿Qué grosor debe tener una carcasa de plástico para componentes electrónicos?
No existe un espesor de pared único que se adapte a todas las carcasas. El valor correcto depende de la resina, la longitud de flujo, el tamaño de la pieza, la rigidez, las superficies superficiales, las nervaduras, los salientes, las condiciones de producción y las cargas de montaje. El objetivo del diseño es una estructura controlable con paredes razonablemente uniformes y transiciones locales planificadas, no simplemente la carcasa más gruesa posible.
¿Por qué aparecen marcas de hundimiento alrededor de los soportes de las carcasas?
La intersección de un saliente o nervadura puede crear una masa local que se enfría y contrae de forma diferente a la capa circundante. El empaquetado, el enfriamiento, las relaciones de las paredes y el material también influyen. Antes de decidir si la corrección corresponde a la geometría, las herramientas o las condiciones de moldeo, verifique el espesor de la sección, la estrategia de soporte del saliente, el acabado de la pared, el registro del proceso y la muestra de límite visual.
¿Cómo se puede controlar la alineación de los conectores en las piezas de carcasa moldeadas?
Defina puntos de referencia alrededor de la placa de circuito impreso, el conector y las uniones de la carcasa. A continuación, inspeccione la abertura y los postes de montaje junto con el conjunto. Si bien la inspección dimensional o mediante máquinas de medición por coordenadas (CMM) puede verificar las características definidas, aún se requiere una prueba de ensamblaje para confirmar la inserción, la retención, la alineación y la holgura.
¿Qué incluye el DFM para carcasas de plástico?
El análisis DFM de las carcasas de plástico debe abarcar el espesor de la pared, las nervaduras, los salientes, la inclinación, la textura, los socavados, la línea de separación, las compuertas, las líneas de soldadura, las ventilaciones, la refrigeración, la eyección, los insertos, las guías, los elevadores, el material, las tolerancias, las superficies cosméticas, el ensamblaje y la inspección. Un informe útil vincula cada problema con una acción propuesta e identifica si el riesgo afecta el costo, el plazo de entrega, la apariencia, la función o la estabilidad de la producción.
¿Se pueden integrar los cierres a presión en la carcasa de un componente electrónico?
Sí, pero el mecanismo de cierre debe diseñarse teniendo en cuenta la flexibilidad de la resina, la deflexión, la tensión, la dirección de montaje, el acceso para la liberación y el movimiento del molde. Un rebaje puede requerir un deslizador, un elevador, un inserto o un cambio en la orientación de la pieza. Se deben probar ciclos de servicio repetidos cuando se prevé que la carcasa se abra y se cierre.
¿Qué debe incluir una solicitud de cotización (RFQ) para la fabricación de carcasas de plástico para fabricantes de equipos originales (OEM)?
Incluya planos y diseños CAD controlados, datos de PCB y conectores, resina y color, volumen anual, objetivo de cavidades, método de ensamblaje, acabado superficial, zonas cosméticas, requisitos críticos de calidad (CTQ), estrategia de tolerancia y datos, pruebas de validación, embalaje, destino de entrega y propiedad de las herramientas. Solicite también el concepto del molde, el alcance de la prueba, el método de inspección y las suposiciones en las que se basa la cotización.
¿Puede DX Molding fabricar tanto el molde como la carcasa?
Las páginas públicas de DX Molding describen tanto el desarrollo de moldes de inyección de plástico a medida como el soporte para el moldeo de plástico, incluyendo carcasas electrónicas como aplicación. El alcance de cada proyecto se confirmará en el presupuesto, incluyendo si se incluyen el utillaje, las piezas moldeadas, el montaje, el procesamiento secundario, el embalaje, la inspección y la entrega.
Conclusión
El moldeo por inyección de carcasas de plástico debe aprobarse como una decisión integral que abarque el producto, las herramientas, el material y el ensamblaje. Los elementos de mayor riesgo no suelen ser solo la carcasa exterior, sino las relaciones entre la placa de circuito impreso (PCB), las aberturas de los conectores, los postes de montaje, los salientes, los cierres a presión, la junta, la línea de separación, las superficies superficiales y el proceso de producción.
Para un programa fiable de carcasas para componentes electrónicos, primero defina el ensamblaje y el entorno, seleccione una resina de grado controlado, realice transiciones de pared precisas, refuerce la rigidez con nervaduras bien diseñadas, diseñe salientes alrededor de sus fijaciones y revise el ángulo de desmoldeo, la textura, los rebajes, las compuertas, la refrigeración y la eyección antes del corte del acero. A continuación, valide las piezas moldeadas mediante inspección dimensional, revisión de la apariencia, comprobaciones de ensamblaje y cualquier prueba funcional o ambiental requerida por el producto.
El sitio web público de DX Molding ofrece servicios de moldeo de plástico, utillaje para moldeo por inyección de plástico, desarrollo OEM/ODM, DFM, mecanizado, moldeo de prueba, inspección y soporte de producción para clientes globales. El precio final del utillaje, el plazo de entrega, el material, la tolerancia, la cantidad mínima de pedido (MOQ), el embalaje y los criterios de aceptación dependen de cada proyecto y deben confirmarse con el diseño CAD controlado, el grado de resina, la cantidad anual y el plan de inspección.
¿Listo para desarrollar una carcasa electrónica moldeada por inyección?
Comparta su revisión CAD, detalles de la placa de circuito impreso y los conectores, material, volumen, acabado, método de ensamblaje y dimensiones críticas para una revisión práctica.
Hable sobre su proyecto de cerramiento de plástico.