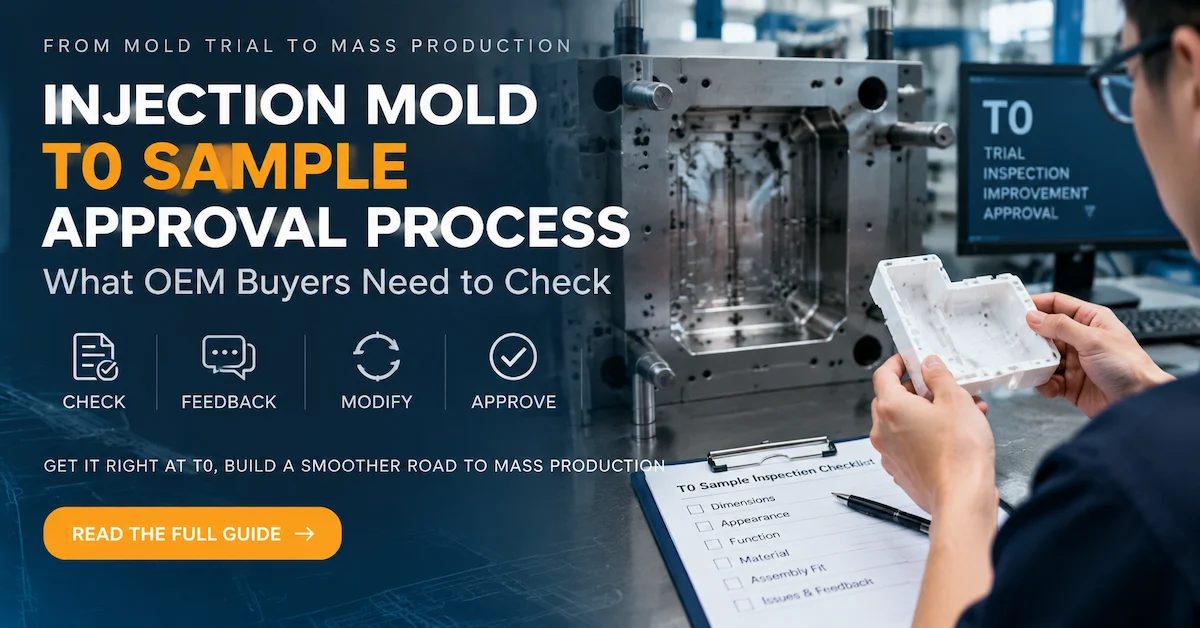
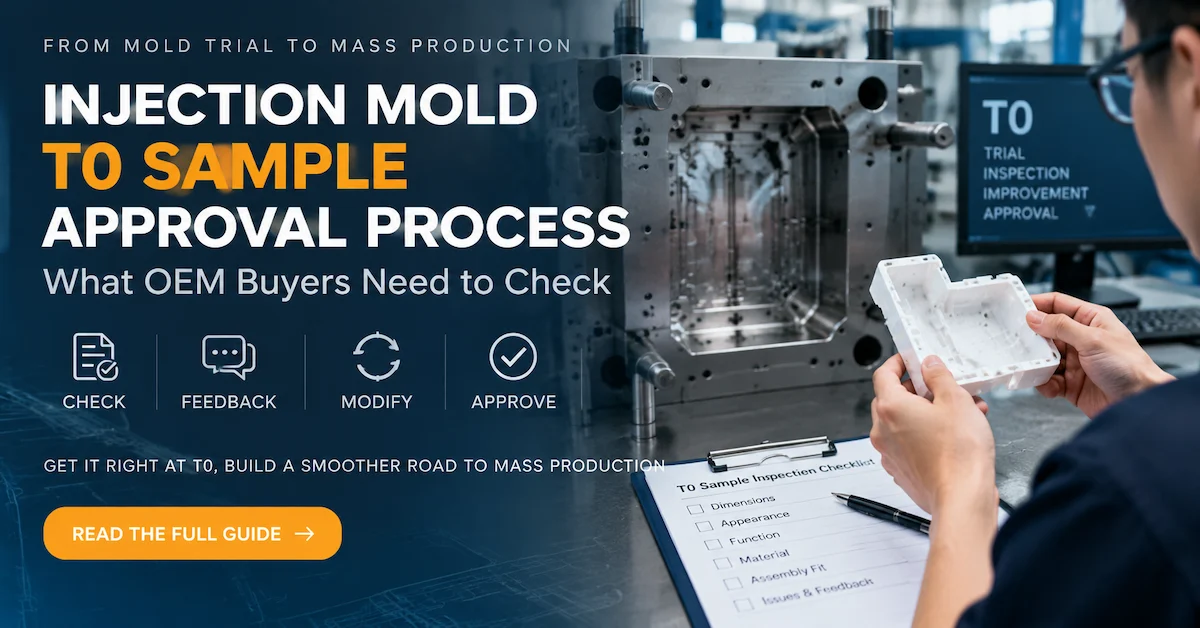
Proceso de aprobación de muestras T0 para moldes de inyección: qué deben verificar los compradores OEM
En un proyecto de moldeo por inyección OEM, las primeras muestras moldeadas no son simplemente muestras para examinar y aprobar. Una prueba de molde t0 es un punto de control de ingeniería donde el comprador y el proveedor del molde comparan la pieza física con los requisitos del producto aprobados, identifican defectos, determinan qué se debe modificar y establecen qué debe demostrar la siguiente prueba.
La forma más útil de gestionar T0 y T1 es mediante un bucle controlado:
1. ¿Qué es una prueba de moho T0?
Una prueba de moldeo T0 es la etapa inicial de moldeo de prueba que se utiliza para evaluar un molde de inyección recién fabricado y las piezas moldeadas que produce. El significado exacto de T0 puede variar entre empresas, por lo que los compradores OEM no deben basarse únicamente en la etiqueta. La pregunta importante es qué se pretende demostrar con esta prueba.
En la fase T0, el equipo de ingeniería recibe la primera evidencia física del comportamiento de las herramientas con la geometría del producto y el material de moldeo previstos. Esta prueba puede revelar problemas que resultaban difíciles de identificar únicamente a partir de los datos CAD o el diseño del molde.
Los hallazgos típicos de T0 incluyen:
- Inyecciones incompletas o llenado incompleto
- Rellenar alrededor de la línea divisoria o las áreas de cierre.
- Marcas de hundimiento alrededor de secciones gruesas, salientes o nervaduras.
- Líneas de soldadura y problemas estéticos relacionados con el flujo
- Marcas de quemaduras o indicios de aire atrapado.
- Marcas del eyector o dificultad para liberar la pieza
- Deformación o distorsión
- Dimensiones críticas fuera de la tolerancia acordada
- Posiciones incorrectas de agujeros, salientes o conectores
- Interferencia de ensamblaje
- Variación entre cavidades en herramientas multicavidad
Por lo tanto, el propósito de T0 no es simplemente preguntar: "¿Tiene buena pinta la muestra?". Una pregunta más pertinente sería: "¿Qué nos revela esta prueba sobre el molde, la pieza moldeada y los riesgos de producción restantes?".
2. ¿Qué se debe confirmar antes del ensayo T0?
Un proceso de aprobación deficiente comienza con requisitos poco claros. Si el comprador y el proveedor no utilizan el mismo plano del producto, material, revisión o criterios de aceptación, incluso una inspección técnicamente precisa puede generar desacuerdos.
Antes de la primera prueba, confirme los siguientes datos de entrada del proyecto:
| Aportaciones al proyecto | Lo que el comprador OEM debe confirmar | Por qué es importante |
|---|---|---|
| Definición de producto | Dibujo 2D actual, CAD 3D y revisión. | Impide la evaluación contra geometría obsoleta |
| Material | Resina plástica y grado donde se especifique | El comportamiento del material puede influir en el moldeo y las dimensiones. |
| Dimensiones críticas | CTQ, datos de referencia y tolerancias | Define qué debe medirse |
| Apariencia | Áreas visibles, textura y límites cosméticos | Evita la aprobación subjetiva de la apariencia. |
| Asamblea | Componentes de acoplamiento e interfaces funcionales | Muestra si la pieza moldeada funciona en el producto. |
| Muestreo | Cantidad de muestra e identificación de cavidades | Permite una evaluación representativa |
| Inspección | Método y condiciones de medición | Hace que los resultados sean repetibles. |
Esta preparación es especialmente importante para las piezas de plástico de precisión. La norma ISO 20457:2026 establece un marco específico para plásticos en cuanto a tolerancias dimensionales y geométricas, así como condiciones de aceptación. Las piezas de plástico pueden comportarse de forma diferente a los componentes metálicos rígidos, ya que la contracción, el comportamiento del material, las condiciones de procesamiento, el enfriamiento y la deformación pueden afectar a la geometría final.
Por lo tanto, el comprador debe distinguir entre una tolerancia funcionalmente necesaria y una tolerancia que simplemente se copia de otro componente. Unos requisitos demasiado estrictos pueden dificultar o encarecer innecesariamente la fabricación de una pieza moldeada, mientras que unos requisitos demasiado permisivos pueden generar problemas de montaje o de funcionamiento.
3. ¿Qué información debe registrarse durante una prueba de moho T0?
Una prueba de molde T0 profesional debe generar información trazable. Las fotografías por sí solas no son suficientes para un proyecto OEM, ya que no permiten explicar el material exacto, la cavidad, la revisión del plano ni las condiciones de medición asociadas a una muestra.
| Registro del juicio | Información recomendada |
|---|---|
| Identidad de la herramienta | Nombre del molde, número de proyecto y revisión del molde |
| Identidad del producto | Número de pieza y revisión del dibujo |
| Material | Tipo y grado de resina utilizados para la prueba |
| Máquina | Información sobre la máquina de inyección cuando corresponda |
| Cavidad | Número de cavidades para moldes multicavidad |
| Muestras | Identificación y cantidad de la muestra |
| Dimensiones | Criterios críticos de calidad medidos y método de inspección |
| Apariencia | Tipo de defecto, ubicación y fotografías |
| Asamblea | Ajuste, interferencia y observaciones funcionales |
| Cuestiones abiertas | Descripción del problema y requisitos de acción correctiva |
En el caso de moldes multicavidad, la identificación de las cavidades cobra especial importancia. Si la cavidad 1 produce una pieza aceptable, mientras que la cavidad 2 genera un problema dimensional, la respuesta de ingeniería correcta difiere de la que se daría ante un defecto presente en todas las cavidades.
El comprador también debe evitar mezclar muestras de diferentes condiciones de ensayo sin etiquetarlas. De lo contrario, una medición posterior podría parecer inconsistente simplemente porque las muestras se produjeron en condiciones diferentes.
4. Inspección dimensional: ¿Qué medidas son las más importantes?
Un comprador OEM no necesita necesariamente medir todas las dimensiones con la misma prioridad. El plan de inspección debe centrarse en las dimensiones que controlan la función, el ensamblaje, el sellado, la alineación, el movimiento u otro requisito definido del producto.
Las dimensiones típicas que son críticas para la calidad pueden incluir:
- Diámetro y posición del orificio de montaje
- Diámetro y altura del jefe
- Aberturas de conectores
- Dimensiones generales que controlan el montaje
- Superficies de sellado
- Características de ajuste a presión
- Relaciones entre datos y características
- Espesor de pared en áreas críticas
- Despejes de movimiento
- Interfaz con componentes metálicos, electrónicos o moldeados.
El método de medición debe coincidir con la característica. Las dimensiones sencillas pueden verificarse con equipos de medición calibrados adecuados, mientras que los perfiles complejos o las relaciones de posición pueden requerir métodos de inspección más avanzados.
Más importante que elaborar un informe de inspección extenso es crear un informe que pueda responder a tres preguntas:
- ¿Qué requisito se verificó?
- ¿Qué resultado se midió?
- ¿El resultado afecta al funcionamiento o al montaje del producto?
En el caso de las piezas moldeadas de plástico, las condiciones de medición también son importantes. La temperatura, el acondicionamiento, la contracción y la deformación pueden afectar los resultados. Si el comprador mide la muestra inmediatamente mientras que el proveedor la mide posteriormente en condiciones diferentes, ambas partes pueden obtener resultados distintos sin que ninguna de las mediciones sea técnicamente negligente.
Por eso, el método y el momento de la inspección deben acordarse antes de T0, en lugar de debatirse después de que surja un desacuerdo dimensional.
5. Inspección de apariencia: No apruebe una muestra con "Se ve bien".
La apariencia es una de las fuentes más comunes de desacuerdo durante una prueba de moldeo . Los compradores pueden describir una superficie como inaceptable, mientras que el proveedor considera que la misma condición es normal, a menos que se haya definido un estándar cosmético específico.
Los defectos de moldeo más comunes incluyen:
- Destello
- Disparo corto
- Marcas de sumidero
- Líneas de soldadura
- marcas de flujo
- marcas de quemaduras
- marcas de expulsión
- Marcas de entrada
- marcas de arrastre
- Variación de la textura de la superficie
- Deformación
La ubicación de un defecto suele ser tan importante como el defecto en sí. Una pequeña marca de inyección en una superficie oculta puede tener un impacto comercial diferente al de la misma marca en la superficie principal visible. Del mismo modo, una línea de soldadura en una zona no funcional puede ser principalmente estética, mientras que un defecto en una interfaz de sellado o estructural puede requerir una respuesta distinta.
Un sistema de inspección práctico puede dividir la pieza en:
| Zona de inspección | Enfoque en el comprador |
|---|---|
| Zona cosmética crítica | Defectos visibles, textura, brillo, color y consistencia de la superficie. |
| Área funcional | Defectos que pueden afectar el funcionamiento o la resistencia. |
| Área de montaje | destellos, deformaciones o geometría que puedan afectar a los componentes de acoplamiento. |
| Área oculta/no crítica | Defectos evaluados según el estándar cosmético acordado. |
Las fotografías con anotaciones son especialmente útiles. En lugar de escribir "la superficie necesita mejoras", identifique la ubicación, el tipo de defecto y el estado T1 esperado.
6. ¿Por qué debería incluirse la verificación del ensamblaje en la aprobación T0?
Un componente moldeado no siempre es útil simplemente porque supere una inspección dimensional aislada. Muchas piezas de fabricantes de equipos originales (OEM) están diseñadas para interactuar con otros componentes, y la interfaz real del producto puede revelar problemas que no son evidentes a simple vista en la pieza de plástico.
Cuando corresponda, la aprobación T0 debe incluir comprobaciones como las siguientes:
- Encajar con las piezas correspondientes
- Alineación de tornillos y sujetadores
- Ajuste a presión
- Acceso al conector
- Cierre de la cubierta
- Contacto de sellado
- Espacio libre para piezas móviles
- Posicionamiento de PCB o inserción
Consideremos una carcasa de plástico con un saliente de montaje para PCB. El diámetro del saliente puede estar dentro de la tolerancia, pero su posición podría impedir que la PCB se alinee con otro conector. Medir únicamente el saliente no abordaría el problema real del producto.
Por eso , la validación del ensamblaje debe estar vinculada a la función del producto , y no tratarse como una verificación cosmética opcional.
7. ¿Cómo deben clasificar los compradores OEM los problemas T0?
Uno de los pasos más importantes tras una prueba de molde T0 es determinar qué tipo de problema se ha producido realmente. No todos los defectos deben conllevar inmediatamente el corte del acero.
Un problema de moho puede tener su origen en varias áreas:
- Diseño de producto
- Diseño de moldes
- Fabricación de moldes
- Material
- Proceso de moldeo
- Método de medición
- relación de tolerancia de ensamblaje
| Encontrar T0 | Posibles áreas para investigar | Dirección correctiva típica |
|---|---|---|
| Destello | Superficie de separación, cierre, ajuste, presión, geometría | Determinar si el problema es de la herramienta o del estado del molde. |
| Disparo corto | Trayectoria del flujo, compuerta, ventilación, temperatura, presión | Identifique la restricción de llenado antes de modificar el acero. |
| Marca de hundimiento | espesor de pared, nervaduras, salientes, empaquetadura, refrigeración | Repase la geometría, el enfriamiento y el proceso en conjunto. |
| Deformación | Geometría, contracción, enfriamiento, empaquetado, eyección | Contribuciones separadas de diseño, herramientas y procesos |
| Línea de soldadura | Frentes de flujo, ubicación de la compuerta, ventilación, proceso | Revisar la ruta del flujo y la estrategia de ventilación. |
| Marca de expulsión | Tiro, disposición de la eyección, atascamiento, enfriamiento | Revisar las condiciones de liberación y eyección |
| Desviación dimensional | Contracción, geometría de la herramienta, material, proceso | Determinar si la variación está relacionada con la herramienta o con el proceso. |
| Interferencia de ensamblaje | Ubicación de características, pila de tolerancias, deformación | Revisar la interfaz completa |
| Variación de la cavidad | Equilibrio del corredor, compuerta, refrigeración, geometría de la cavidad | Compare las caries afectadas individualmente. |
Esta tabla debe considerarse un marco de diagnóstico, no un diagnóstico automático. El objetivo es evitar que el equipo realice modificaciones aleatorias basándose únicamente en los síntomas.
8. Cómo escribir comentarios útiles sobre problemas
La calidad de los comentarios determina la eficacia con la que el proveedor puede responder. Comentarios como «por favor, mejoren la muestra» o «las dimensiones no son adecuadas» generan más preguntas en lugar de proponer medidas correctivas.
Un elemento de retroalimentación T0 útil debe contener:
- Problema: ¿Qué ocurre?
- Ubicación: ¿Dónde se encuentra?
- Requisito: ¿Qué plano, especificación o norma se aplica?
- Evidencia: ¿Qué medición, fotografía o resultado de ensamblaje respalda el hallazgo?
- Impacto: ¿Por qué es importante?
- Acción: ¿Qué se debe investigar o corregir?
- Objetivo T1: ¿Qué debe demostrar el próximo ensayo clínico?
| Retroalimentación débil | Mejor retroalimentación |
|---|---|
| “El jefe está equivocado.” | “La posición del soporte de montaje está fuera de la tolerancia aprobada en el plano. Por favor, revise la causa del proceso/herramienta y verifique la misma característica durante la prueba T1.” |
| “La superficie necesita mejoras.” | “Se observa una marca de flujo en la zona cosmética designada. Por favor, revise la causa del moldeo/herramienta y envíe la misma área para la verificación de apariencia T1.” |
| “La pieza no encaja.” | “La pieza interfiere con el componente de acoplamiento en la interfaz marcada. Por favor, verifique la posición de la pieza y repita la verificación de ensamblaje en T1.” |
| “Flash es demasiado.” | Se observan rebabas a lo largo de la zona de cierre marcada, lo que afecta al montaje. Revise el estado de las herramientas y verifique que la ubicación sea la misma tras la corrección. |
Este enfoque convierte la retroalimentación subjetiva en una lista de acciones de ingeniería. Además, crea un registro que puede utilizarse posteriormente para determinar si T1 resolvió realmente el problema original.
9. Separe las correcciones del proveedor de los cambios de diseño del cliente.
Esta distinción es esencial tanto para el control técnico como para el comercial.
Si el plano del producto aprobado no ha cambiado y la pieza moldeada no cumple con los requisitos acordados, el problema podría deberse a una corrección en el utillaje, el proceso o la fabricación. Si el comprador modifica la geometría, la tolerancia, el material o los requisitos estéticos del producto después de T0, se trata de un cambio de ingeniería y no simplemente de una corrección del proveedor.
Por lo tanto, el registro del proyecto debe identificar:
- Requisito original
- Revisión actual del producto
- Resultado original T0
- Cambio solicitado por el cliente, si lo hubiera.
- Medidas correctivas del proveedor
- Modificación de herramientas
- Resultado de verificación T1
Sin control de revisiones, el proveedor puede corregir el molde según un plano mientras el comprador evalúa la muestra T1 comparándola con otro. Esto genera retrasos innecesarios y dificulta la determinación de responsabilidades.
10. ¿Cómo debería funcionar el proceso de modificación del molde después de T0?
Una vez clasificados los problemas, el siguiente paso es un plan de modificación controlado. El proveedor debe comprender qué problema se está corrigiendo, qué área de herramientas podría verse afectada y qué resultado se espera que demuestre la prueba T1.
| Registro de modificaciones | Información para documentar |
|---|---|
| Referencia del problema | Vincula la modificación con el problema T0 original. |
| Área afectada | Cavidad, núcleo, inserto, corredera, elevador, compuerta, ventilación u otra área |
| Dirección de la causa | Explicación técnica o hipótesis de trabajo |
| Modificación | Describa la herramienta planificada o la corrección del proceso. |
| Resultado esperado | Defina qué debe demostrar la muestra T1. |
| Riesgo para otras características | Considere si el cambio puede afectar las dimensiones o la apariencia en otros lugares. |
| Verificación | Defina las comprobaciones de medición, apariencia o ensamblaje. |
No todos los problemas de T0 requieren una modificación de las herramientas. Algunos problemas pueden estar relacionados con las condiciones del proceso. Otros pueden requerir una revisión del diseño del producto. El principio fundamental es identificar la causa antes de elegir la solución .
Por ejemplo, si una dimensión está fuera de tolerancia, aumentar o reducir una característica de la herramienta puede parecer que resuelve el problema, pero si la causa real es la contracción del material o la variación del proceso, la modificación puede no producir un resultado estable.
Del mismo modo, si un producto tiene un rebaje profundo que genera problemas de expulsión, la solución de ingeniería podría implicar un mecanismo de utillaje, un cambio en el diseño del producto u otro enfoque de fabricación, dependiendo de los requisitos del producto.
11. ¿Qué debería demostrar T1?
El propósito de T1 debe estar claramente vinculado a la retroalimentación de T0. El éxito de T1 no se basa simplemente en su denominación. El ensayo debe demostrar que las acciones correctivas acordadas han logrado el resultado previsto.
| Problema T0 | Verificación T1 |
|---|---|
| Desviación de dimensión crítica | Repita la misma medición utilizando el método definido. |
| Destello | Inspeccione la misma ubicación según los criterios de aceptación acordados. |
| Disparo corto | Confirme que el formulario se ha rellenado correctamente según las condiciones de la prueba acordadas. |
| Marca de hundimiento | Inspeccione el área del defecto original y revise el estándar cosmético definido. |
| Deformación | Repita la verificación dimensional o geométrica acordada. |
| Interferencia de ensamblaje | Repita el acoplamiento real o la comprobación funcional. |
| Variación de la cavidad | Compare las cavidades relevantes individualmente. |
Una revisión T1 útil debe comparar el resultado T0 con el resultado T1 . Si el problema original se ha corregido, ciérrelo. Si ha mejorado, pero aún no cumple con el requisito acordado, manténgalo abierto. Si la modificación crea un nuevo problema, regístrelo por separado en lugar de reescribir el historial original.
12. T0 vs T1: ¿Cuál es la diferencia práctica?
| Escenario | Propósito principal | Enfoque en el comprador | Salida típica |
|---|---|---|---|
| T0 | Establecer las condiciones iniciales de utillaje y moldeo | Funcionamiento, llenado, defectos, dimensiones, aspecto y montaje | Hallazgos de la inspección y lista de acciones correctivas |
| T1 | Verificar las correcciones acordadas | Ubicaciones de problemas originales, CTQ, apariencia y ensamblaje | Problemas resueltos o acciones correctivas pendientes |
| Ensayo adicional | Resolver los riesgos restantes | Requisitos abiertos y preparación para la producción | Evidencia de validación adicional |
| Aprobación de producción | Liberar el proceso acordado | Línea base de producto, herramientas y calidad | Autorización de producción |
Los términos T0 y T1 no son definiciones contractuales universales. Los distintos proveedores de moldes pueden utilizar terminología diferente para las pruebas. Por lo tanto, los compradores OEM deben definir qué debe demostrar cada prueba en lugar de asumir que "T1" significa automáticamente "aprobación final".
13. ¿Qué debe aprobarse: la función, la apariencia y las pruebas de producción?
Un sistema de aprobación eficaz distingue entre los diferentes tipos de evidencia. Esto evita que una buena muestra cosmética apruebe involuntariamente un problema dimensional o de ensamblaje no resuelto.
Por ejemplo, un comprador de OEM puede registrar:
- Estado dimensional: aprobado o abierto
- Estado de apariencia: aprobado o abierto
- Estado de la asamblea: aprobada o abierta
- Estado de las herramientas: aprobadas o se requiere modificación.
- Estado de producción: aprobado o se requiere validación adicional
Esto es más útil que escribir solo "muestra aprobada".
Una aprobación condicional también debe explicar con exactitud qué aspectos quedan pendientes. Si se aprueba la apariencia, pero una dimensión crítica del ensamblaje aún requiere corrección, el registro de aprobación debe indicarlo.
14. Cómo los moldes multicavidad cambian el proceso de aprobación T0
El uso de herramientas multicavidad requiere una identificación de muestras más precisa, ya que una cavidad puede comportarse de manera diferente a otra.
Para un molde multicavidad, el comprador debe considerar:
- Identificación de muestras por cavidad
- Comparación de dimensiones críticas entre cavidades
- Comprobación de defectos cosméticos específicos de las caries
- Revisar el saldo de llenado cuando corresponda
- Comparación del rendimiento del ensamblaje
- Registro de acciones correctivas específicas para cada cavidad
Aprobar la cavidad con mejor aspecto no garantiza que todas las cavidades activas cumplan con el requisito. Si un molde de cuatro cavidades produce cuatro piezas con dimensiones diferentes, el comprador necesita saber si la diferencia es aceptable, si se debe al proceso, a las herramientas o si aún está bajo investigación.
La inspección a nivel de cavidad también facilita la resolución de problemas futuros. Si un problema vuelve a aparecer durante la producción, los registros históricos de las pruebas pueden ayudar a determinar si la misma cavidad presentó el problema durante la validación.
15. ¿Qué registros de control de calidad deben solicitar los compradores?
El paquete de documentación exacto debe acordarse en el presupuesto o en las especificaciones del proyecto, pero los compradores deben comprender qué registros son útiles para un proceso de aprobación T0/T1 controlado.
| Registro | Valor de adquisición |
|---|---|
| Informe del juicio | Muestra qué se probó y en qué etapa del proyecto. |
| Informe dimensional | Proporciona evidencia cuantificable para las CTQ. |
| Fotografías de defectos | Muestra la ubicación y el aspecto de los problemas abiertos. |
| Identificación de la muestra | Conecta las muestras a la cavidad y a la revisión. |
| Registro de modificaciones | Registra los cambios ocurridos después de T0. |
| Comparación T1 | Muestra si se corrigieron los problemas de T0. |
| Registros de procesos | Proporciona contexto para las condiciones de moldeo asociadas con las muestras. |
El flujo de trabajo publicado actualmente por DX Molding sitúa el moldeo de prueba, la inspección y la aprobación de muestras después del diseño, el mecanizado y el ensamblaje del molde, e indica que las muestras T0/T1 se prueban, miden y perfeccionan hasta su aprobación. Los compradores deben confirmar los informes de inspección y los entregables del proyecto incluidos en su presupuesto individual.
16. Cómo afecta la aprobación T0 al costo del moho y al cronograma del proyecto.
Si bien T0 y T1 suelen considerarse pasos técnicos, también tienen consecuencias comerciales directas. Un proyecto que llega a la fase de moldeo de prueba sin requisitos claros puede generar modificaciones repetidas, mecanizado adicional, retrasos en la aprobación y una comunicación de ingeniería prolongada.
Los principales riesgos de costes suelen provenir de:
- Cambios tardíos en el diseño del producto
- Criterios de aceptación poco claros
- Modificaciones repetidas del molde
- Ciclos de prueba adicionales
- Requisitos de inspección no planificados
- Suposiciones incorrectas sobre los materiales
- Problemas de ensamblaje sin resolver
- Inconsistencia multicavitaria
Por eso, el presupuesto inicial más bajo para las herramientas no siempre se corresponde con el coste más bajo del proyecto. El comprador debe comparar el alcance completo, incluyendo la revisión de ingeniería, el soporte para las pruebas, la inspección, las modificaciones, la documentación y la preparación para la producción.
La pregunta comercial más útil no es solo "¿Cuánto cuesta el molde?", sino también "¿Qué se incluye en el proceso de validación y qué sucede si la muestra T0 no cumple con los requisitos acordados?".
17. Cómo deben evaluar los compradores OEM el proceso T0/T1 de un proveedor de moldes
Antes de realizar un pedido de utillaje, pregunte al proveedor cómo se gestionarán realmente T0 y T1. Esto revela más sobre el control del proyecto que una afirmación general como «tenemos buena calidad».
| Pregunta para hacer | Lo que una respuesta contundente debería aclarar |
|---|---|
| ¿Qué incluye T0? | Objetivo del ensayo, cantidad de muestras y alcance de la inspección. |
| ¿Cómo se identifican las muestras? | Número de pieza, revisión, cavidad e información de prueba |
| ¿Qué dimensiones se miden? | CTQ y métodos de medición definidos |
| ¿Cómo se registran los problemas de apariencia? | Tipo de defecto, ubicación y fotografías |
| ¿Cómo se clasifican los problemas T0? | Herramientas, diseño de producto, material, proceso o medición |
| ¿Cómo se controlan las modificaciones? | Referencia del problema, acción y objetivo T1 |
| ¿Cómo se verifica T1? | Comparación con el número T0 original |
| ¿Qué ocurre si T1 sigue fallando? | Proceso de corrección y validación adicional definido |
Es más fácil trabajar con un proveedor que pueda explicar este proceso con claridad, ya que ambas partes tendrán un entendimiento común de lo que significa la aprobación de la muestra.
¿Está planificando un nuevo proyecto de moldeo por inyección?
Antes de comenzar la fase T0, asegúrese de que el plano del producto, el material, las dimensiones críticas, los requisitos estéticos y las condiciones de montaje estén claramente definidos. Puede enviar el paquete técnico a DX Molding para su revisión.
Explore nuestros servicios de moldeo a medida → Hable sobre su proyecto de moldeo →18. Lista de verificación de prueba de moldes T0 para compradores OEM
- Se confirma la revisión del dibujo.
- Se confirma la revisión del CAD 3D.
- Material confirmado
- Dimensiones críticas identificadas
- Se confirman los datos de referencia y las tolerancias.
- Zonas de apariencia definidas
- Requisitos de montaje disponibles
- Cantidad de muestra acordada
- Se ha comprobado el funcionamiento del molde.
- Se revisó el estado de llenado.
- Expulsión comprobada
- Muestras identificadas
- Cavidades identificadas cuando corresponda
- Dimensiones críticas medidas
- Se registraron defectos de apariencia
- Se verificó el montaje donde fue necesario.
- Cada problema tiene una referencia.
- Se adjuntan las pruebas.
- Se analiza la dirección de la causa raíz.
- Los cambios realizados por el cliente se separan de las correcciones.
- El plan de modificación está documentado.
- Se define el objetivo de aceptación T1.
- Se revisaron los CTQ originales.
- Se revisaron las ubicaciones originales de los defectos.
- Ensamblaje repetido
- Se revisa la variación de la cavidad.
- Los nuevos defectos se registran por separado.
- Los problemas abiertos reciben un estado final.
- El alcance de la aprobación está claramente documentado.
19. ¿Qué información debe enviar al solicitar asistencia por problemas de moho?
Una consulta detallada sobre el proyecto ayuda al equipo de ingeniería a comprender el problema de las herramientas antes de hablar de modificaciones o presupuestos.
Para un proyecto nuevo o un problema de herramientas existente, prepare lo siguiente:
- Dibujo de producto en 2D
- Archivo CAD 3D
- Revisión del producto
- Resina plástica y grado
- Cantidad de producción prevista
- Dimensiones críticas
- Requisitos de acabado superficial
- Requisitos de color
- Información de montaje
- Entorno de aplicación
- Problemas T0 o T1 conocidos
- Fotografías o informes de inspección, si están disponibles.
Si el molde ya ha completado la prueba T0, incluya la lista de problemas reales en lugar de simplemente solicitar una "mejora del molde". Por ejemplo, identifique la desviación dimensional, la ubicación del defecto, la cavidad afectada, el problema de ensamblaje y el resultado esperado en la prueba T1.
Esto permite al proveedor centrar la discusión en el problema real de las herramientas, en lugar de repetir todo el proceso de definición del proyecto.
¿Necesita ayuda para revisar un ensayo de moho T0 o T1?
Envíe los planos del producto, la información de las muestras, los requisitos de materiales y los resultados de la prueba T0. Un informe técnico claro ayuda a definir la corrección de las herramientas y el siguiente paso de validación.
Envía los requisitos de tu proyecto → Conoce DX Molding →Preguntas frecuentes
1. ¿Qué es una prueba de moho T0?
La prueba T0 del molde es la prueba inicial de un molde de inyección recién fabricado. Proporciona muestras físicas para evaluar el funcionamiento del molde, el llenado, las dimensiones, el aspecto, la eyección, el montaje y otros requisitos específicos del proyecto.
2. ¿Es T0 la etapa de aprobación final?
No necesariamente. T0 suele ser una etapa de validación inicial. Si se detectan problemas, puede ser necesario corregir el molde y realizar una prueba T1 o posterior para verificar los cambios.
3. ¿Qué deben comprobar los compradores de equipos originales (OEM) durante una prueba de molde T0?
Los compradores deben verificar las dimensiones críticas, la apariencia, los defectos de moldeo, el funcionamiento del molde, la eyección, las interfaces de ensamblaje y otros requisitos definidos para el proyecto.
4. ¿Cuál es la diferencia entre las pruebas de moho T0 y T1?
T0 establece el estado inicial del molde e identifica los problemas. T1 se utiliza principalmente para verificar si las acciones correctivas acordadas en T0 han logrado el resultado requerido.
5. ¿Todos los problemas T0 requieren una modificación del molde?
No. El problema puede estar relacionado con el diseño del producto, el material, las condiciones de moldeo, las medidas o las herramientas. Se debe analizar la causa probable antes de decidir si se requiere modificar el acero.
6. ¿Cómo se deben reportar los problemas de prueba de moho T0?
Cada problema debe identificar el defecto, la ubicación exacta, la cavidad afectada cuando corresponda, el requisito aplicable, la evidencia de la inspección, el impacto, la acción correctiva y el resultado T1 esperado.
7. ¿Debe medirse cada dimensión durante T0?
No necesariamente. La inspección debe priorizar las dimensiones críticas para la calidad que controlan la función del producto, el ensamblaje, el sellado, la alineación u otro requisito definido.
8. ¿Qué debe verificar T1?
T1 debe repetir las comprobaciones asociadas con los problemas originales de T0. Esto puede incluir mediciones dimensionales, inspección visual, comprobaciones de ensamblaje y verificación específica de la cavidad.
9. ¿Puede una muestra tener buen aspecto pero aun así no ser aprobada?
Sí. Una pieza puede tener una apariencia aceptable, pero no cumplir con una dimensión crítica, una interfaz de ensamblaje o un requisito funcional. Por lo tanto, la aprobación de la muestra debe considerar todos los criterios de aceptación definidos.
10. ¿Qué información debo enviar para un proyecto de moldeo?
La información útil incluye dibujos 2D, archivos CAD 3D, requisitos de materiales, cantidad de producción, dimensiones críticas, requisitos de superficie, información de montaje y problemas conocidos de utillaje. Puede enviar estos detalles a través de la página de contacto de DX Molding .
Conclusión
Una prueba de molde t0 exitosa debe ir más allá de producir una primera muestra. Los compradores OEM deben inspeccionar las dimensiones críticas, la apariencia y el ensamblaje, documentar cada problema, identificar la causa probable, controlar las modificaciones del molde y usar T1 para verificar las correcciones acordadas. El proceso de aprobación práctico es simple: T0 → retroalimentación → modificación → T1 → verificación → aprobación .