Производитель пресс-форм для массового литья под давлением: как OEM-производители контролируют время цикла, баланс полостей и повторяемость производства
Инструменты для литья под давлением
Точное литье под давлением
Автор: Shenzhen DongXin Technology Co., Ltd. Вкл. Sep 16 2026
Выбор производителя пресс-форм для литья под давлением в больших объемах требует большего, чем просто увеличение количества гнезд или требование кратчайшего времени цикла. Это руководство помогает покупателям OEM оценить многополосную оснастку, горячеканальные каналы, охлаждение, срок службы пресс-формы, контроль качества, техническое обслуживание и стоимость принятой детали, прежде чем переходить к долгосрочному производству.
Что должен предложить производитель пресс-форм для литья больших объемов?
производитель пресс-форм для литья под давлением в больших объемах должен разрабатывать инструменты для серийного производства, а не просто создавать форму с большим количеством полостей. Для OEM-покупателя настоящей целью является согласованность принимаемых деталей в соответствии с намеченной производственной программой: стабильные размеры, контролируемый внешний вид, предсказуемое время цикла, ремонтопригодность инструментов и четкая реакция, когда компоненты начинают изнашиваться.
Пресс-форма, которая производит приемлемые образцы в течение одного короткого испытания, все равно может оказаться непригодной для непрерывного производства, если охлаждение неравномерно, полости ведут себя нестабильно, вставки изнашиваются слишком быстро или обслуживание требует длительного простоя.
Вот почему закупку крупных объемов следует начинать с производственного вопроса:
Как эта форма продолжит производить приемлемые детали после первоначального утверждения образца?
DX Molding поддерживает индивидуальные формы для литья пластмасс под давлением, формованные пластиковые детали и разработку OEM/ODM. В рамках производственной программы покупатели должны с самого начала соединить проектирование оснастки, отбор проб, записи о качестве и последующие производственные требования, а не рассматривать покупку пресс-форм и производство деталей как несвязанные этапы.
Каким покупателям нужны инструменты для литья под давлением в больших объемах?
Оснастка в больших объемах наиболее актуальна, когда изделие имеет стабильную геометрию, повторяющийся спрос и прогноз производства, достаточно большой, чтобы оправдать дополнительные инвестиции в эффективность оснастки.
Решение для больших объемов может иметь смысл, когда покупатель ожидает повторных заказов в течение длительного периода и нуждается в более низких производственных затратах на принятую деталь.
Это может быть не правильным первым шагом, если:
Дизайн продукта все еще меняется.
Спрос крайне неопределенный.
Смола не доработана.
Критические параметры все еще находятся в стадии разработки.
Продукт не прошел функциональную проверку.
Покупателю нужно только изготовление прототипа или моста.
Прежде чем спрашивать у производителя крупносерийных литьевых форм максимальное количество гнезд, сначала подтвердите, готово ли само изделие к использованию в долгосрочном производстве.
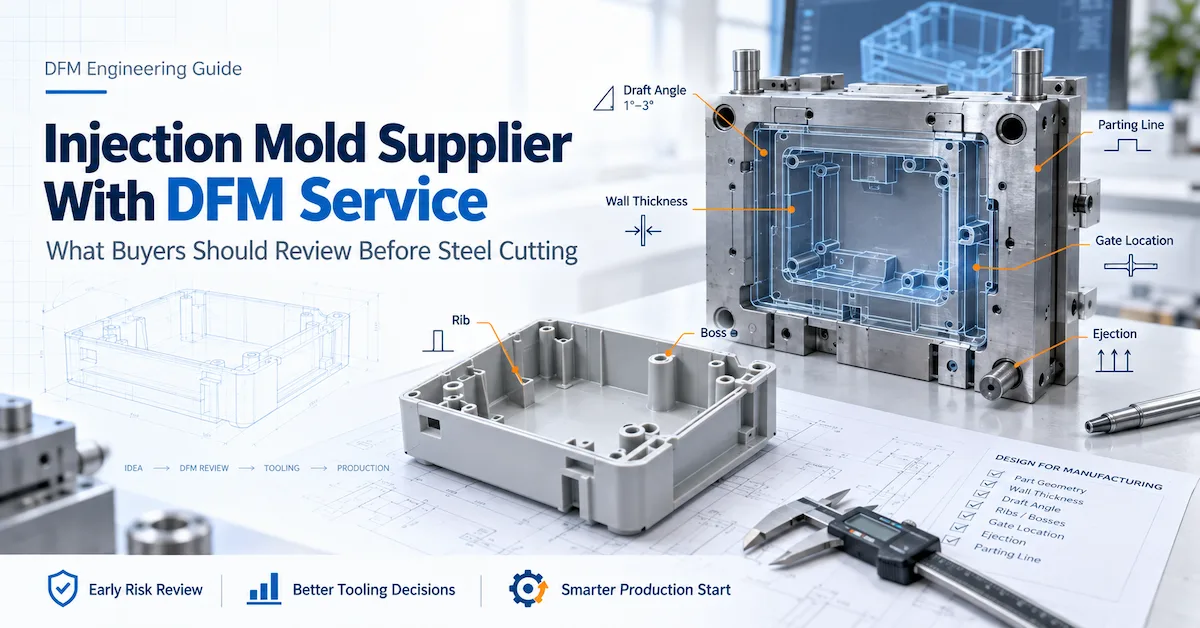
услуги по индивидуальному производству компании DX Molding можно использовать для анализа разработки продукта, DFM, проектирования пресс-форм и производственных требований перед инструментарий выпущен.
Начните с годовой потребности, а не максимального количества полостей
Распространенной ошибкой при подборе поставщиков является предположение, что большее количество полостей автоматически означает более низкие производственные затраты.
Количество полостей следует оценивать по:
Годовой спрос.
Размер партии заказа.
Размер и вес детали.
Смола.
Требуется литьевая машина.
Система бегунов.
Требования к охлаждению.
Ожидаемое время цикла.
Рабочая нагрузка проверки.
Обслуживание инструмента.
Гибкость производства.
Рассмотрим гипотетический продукт, для которого требуется 600 000 принятых деталей в год.
Как пресс-форма с 4 гнездами, так и пресс-форма с 8 гнездами могут соответствовать прогнозу в зависимости от времени цикла, доступных машино-часов, технического обслуживания и планирования производства. Удвоение количества гнезд не приводит к автоматическому снижению общей стоимости производства вдвое, поскольку для более крупного инструмента могут потребоваться более сложные направляющие, более крупный станок, дополнительное охлаждение и более дорогое обслуживание.
Правильный вопрос:
“Сколько полостей вы можете построить?”
Это:
“Какая конфигурация полости соответствует нашему годовому спросу с приемлемым риском производства и обслуживания?”
Выбор материалов пресс-формы с учетом срока службы и технического обслуживания
Возможности DX Molding возможности литья пластмасс под давлением включают в себя специальные инструменты с использованием таких материалов, как P20, H13 и S136, а также конфигурации с одной и несколькими полостями, а также системы с горячими или холодными литниками.
Правильный материал формы по-прежнему зависит от проекта.
Чтобы получить крупносерийный инструмент, спросите:
Какая сталь предлагается для полости и активной зоны?
Области повышенного износа выполнены в виде сменных вставок?
Содержит ли смола наполнители, которые могут увеличить износ?
Какие штифты и подвижные компоненты следует хранить в качестве запасных частей?
Какие предположения по техническому обслуживанию поддерживают предлагаемый целевой срок службы пресс-формы?
Какие детали предполагается заменить в ходе программы?
Указанный «миллион выстрелов» не следует рассматривать как универсальную гарантию производительности без определения смолы, условий эксплуатации, технического обслуживания и замены изнашиваемых компонентов.
Лучшим подходом является создание стратегии обслуживания инструментов, которая определяет ожидаемые области износа до начала производства.
Контролируйте баланс бегуна в каждой полости
Многорезонаторное производство работает только тогда, когда в полостях создается достаточно контролируемый поток материала и условия процесса.
Если одна полость заполняется иначе, чем другая, результат может быть следующим:
Различные измерения.
Различный вес деталей.
Вспышка в выбранных полостях.
Короткие снимки.
Другой внешний вид.
Неравная упаковка.
Различные показатели отклонения.
Для крупносерийного производства спросите разработчика пресс-формы, как расположение направляющих обеспечивает баланс полости.
Системы с холодными литниками
Инструменты для холодных литников могут подходить для многих продуктов, но материал литников, удаление литников и обработка должны быть включены в производственный расчет.
Системы с горячеканальными каналами
Горячий канал может уменьшить количество материала, используемого в холодном канале, в подходящих приложениях, но требует дополнительных нагревателей, элементов управления, форсунок и требований к техническому обслуживанию.
производитель пресс-форм для литья под давлением в больших объемах должен объяснить, почему выбранная система направляющих соответствует продукту и сделать прогноз, а не просто предлагать более дорогую конфигурацию.
Рассматривать охлаждение как решение, связанное с производственными затратами
На время цикла часто сильно влияет то, как долго формованная деталь должна оставаться в инструменте, прежде чем ее можно будет снять без неприемлемой деформации.
Это делает проектирование системы охлаждения важным решением для крупносерийного производства.
Попросите поставщика проверить:
Охлаждение вокруг полости.
Охлаждение ядра.
Локальные толстые разделы.
Глубокие выступы и ребра.
Слайды и вставки.
Косметические зоны, чувствительные к температуре.
Доступ для очистки каналов охлаждения.
Различия между полостями.
Производственный инструмент с плохим балансом охлаждения может потребовать более длительного цикла или привести к отклонениям в размерах.
Для покупателей это означает, что охлаждение следует пересмотреть перед резкой стали, а не только после того, как первая проба привела к более медленному циклу, чем ожидалось.
техническая поддержка компании DX Molding включает проектирование пресс-форм, проверку технологичности, пробную поддержку и оценка, связанная с процессом. Подтвердите объем анализа охлаждения, необходимый для вашего проекта.
Сравнить стратегии обработки больших объемов перед утверждением
Это стратегии оснастки, а не стандартные модели DX Molding.
Стратегия инструментов
Потенциальное преимущество
Основной риск для рассмотрения
Лучший сценарий обсуждения
Одногнездная производственная форма
Упрощенная квалификация и обслуживание
Меньшая производительность
Стабильный умеренный спрос
Многогнездная форма с холодными литниками
Увеличение производительности
Баланс материала рабочего колеса и полости
Более высокий спрос при использовании подходящей смолы
Многогнездная пресс-форма с горячими литниками
Более высокая производительность при меньшем количестве материала для холодных каналов в подходящих проектах
Дополнительные компоненты и обслуживание
Программы длительного повторного производства
Сменные вставки для полости
Упрощенное локализованное обслуживание
Выравнивание вставки и дополнительные затраты на инструмент
Программы, подверженные износу или долговечные
Несколько одинаковых форм
Избыточность производства и гибкость планирования
Большие первоначальные инвестиции в инструмент
Очень высокие требования к спросу или непрерывности поставок
Для очень крупных программ покупателям следует также обсудить, обеспечивает ли одна сложная форма или несколько одинаковых форм лучший профиль риска поставок.
Одна форма с 16 гнездами может показаться эффективной, но две формы с 8 гнездами могут обеспечить преимущества планирования или резервирования в некоторых проектах.
Универсального победителя не существует.
Решение должно отражать фактический годовой объем, доступность оборудования, стоимость оснастки, требования к техническому обслуживанию и непрерывности бизнеса.
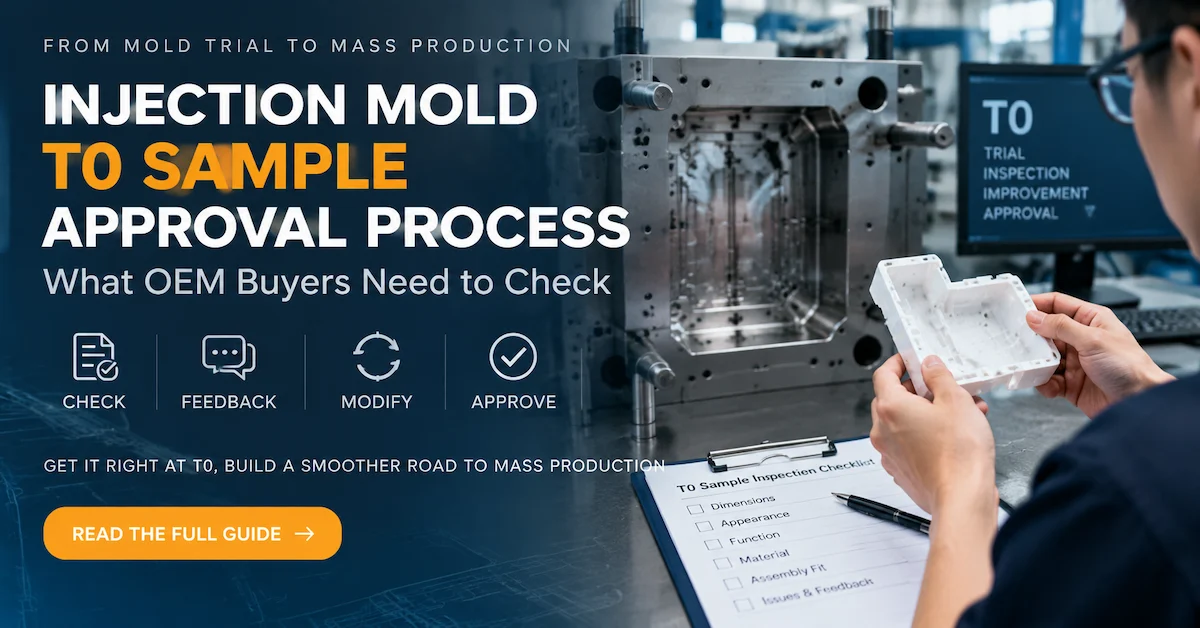
Проверка каждой полости перед массовым производством
Пресс-форма с несколькими полостями не должна быть одобрена, поскольку одна деталь из одной полости выглядит правильно.
Каждая активная полость должна быть идентифицируемой.
Во время проверки пробной версии запишите:
Номер полости.
Версия чертежа.
Смола.
Машина.
Условия процесса.
Критические размеры.
Вес детали, если это необходимо.
Косметические наблюдения.
Результаты сборки.
поддержка качества и испытаний компании DX Molding включает проверку размеров, составление отчетов об испытаниях и поддержку производства. Покупатели должны определить, какие документы необходимы для конкретной программы.
Для инструмента с 16 гнездами планирование проверки становится особенно важным.
Проверяете ли вы каждую полость во время утверждения?
Какие размеры требуют измерения по каждой полости?
Какие функции требуют только периодических производственных проверок?
Эти вопросы следует согласовывать до начала массового производства, а не после первого спора о качестве.
Отделить целевые значения времени цикла от продемонстрированного времени цикла
Предложение может содержать целевое время цикла до появления физического инструмента.
Считайте это число инженерной оценкой, пока оно не будет продемонстрировано в ходе согласованного испытания.
Спросите, какие предположения подтверждают эту оценку:
Смола.
Температура пресс-формы.
Температура плавления.
Время охлаждения.
Метод удаления детали.
Машина.
Автоматизация.
Требования к качеству.
Рассмотрим гипотетический пример.
Если производственная программа требует 2 000 000 циклов формования, сокращение цикла с 30 секунд до 27 секунд экономит:
Это всего лишь упрощенный пример планирования. Сюда не входят простои, настройка и бракованные детали.
Это показывает, почему даже небольшая разница во времени цикла может стать коммерчески значимой в длительных производственных программах.
Однако сокращение времени цикла имеет смысл только в том случае, если детали по-прежнему соответствуют согласованным требованиям качества.
Поэтому производитель пресс-форм для литья под давлением должен оптимизировать время цикла вместе с стабильностью размеров и повторяемостью производства.
Оценивайте мощность как систему, а не заводской номер
Такое утверждение, как «наш завод может производить миллионы деталей», не говорит о том, обладает ли ваш конкретный проект достаточными мощностями.
Запросите производственные предположения, лежащие в основе вашей программы:
Количество форм.
Количество полостей.
Время цикла.
Распределение машины.
Рабочие смены.
Плановое обслуживание.
Требования к переходу.
Качественная выборка.
Ожидаемая норма лома.
Производственный буфер.
Если ваш прогноз значительно увеличится, спросите, могут ли потребоваться дополнительные инструменты или машины.
Для крупного OEM-заказа производственный план все равно должен быть подтвержден конкретно для проекта.
Планирование профилактического обслуживания перед первым производственным запуском
Пресс-формы большого объема рано или поздно требуют обслуживания.
Ожидание сбоя, прежде чем обсуждать техническое обслуживание, создает ненужный производственный риск.
Подготовьте список обслуживания, включающий:
Выталкивающие штифты.
Слайды.
Лифты.
Вставки для ворот.
Компоненты горячеканального типа.
Пружины.
Уплотнения.
Каналы охлаждения.
Носите пластины.
Поверхности полостей.
Сменные вставки.
Спросите, какие позиции следует хранить в качестве запасных.
Записи о техническом обслуживании также могут помочь выявить постепенные изменения, прежде чем они приведут к чрезмерному браку или непредвиденным простоям.
Что касается инструментов экспорта, договоритесь, кому принадлежат чертежи и информация о запасных частях, требуемая заводом-получателем.
Для форм, остающихся в DX Molding, определите ожидаемый процесс обслуживания и утверждения в рамках текущей производственной программы.
Сравните стоимость принятой детали, а не только цену пресс-формы
Оборудование для больших объемов часто требует более крупных первоначальных инвестиций, поскольку покупатель пытается снизить повторяющиеся производственные затраты.
Это не означает, что самая высокая цена пресс-формы автоматически является лучшим решением.
Сравнить:
Инвестиции в инструменты.
Количество полостей.
Стоимость формованной детали.
Отходы бегуна.
Требования к компьютеру.
Время цикла.
Стоимость обслуживания.
Запасные компоненты.
Проверка.
Ожидаемый брак.
Риск простоя производства.
Полезный расчет:
Общая стоимость программы ÷ принятое количество продукции = эффективная стоимость за принятую деталь.
Например, более дешевая пресс-форма, требующая более длительных циклов, производящая больше отходов от рабочего колеса или требующая частого обслуживания, может стать дороже при длительной производственной программе.
И наоборот, дорогая форма с большой полостью может оказаться неоправданной, если фактический спрос никогда не достигнет прогнозируемого.
Поэтому покупатель должен запросить несколько сценариев объема при сравнении предложений по инструментам.
Определить правила OEM, ODM и технических изменений
Массовое производство увеличивает стоимость неконтролируемых изменений.
Небольшая доработка чертежа может повлиять на:
Множественные полости.
Запасные вставки.
Существующий инвентарь.
Приборы для проверки.
Упаковка.
Проверка процесса.
График производства.
Для проектов OEM установите одну контролируемую версию продукта перед выпуском в производство.
Для проектов ODM или разработки четко определите, кто утверждает дизайн продукта, материал, конфигурацию пресс-формы, образцы и последующие технические изменения.
услуги OEM/ODM и производства компании DX Molding могут поддерживать проекты, начиная с разработки продуктов и пресс-форм, и заканчивая производство.
Важное правило покупки:
Не позволяйте комментарию по электронной почте, образцу фотографии или временной пробной настройке незаметно становиться новой производственной спецификацией.
Используйте контролируемые изменения и документированное утверждение.
Отправить DX описание крупносерийного производства
Полезный объемный запрос должен содержать:
Файлы 3D CAD.
2D-чертежи.
Марка смолы.
Критические размеры.
Требования к косметическим средствам.
Годовой объем.
Количество запуска.
Типичный объем повторного заказа.
Ожидаемый срок действия программы.
Предпочитаемое место назначения пресс-формы.
Информация о производственном оборудовании, если таковая имеется.
Ожидание целевого цикла, если оно существует.
Необходимая документация по проверке.
Также сообщите команде разработчиков самое важное.
Это ваш приоритет:
снижение стоимости детали?
увеличение производительности?
сокращение отходов бегунов?
улучшение целостности полости?
продлить срок службы инструмента?
сокращение времени простоя при обслуживании?
создание резервных производственных мощностей?
Эта информация помогает поставщику оценить коммерческую цель, стоящую за формой.
Производитель пресс-форм для литья под давлением в больших объемах разрабатывает инструменты, предназначенные для многократного производства в рамках обширной производственной программы. Работа может включать в себя многоместные формы, производственно-ориентированное охлаждение, системы направляющих, сменные компоненты, проверку качества и планирование технического обслуживания.
2. Сколько полостей должно быть в пресс-форме большого объема?
Универсального ответа не существует. Количество полостей должно основываться на годовой потребности, времени цикла, мощности станка, размере детали, смоле, инвестициях в инструмент и требованиях к техническому обслуживанию. Увеличение количества полостей не приводит автоматически к снижению общей стоимости.
3. Нужен ли горячеканальный литник для литья под давлением в больших объемах?
Нет. Горячие каналы могут обеспечить производственные и материальные преимущества для подходящих проектов, но они также увеличивают затраты, контроль и техническое обслуживание. Прежде чем выбирать направляющую систему, сравните все экономические и технические требования.
4. Как следует определять срок службы плесени?
Определите ожидаемое количество впрысков вместе со смолой, инструментальными материалами, обязанностями по техническому обслуживанию и заменой изнашиваемых компонентов. Общий показатель срока службы пресс-формы не следует рассматривать как безусловную гарантию для любой производственной среды.
5. Может ли DX Molding создавать многополые литьевые формы?
DX Molding перечисляет конфигурации с одной и несколькими полостями среди своих возможностей изготовления индивидуальных форм для литья пластмасс под давлением. Соответствующий номер полости и производственная схема должны быть подтверждены на основе конкретного продукта, материала и прогноза. Просмотреть возможности литьевых форм для пластмасс.
6. Как покупатели проверяют соответствие между камерами?
Определите каждую активную полость и проверьте согласованные критические характеристики каждой полости во время квалификации пресс-формы. Определите отбор проб, исходные данные и критерии приемки перед запуском производства. Продолжайте соответствующий мониторинг на уровне полостей во время массового производства.
7. Насколько важно время цикла для крупносерийного производства?
Время цикла может сильно повлиять на машино-часы и экономичность единицы продукции в рамках крупной производственной программы. Однако целевой цикл по-прежнему должен обеспечивать приемлемые размеры, внешний вид и функциональность. Продемонстрированные производственные показатели имеют большее значение, чем неподтвержденная оценка котировок.
8. Должны ли мы построить одну большую многоместную форму или несколько форм?
Решение зависит от объема, доступности оборудования, гибкости производства, устойчивости к риску и бюджета на инструмент. Несколько форм могут обеспечить избыточность, а одна форма большего размера может сократить количество требуемых машин. Сравните всю производственную систему.
9. Какая информация необходима для расчета стоимости изготовления пресс-форм для больших объемов?
Укажите файлы САПР, материалы, важные размеры, годовую потребность, количество партий, ожидаемый срок службы программы и производственные требования. Укажите предполагаемое место формования и информацию о машине, если таковая имеется, чтобы поставщик мог оценить совместимость.
10. Как OEM-покупатели могут снизить риск крупносерийного производства?
Замораживайте определение продукта перед оснасткой, утверждайте стратегию полости и литника, проверяйте каждую полость, определяйте требования к техническому обслуживанию, сохраняйте записи контролируемых проверок и документируйте инженерные изменения. Непрерывность производства следует планировать до того, как возникнут проблемы.
Вывод
Выбор производителя пресс-форм для литья под давлением в больших объемах в конечном итоге зависит от долгосрочной экономики производства и повторяемости, а не просто от того, сколько полостей можно разместить внутри формы.
Покупатели OEM должны оценить баланс полостей, стратегию рабочего колеса, охлаждение, предполагаемое время цикла, срок службы инструмента, заменяемые компоненты, проверку на уровне полостей и профилактическое обслуживание вместе. Самая низкая цена пресс-формы может не обеспечить минимальную стоимость одной принятой детали, а слишком сложный инструмент может не оправдать реальный спрос.
Более эффективный процесс поиска связывает годовой прогноз → стратегию оснащения → проверку производства → техническое обслуживание → повторные заказы.