
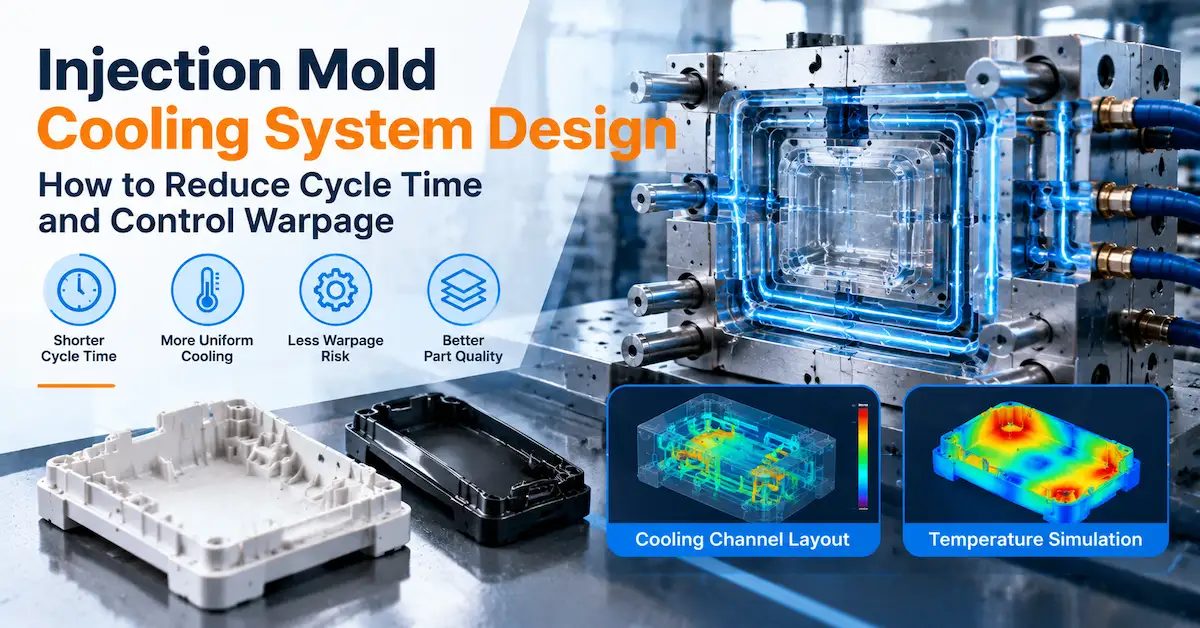
Система охлаждения пресс-формы для литья под давлением должна отводить тепло от полости и сердечника максимально равномерно, насколько это позволяет геометрия детали. Цель состоит не просто в циркуляции воды через форму. Эффективная система охлаждения должна обеспечивать баланс между теплопередачей, падением давления, равномерностью температуры, доступом для обслуживания, помехами для выталкивателей и вставок, а также производственным циклом, необходимым для изготовления детали.
Для инженеров-производителей оборудования и покупателей инструментов практический вопрос звучит так: Обеспечит ли предложенная схема охлаждения стабильный цикл и приемлемую геометрию детали для данного полимера, структуры стенок, количества полостей и области применения? Даже если в трехмерной модели трубопровод выглядит завершенным, в нем могут оставаться зоны перегрева вблизи выступов, ребер, глубоких сердечников, направляющих или толстых участков. Эти температурные различия могут способствовать усадке, изменению размеров, проблемам с плоскостностью, смещению размеров и деформации.
Необходимо проверить схему охлаждения в соответствии с CAD-моделью детали? Перед выпуском проекта пресс-формы сообщите о последней модели, марке материала, годовом объеме производства, критических размерах, целевом оборудовании, а также об известных проблемах, связанных с перегревом или деформацией.
Запросить проверку оборудования и системы охлаждения
Что такое система охлаждения литьевой формы?
Система охлаждения литьевой формы — это сеть и оборудование, используемые для контроля температуры внутри формы во время литья под давлением. Обычно она включает в себя просверленные или обработанные каналы охлаждения в полости и сердечнике, соединения и коллекторы, заглушки или фитинги, перегородки или барботеры для глубоких участков, охлаждение вокруг вставок, где это возможно, и контур регулирования температуры. Окончательная конструкция зависит от структуры формы, геометрии детали, используемого полимера, производственного оборудования, требований безопасности и плана технического обслуживания.
В процессе формования горячий полимер поступает в полость и передает тепло стали. Форма должна отводить достаточно тепла, чтобы деталь достигла требуемого состояния для извлечения, сохраняя при этом достаточную однородность поверхностей полости. Если один участок остается горячее другого, деталь может продолжать неравномерно сжиматься после извлечения. Если охлаждение слишком агрессивное или плохо сбалансированное в другом участке, деталь может замерзнуть раньше, деформироваться иначе или приобрести иную поверхностную и размерную характеристику.
Таким образом, система охлаждения выполняет две задачи:
- Теплоотвод: отводит тепло от полости, сердцевины, вставок и других участков инструмента.
- Тепловая однородность: предотвращать возникновение неизбежных перепадов температуры между формой и отформованной деталью.
Эти цели могут противоречить друг другу. Плотная структура каналов может улучшить локальный отвод тепла, но снизить прочность стали, помешать работе эжекторов или усложнить изготовление и техническое обслуживание. Простая структура может быть проще в изготовлении, но при этом привести к перегреву толстого выступа или глубокого сердечника. При анализе проекта следует обосновать соотношение сложности и преимуществ с точки зрения качества и времени цикла.
Охлаждение является частью процесса принятия решения о продукте.
Охлаждение следует рассматривать в совокупности с толщиной стенок, ребрами, выступами, текстурой, расположением литников, линией разъема, выталкиванием, усадкой материала и требованиями к сборке. Это не скрытая деталь основания пресс-формы, которую можно утвердить после того, как дизайн изделия будет доработан. Толстый участок за видимой панелью может создавать косметический риск. Глубокий сердечник может контролировать цикл, даже если остальная часть детали тонкая. Соединение для охлаждения может быть простым в установке, но невозможным в обслуживании после добавления направляющей или шланга.
Покупатель должен отметить наиболее важные для него характеристики товара:
- Декоративные поверхности, на которых недопустимы усадка, изменение блеска или деформация.
- Плоскостность, герметичность, соединитель, защелкивающееся соединение и сопрягаемые поверхности.
- Толстые выступы, ребра, накладки, отсеки для батарей и локальная масса.
- Глубокие сердечники, узкие щели, направляющие, толкатели, вставки и другие трудноохлаждаемые области.
- Критические размеры и базовые точки, используемые для координатно-измерительной машины или других методов контроля.
- Области, где время цикла ограничивает производительность или где деталь необходимо извлекать при контролируемой температуре.
Как компоновка системы охлаждения влияет на время цикла
Цикл — это время, необходимое для завершения одного цикла формования. Обычно он включает закрытие пресс-формы, заполнение, упаковку или выдержку, охлаждение, открытие пресс-формы и извлечение или удаление детали. Точная последовательность и продолжительность зависят от машины, материала, детали, пресс-формы, автоматизации и утвержденных условий процесса. Охлаждение — это лишь одна часть цикла, но оно часто становится серьезным ограничивающим фактором, когда деталь имеет толстые участки, глубокие сердечники, плохой доступ тепла или высокую требуемую температуру извлечения.
Сокращение времени цикла за счет простого увеличения потока или снижения температуры извлечения может привести к проблемам с качеством. Деталь может покинуть пресс-форму, будучи еще слишком мягкой, что приведет к усадке или деформации во время обработки. Более эффективный подход заключается в выявлении теплового узкого места и принятии решения о том, следует ли его устранить путем изменения геометрии, расположения каналов, конструкции вставок, контроля температуры пресс-формы, настройки процесса или с помощью другой производственной стратегии.
Откуда берется время охлаждения
Время охлаждения зависит от наибольшей эффективной толщины сечения, тепловых характеристик смолы, температуры поверхности формы, температуры охлаждающей среды, пути теплопередачи через сталь, расположения каналов и требований к выталкиванию. Тонкая стенка, окруженная большим горячим выступом, охлаждается иначе, чем изолированная тонкая стенка. Глубокий сердечник может иметь более длинный путь теплопередачи, чем поверхность неглубокой полости. Вставка может проводить тепло иначе, чем окружающая сталь формы.
Для покупателя полезным запросом является не универсальное обещанное время охлаждения. Попросите поставщика указать предполагаемые факторы, влияющие на цикл, и доказательства, использованные для их подтверждения. В коммерческом предложении или при анализе оснастки следует четко указать, является ли время цикла предварительной оценкой, пробным целевым показателем, производственным требованием или гарантированным договорным значением. Это разные обязательства.
Схема системы охлаждения и путь теплопередачи
Эффективность канала проявляется только тогда, когда тепло может передаваться от поверхности детали через материал пресс-формы к охлаждающей среде. Расстояние, ориентация, диаметр, длина контура, толщина стали, границы вставки и локальная геометрия — все это влияет на этот путь. Канал, расположенный далеко от горячей точки, может обеспечивать достаточный поток воды, но при этом ограничивать локальное охлаждение. Канал, расположенный слишком близко к полости, может ослабить сталь, создать риск повреждения поверхности или оставить недостаточно материала для механической обработки и обслуживания.
Изучите схему расположения деталей в разрезах, а не только в затененной 3D-модели. Разрезы показывают расстояние от формованной поверхности до канала, пересечения с отверстиями для выталкивателей, заглушками, направляющими, подъемниками, вставками и оставшейся сталью вокруг полости. Они также помогают покупателю понять, можно ли на самом деле просверлить, заделать, очистить, соединить и осмотреть предлагаемую схему.
Распределение потоков и проектирование контуров
При проектировании контуров охлаждения следует учитывать распределение температуры, траекторию потока, потери давления, соединения и необходимость технического обслуживания. В длинном или неправильно спланированном контуре может наблюдаться повышение температуры по всей длине, поэтому первый и последний участки будут получать неодинаковые тепловые условия. Раздельные контуры могут быть более полезны, чем один длинный контур, когда сердечник и полость имеют разные тепловые нагрузки или когда требуется независимая регулировка горячей точки.
Не следует оценивать конструкцию только по количеству каналов. В ходе содержательного анализа необходимо выяснить, какой контур обслуживает каждый участок, как обозначены вход и выход, можно ли измерить или сбалансировать поток, а также как будет осуществляться промывка или ремонт контура. Правильная конструкция зависит от фактической структуры пресс-формы и методов технического обслуживания, применяемых покупателем.
| время цикла драйвер | Вопрос о системе охлаждения | Доказательства для запроса |
|---|---|---|
| Толстый срез или локальное образование | Куда именно выходит тепло в этом регионе, и достаточно ли близко расположен канал, чтобы не ослабить сталь? | Разрез, карта теплового риска и обоснование схемы охлаждения. |
| Глубокое ядро или узкая структура | Требуется ли перегородка, барботер, вставной контур или другое решение? | Основной раздел, подробная информация о компонентах, план обслуживания и результаты испытаний. |
| Большая плоская поверхность | Достаточно ли равномерно распределено охлаждение для контроля колебаний температуры и обеспечения ее равномерности? | Схема канала, анализ риска деформации и план проверки плоскостности. |
| Многогнездный инструмент | Подвергаются ли полости воздействию сопоставимых температурных условий и регулируемых цепей? | Схема расположения электродов в каждой полости и план отслеживания образцов. |
| Программа высокой производительности | Какое предположение относительно цикла используется, и как оно будет проверено без ущерба для качества деталей? | Запись параметров испытаний, условия выброса и критерии приемки продукции. |
Принципы проектирования системы охлаждения пресс-форм.
Надежная система охлаждения пресс-формы для литья под давлением проектируется с учетом тепловой карты детали. Компоновка должна следовать за областями, которые генерируют или удерживают тепло, с учетом механической структуры пресс-формы. Следующие принципы полезны на этапах проектирования с учетом технологичности производства (DFM) и утверждения конструкции пресс-формы.
1. Обеспечьте охлаждение на достаточно близком расстоянии от формованной поверхности.
Более узкие каналы могут улучшить теплопередачу, но «более узкие» не всегда означают «лучше». Конструктор должен оставить достаточно стали для прочности полости, обработки, полировки, износа, коррозии, заглушек и будущего ремонта. Правильное расстояние зависит от местного давления, марки стали, формы элементов, размера канала и конструкции пресс-формы. Следует запрашивать сечения через критически важные зоны, а не принимать общее утверждение об оптимизации водопроводных линий.
2. Следуйте геометрии детали, а не только контуру пресс-формы.
Прямоугольный канал может подойти для простой пластины, но плохо себя покажет при обработке изогнутых корпусов, глубоких выступов, наклонных стенок или неровных вставок. В тех случаях, когда обычное сверление невозможно выполнить по контуру детали, может потребоваться использование вставок, перегородок, пузырьковых фильтров, термоштифтов, конформных элементов или изменение геометрии. Правильный выбор зависит от стоимости детали, объема производства, типа стали, бюджета на оснастку и требований к техническому обслуживанию.
3. Устраните проблемные участки вблизи выступов, ребер и толстых частей.
Внутренние ребра и выступы могут добавлять материал за наружную стенку. Если конструкция не предусматривает выемки материала или не обеспечивает разумный путь отвода тепла, область может охлаждаться медленнее, что приведет к образованию теплоотводов или сквозного охлаждения. Охлаждение не может полностью исправить недостатки конструкции с недостаточной толщиной стенки. Поэтому при проектировании с учетом технологичности конструкции следует рассматривать стенку, ребра, выступы, затвор и систему охлаждения как единую систему.
4. Раздельные потребности в тепловом регулировании полости и сердцевины.
Полость и сердечник часто подвергаются воздействию различных поверхностей, материалов и тепловых нагрузок. Симметричная компоновка может привести к асимметричному тепловому поведению. Проанализируйте контуры со стороны полости и сердечника по отдельности, определите независимые точки регулировки и проверьте, не мешают ли шланги или фитинги установке пресс-формы, автоматизации или защитным ограждениям.
5. Проектируйте с учетом направляющих, подъемников и вставок.
Подвижные элементы и сменные вставки могут блокировать прямой канал или создавать изолированную зону перегрева. Конструкция системы охлаждения должна предусматривать пространство для перемещения, направляющих, уплотнений, крепежных элементов, износостойких пластин, выталкивателей и технического обслуживания. Если направляющая нагревается, конструктор должен указать, используется ли для нее отдельный контур, тепловая вставка или какое-либо допустимое технологическое ограничение. Не следует предполагать, что видимое подключение к водопроводу доказывает адекватное охлаждение подвижного элемента.
6. Обеспечьте идентификацию и ремонтопригодность цепей.
Маркировка входных и выходных отверстий, нумерация цепей, доступные фитинги, заглушки, детали герметизации, дренажные пути и доступ для очистки имеют значение после того, как пресс-форма покинет производителя. Система охлаждения, которую трудно подключить или промыть, может привести к ненужным простоям. Включите схему системы охлаждения и идентификаторы цепей в документацию к пресс-форме и в пакет документов для передачи.
Как дисбаланс охлаждения вызывает деформацию
Деформация — это изменение формы, происходящее, когда разные участки отформованной детали сжимаются или расслабляются на разную величину. Дисбаланс охлаждения является одним из факторов, способствующих этому, но не единственным. Геометрия детали, усадка материала, ориентация волокон, плотность упаковки, расположение литникового канала, выталкивание, температура пресс-формы и условия процесса — все это может влиять на конечный результат.
Основной риск прост: если одна сторона или область детали дольше остается горячей, она может сжиматься иначе, чем более холодная область. Плоская панель может выгнуться. Корпус может скрутиться. Фланец может приподняться. Отверстие может сместиться относительно базовой точки. Уплотнительная кромка может потерять плоскостность. В многогнездном инструменте различные температурные условия могут создавать различия между полостями, даже если номинальная геометрия идентична.
Дисбаланс охлаждения против дисбаланса конструкции детали.
Не каждая проблема деформации связана с каналами охлаждения. Деталь с неравномерной толщиной стенок, крупным выступом непосредственно за декоративной стенкой, зажатой вставкой или длинным заполненным волокнами каналом может деформироваться даже при хорошо спроектированной системе охлаждения. При исследовании следует определить возможные причины:
- Геометрия: Переходы толщины стенок, ребра, выступы, углы, радиусы и ограниченные элементы.
- Материал: Марка смолы, наполнитель, усадка, влажность и технологический диапазон.
- Наполнение и упаковка: Расположение затвора, длина потока, линии сварки, распределение давления и замерзание затвора.
- Тепловая конструкция: расположение каналов, баланс контура, разница температур пресс-формы и локальные зоны перегрева.
- Катапультирование: синхронизация, поддержка, распределение сил и деформация, пока деталь еще теплая.
- Измерение: Выбор базовой точки, время подготовки, крепление приспособления и метод осмотра.
Именно поэтому систему охлаждения литьевой формы следует проверять с учетом параметров литья и DFM (проектирование с учетом технологичности). Моделирование может помочь сравнить предположения относительно заполнения, уплотнения, охлаждения и деформации, но результат не заменяет физические образцы. Его следует рассматривать как инженерное предсказание, которое необходимо подтвердить на основе утвержденной смолы, инструмента, процесса и метода контроля.
Меры по предотвращению деформации перед резкой стали.
Перед началом резки стали команда может сравнить несколько рычагов:
- Улучшите равномерность толщины стенок или удалите избыточную массу методом кернового бурения.
- Отрегулируйте расположение или количество затворов, чтобы улучшить уплотнение и баланс потока.
- Перемещайте или разделяйте контуры охлаждения в местах перегрева и при наличии толстых элементов.
- Обеспечьте охлаждение глубокого сердечника, вставки, скольжения или подъемника там, где это позволяет конструкция.
- Проверьте марку смолы, направление наполнителя и параметры усадки.
- Определите условия извлечения, при которых деталь не деформируется, если она слишком нагрета.
- Согласуйте метод измерения, время выдержки, приспособление и предел деформации.
Не следует утверждать «коррекцию деформации», изменяющую геометрию изделия, без документального подтверждения того, является ли это изменение корректировкой, обеспечивающей безопасность стали, корректировкой пресс-формы, корректировкой технологического процесса или пересмотром конструкции изделия. Покупатель должен знать, к какой версии CAD-модели и требованиям приемки относится данная корректировка.
Стратегии охлаждения в зависимости от геометрии детали
| Состояние детали | Основной термический риск | Обзор системы охлаждения: основные моменты |
|---|---|---|
| Тонкая плоская обложка | Разница температур по поверхности может влиять на ровность и блеск. | Равномерное расстояние между цепями, баланс полости/сердечника, соотношение затвора и упаковки. |
| Корпус с выступами и ребрами | Локальная масса удерживает тепло и может создавать эффект поглощения или сквозного считывания. | Вырезание сердцевины, охлаждение выступов, компоновка ребер, осмотр видимой поверхности. |
| Глубокое ядро или труба | Длинный тепловой путь и ограниченный доступ для прямого бурения. | Перегородка, барботер, вставка, термоштырь или альтернативная стратегия использования сердечника. |
| Большая автомобильная или бытовая панель | Длинный путь потока и значительные колебания температуры поверхности. | Многочисленные сбалансированные схемы, опорная сталь, карта деформации и испытательный стенд. |
| Конструкционная деталь, армированная стекловолокном | Охлаждение и ориентация волокон могут в совокупности привести к направленной усадке. | Направление затвора, путь загрузки, марка смолы, симметрия охлаждения, метод валидации. |
| Многогнездная прецизионная деталь | Разница температур и усадки между полостями. | Идентификация цепей, отслеживание расположения элементов, план координатно-измерительной машины и технологические записи. |
Что должен одобрить покупатель оснастки в конструкции системы охлаждения
Схема системы охлаждения должна быть утверждена как контролируемый технический результат. Заказчику не нужно проектировать каждый канал, но он должен понимать исходные предположения и принимать риски, влияющие на продукт. В пакете документов для проверки должны быть видны следующие элементы.
Схема системы охлаждения и виды в разрезе
Запросите схемы охлаждения со стороны полости и сердечника, номера контуров, идентификацию входных и выходных отверстий, разрезы через зоны перегрева, а также проверки зазоров вокруг эжекторов, направляющих, подъемников, вставок, крепежных элементов и линии разъема. Трехмерное изображение без разрезов затрудняет оценку реального пути теплопередачи и остаточного количества стали.
Предположения относительно материалов и технологических процессов
Решение о методе охлаждения зависит от конкретного сорта смолы и технологического окна. На общедоступной странице поддержки приведены рекомендации по материалам, включая ABS, PC, PP, PA66, материалы медицинского и пищевого назначения, а также упоминаются коэффициент усадки, термостойкость, огнестойкость, информация о сертификации и сравнение стоимости альтернативных материалов. Это разделы поддержки, указанные на веб-сайте, а не подтверждение конкретного сорта, поставщика, сертификации или разрешения регулирующих органов для конкретного проекта.
В запросе предложений укажите марку смолы, наполнитель, цвет, требования к влажности, диапазон температур пресс-формы, ожидаемое количество, оборудование и критически важные характеристики качества. Если эти параметры еще не определены, обозначьте их как предположения и укажите, какие аспекты решения по охлаждению и деформации могут измениться после их подтверждения.
Производственная и техническая осуществимость
Каналы охлаждения должны быть обработаны механически, заглушены, проверены под давлением, соединены и обслуживаться. Уточните у поставщика, как он будет проверять целостность цепи и наличие утечек, как оператор будет идентифицировать каждое соединение, можно ли очистить каналы и можно ли диагностировать засорение цепи после перемещения пресс-формы. Также проверьте доступ к направляющим, компонентам горячеканальной системы, выталкивающим системам и соединениям основания пресс-формы.
Документы по передаче прав, связанных с системой охлаждения.
Полезный пакет документов для передачи объекта может включать утвержденную схему системы охлаждения, перечень цепей, схему подключения, информацию о компонентах или разъемах, протоколы испытаний, инструкции по техническому обслуживанию и записи параметров испытаний. Точный комплект документов должен быть согласован в коммерческом предложении. Не следует предполагать, что стандартный пакет поставщика включает одни и те же чертежи системы охлаждения или данные испытаний для каждого проекта.
Как проверяется эффективность охлаждения во время испытаний пресс-форм
Конструкция системы охлаждения проверяется как на пресс-форме, так и на отформованной детали. Инструмент может иметь правдоподобную компоновку каналов, но после первого испытания потребуется корректировка. Деталь может соответствовать номинальным размерам при определенных условиях и выходить за их пределы при изменении цикла, температуры пресс-формы или состояния материала. Поэтому проверка в ходе испытаний должна учитывать взаимосвязь между тепловыми условиями, параметрами процесса, типом полости, временем проверки и наблюдаемым результатом.
T0: подтвердить работу цепей и базовое поведение.
На этапе T0 необходимо убедиться, что контуры охлаждения подключены к правильным входам и выходам, что пресс-форма может работать без утечек или помех, и что основную деталь можно заполнить, извлечь и обработать. Запишите начальную температуру, давление, расход, цикл, материал, полость и видимые дефекты, если эти значения входят в согласованный объем испытаний. Образец T0 является базовым, а не автоматическим подтверждением готовности к производству.
Т1: сравнить цикл, размеры и деформацию
На этапе Т1 сравните фактический цикл и условия извлечения с утвержденными целевыми значениями или предположениями. Проверьте критические размеры, плоскостность, посадку, внешний вид, усадку и деформацию. Используйте данные КИМ там, где это уместно, исходя из характеристик детали и плана контроля. Запишите время измерения после формования и информацию об использовании приспособления или периода подготовки, поскольку нагретая, но не зафиксированная деталь может вести себя иначе, чем подготовленный образец.
T2 или окончательная проверка: проверка воспроизводимости и завершения.
Последующие испытания должны подтвердить, что изменения в охлаждении, изменения в процессе или корректировка геометрии устраняют выявленный риск. Для многогнездных инструментов образцы следует идентифицировать по типу гнезда. Для деталей с пределом деформации следует использовать одну и ту же базовую точку, приспособление, метод измерения и условия приемки на всех этапах испытаний. В итоговом отчете должны быть указаны версия инструмента, материал, параметры процесса, время цикла, условия охлаждения, результаты контроля, нерешенные вопросы и статус утверждения.
На общедоступной странице поддержки DX Molding перечислены отчеты об испытаниях пресс-форм T0/T1/T2, записи о контроле размеров и дефектах внешнего вида, данные КИМ, информация о выполнении плана модификации, а также записи параметров литья под давлением, включая температуру, давление, уплотнение и время цикла. Это опубликованные возможности поддержки. Уточните, какие записи, инструменты, отбор проб и критерии приемки включены в конкретный проект.
Есть опасения по поводу времени цикла или деформации? Предоставьте схему охлаждения, CAD-модель детали, марку смолы, условия испытания, а также данные о размерах или визуальные доказательства, чтобы проблему можно было разделить на причины: геометрические, материальные, технологические, связанные с выталкиванием или термические.
Обзор системы охлаждения и пробной поддержкиИллюстративные примеры конструкции систем охлаждения
Приведенные ниже примеры представляют собой инженерные модели принятия решений, созданные для данной статьи. Они не являются конкретными примерами из практики клиентов, результатами измерений при формовании с использованием DX-технологии или гарантиями времени цикла или устойчивости к деформации.
Вариант 1: Пластиковый корпус для электроники с зоной нагрева.
Корпус состоит из двух частей: тонкой наружной стенки, нескольких внутренних винтовых выступов и отверстия для разъема. Первая схема охлаждения проходит по внешнему периметру, но при этом блок выступов расположен относительно далеко от контура охлаждения. В ходе испытаний был выявлен неглубокий дефект — небольшое углубление у наружной стенки и более длительный цикл, используемый для защиты от выброса.
Правильная проверка не приводит к немедленному снижению цикла. Она проверяет, можно ли вырезать отверстие, создает ли геометрия ребра и отверстия локальную массу, достигают ли литниковый канал и путь уплотнения зоны, и можно ли добавить вставку или специальную систему охлаждения без ослабления стали. План приемки должен включать проверку видимой поверхности, расположения отверстия, посадки винта и плоскостности с использованием утвержденного метода.
Случай 2: Большая панель с отслоением края после извлечения.
На широкой панели, используемой в бытовой технике или автомобильной промышленности, после извлечения наблюдается отслоение кромки. Полость и сердечник охлаждаются, но одна сторона имеет смещение и другую толщину стали. Деталь выглядит приемлемо сразу после формования, но смещается позже во время обработки. Возможные причины включают тепловой дисбаланс, неравномерную структуру стенок, направление упаковки, опору извлечения или время измерения.
В ходе расследования следует сравнить температурные условия в полости и сердечнике, траекторию потока в контуре, охлаждение скользящего элемента, время выброса, предположения относительно литникового канала и наполнителя, а также приспособление, используемое для измерения плоскостности. Замена канала может быть частью решения, но группа не должна классифицировать это как дефект охлаждения до тех пор, пока не будут проверены конкурирующие причины и доказательства, полученные в ходе испытаний, не подтвердят этот вывод.
Контрольный список для запроса коммерческого предложения на систему охлаждения литьевых форм
Используйте этот контрольный список при запросе коммерческого предложения на оснастку или утверждении проекта пресс-формы. Он предназначен для обеспечения сопоставимости предположений об охлаждении между поставщиками.
| Нет. | Мнение или вопрос покупателя | Почему это важно | Доказательства или результаты |
|---|---|---|---|
| 1 | Новейшие 3D CAD-модели и управляемые 2D-чертежи. | Охлаждение осуществляется с учетом фактической геометрии стенок, ребер, выступов, вставок и критически важных элементов. | Пересмотренная версия продукта |
| 2 | Марка смолы, наполнитель, цвет и усадка. | Тепловые и размерные характеристики изменяются в зависимости от материала. | Запись о допущениях, касающихся материальных ресурсов |
| 3 | Ожидаемое количество и целевое количество полости | Сложность цикла, балансировки, технического обслуживания и охлаждения зависит от производственного плана. | Концепция полости и производства |
| 4 | Поверхности для косметического, плоскостного, герметизирующего и сборочного ремонта. | Изменение температуры может стать видимым или функциональным дефектом. | Карта качества и критерии приемки |
| 5 | Схема системы охлаждения с разрезами. | Показаны пути теплопередачи, зазоры между стальными деталями и риски возникновения помех. | Чертежи каналов полости/сердечника |
| 6 | Схема идентификации цепи и схема подключения | Оказывает поддержку в настройке, балансировке, техническом обслуживании и устранении неполадок. | Схема маршрута и список передачи смены |
| 7 | Область применения анализа охлаждения и деформации | Уточняет, являются ли результаты результатами моделирования, инженерной оценкой или доказательствами, полученными в ходе судебного разбирательства. | Анализ технологического процесса плесени или отчет об оценке рисков. |
| 8 | Целевое время цикла и условия выброса | Предотвращает ситуацию, когда низкий целевой показатель цикла рассматривается как результат, соответствующий качеству. | Правила регистрации параметров исследования и их утверждения. |
| 9 | План контроля качества, плоскостности и внешнего вида с помощью координатно-измерительной машины (КИМ). | Позволяет воспроизводить сравнения деформации и размеров. | Метод проверки и отчет |
| 10 | Открытые риски, связанные с тепловым воздействием, и ответственность за их устранение. | Распределяет ответственность до того, как спорный вопрос в суде перерастет в разногласия по поводу графика судебного разбирательства. | Реестр рисков и протокол закрытия |
Что должен доказать поставщик систем охлаждения?
Поставщик должен уметь объяснить, как концепция охлаждения связана с деталью, конструкцией пресс-формы, производственными требованиями и планом валидации. Для серьезного запроса на поставку оснастки, запросите:
- Схемы охлаждения полости, сердечника, вставок, направляющих, подъемников и других соответствующих конструкций.
- Виды разрезов через толстые участки, горячие точки, глубокие керны, выступы, ребра и критически важные плоские поверхности.
- Нумерация контуров охлаждения, идентификация входных/выходных отверстий, а также информация о подключении или техническом обслуживании.
- Объем, допущения и формат отчета по анализу охлаждения и деформации при включении функции Mold Flow.
- Предположения о времени цикла, условиях выброса и разнице между оценочным и подтвержденным результатом.
- Протоколы испытаний T0/T1/T2 содержат данные о температуре, давлении, упаковке, времени цикла, размерах и внешнем виде, где это согласовано.
- Идентификация образцов на уровне полостей для многополостных инструментов.
- Планы модификации, которые отличают изменения в системе охлаждения от изменений геометрии, процесса, материала и системы выброса.
На общедоступном веб-сайте DX Molding компания Shenzhen DongXin Technology Co., Ltd. описывается как компания из Шэньчжэня, основанная в 2007 году. На сайте перечислены услуги по изготовлению пресс-форм для литья пластмасс под давлением, литью пластмасс, изготовлению силиконовой оснастки, а также OEM/ODM-разработке. На странице «Поддержка» описаны инженерные работы и анализ DFM (проектирование с учетом технологичности и размеров), анализ потока расплава, оптимизированная компоновка каналов охлаждения, поддержка механической обработки и испытаний, контроль качества, упаковка и послепродажное обслуживание. На той же странице представлены фотографии и видео ключевых производственных этапов, еженедельные отчеты о ходе работ, отчеты T0/T1/T2, данные КИМ (координатно-измерительной машины) и записи параметров. Это заявленные на сайте возможности; их следует подтвердить в коммерческом предложении и документации по проекту для конкретного инструмента.
На общедоступном сайте не установлены единые универсальные параметры для каждого типа пресс-формы: диаметр канала охлаждения, расход жидкости, температура охлаждающей жидкости, время охлаждения, гарантированное время цикла, предел деформации или процентное улучшение. Не указывайте эти значения в заказе на покупку, если они не согласованы для проекта и не привязаны к определенному материалу, оборудованию, модификации инструмента, состоянию образца и методу контроля.
Часто задаваемые вопросы о системах охлаждения литьевых форм
Почему система охлаждения пресс-формы для литья под давлением важна?
Она отводит тепло от пресс-формы и помогает детали достичь требуемого состояния для извлечения. Сбалансированная система может обеспечить более стабильные условия цикла и уменьшить предотвратимые перепады температур, которые способствуют усадке, изменению размеров и деформации. Охлаждение — это лишь часть результата; геометрия, материал, литниковый канал, набивка, извлечение и измерения также имеют значение.
Всегда ли более эффективное охлаждение означает сокращение времени цикла?
Нет. Более эффективное охлаждение означает более адекватный отвод тепла и контроль температуры детали и процесса. Более короткий цикл может привести к деформации детали, если извлечение происходит при слишком высокой температуре, или может привести к изменению внешнего вида и размеров. Необходимо проверять время цикла в сочетании с условиями извлечения, критическими размерами, плоскостностью, внешним видом и повторяемостью.
Как конструкция системы охлаждения предотвращает деформацию изделий, изготовленных методом литья под давлением?
Это помогает контролировать разницу температур между областями полости и сердечника. Более равномерные температурные условия могут уменьшить один из источников дифференциальной усадки, но деформация также может быть вызвана изменением толщины стенок, ориентацией волокон, балансом литниковой системы и упаковки, выталкиванием, поведением смолы и ограничениями детали. Изменение режима охлаждения следует оценивать с учетом этих конкурирующих причин.
Какова оптимальная схема расположения каналов охлаждения для пластикового корпуса?
Универсальной компоновки не существует. Корпус следует осмотреть по следующим параметрам: стенки, ребра, выступы, глубокие сердечники, отверстия для разъемов, декоративные поверхности, линия разъема и система извлечения. Поставщик должен показать схемы расположения компонентов в полости и сердечниках в разрезах и объяснить, как решаются проблемы, связанные с перегревом, плоскостностью, уплотнением затвора и техническим обслуживанием.
Что следует запросить при проверке проекта системы охлаждения?
Запросите схемы охлаждения полости и сердечника, идентификацию контуров, разрезы критических зон, проверку на наличие помех, объем анализа охлаждения и деформации, допущения относительно материалов и циклов, информацию по техническому обслуживанию, параметры испытаний и план измерений. Также уточните, какие значения являются приблизительными, а какие будут подтверждены в ходе испытаний.
Может ли система охлаждения исправить неудачную конструкцию детали?
Ненадежно. Охлаждение может помочь в управлении теплом, но оно не может устранить последствия существенных изменений толщины стенок, чрезмерной массы выступа, неподходящего уклона, неправильного расположения литникового канала или выбора материала, не соответствующего применению. Перед резкой стали необходимо совместно рассмотреть геометрию детали и концепцию охлаждения в рамках проектирования с учетом технологичности производства (DFM).
Доказывает ли контроль с помощью КИМ, что деформация контролируется?
Данные КИМ позволяют проверять заданные точки и характеристики при условии правильного выбора базовых элементов, приспособления, условий обработки и метода. Однако сами по себе они не доказывают визуальную приемлемость широкой поверхности, возможность сборки детали или стабильность результата в производственных условиях. Необходимо сочетать данные о размерах с данными о плоскостности, внешнем виде, сборке и технологических процессах.
Какие материалы и инструменты необходимы для охлаждения?
Марка материала, наполнитель, усадка, требования к температуре пресс-формы, сталь, вставки и объем производства — все это влияет на проектирование. В общедоступной информации службы поддержки DX Molding перечислены темы консультаций по материалам, включая ABS, PC, PP, PA66, примеры медицинского и пищевого качества, а также перечислены стали для пресс-форм, включая S136, NAK80, P20 и 718H. Перед утверждением необходимо подтвердить фактическую марку материала, сталь и требования, специфичные для конкретного проекта.
Заключение
Система охлаждения литьевой формы — это решение, зависящее от качества продукции и производственных возможностей, а не просто набор водопроводных трубок внутри формы. Конструкция должна отводить тепло от полости, сердечника, вставок, глубоких элементов и локальных масс, сохраняя при этом прочность стали, устойчивость к перемещению формы, удобство извлечения, доступ для обслуживания и контроль технологического процесса.
Для контроля времени цикла необходимо выявить реальное тепловое узкое место и подтвердить условия выталкивания, а не гоняться за меньшим числом в отрыве от контекста. Для контроля деформации необходимо отделить дисбаланс охлаждения от причин, связанных с геометрией, материалом, литниковой системой, упаковкой, выталкиванием и измерениями. При выборе поставщика необходимо требовать чертежи в разрезе, схемы цепей, предположения анализа, протоколы испытаний, данные КИМ или другие данные о размерах, где это уместно, а также четкий процесс устранения рисков.
На веб-сайте DX Molding представлены возможности проектирования, проектирования с учетом технологичности производства (DFM), расчета потока расплава, компоновки системы охлаждения, испытаний пресс-форм, контроля качества и поддержки проектов для программ литья под давлением по индивидуальному заказу. Точная конструкция системы охлаждения, целевое время цикла, предел деформации, документация и критерии приемки должны быть согласованы для конкретной детали и инструмента. Начните проверку с контролируемой CAD-модели, марки смолы, объема, критических поверхностей, целевого станка и необходимых доказательств качества для утверждения производства.
Готовы провести обзор вашей системы охлаждения пресс-форм для литья под давлением?
Поделитесь информацией о версии вашей CAD-модели, типе смолы, годовом объеме производства, целевом цикле, критических размерах, а также проблемах, связанных с деформацией или перегревом.
Обсудите ваши потребности в охлаждении и инструментах.



