
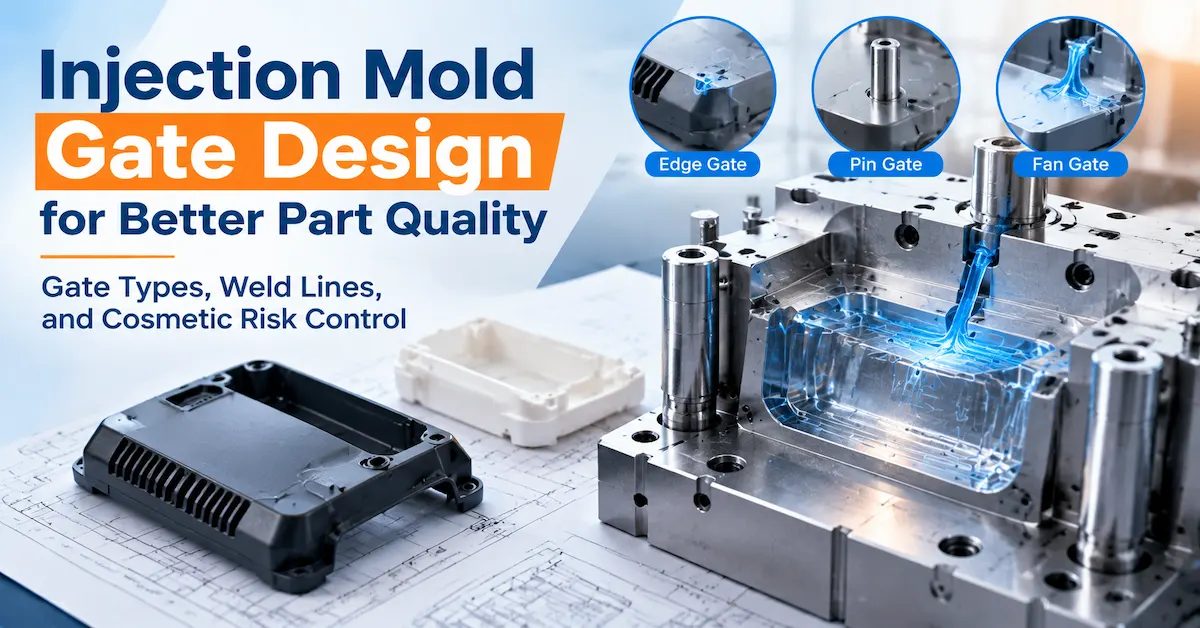
Что контролирует конструкция литникового канала пресс-формы?
Конструкция литниковой системы контролирует переход от литникового канала к полости пресс-формы. В этом месте поток пластика начинает распространяться по геометрии детали. Таким образом, литник соединяет систему подачи материала в пресс-форму с требованиями к качеству отформованной детали. Конструкция, заполняющая простой, скрытый кронштейн, может быть непригодна для большой текстурированной крышки, прозрачной линзы, тонкой стенки, конструкционной детали из стеклонаполненного материала или многогнездного декоративного компонента.
Ворота влияют на несколько взаимосвязанных этапов:
- Начинка: Затвор влияет на то, куда поступает расплав, как распространяется фронт потока и где встречаются несколько фронтов.
- Упаковка: Затвор регулирует давление, достигающее полости, и время, в течение которого материал может быть упакован до замерзания затвора.
- Охлаждение: Локальная геометрия затвора и направляющих может создавать более плотную или более горячую зону, что необходимо учитывать при проектировании системы охлаждения.
- Появление: На литнике могут оставаться следы, пятна, размытые линии, пятна, похожие на румянец, сквозные следы или следы обрезки.
- Размеры: Различия в заполнении и уплотнении могут влиять на усадку, плоскостность, положение отверстий, точность подгонки и отклонения между отдельными деталями.
- Ориентация волокон и наполнителя: Направление потока может влиять на анизотропную усадку и механические свойства армированных материалов.
- Автоматизация: Концепция ворот и направляющих должна обеспечивать совместимость с процессами снятия ворот, обрезки, удаления деталей, проверки и упаковки.
Эти эффекты взаимосвязаны. Перемещение литникового канала может скрыть след, но удлинить путь потока; добавление литникового канала может уменьшить длину потока, но создать сварочный шов; переход на горячеканальную систему может открыть новые возможности выбора литникового канала, одновременно увеличивая затраты на терморегулирование и техническое обслуживание. Полезный анализ позволяет выявить эти компромиссы до того, как форма будет окончательно сформирована.
Расположение ворот — это вопрос выбора продукта.
Иногда покупатели рассматривают расположение контактной площадки как внутреннее решение, которое можно оставить на усмотрение поставщика. Такой подход рискован, когда деталь имеет А-образную поверхность, уплотнительную кромку, отверстие разъема, прозрачную область, защелкивающееся соединение, подшипниковую поверхность или логотип, обращенный к покупателю. Следы контактной площадки могут быть допустимы на внутреннем ребре и недопустимы на внешней панели. Один и тот же след контактной площадки может быть безвреден на скрытом кронштейне прибора и являться причиной брака на видимом корпусе потребителя.
Прежде чем поставщик утвердит концепцию, отметьте на контролируемой модели продукта следующее:
- Видимые поверхности и поверхности, скрытые после сборки.
- Поверхности для герметизации, скольжения, подшипников, оптического и электрического контакта.
- Критические размеры и контрольные параметры.
- Допустимые метки для литника, выталкивателя, разъема и перелива.
- Участки, где сварочный шов функционально или эстетически неприемлем.
- Вопросы направления материала или ориентации волокон.
- Соединительные элементы и сопрягаемые детали.
Эта информация предоставляет проектировщику пресс-форм карту качества, а не нейтральный файл САПР. Без нее поставщик может оптимизировать только заполнение, в то время как покупатель позже будет оценивать видимые следы от литника, линии сварки или деформации, которые не были определены на этапе проектирования.

Как выбрать затвор перед выпуском инструмента
Универсального оптимального технологического процесса не существует. Выбор технологического процесса должен основываться на документально подтвержденной взаимосвязи между продуктом, материалом, планом производства и критериями приемки. Приведенная ниже таблица представляет собой практическую отправную точку для анализа оснастки. Она описывает общие инженерные тенденции, а не универсальные гарантии производительности.
| Тип ворот | Типичная посадка | Вопросы качества, которые необходимо решить. | Риск для покупателя, если выбор сделан без предварительного рассмотрения. |
|---|---|---|---|
| Краевые ворота | Детали с подходящей зоной подачи по кромке или линии разъема. | Маркировка затвора, длина потока, уплотнение, обрезка и расположение сварочного шва. | Видимые следы или несбалансированный путь заполнения |
| Вентиляционные ворота | Широкие плоские области, где полезен широкий фронт потока. | Распределение ворот, стрижка, обрезка и эстетическая однородность | Большая территория вокруг ворот, которую трудно скрыть или регулярно подстригать. |
| Вкладка ворот | Детали, требующие контролируемого перехода в полость | Удаление вкладок, стресс, покраснение лица и его влияние на внешний вид. | Вторичная операция с вкладкой или непоследовательный разрыв соединения |
| Подводная лодка или туннельные ворота | Автоматическое открытие заслонки сбоку, с ребра или из скрытого места. | Угол наклона туннеля, прочность стали, остатки ворот и обслуживание опалубки. | Поломка литника, затрудненная обработка или неприемлемая маркировка. |
| Точечный затвор | Трехпластинчатые или подходящие системы горячего литья с небольшими литниковыми каналами. | Покраснение ворот, остатки, стресс, замирание ворот и автоматическое разделение | Небольшое пятно в видимой области или чувствительность процесса вокруг затвора. |
| Прямой или литниковый затвор | Крупные или толстые секции, для которых допустима прямая подача. | Остатки ворот, концентрация упаковки, напряжение и метод удаления | Заметное пятно или локальная усадка на косметической поверхности. |
| ворота с горячим наконечником | Компоновки с горячим каналом, где целесообразна контролируемая подача стрелок. | Термобаланс, натяжение нитей, слюноотделение, замерзание ворот и доступ для обслуживания. | Термическая нестабильность или видимый след от горячего наконечника |
| Клапанный затвор | Программы с высоким уровнем контроля или многоканальные программы, где важны время и остаточные значения. | Регулировка фаз газораспределения, сварочные работы, последовательность открытия затворов, техническое обслуживание и стоимость. | Больше компонентов и элементов управления, чем фактически необходимо программе. |
| Пленка или кольцевой затвор | Некоторые широкие, кольцевые или вращательно-симметричные геометрические формы | Равномерность, обрезка, предотвращение образования линий вязания и круговое искажение | Сложная обрезка или широкая направляющая для литника вокруг детали. |
Краевые ворота
Краевой литник подает материал сбоку, часто через плоскость разъема. Он подходит для прямоугольных компонентов, пластин, крышек и деталей со скрытым периметром. Необходимо проверить длину потока, линии сварки на противоположной стороне, видимость литника, метод обрезки и любые функциональные отверстия в потоке материала. Показать литник на модели изделия и определить допустимые отклонения на чертеже или в соответствии с внешними стандартами.
Вентиляторные ворота и запорные ворота
Веерный затвор распределяет входное отверстие на большей площади и может подходить для широких плоских участков. Затвор с выступами создает промежуточный элемент, который можно контролировать переход и удалить после формования. Оба варианта требуют согласованного метода обрезки: веерный затвор может оставлять широкий зазор, в то время как затвор с выступами может потребовать вторичной операции или контролируемого отламывания. Затвор, который хорошо заполняет, но трескается по краю при удалении затвора, не является удачным проектом.
Подводные или туннельные ворота
Ворота подводной лодки или туннеля устанавливаются через наклонный проход и могут обеспечивать автоматическое открывание ворот с боковой стенки, ребра или скрытого участка. Необходимо проверить угол наклона туннеля, прочность стали, доступ к воротам, возможность их выталкивания, стабильность отламывания и наличие следов износа. Следует уточнить, используется ли в туннеле сменная вставка, а также порядок осмотра и обслуживания ворот.
Точечные ворота
Точечный литник — это небольшой точечный литник, часто используемый в трехплитных или подходящих системах горячего литья. Он может обеспечивать автоматическое разделение, но его малый размер может повысить чувствительность к температуре материала, скорости заполнения, давлению, замерзанию литника и локальным условиям поверхности. Он не является автоматически невидимым; допустимые заусенцы, следы напряжения, выпуклости или характер потока следует определять с помощью визуального стандарта.
Прямые и литниковые каналы
Прямой или литниковый канал обеспечивает подачу материала в большую секцию из литника или прямого соединения с горячим каналом. Он подходит для толстых, больших или конструктивно простых деталей, где заметный литник скрыт или допустим. Для декоративной панели следует учитывать локальную упаковку, остатки литника, усадку, напряжение, влияние размеров и метод удаления материала.
Горячие наконечники и клапанные затворы
Задвижки с подогревом позволяют использовать коллекторы и форсунки с подогревом; клапанные задвижки обеспечивают механическое управление открытием и закрытием для программ, где требуется более точный контроль времени, расположения сварочного шва, наличия остатков материала или заполнения полости. Ни один из этих вариантов не является автоматическим улучшением качества. Необходимо сопоставить контроль температуры, время работы клапанов, состояние задвижек, риск утечек, доступ для обслуживания, запасные части и техническое обслуживание с фактической производственной стратегией.
Как конструкция литникового канала влияет на образование или уменьшение сварочных швов
Сварной шов образуется, когда два или более фронта потока встречаются и не сливаются полностью в один непрерывный фронт. В зависимости от материала, температуры, давления, состояния поверхности, содержания волокон, геометрии и параметров процесса, линия соединения может быть в основном декоративной, представлять собой проблему с размерами или являться функциональным недостатком. Она может появиться вблизи отверстия, выступа, вставки, ребра, боковой части или другого препятствия, разделяющего поток.
Конструкция литникового канала влияет на сварочные швы тремя способами:
- Это определяет начальную точку потока. Изменение положения литникового канала меняет траекторию движения материала вокруг отверстий, ребер и переходов от толстого к тонкому слою.
- Это определяет, встретится ли один или несколько фронтов. Даже один затвор может создать сварочный шов, если поток разделится вокруг препятствия. Наличие нескольких затворов делает выбор места соединения преднамеренным проектным решением.
- Это влияет на условия в месте встречи. Угол, температура, давление, вентиляция и время прохождения фронтов влияют на пригодность трубопровода к эксплуатации.
В случае корпуса с отверстием для разъема, краевой литник может направлять потоки вокруг отверстия и создавать за ним сварочный шов. Перемещение литника может скрыть этот шов, но при этом удлинить путь потока, изменить метку литника или изменить уплотнение вблизи разъема. Перед выбором сравните всю карту качества детали.
Анализ рисков при сварке
Попросите поставщика оснастки указать предполагаемые места расположения сварных швов на чертеже изделия в CAD-модели или на изображении, полученном в результате анализа заполнения, если анализ входит в согласованный объем работ. При проверке следует различать предполагаемый шов и фактический неприемлемый дефект. В записи о рисках должно быть указано:
- Там, где ожидается наличие сварочного шва.
- Какая функция вызывает разделение потока?
- Независимо от того, является ли место установки декоративным, конструктивным, герметизирующим или объемным.
- Какие изменения в конструкции затвора, канала, вентиляционного отверстия, перелива или технологического процесса предлагаются?
- Необходимо ли покупателю утверждать изменения в продукте.
- Как будет проверяться результат на этапах T0, T1, T2 или согласованных этапах испытания.
Перемещение затвора — не единственное решение. Вентиляция, изменение радиуса или стены, настройки процесса или наличие переливного клапана могут улучшить зону для совещаний, если это позволяют продукт и план обрезки. Оцените каждый вариант с учетом стоимости оснастки, внешнего вида, функциональности, обслуживания и контроля изменений.
Сварные швы в стеклонаполненных или армированных материалах
Армированные материалы добавляют вопрос о направлении материала. Волокна могут ориентироваться по направлению потока, и зона сварного шва может иметь иную локальную ориентацию по сравнению с окружающей деталью. Покупатель должен определить несущие элементы и избегать предположения, что визуально небольшая линия механически не имеет значения. Фактический эффект зависит от марки смолы, содержания наполнителя, геометрии, условий процесса и расчетной нагрузки.
Для усиленных конструкционных элементов укажите в запросе предложений марку смолы и критическое направление нагрузки. Уточните, поддерживает ли расположение литникового канала требуемую ориентацию и следует ли располагать зону сварного шва вдали от выступа, шарнира, защелки, крепежного элемента или пути приложения нагрузки. Если в техническом описании поставщика материала или стандарте заказчика определены конкретные испытания, включите их в план приемки, вместо того чтобы полагаться только на визуальную оценку.
Как конструкция ворот влияет на их внешний вид
Проблемы с внешним видом, связанные с литниковыми каналами, часто обнаруживаются на поздних стадиях, поскольку первоначальный осмотр пресс-формы сосредоточен на заполнении и конструкции инструмента. Деталь может иметь размеры, близкие к номинальным, и все же не соответствовать требованиям, потому что следы от литникового канала, помутнение, линия сварки, разница в блеске, следы потока или следы обрезки видны с обычного ракурса, с которого смотрит заказчик.
Остатки ворот и отметка ворот
Каждая концепция затвора должна отвечать на три вопроса: где находится оставшийся след, как его удалить и каков допустимый предел? Скрытый затвор все еще может повлиять на сборку, если его остатки мешают сопрягаемой детали. Боковой затвор может быть допустим на скрытой стенке, но не на краю, к которому прикасаются пользователи. Затвор для горячего соединения может быть небольшим, но видимым. Затвор для клапана может уменьшить некоторые следы, но все еще требует определенного внешнего вида.
Не используйте фразу «отсутствие следов литникового канала», если покупатель не определил конкретное требование. При литье под давлением обычно остаются некоторые следы от точки подачи или ее удаления. Правильным требованием может быть «допускается наличие следов литникового канала на некосметической внутренней поверхности», «отсутствие острых выступов», «заподлицо после обрезки» или «визуальный след не виден на заданном расстоянии контроля». Это разные требования, которые приводят к различным вариантам конструкции.
Следы потока, струйная обработка и вариации блеска
Локальный поток, поступающий в полость, может влиять на внешний вид поверхности. Узкий или плохо ориентированный вход может создавать видимый след потока или струйный рисунок, особенно когда материал выстреливает в открытую область до контакта со стенкой полости. Конструкция литникового канала, направление литникового канала, локальная геометрия стенки, скорость заполнения, условия плавления, температура пресс-формы и текстура — все эти факторы взаимодействуют друг с другом.
Для текстурированных деталей направление текстуры и уклон должны быть согласованы с литниковым каналом и направлением потока. Изменение литникового канала после завершения работы над текстурой может изменить видимый рисунок потока или выделить область, которая ранее была скрыта. Заказчик должен утвердить визуальный эталон детали и спецификацию текстуры вместе с расположением литникового канала, а не утверждать их как несвязанные документы.
Устроиться поудобнее и почитать возле ворот
Зазор может располагаться вблизи толстого выступа, ребра, площадки или локального образования. Давление при уплотнении может улучшить состояние одного участка, в то время как толстый элемент охлаждается и сжимается иначе, чем окружающая стенка. Видимым симптомом может быть проседание, сквозное прокрашивание, изменение блеска или локальное углубление. Зазор не всегда является единственной причиной, но его положение может влиять на то, как давление достигает этого участка.
Проверьте литниковый канал, учитывая толщину стенок, соотношение ребер к стенкам, конструкцию выступа, варианты вырезания стержня, расстояние охлаждения и выталкивание. Если литниковый канал должен располагаться вблизи толстого элемента, зафиксируйте ожидаемый риск и определите, как будет проводиться контроль качества поверхности. Если покупатель не может смириться с наличием дефекта или вмятины в этом месте, возможно, потребуется изменить геометрию изделия или расположение литникового канала перед резкой стали.
Конструкция ворот и качество комплектующих: практическое сравнение.
Приведенная ниже таблица помогает покупателям сравнивать концепции ворот, используя вопросы качества, а не только терминологию, связанную с инструментами. Столбец «наилучшее соответствие» намеренно является условным. Поставщик должен подтвердить свое решение, сопоставив его с фактическими данными CAD, типом смолы, объемом, планом полости и оборудованием.
| Требования покупателя | Обсуждение ворот | Доказательства для запроса |
|---|---|---|
| Видимая поверхность класса А или текстурированная поверхность | Разместите ворота вне зоны обычного обзора и просмотрите траектории потока и линии сварных швов. | Отмечены параметры CAD-модели, эстетический стандарт и утвержденные критерии образцов. |
| Длинный тонкий корпус | Сравните длину потока, потери давления, количество затворов, вентиляцию и вероятные линии сварки. | Проверка документов, схема расположения ворот и реестр рисков. |
| Герметичный или защелкивающийся интерфейс | По возможности избегайте контакта остатков сварных швов и сварочных швов с функциональными поверхностями. | Карта критически важных элементов и план проверки сборки |
| Конструкционная деталь, армированная стекловолокном | Проверьте направление потока, расположение сварочного шва, ориентацию волокон и траекторию распространения нагрузки. | Марка материала, вариант нагрузки, обоснование этапов испытаний и согласованный метод проверки. |
| Крупномасштабное производство | Сравните балансировку полости, автоматическое разблокирование затвора, предположения о цикле работы, техническое обслуживание и отходы. | Концепция направляющей, план балансировки полости, доступ для обслуживания и протоколы испытаний. |
| Очень малозаметные следы | Сравните варианты с точечным, горячим наконечником, клапаном, подводным или скрытым лезвием. | Маркировка ворот, метод обрезки и критерии утверждения образцов. |
Два наглядных примера дизайна ворот
Приведенные ниже примеры демонстрируют, как покупатель может обдумать решение о выборе литниковой системы. Это инженерные примеры, созданные для данного руководства. Они не отражают конкретный случай с клиентом DX Molding, гарантированный результат или опубликованные заводские характеристики.
Вариант 1: Корпус электронного устройства с видимой верхней крышкой.
Группа разработчиков представила двухкомпонентный корпус для электроники. Верхняя крышка видна после сборки, нижняя оболочка содержит выступы, а отверстие для разъема расположено около одного из концов. Предлагаемый боковой затвор на верхней крышке оставит видимый след и сможет направлять поток в сторону отверстия для разъема.
При проверке следует разделить требования: верхняя внешняя поверхность имеет декоративный характер, отверстие для соединителя контролирует сборку, а на скрытой нижней оболочке может быть нанесена маркировка литникового канала. Поставщик может сравнить варианты со скрытым литниковым каналом по краю, туннельным литниковым каналом, входящим во внутреннее ребро, а также вариантом с горячим наконечником или веерным литниковым каналом, если это оправдано объемом производства и технологической схемой. В протоколе утверждения должны быть указаны тип литникового канала, направление потока, риск образования сварных швов, вентиляция, снятие литникового канала и точки визуального контроля.
Вариант 2: Многогнездный кронштейн с несущим выступом.
Второй показательный пример — многогнездный кронштейн с несущим выступом и боковым отверстием. Небольшой точечный затвор автоматически бы разделился, но предлагаемое положение привело бы к тому, что две части конструкции вышли бы к основанию выступа. Поэтому при принятии решения необходимо учитывать баланс полости, положение сварного шва, прочность выступа, уплотнение и точность размеров.
Запросите пошаговый план обработки каждой полости, включающий схему расположения литников и направляющих, ожидаемый сварочный шов, критический размер выступа, метод контроля, количество образцов и правила исправления несоответствия полости. Один приемлемый образец из одной полости не доказывает готовность всего инструмента.
Контрольный список для проверки проекта ворот перед резкой стали.
Используйте этот контрольный список при проектировании с учетом технологичности производства (DFM) или при проверке конструкции пресс-формы. Одного ответа «да» недостаточно; необходимо также зафиксировать подтверждение и одобрение ответственного лица.
| Нет. | Вопрос для повторения | Необходимые доказательства | Владелец утверждения |
|---|---|---|---|
| 1 | Указан ли тип затвора? | Схема ворот и направляющих с указанием типа, расположения и предполагаемого способа снятия ворот. | инженер-оснастщик |
| 2 | Допустима ли отметка на воротах? | Изображение изделия с демонстрацией косметических, скрытых, функциональных и тактильных поверхностей. | команды по разработке продукта и обеспечению качества |
| 3 | Где будут образовываться сварочные швы? | Анализ потока, результаты анализа (если таковые имеются) или явно сформулированное инженерное предсказание. | Разработка оснастки и разработка продукции. |
| 4 | Сварочные швы находятся вдали от критически важных элементов? | Наложение расположения сварных швов на отверстия, выступы, уплотнения, защелки и пути передачи нагрузки. | инженер-технолог |
| 5 | Достаточно ли вентиляции вблизи мест последней заправки и зон проведения собраний? | Расположение вентиляционных отверстий, риск образования воздушных ловушк, а также вопросы, связанные с возгоранием или техническим обслуживанием. | инженер-оснастщик |
| 6 | Выдерживает ли затвор упаковку критических размеров? | Предположение о «замораживании технологического процесса», критические параметры и план валидации процесса. | Команды по процессам и качеству |
| 7 | Совместима ли затворная рама с полимерной смолой? | Марка смолы, содержание наполнителя, технологический диапазон и требования к обработке материалов. | Группы по материалам и технологическим процессам |
| 8 | Сбалансирована ли компоновка направляющих и полости? | Расположение полостей, длина направляющих, последовательность затворов и предположения относительно балансировки. | бригады по разработке инструментов и производству |
| 9 | Можно ли проводить деградацию и контроль качества детали с соблюдением всех необходимых процедур? | Метод управления, этапы работы оператора или автоматизации, а также визуальный стандарт. | Производственные и контрольные группы |
| 10 | В документации на оборудование указаны утвержденные ворота? | Утверждены 3D-модель пресс-формы, 2D-чертеж, спецификация материалов и протокол внесения изменений. | Покупатель и поставщик инструментов |
| 11 | Определен ли план проведения исследования? | Проверки T0/T1/T2, пределы внешнего вида, критические размеры и прослеживаемость образцов. | Команда по обеспечению качества для покупателей |
| 12 | Назначены ли открытые риски и указаны ли даты их возникновения? | Реестр рисков с указанием действий, ответственного лица, срока выполнения и подтверждения закрытия. | Руководитель проекта |
Какие доказательства должен предоставить поставщик оснастки?
Достоверная экспертиза проекта ворот должна предоставить подтверждающие документы, а не просто устные рекомендации. Пакет услуг будет варьироваться в зависимости от проекта, но покупатели могут запросить следующее:
- CAD-модель изделия с указанием предлагаемых мест расположения и типов ворот.
- Схема расположения литников и полостей, показывающая, как система подачи соединяется с полостями.
- Письменное обоснование выбора литниковой системы, охватывающее смолу, геометрию, внешний вид, объем производства и автоматизацию.
- Анализ рисков, связанных со сварными швами и образованием воздушных ловушек, с предоставлением результатов анализа, если анализ включен в смету.
- Карта косметических рисков, показывающая следы от литниковых каналов, линии сварки, следы от выталкивателя, линии разъема и участки текстуры.
- Список допущений, включая марку материала, данные об усадке, версию детали и критерии приемки.
- Запись о внесении изменений в DFM, указывающая, какие вопросы одобрены, открыты, отклонены или переданы на проверку в рамках эксперимента.
- Документация по испытаниям, связывающая конструкцию ворот с проверкой внешнего вида, критическими размерами и последующими модификациями.
В опубликованной компанией DX Molding информации о поддержке проектов описываются вопросы DFM (проектирование для технологичности производства) и проверки оснастки, сборки пресс-форм, 2D-чертежи, спецификация запасных частей, отчеты о пробных испытаниях T0/T1/T2, контроль размеров, записи о дефектах внешнего вида, данные КИМ (при необходимости), отслеживание модификаций и записи параметров процесса. Это опубликованные возможности поддержки, а не гарантия того, что каждый пункт включен в каждое коммерческое предложение. Перед оформлением заказа подтвердите точные результаты и метод контроля.
Компания DX Molding позиционирует себя как Shenzhen DongXin Technology Co., Ltd., основанная в 2007 году и занимающаяся изготовлением пресс-форм для литья пластмасс под давлением на заказ, производством формованных пластиковых компонентов, силиконовой оснастки, а также OEM/ODM-разработкой. Ключевым моментом при проектировании литниковых каналов является передача проекта инженерам: решения по литниковым каналам должны связывать модель продукта с проектированием пресс-формы, испытаниями, контролем качества и производством. На веб-сайте компании указано местоположение в городе Шэньчжэнь, Китай, и указаны контактные данные для связи по проектам.
Подготовьте более качественный запрос предложений по проектированию логических элементов. Укажите марку материала, годовой объем производства, целевое количество полостей, видимые поверхности, пределы следов от литников, критически важные характеристики, сопрягаемые детали и необходимые документы для испытаний.
Отправьте чертежи CAD и требования к качеству.Как проверяется конструкция литникового канала во время испытаний пресс-формы.
Одобрение литьевой формы — это инженерное решение, а не доказательство того, что первые отлитые детали соответствуют всем требованиям. Пробное литье предоставляет физические доказательства. Необходимо сопоставлять каждый образец с версией оснастки, материалом, условиями процесса, полостью и методом контроля, поскольку следы от литьевой формы, линии сварки и размеры могут изменяться в зависимости от этих переменных.
В точке Т0: проверьте механизм пресс-формы и базовое заполнение.
Первое испытание должно подтвердить открытие, закрытие, движение, вентиляцию, выброс и базовое заполнение. Зафиксируйте неполные впрыски, окалину, воздушные ловушки, неполное открытие затвора, проблемы с литниковым каналом, струйную подачу и явные сварочные швы в качестве базового показателя, а не окончательной оценки качества продукции.
В точке Т1: проверьте внешний вид и критическую геометрию.
На следующем этапе сравните деталь с чертежом, эталоном внешнего вида и сборочными чертежами. Проверьте остатки литниковой системы после фактического извлечения детали, проверьте сварные швы по карте рисков и измерьте критически важные элементы с помощью определенного метода. Данные КИМ могут использоваться для проверки размеров, где это применимо, но сами по себе не доказывают приемлемость внешнего вида или функциональности.
На этапе T2 или заключительной валидации: подтвердить закрытие и воспроизводимость.
В ходе последующих испытаний следует проверить соответствие внесенных изменений плану приемки. В полезном протоколе завершения работ указывается, что изменилось, почему, какая модификация инструмента, материал, процесс и полость были использованы, а также как оценивался результат.
При использовании многогнездных инструментов образцы следует идентифицировать по типу гнезда. Балансировка литникового канала, состояние литниковой системы, охлаждение или вариации технологического процесса могут приводить к различным результатам по остаточным материалам, линиям сварки или размерам в зависимости от типа гнезда.
Как включить требования к уровню доступа в запрос предложений (RFQ)
Нечеткий запрос предложений вынуждает поставщика дополнять недостающую информацию. Полезный запрос предложений предоставляет достаточно информации для разработки концепции ворот и позволяет покупателю сравнивать предложения на равных условиях.
Исходные материалы и продукция
- Контролируемая проверка 3D CAD и 2D чертежей.
- Требования к производителю смолы, марке, цвету, наполнителю и содержанию переработанных материалов (если применимо).
- Годовой объем, количество заказов, ожидаемый срок службы инструмента и будущие варианты.
- Информация о машине или предполагаемый диапазон выпускаемой продукции.
- Ограничения по линии разъема, ограничения по боковому воздействию и требования к автоматизации.
Вклад в качество и внешний вид
- Определения поверхностей А и В.
- Разрешенные места для установки ворот и декоративной отделки.
- Участки, где недопустимы сварочные швы, следы потока, усадка или налет.
- Критические размеры, базовые элементы, интерфейсы сборки и метод контроля.
- Текстура поверхности, блеск, цвет и условия визуального осмотра.
- Функциональные пути передачи нагрузки, уплотнения, защелки, петли, выступы и электрические интерфейсы.
Инструментарий и данные для проверки
- Предпочтительная или открытая оценка систем подачи сырья с холодным канавочным каналом, горячим канавочным каналом, задвижками или другими типами каналов.
- Требуется разработка DFM-модели, 3D-проектирование пресс-форм, 2D-чертежи, спецификация материалов и документация по запасным частям.
- Обязательный этап проверки конструкции ворот перед началом резки стали.
- Этапы испытаний T0/T1/T2 или эквивалентные этапы и количество образцов.
- Критерии приемки по внешнему виду, размерам, сборке и функциональности.
- Право собственности на инструменты, требования к передаче, доступ для технического обслуживания и управление изменениями.
Попросите каждого поставщика отдельно указать подтвержденные факты, инженерные предположения, предлагаемые варианты и незавершенные решения покупателя. Такое разграничение предотвратит ошибочное принятие предварительной концепции за утвержденные производственные требования.
Часто задаваемые вопросы о конструкции литниковых каналов при литье под давлением
Какой тип литникового канала лучше всего подходит для литья пластмассовых деталей под давлением?
Универсального оптимального типа не существует. В зависимости от геометрии, смолы, объема, системы литников и допустимых параметров могут подойти затворы со скрытым краем, туннельные, веерные, точечные, термостойкие или клапанные. Выбирайте, исходя из требований к видимой поверхности, линии сварки, размерам, снятию затвора и техническому обслуживанию, и покажите предлагаемый тип затвора на модели изделия.
Как конструкция литникового канала может уменьшить количество сварочных швов?
Конструкция литниковых каналов может снизить риск образования сварочных швов за счет изменения начальной точки потока, перенаправления разделенного потока, изменения количества или последовательности литниковых каналов, а также предотвращения соприкосновения стыков с критически важными элементами. Вентиляция, геометрия, настройки процесса и состояние материала также имеют значение. Новое местоположение может привести к увеличению длины пути потока, изменению метки или проблемам с уплотнением.
Можно ли установить ворота на видимой поверхности?
Это возможно, если требования к продукту допускают нанесение отметки, а ее удаление контролируется. Определите условия и пределы визуального осмотра. Для поверхностей класса А или поверхностей, обращенных к покупателю, сравните скрытые варианты или обоснуйте необходимость видимой отметки; даже небольшая отметина может быть признана не подлежащей проверке при обычном осмотре.
Всегда ли тот, кто хорошо бегает, лучше того, кто плохо бегает?
Нет. Горячеканальная система может уменьшить отходы, образующиеся при холодноканальной системе, или обеспечить возможность использования более крупных литниковых каналов, но она добавляет тепловые компоненты, элементы управления, требования к обслуживанию и техническому обслуживанию. Холодноканальная система может подойти для более простых или мелкосерийных проектов. Сравните материалы, количество полостей, внешний вид, стратегию цикла, техническое обслуживание и общий объем оснастки.
Как указать качество литниковой системы в коммерческом предложении на пресс-форму?
Укажите тип и местоположение затвора, допустимую маркировку, допустимые поверхности, пределы сварного шва, метод обрезки, концепцию литника, идентификацию полости, пробные проверки и подтверждение соответствия. Приложите чертеж или маркированный CAD-вид. Нерешенные вопросы следует оставить открытыми, а не рассматривать как предположения поставщика.
Что мне следует отправить поставщику оснастки для проверки на испытательном стенде?
Предоставьте последнюю версию 3D CAD-модели, управляемый чертеж, информацию о марке материала, цвете и наполнителе, количестве, информацию о станке, карту видимой поверхности, критические размеры, сопрягаемые детали, текстуру, допустимые места расположения литниковых каналов и необходимые документы для проверки. Укажите, является ли это новая оснастка, передача, модификация или исследование производственного процесса.
Доказывает ли контроль с помощью координатно-измерительной машины правильность конструкции затвора?
Нет. Данные КИМ могут подтвердить заданные размеры, если метод и базовые элементы соответствуют требованиям, но они не доказывают приемлемость литниковой маркировки, линии сварки, внешнего вида, ориентации материала или функциональности сборки. Необходимо сочетать контроль размеров с проверкой внешнего вида, сборки, процесса и функциональности.
Заключение
Конструкция литниковой системы литьевой формы влияет не только на место входа пластика в полость. Она затрагивает траекторию потока, уплотнение, охлаждение, положение линии сварки, остатки литниковой жидкости, внешний вид, размерные характеристики, ориентацию волокон, метод извлечения литника, балансировку полости и долгосрочное обслуживание оснастки. Поэтому концепция литниковой системы должна быть утверждена как часть изделия и оснастки, а не как отдельный элемент на чертеже пресс-формы.
Для покупателей наиболее надежный процесс заключается в определении видимых и функциональных поверхностей, предоставлении правильных данных о материалах и производстве, сравнении вариантов литниковых каналов с фактической CAD-моделью, регистрации прогнозируемых рисков образования сварных швов и воздушных зазоров, а также сопоставлении решения о выборе литникового канала с результатами испытаний T0/T1/T2. Необходимо попросить поставщика отличать подтвержденную информацию от предположений, показать литниковый канал на модели изделия и устранить каждый важный риск с участием заказчика и с помощью метода контроля.
Что делать до того, как приступить к работе с инструментами?
Для обсуждения деталей проекта, указанных в вашем CAD-файле, типе смолы, объеме, критически важных поверхностях и требованиях к контролю качества, сообщите нам об этом.
Обсудите ваш проект по изготовлению оснастки для литья под давлением.



