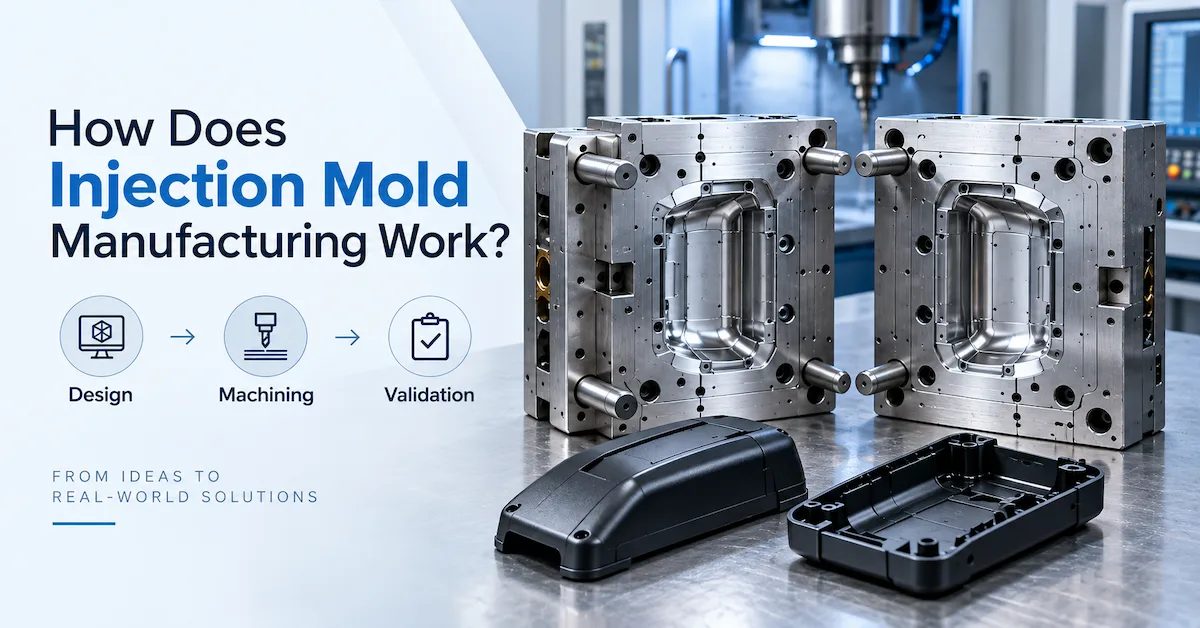
Как работает литье под давлением?
Для компаний, разрабатывающих изделия из пластмассы, понимание процесса литья под давлением имеет важное значение перед началом проекта по изготовлению оснастки.
Изготовление пресс-форм под давлением — это не просто вырезание металлического блока нужной формы.
Профессиональная литьевая форма — это высокотехнологичная производственная система, предназначенная для многократного изготовления пластиковых деталей с контролируемыми размерами, внешним видом, прочностью и характеристиками сборки.Полный процесс объединяет проектирование изделия, разработку оснастки, прецизионную обработку, валидацию и управление производством.
Типичный рабочий процесс производства литьевых форм включает в себя:
- Анализ требований к изделию
- Проектирование с учетом технологичности производства (DFM)
- Проектирование конструкции пресс-формы
- Выбор стали для пресс-формы
- Обработка на станках с ЧПУ
- Электроэрозионная обработка
- Шлифовка и полировка
- Сборка пресс-формы
- Пробное литье
- Контроль размеров
- Модификация пресс-формы
- Утверждение производства
- Техническое обслуживание
Каждый этап влияет на конечные характеристики из пресс-формы.
Ошибка во время проверки конструкции изделия может привести к проблеме с оснасткой.
Ошибка с оснасткой может привести к производственному дефекту.
Производственный дефект может привести к проблеме с затратами.
Именно поэтому опытные покупатели оценивают весь производственный процесс, а не только конечную цену пресс-формы.
Цель профессионального производства литьевых форм:
Создать надежную оснастку, которая может многократно производить качественные детали в требуемом объеме производства.
DX Molding оказывает поддержку клиентам посредством изготовления пластиковых литьевых форм на заказ, включая проверку конструкции, проектирование пресс-форм, прецизионное производство, пробное литье, контроль качества и подготовку к производству.

Почему покупателям следует понимать процесс изготовления пресс-форм?
Многие покупатели впервые связываются с поставщиком пресс-форм, когда у них уже есть:
- Чертежи изделия
- CAD-файлы
- Образцы прототипов
- Требования к производству
Однако полученное ими предложение является результатом множества скрытых инженерных решений.
Например, два поставщика могут предлагать разные цены, потому что они делают разные предположения о:
- Структура пресс-формы
- Сталь выбор
- Количество полостей
- Система охлаждения
- Конструкция литниковой системы
- Способ выталкивания
- Чистость поверхности
- Требования к испытаниям
- Стандарты контроля
Без понимания производственного процесса покупатели могут сравнивать предложения, которые технически не эквивалентны.
Более низкое предложение может исключать важные элементы, такие как:
- Дополнительная инженерная экспертиза
- Улучшенные компоненты оснастки
- Дополнительные пробные раунды
- Запасные части
- Отчеты об инспекции
- Планирование технического обслуживания пресс-формы
Профессиональный покупатель должен понимать, что происходит до, во время и после изготовления пресс-формы.
Каковы основные этапы Изготовление пресс-форм для литья под давлением?
Полный проект по изготовлению пресс-форм для литья под давлением обычно включает несколько основных этапов.
| Этап | Основная цель |
|---|---|
| Обзор продукта | Понимание функции детали, ее применения и требований |
| Анализ DFM | Выявление производственных рисков до изготовления оснастки |
| Проектирование пресс-формы | Разработка полости, системы охлаждения, литниковой системы и системы выталкивания |
| Выбор материала | Выбор подходящей стали и компоненты |
| Обработка | Изготовление прецизионных компонентов пресс-формы |
| Сборка | Подгонка и проверка компонентов пресс-формы |
| Пробная формовка | Проверка характеристик пресс-формы |
| Контроль | Подтверждение размеров и качества |
| Модификация | Улучшение характеристик инструмента |
| Выпуск продукции | Подготовка к стабильной работе производство |
Каждый этап создает информацию, необходимую для следующего этапа.
Пропуск ранних инженерных работ часто приводит к увеличению затрат в дальнейшем.
Шаг 1: Анализ требований к продукту перед изготовлением пресс-формы
Первый шаг в процессе производства литьевых форм — это понимание самого продукта.
Производителю пресс-форм нужно больше, чем 3D-модель.
Инженерная команда должна понимать:
- Применение продукта
- Функциональные требования
- Взаимосвязь сборки
- Требования к материалам
- Чистая поверхность
- Ожидаемое количество продукции
- Требования к сроку службы пресс-формы
- Качество ожидания
- Место производства
Дизайн изделия, который выглядит приемлемо на экране, все еще может создавать производственные проблемы.
Почему применение продукта меняет конструкцию пресс-формы
Одна и та же геометрия пластиковой детали может потребовать различных подходов к оснастке в зависимости от применения.
Потребительские товары
Может быть приоритетным:
- Внешний вид
- Соответствие цвета
- Поверхностная обработка
- Экономическая эффективность
Автомобильные компоненты
Может быть приоритетным:
- Длительный срок службы
- Стабильность размеров
- Точность сборки
- Косметический вид требования
- Повторяемость
Промышленные компоненты
Возможны приоритеты:
- Механическая прочность
- Температурная стойкость
- Износостойкость
- Функциональная надежность
Поставщику пресс-форм необходимы знания о применении, поскольку решения по оснастке должны соответствовать условиям конечного использования.
Какую информацию должны предоставлять покупатели?
Полная информация о проекте помогает инженерам принимать более взвешенные решения.
Рекомендуемая информация включает:
| Информация | Почему это важно |
|---|---|
| 3D САПР | Определяет геометрию изделия |
| 2D чертеж | Определяет допуски и критические размеры |
| Спецификация материала | Влияет на усадку и обработку |
| Годовой объем | Определяет стратегию оснастки |
| Требования к поверхности | Влияет на метод отделки |
| Информация о сборке | Определяет критические интерфейсы |
| Применение | Определяет производительность требования |
| Место назначения пресс-формы | Влияет на планирование переноса |
DX Molding позволяет клиентам отправлять подробную информацию о проекте через свою страницу контактов для оценки оснастки и обсуждения производства.
Шаг 2: Анализ проектирования с учетом технологичности производства (DFM)
Перед началом проектирования пресс-формы профессиональные производители проводят анализ DFM.
DFM означает:
Проектирование с учетом технологичности производства
Оно оценивает, может ли конструкция изделия быть изготовлена эффективно и стабильно.
Цель состоит в том, чтобы не вносить ненужные изменения в продукт.
Цель состоит в том, чтобы выявлять проблемы до того, как они станут дорогостоящие модификации оснастки.
Обзор DFM обычно включает в себя:
- Угол уклона
- Толщина стенки
- Ребра
- Выступы
- Подрезы
- Линия разъема
- Расположение литника
- Требования к охлаждению
- Метод выталкивания
- Усадка
- Усадочные швы
- Деформация
- Взаимодействие при сборке
DX Molding предоставляет инженерную и техническую поддержку, включая обзор DFM, анализ производственных рисков, поддержку проектирования пресс-форм и подготовку к производству.
Угол уклона
ОбзорУгол уклона позволяет формованной детали легко отделиться от поверхности пресс-формы.
При недостаточном уклоне деталь может испытывать:
- Царапины
- Следы трения
- Высокое усилие выталкивания
- Повреждение поверхности
- Деформация
Требования к уклону зависят от:
- Материала
- Текстуры
- Чистости поверхности
- Глубины детали
- Направления выталкивания
Текстурированная поверхность обычно требует больше внимания, чем гладкая.
Оптимизация толщины стенки
Толщина стенки влияет на:
- Заполнение поведение
- Время охлаждения
- Усадка
- Деформация
- Расход материала
- Конструктивные характеристики
Распространенная ошибка — предположение, что более толстые стенки всегда создают более прочные детали.
Чрезмерная толщина может привести к:
- Усадочным раковинам
- Неравномерному охлаждению
- Увеличенному времени цикла
- Внутренним напряжениям
Вместо этого инженеры часто используют:
- Ребра
- Опоры
- Конструктивную геометрию
- Выбор материала
для повышения прочности без создания проблем с формованием.
Проектирование ребер и выступов Обзор
Ребра и выступы являются важными элементами многих изделий из пластика.
Они обеспечивают:
- Усиление конструкции
- Крепление винтами
- Позиционирование
- Поддержка сборки
Однако, некачественная конструкция может привести к:
- Усадочным раковинам
- Проблемам с заполнением
- Косметическим дефектам
Профессиональный анализ DFM оценивает внутренние элементы вместе с внешними поверхностями.
Оценка подрезов
Подрезы увеличивают сложность пресс-формы.
Распространенные примеры включают:
- Зажимы
- Крючки
- Боковые отверстия
- Запорные конструкции
- Внутренние функции
Возможные решения:
- Направляющие
- Подъемники
- Вставки
- Модификация конструкции
Первый инженерный вопрос всегда должен быть:
Необходима ли эта функция для функционирования продукта?
Если да, то пресс-форма должна быть спроектирована соответствующим образом.
Если нет, упрощение конструкции может уменьшить:
- Стоимость оснастки
- Сложность изготовления
- Требования к техническому обслуживанию
Шаг 3: Процесс проектирования литьевой формы
После утверждения DFM следующим этапом работы литьевого производства является преобразование утвержденного проекта изделия в готовую пресс-форму структура.
Конструкция пресс-формы определяет, как инструмент будет:
- Заполнять расплавленным пластиком
- Охлаждать деталь
- Извлекать деталь
- Поддерживать точность размеров
- Поддерживать долгосрочное производство
Профессиональная конструкция пресс-формы включает в себя несколько систем, работающих вместе:
- Сердечник и полость
- Линия разъема
- Линейная система
- Затворная система
- Охлаждающие каналы
- Система выталкивания
- Салазки и подъемники
- Основание пресс-формы
- Стандартные компоненты
Слабую концепцию пресс-формы нельзя исправить простым улучшением точности обработки.
Пресс-форма Конструкция должна быть правильной до начала производства.
Проектирование сердечника и полости
Сердечник и полость формируют окончательную форму формованного компонента.
При проектировании инженеры учитывают:
- Геометрию изделия
- Компенсацию усадки
- Чистоту поверхности
- Прочность пресс-формы
- Зоны износа
- Требования к техническому обслуживанию
Пластиковые материалы дают усадку после охлаждения.
Поэтому размеры полости не всегда могут совпадать с размерами конечного изделия.
Инженерам необходимо учитывать:
- Скорость усадки смолы
- Поведение при охлаждении
- Геометрию детали
- Температуру пресс-формы
- Технологию обработки условия
Конструкция линии разъема
Линия разъема — это место, где пресс-форма разделяется при открытии.
Хорошая конструкция линии разъема влияет на:
- Контроль за облоем
- Внешний вид изделия
- Сложность пресс-формы
- Выталкивание
- Стоимость производства
Для косметических компонентов размещение линии разъема требует дополнительного внимания.
Технически функциональная линия разъема может быть неприемлемой, если она создает:
- Видимые следы
- Неровные поверхности
- Трудные требования к финишной обработке
Поэтому решения по линии разъема следует обсудить с командой разработчиков продукта до начала изготовления пресс-формы.
Конструкция литника
Литник контролирует, как расплавленный пластик поступает в полость формы.
Влияние конструкции литника:
- Баланс заполнения
- Сварочные швы
- Воздушные ловушки
- Эффективность упаковки
- Внешний вид поверхности
- Усадка
- Деформация
К распространенным факторам, влияющим на литник, относятся:
- Положение литника
- Размер литника
- Тип литника
- Остаток литника
- Конструктивные требования
Меньший литник не всегда лучше.
Наилучшее расположение литника — это то, которое обеспечивает баланс между:
- Внешний вид изделия
- Заполнение производительность
- Стабильность размеров
- Эффективность производства
Конструкция литниковой системы
Литниковая система подает расплавленный пластик из литьевой машины в полость.
Распространенные варианты включают:
Система холодного литья
Преимущества:
- Меньшая сложность оснастки
- Меньшие первоначальные инвестиции
- Более простое техническое обслуживание
Соображения:
- Образование материала в литниковой системе
- Дополнительный процесс разделения
- Возможные потери материала
Система горячего литья
Преимущества:
- Уменьшенное количество литников отходы
- Более высокая эффективность использования материалов для подходящих применений
- Потенциальные преимущества по времени цикла
Соображения:
- Более высокие инвестиции в оснастку
- Больше компонентов
- Дополнительные требования к техническому обслуживанию
Правильный выбор зависит от:
- Объема производства
- Стоимости материалов
- Конструкции детали
- Количества полостей
- Возможностей технического обслуживания
DX Molding предоставляет различные решения для пресс-форм в соответствии с требованиями проекта посредством своих услуг по изготовлению пресс-форм на заказ.
Проектирование системы охлаждения
Охлаждение является одним из важнейших элементов конструкции пресс-формы для литья под давлением.
Пресс-форма должна не просто правильно заполняться.
Она также должна эффективно отводить тепло.
Охлаждение влияет на:
- Время цикла
- Стабильность размеров
- Деформация
- Качество поверхности
- Стабильность производства
Неправильная конструкция системы охлаждения может привести к:
- Неравномерной усадке
- Увеличению производственных циклов
- Деформации детали
- Изменению качества
Инженеры учитывают:
- Расположение каналов охлаждения
- Расстояние от поверхности полости
- Горячие точки
- Сердечник охлаждение
- Вставка охлаждения
Проектирование системы выталкивания
После формования пластиковую деталь необходимо извлечь из полости.
Система выталкивания может включать в себя:
- Выталкивающие штифты
- Выталкивающие пластины
- Подъемники
- Снимающие пластины
Некачественная конструкция системы выталкивания может привести к:
- Следам от выталкивателя
- Деформации детали
- Растрескиванию
- Прилипанию
- Повреждению поверхности
Система выталкивания должна учитывать:
- Геометрию детали
- Угол уклона
- Экологический вид поверхности
- Свойства материала
- Требуемая скорость производства
Направляющие и подъемники для сложных деталей
Многие пластиковые детали содержат элементы, которые нельзя извлечь простым вертикальным выталкиванием.
Примеры:
- Боковые отверстия
- Зажимы
- Крючки
- Запорные конструкции
- Внутренние элементы
Для них может потребоваться:
- Направляющие
- Подъемники
- Вставки
- Боковые сердечники
Дополнительные механизмы увеличивают:
- Сложность оснастки
- Производство время
- Требования к техническому обслуживанию
- Потенциальные точки износа
Поэтому инженеры должны оценить, действительно ли конструкция изделия требует этих характеристик.
Шаг 4: Выбор материала и стали для пресс-формы
Выбор правильного материала для пресс-формы является важной частью производства литьевых форм.
Пресс-форма должна выдерживать:
- Давление впрыска
- Повторяющиеся циклы открытия
- Износ материала
- Изменения температуры
- Механическое напряжение
Распространенные стали для пресс-форм включают:
| Сталь | Типичные Характеристики |
|---|---|
| P20 | Общецелевое применение инструментов |
| 718H | Хорошие характеристики обработки и полировки |
| NAK80 | Подходит для высококачественных поверхностей |
| S136 | Хорошая коррозионная стойкость и полировка |
| H13 | Подходит для сложных температурных условий |
Однако единого универсального решения не существует. «лучший» сталь.
Правильный выбор зависит от:
- Объема производства
- Типа смолы
- Содержание стекловолокна
- Требований к поверхности
- Риска коррозии
- Ожидаемого срока службы пресс-формы
Планирование срока службы пресс-формы
Покупатели должны определить ожидаемый срок службы пресс-формы до начала производства.
Инструмент для:
- Производства прототипов
- Небольших партий
- Высокообъемных автомобильных программ
не следует использовать одну и ту же спецификацию.
Факторы, влияющие на срок службы пресс-формы, включают:
- Выбор стали
- Термообработка
- Износ компоненты
- Скользящие механизмы
- План технического обслуживания
- Абразия смолы
Профессиональный поставщик выбирает технические характеристики оснастки на основе фактических производственных требований.
Шаг 5: Точная обработка при изготовлении пресс-формы под давлением
После утверждения конструкции пресс-формы и материалов начинается производство.
На этом этапе инженерные чертежи преобразуются в физические компоненты пресс-формы.
Основные процессы включают:
- Обработка на станках с ЧПУ
- Электроэрозионная обработка
- Электроэрозионная обработка проволокой
- Шлифовка
- Полировка
- Обработка поверхности
Процесс обработки на станках с ЧПУ
Обработка на станках с ЧПУ создает множество основных компонентов пресс-формы.
Области применения:
- Формовочные плиты
- Стержневые блоки
- Полости
- Вставки
- Конструкционные компоненты
Качество обработки зависит от:
- Точности станка
- Стратегии резки
- Выбора инструмента
- Состояния материала
- Метода контроля
Точная обработка важна, но она должна поддерживать конечную функцию пресс-формы.
Идеально обработанный компонент не может компенсировать плохую конструкцию пресс-формы.
Процесс электроэрозионной обработки
Электроэрозионная обработка широко используется для сложных элементов пресс-форм.
Она особенно полезна для:
- Глубокие полости
- Узкие пазы
- Острые углы
- Закаленная сталь
- Сложная геометрия
Электроэрозионная обработка помогает производителям создавать детали, которые могут быть сложными при использовании традиционных методов резки.
Важные факторы электроэрозионной обработки включают:
- Качество электрода
- Контроль искры
- Чистота поверхности
- Требования к окончательной полировке
Шлифовка и прецизионная обработка
Шлифовка улучшает:
- Плоскостность
- Параллельность
- Точность компонентов
- Сборка прецизионный
Обычно используется для:
- Формовочных плит
- Прецизионных вставок
- Скользящих компонентов
- Зондов отключения
Полировка и текстурирование
Обработка поверхности напрямую влияет на конечный формованный продукт.
Различные требования включают:
Зеркальная отделка
Используется для:
- Оптических деталей
- Прозрачных компонентов
- Глянцевых поверхностей
Текстурная отделка
Используется для:
- Автомобильных интерьеров
- Потребительских товаров изделия
- Функциональные поверхности
Матовое покрытие
Используется, когда:
- Снижение отражения
- Премиальный внешний вид
- Снижение отпечатков пальцев
требуется.
Обработку поверхности следует учитывать на этапе проектирования пресс-формы, а не после возникновения производственных проблем.
Шаг 6: Сборка пресс-формы и точная подгонка
После механической обработки компоненты собираются в готовую пресс-форму.
На этапе сборки проверяется, работают ли все компоненты вместе.
Процесс включает в себя:
- Установка сердечника и полости
- Вставка фитинга
- Установка направляющих
- Подъемник установка
- Сборка системы выталкивания
- Проверка системы охлаждения
- Испытание перемещения пресс-формы
Почему точность подгонки пресс-формы определяет конечные характеристики
Пресс-форма содержит множество прецизионных компонентов.
Небольшие ошибки сборки могут привести к:
- Облой
- Несоосность
- Неравномерный износ
- Проблемы с размерами
- Нестабильность производства
Важные проверки включают:
Контакт с разъемной поверхностью
Обеспечивает:
- Надлежащую герметизацию
- Сниженный риск образования облоя
- Стабильное закрытие пресс-формы
Движущийся компонент Выравнивание
Проверки:
- Движение ползуна
- Работа подъемника
- Состояние износа
- Положение возврата
Функция выталкивания
Проверяет:
- Плавное извлечение
- Правильное движение выталкивателя
- Отсутствие помех
Шаг 7: Процесс пробного и валидационного литья под давлением
Завершенная пресс-форма не является автоматически квалифицированным производственным инструментом.
Пробное литье проверяет, может ли пресс-форма фактически производить приемлемые детали.
Процесс пробного литья обычно включает в себя:
- Установка пресс-формы
- Настройка станка
- Материал Подготовка
- Изготовление образцов
- Оценка качества
- Улучшение конструкции
Испытание T0
T0 — это первое испытание пресс-формы.
Цель — понять начальное поведение пресс-формы.
Проверка инженерами:
- Работа пресс-формы
- Условия заполнения
- Выталкивание
- Короткие впрыски
- Облой
- Основные характеристики
- Основные размеры
T0 выявляет проблемы, требующие улучшения.
Испытание T1
После модификаций пресс-форма переходит на следующий этап проверки.
T1 фокусируется на on:
- Исправлены дефекты
- Улучшены размеры
- Лучший внешний вид
- Производительность сборки
- Стабильность процесса
Типичные корректировки включают:
- Модификация литника
- Улучшение вентиляции
- Коррекция охлаждения
- Коррекция эжектора
- Компенсация размеров
T2 и окончательная проверка
Сложные проекты могут потребовать дополнительных испытаний.
Окончательное утверждение может включать:
- Измерение на КИМ
- Отчет о размерах
- Утверждение внешнего вида
- Сборка тестирование
- Подтверждение процесса
DX Molding поддерживает процессы испытания и проверки пресс-форм, включая оценку T0/T1/T2, проверку, отслеживание модификаций и подготовку к производству.
Шаг 8: Проверка и подтверждение качества литьевых форм
После испытаний пресс-форм следующим важным этапом в процессе производства литьевых форм является проверка качества.
Пресс-форма не считается квалифицированной, поскольку она может произвести один приемлемый образец.
Производственная пресс-форма должна демонстрировать, что она может многократно производить детали, отвечающие следующим требованиям:
- Требования к размерам
- Стандарты внешнего вида
- Требования к сборке
- Функциональные требования
- Производство ожидания
Проверка качества связывает результаты испытаний пресс-формы с будущим массовым производством.
Контроль размеров формованных деталей
Контроль размеров проверяет соответствие формованной детали:
- 2D чертежам
- 3D CAD модели
- Утвержденным образцам
- Требованиям заказчика
Распространенные методы измерения включают:
- Штангенциркули
- Микрометры
- Высотомеры
- Приспособления
- Контроль с помощью КИМ
Метод контроля должен соответствовать важности размера.
Для эстетического размера может потребоваться иная оценка, чем для критически важного интерфейса сборки.
Критический размер Контроль
Не все размеры одинаково важны.
В профессиональном проекте по изготовлению пресс-форм для литья под давлением определяются:
Критически важные для функционирования размеры
К ним могут относиться:
- Сборочные отверстия
- Положения соединителей
- Уплотнительные поверхности
- Подвижные интерфейсы
- Точки крепления
Конструктивные требования
К ним могут относиться:
- Внешний вид поверхности
- Текстура
- Блеск
- Видимые следы литника
- Положение линии разъема
Общие размеры
К ним могут относиться более широкие допустимые диапазоны, поскольку они не напрямую связаны с влияет на производительность продукта.
Этот подход помогает компаниям сосредоточить ресурсы качества там, где они приносят наибольшую пользу.
Контроль качества на координатно-измерительной машине (КИМ) в проектах по литью под давлением
Контроль качества на координатно-измерительной машине (КИМ) широко используется для прецизионных пластиковых компонентов.
Он помогает проверить:
- Точность позиционирования
- Плоскостность
- Расположение отверстий
- Сложную геометрию
- Критические интерфейсы
Однако результаты КИМ имеют смысл только тогда, когда:
- Используется правильная базовая система
- Приспособление подходит
- Определен метод измерения
- Контролируется состояние детали
Точность измерения зависит от всего процесса контроля. система.
Первая проверка образца
Первая проверка образца (FAI) подтверждает, что первые утвержденные производственные детали соответствуют требованиям.
Отчет о первой проверке образца может включать:
- Результаты измерений
- Подтверждение материала
- Проверка внешнего вида
- Проверка сборки
- Функциональные проверки
FAI создает отправную точку для будущего производства.
Шаг 9: Модификация и оптимизация литьевой формы
Профессиональный процесс изготовления пресс-форм обычно включает циклы улучшений.
Первое испытание часто выявляет области, требующие оптимизации.
Распространенные мероприятия по улучшению включают:
- Регулировка литникового канала
- Вентиляционное отверстие улучшение
- Модификация охлаждения
- Регулировка выталкивателя
- Коррекция поверхности
- Компенсация размеров
- Уточнение направляющей
Почему модификация пресс-формы является нормой
Сложные литьевые формы содержат множество взаимодействующих систем:
- Геометрия изделия
- Пластический поток
- Поведение при охлаждении
- Выталкивание
- Механическое движение
- Требования к поверхности
Даже при использовании передового моделирования и инженерного анализа реальные условия литья могут выявить дополнительные возможности оптимизации.
Ключевое различие заключается в том, контролируются ли модификации.
Контролируемые инженерные изменения
Каждая модификация пресс-формы должна запись:
- Описание проблемы
- Первопричина
- Рекомендуемое решение
- Действия по модификации
- Обновленный чертеж
- Результат испытания
- Статус утверждения
Без надлежащей документации будущее техническое обслуживание становится затруднительным.
Пресс-форма может работать годами.
Четкая история помогает инженерам понять предыдущие решения.
Шаг 10: Переход от изготовления пресс-формы к массовому производству
После утверждения пресс-форма поступает в производство.
Однако успешное литье под давлением зависит не только от готового инструмента.
Стабильное производство требует контроля:
- Материал
- Состояние оборудования
- Параметры процесса
- Операторы
- Контроль
- Техническое обслуживание
Контроль процесса литья под давлением
Важные параметры включают:
- Температура расплава
- Температура формы
- Скорость впрыска
- Давление впрыска
- Давление выдержки
- Время охлаждения
- Время цикла
Цель состоит не в том, чтобы найти одну идеальную настройку.
Цель состоит в том, чтобы установить стабильное технологическое окно.
Стабильный процесс позволяет производственным командам поддерживать:
- Постоянные размеры
- Снижение уровня дефектов
- Предсказуемое время цикла
- Сокращение необходимости регулировки оператором
Контроль материала во время производства
Пластиковый материал напрямую влияет на качество формованных деталей.
Важные факторы, которые следует учитывать:
- Марка смолы
- Стабильность поставщика материала
- Контроль влажности
- Требования к сушке
- Управление переработанным материалом
- Условия хранения
Даже хорошо спроектированная пресс-форма может производить нестабильные детали, если условия материала изменятся.
Распространенные дефекты литья под давлением и их первопричины
Понимание дефектов является важной частью Понимание как работает производство литьевых форм.
Многие проблемы с качеством вызваны не одним единственным фактором.
Они могут включать:
- Конструкция изделия
- Конструкция пресс-формы
- Состояние инструмента
- Параметры процесса
- Поведение материала
| Дефект | Возможные причины | Направление улучшения |
|---|---|---|
| Облой | Плохое закрытие, чрезмерное давление, износ | Проверка соответствия пресс-формы и процесса |
| Осадок следы | Толстые участки, плохое охлаждение, проблемы с упаковкой | Улучшить геометрию и охлаждение |
| Неполные заливы | Плохое заполнение, недостаточная вентиляция, низкое давление | Проверить поток и процесс |
| Деформация | Неравномерное охлаждение, различия в усадке | Оптимизировать охлаждение и конструкцию |
| Сварочные швы | Несколько фронтов потока | Проверить литниковую систему и стратегию потока |
| Следы от ожогов | Плохая вентиляция, захваченный воздух | Улучшить вентиляция |
| Следы потока | Нестабильность заполнения | Регулировка литникового канала и процесса |
| Следы выталкивателя | Некачественная конструкция выталкивателя | Улучшение системы выталкивания |
Правильное решение начинается с выявления фактической первопричины.
Шаг 11: Техническое обслуживание пресс-формы и управление жизненным циклом
Высококачественная пресс-форма требует постоянного технического обслуживания после начала производства.
Распространенная ошибка — предположение, что качество пресс-формы заканчивается после утверждения.
В действительности, производство постепенно меняет условия работы оснастки.
Может происходить износ на:
- Направляющие
- Подъемники
- Выталкивающие штифты
- Вставки
- Зоны отключения
- Направляющие компоненты
Мероприятия по профилактическому техническому обслуживанию
Типичное техническое обслуживание включает в себя:
- Очистка пресс-формы
- Смазка
- Предотвращение коррозии
- Проверка системы охлаждения
- Проверка износа
- Замена компонентов
- Проверка поверхности
Профилактическое техническое обслуживание помогает снизить:
- Непредвиденные простои
- Изменения качества
- Аварийный ремонт
- Производство прерывание
DX Molding предоставляет поддержку на протяжении всего жизненного цикла пресс-форм, включая техническое обслуживание, устранение неполадок, запасные части, восстановление и услуги по модификации.
Заменяемые компоненты и долгосрочная стратегия использования оснастки
Для длительных производственных программ инженерам следует учитывать заменяемые компоненты.
Примеры включают:
- Вставки
- Износостойкие пластины
- Компоненты выталкивателя
- Компоненты литникового канала
- Износостойкие детали направляющей
Поддерживаемая в рабочем состоянии пресс-форма часто более ценна, чем пресс-форма, разработанная только для первоначального утверждения.
Шаг 12: Сколько стоит изготовление пресс-формы для литья под давлением?
Стоимость изготовления пресс-формы для литья под давлением зависит от многих инженерных факторов.
Универсальной цены на пресс-форму не существует.
Основные затраты Факторы, влияющие на стоимость, включают:
| Фактор стоимости | Влияние |
|---|---|
| Сложность изделия | Больше функций требует больше работы по оснастке |
| Размер пресс-формы | Более крупные инструменты требуют больше материала и обработки |
| Количество полостей | Больше полостей увеличивает сложность |
| Выбор стали | Более высокоэффективные материалы влияют на стоимость |
| Чистота поверхности | Полировка и текстурирование увеличивают обработка |
| Требования к допускам | Точность повышает сложность обработки и контроля |
| Линейная система | Горячеканальная система усложняет систему |
| Механизмы пресс-формы | Салазки и подъемники увеличивают трудозатраты на проектирование |
| Требования к испытаниям | Больше проверок увеличивает время проектирования |
| Объем производства | Влияет на требования к сроку службы пресс-формы |
Почему самая низкая цена на пресс-форму не всегда является лучшим выбором
Низкая В стоимость не включено:
- Подробный DFM
- Более качественная сталь
- Дополнительные испытания
- Запасные части
- Отчеты об инспекции
- Планирование технического обслуживания
- Передача документации
Реальная стоимость проекта включает в себя:
Инвестиции в оснастку + Стабильность производства + Техническое обслуживание + Риск простоя
Немного более качественная пресс-форма может снизить общую стоимость на протяжении всего жизненного цикла продукта.
Шаг 13: Как покупателям следует оценивать производителей пресс-форм для литья под давлением?
Понимание производственного процесса помогает покупателям задавать более качественные вопросы.
Вместо того чтобы спрашивать:
“Можете ли вы производить литье под давлением пресс-формы?
спросить:
“Как вы контролируете каждый этап производственного процесса?
Оценка инженерных возможностей
Проверка возможности поставщика:
- Обзор продукта
- Анализ DFM
- Проектирование пресс-форм
- Рекомендации по материалам
- Оценка производственных рисков
Оценка производственных возможностей
Проверка:
- Обработка на станках с ЧПУ
- Возможности электроэрозионной обработки
- Шлифовка
- Полировка
- Сборка
- Контроль качества
Оценка Возможности валидации
Задайте вопрос о:
- Испытания T0/T1/T2
- Утверждение образцов
- Отчеты о размерах
- Анализ дефектов
- Записи о модификациях
Оценка поддержки производства
Подтвердите, может ли поставщик оказывать поддержку:
- Серийное производство
- Оптимизация процесса
- Техническое обслуживание
- Запасные части
- Модификация пресс-формы
DX Molding предоставляет индивидуальные производственные решения, охватывающие инженерный анализ, разработку пресс-форм, литье под давлением и поддержку производства.
Что должны подготовить покупатели перед началом Проект по изготовлению литьевой формы?
Полный запрос предложений улучшает принятие решений по оснастке.
Рекомендуемая информация включает:
- 3D CAD-файлы
- 2D чертежи
- Спецификация материала
- Применение продукта
- Годовой объем производства
- Критические размеры
- Требования к поверхности
- Требования к сборке
- Требования к цвету
- Требования к текстуре
- Ожидаемый срок службы пресс-формы
- Место производства
- Требования к документации по качеству
Контрольный список для изготовления литьевой формы
Перед утверждением проекта оснастки покупатели должны подтвердить:
Продукт Требования
✓ Определена функциональность продукта
✓ Материал подтвержден
✓ Определены критические размеры
✓ Задокументированы требования к поверхности
Обзор DFM
✓ Проект проверен
✓ Проверена толщина стенки
✓ Проверены ребра и выступы
✓ Оценены подрезы
✓ Проанализированы риски сборки
Проектирование пресс-формы
✓ Утверждена компоновка полости
✓ Рассмотрена стратегия литниковых каналов
✓ Подтверждена система охлаждения
✓ Рассмотрена система выталкивания
✓ Утвержден выбор стали
Производство
✓ Процесс контролируется ЧПУ
✓ Электроэрозионная обработка выполнена там, где это необходимо
✓ Компоненты проверены
✓ Сборка пресс-формы проверено
Проверка
✓ T0/T1/T2 завершены при необходимости
✓ Образцы утверждены
✓ Размеры проверены
✓ Производственный процесс подтвержден
Производство
✓ Разработан план технического обслуживания
✓ Подготовлены запасные части
✓ Определен контроль качества
Часто задаваемые вопросы
Какой первый шаг в производстве пресс-форм для литья под давлением?
Первый шаг — это анализ требований к продукту. Инженеры оценивают конструкцию продукта, материал, объем производства, требования к качеству и технологичность производства до начала проектирования пресс-формы.
Сколько времени занимает производство пресс-форм для литья под давлением?
Сроки зависят от сложности пресс-формы, ее размера, количества полостей, материала, требований к поверхности, требований к испытаниям и циклов модификации.
Почему DFM важен перед изготовлением пресс-формы?
DFM выявляет производственные риски до начала изготовления оснастки. Он помогает предотвратить проблемы, связанные с уклоном, толщиной стенок, подрезами, охлаждением, выталкиванием, внешним видом и сборкой.
Какие материалы используются для изготовления пресс-форм для литья под давлением?
Распространенные стали для пресс-форм включают P20, 718H, NAK80, S136 и H13. Правильный материал зависит от производственных требований, смолы, износа, коррозии и потребностей поверхности.
Что происходит во время испытания пресс-формы для литья под давлением?
Испытание пресс-формы проверяет, может ли инструмент производить приемлемые детали.
Инженеры оценивают заполнение, выталкивание, дефекты, внешний вид, размеры и необходимые улучшения.Что такое испытания пресс-форм T0, T1 и T2?
T0 — это первоначальное испытание пресс-формы. T1 проверяет улучшения после внесения исправлений. Могут потребоваться дополнительные испытания, пока пресс-форма не будет соответствовать требованиям проекта.
Может ли один поставщик заниматься как изготовлением пресс-форм, так и производством?
Да. Многие покупатели OEM-продукции предпочитают поставщиков, которые могут поддерживать как изготовление оснастки, так и литье под давлением, поскольку это упрощает коммуникацию и переход к производству.
Как выбрать производителя пресс-форм для литья под давлением?
Оцените инженерные возможности, процесс DFM, опыт проектирования пресс-форм, возможности механической обработки, процесс валидации, контроль качества и поддержку на протяжении всего жизненного цикла.
Почему пресс-формы для литья под давлением нуждаются в техническом обслуживании?
Пресс-формы содержат движущиеся и изнашивающиеся компоненты.
Профилактическое техническое обслуживание помогает поддерживать качество, сокращать время простоя и продлевать срок службы оснастки.Какую информацию следует предоставить для получения коммерческого предложения на литьевую форму?
Предоставьте файлы САПР, чертежи, информацию о материале, количестве, области применения, допусках, требованиях к поверхности, производственных ожиданиях и требованиях к качеству. Вы можете связаться с DX Molding для оценки оснастки.
Заключение
Понимание как работает производство литьевых форм помогает покупателям принимать более взвешенные решения перед инвестированием в оснастку.
Надежная пресс-форма создается благодаря тщательному инженерному анализу, проектированию с учетом технологичности производства (DFM), проектированию пресс-формы, прецизионной обработке, валидации, контролю качества и управлению жизненным циклом.Для проведения анализа процесса изготовления пресс-формы для литья под давлением, соответствующего вашему проекту, подготовьте файлы САПР, требования к материалам, объем производства, критические размеры и детали применения, а затем свяжитесь с DX Molding для получения инженерной и инструментальной поддержки.