Небольшой поставщик прецизионных литьевых форм: как покупатели OEM контролируют допуски, посадку и повторяемость
Инструменты для литья под давлением
Точное литье под давлением
Автор: Shenzhen DongXin Technology Co., Ltd. Вкл. Sep 15 2026
Выбор небольшого поставщика прецизионных литьевых форм требует большего, чем просто требование жестких допусков в ценовом предложении. Это руководство помогает покупателям электроники, бытовой техники и промышленного OEM определить критические размеры, микроособенности, структуру пресс-формы, результаты испытаний и записи качества, прежде чем выпускать прецизионные инструменты.
Чем отличается небольшой поставщик прецизионных литьевых форм?
О небольшом поставщике прецизионных литьевых форм не следует судить только по наименьшему допуску, указанному в таблице характеристик. Для небольших пластиковых деталей более полезный вопрос заключается в том, может ли поставщик определить, какие размеры действительно контролируют посадку, функциональность и сборку, а затем построить план формы, процесса и контроля на основе этих размеров.
Небольшие компоненты могут создавать серьезные производственные проблемы, даже если сама форма физически компактна. Узкую прорезь, тонкое ребро, небольшой уплотнитель, миниатюрный зажим или близко расположенное отверстие разъема контролировать сложнее, чем гораздо большую некритическую поверхность.
Вот почему точный поиск должен начинаться с требования к детали, а не с универсального номера.
DX Molding, управляемый Shenzhen DongXin Technology Co., Ltd., поддерживает индивидуальное литье пластика пресс-формы, формованные пластиковые детали и разработка OEM/ODM. Рабочий процесс компании по проекту включает проверку конструкции, изготовление пресс-форм, испытания и поддержку производства.
Для OEM-покупателей практическая цель — создать повторяемую связь между:
требования к чертежу → элемент пресс-формы → состояние формования → метод проверки → одобренная деталь.
Каким покупателям нужны небольшие прецизионные инструменты для литья под давлением?
Маленькие прецизионные инструменты особенно актуальны для производителей электроники, брендов бытовой техники, компаний, занимающихся системами управления, поставщиков промышленного оборудования и других OEM-производителей, разрабатывающих компактные функциональные пластиковые компоненты.
ОЕМ-производителю с готовым чертежом обычно требуется DFM, оснастка и производственная проверка. Прежде чем проектировать пресс-форму, группе разработчиков продукта может потребоваться структурный анализ. Компании, имеющей собственный завод по производству литья под давлением, может потребоваться переносная прецизионная форма, в то время как другой покупатель может предпочесть DX Molding для изготовления формы и поставки отформованных деталей.
небольшой поставщик прецизионных литьевых форм менее полезен, если определение продукта по-прежнему меняется каждую неделю. Если расположение разъемов, сопрягаемых частей или функциональных интерфейсов остается нерешенным, слишком раннее замораживание формы может превратить обычные изменения конструкции в дорогостоящие модификации инструментов.
Начните с функциональных размеров, а не с общих допусков
Одна из наиболее распространенных ошибок в запросе цен — применение одинакового жесткого допуска ко всему чертежу.
Это может увеличить сложность оснастки, контроля и производства без улучшения готового продукта.
Вместо этого разделите измерения на функциональные группы.
Например, компактный электронный компонент может содержать:
Размеры сборки, которые определяют, как две пластиковые детали соединяются друг с другом.
Размеры интерфейса, определяющие положение переключателя, печатной платы, разъема или крепежа.
Функциональные размеры, которые влияют на блокировку, герметизацию, перемещение или выравнивание.
Косметические размеры, которые влияют на внешний вид, но не контролируют работу.
Некритическая геометрия, где может быть приемлемым более широкий допуск, соответствующий процессу.
Ваш небольшой поставщик прецизионных литьевых форм должен понимать эту иерархию перед окончательным проектированием формы.
руководство по точным пресс-формам компании DX Molding также отличается точность изготовления пресс-формы зависит от размеров конечного отлитого компонента. Поведение смолы, усадка, условия охлаждения и формования влияют на конечный результат.
Поэтому покупатель должен определить что необходимо контролировать, как это будет измеряться и почему это важно.
Составьте точный запрос предложения, прежде чем запрашивать цену на пресс-форму
Используйте контролируемую спецификацию, а не отправляйте только 3D-файл и запрашивайте «высокоточную форму».
Следующая таблица представляет собой контрольный список запросов покупателей, а не универсальную спецификацию DX Molding.
Область требований
Что должен определить покупатель
Почему это важно
Файлы продукта
Текущая 3D-модель и 2D-чертеж с контролем версий
Устанавливает утвержденную геометрию
Критические размеры
Функциональные размеры и допуски
Особое внимание уделяется проектированию и проверке
Система координат
Ссылки на измерения
Предотвращает различную интерпретацию измерений
Смола
Точная марка материала или контролируемый кандидат
Влияет на усадку и поведение при формовании
Небольшие функции
Тонкие ребра, прорези, отверстия, зажимы или штифты
Определяет сложные детали пресс-формы
Сборка
Сопряженные компоненты и требуемая посадка
Разрешает функциональную проверку
Поверхность
Видимые поверхности и требования к текстуре
Направляет решения по воротам, разделению и выбросу
Количество
Количество запусков и годовой прогноз
Поддерживает решения по изготовлению полостей и инструментов
Проверка
Необходимое оборудование и отчетность
Определяет подтверждение приемки
Назначение пресс-формы
DX Molding или фабрика покупателя
Определяет требования к передаче и оборудованию
Утверждение пробной версии
Критерии размеров, внешнего вида и сборки
Определяет производственную версию
Если требование неизвестно, отметьте его как открыто для инженерной проверки.
Не создавайте жесткие допуски просто потому, что форма запроса предложения содержит пустое поле допуска.
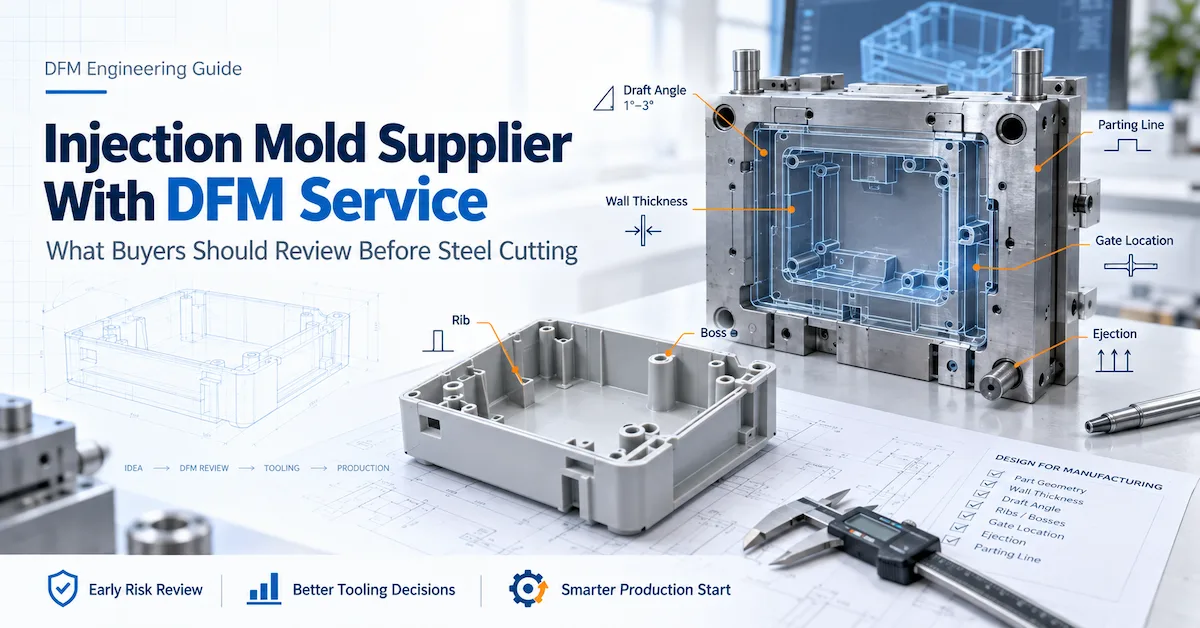
Используйте DFM для выявления рисков точности перед началом работы с инструментом
DFM — проектирование для производства — особенно важно, когда небольшой пластиковый компонент объединяет несколько функциональных деталей на ограниченной площади.
Обзор тонких функций
Тонкие ребра, узкие прорези и небольшие стенки могут создавать проблемы при заполнении и производстве. Вместо того, чтобы оценивать только номинальный размер, спросите, можно ли последовательно обрабатывать, заполнять и проверять геометрию.
Проверить бобышки и штифты
Небольшой выступ может контролировать расположение печатной платы или крепежа. Поэтому его положение может иметь большее значение, чем внешний размер, в несколько раз больший.
Спросите, следует ли обрабатывать элемент непосредственно в инструменте или создавать его со сменной пластиной.
Просмотр черновика небольших функций
Может показаться, что небольшой элемент легко освободить, но недостаточный уклон все равно может вызвать сопротивление, деформацию или повреждение поверхности.
Если задействована текстура, просмотрите черновой вариант и завершите работу вместе.
Намеренное управление занижением
Для небольших зажимов и фиксирующих элементов могут потребоваться ползунки, подъемники или другая стратегия пресс-формы.
небольшой поставщик прецизионных литьевых форм должен объяснить, почему необходим выбранный механизм и как будет обрабатываться износ или замена.
техническая поддержка пресс-форм от DX Molding включает проверку технологичности, проектирование пресс-форм, пробную оценку и модификацию поддержка.
Выберите инструментальную сталь и пластины вокруг критически важных элементов
Какая сталь используется для полости и сердечника?
Для каких функций используются отдельные вставки?
Можно ли заменить маленькие штифты?
На каких участках ожидается износ?
Рекомендуются ли запасные компоненты?
Требуется ли термообработка для выбранных компонентов?
Какие предположения по обслуживанию применимы?
Сменная пластина может оказаться полезной, когда одна небольшая прецизионная деталь сопряжена с непропорциональным производственным риском или риском износа.
Однако добавление вставок повсюду не означает автоматического улучшения. Каждый интерфейс содержит свои особенности обработки, установки и обслуживания.
Компетентный небольшой поставщик прецизионных литьевых форм должен определить, где модульная конструкция приносит реальную пользу, а где более уместна более простая структура.
Просмотр ворот, вентиляционных отверстий и выброса вокруг мелких элементов
Маленькие детали могут оставить мало места для размещения ворот, выброса и вентиляции.
Стратегия ворот
Ворота должны поддерживать заполнение, избегая при этом неприемлемых следов на важных поверхностях.
Спросите, где поступает материал, где встречаются фронты потока и влияет ли предлагаемый затвор на какую-либо функциональную функцию.
Вентиляция
Воздух, попавший вокруг небольшого ребра, прорези или области конца заливки, может повлиять на стабильность формовки.
В ходе анализа конструкции необходимо определить, где необходима вентиляция без создания нежелательной вспышки.
Извлечение
Выталкивающим штифтам требуется достаточная площадь, чтобы снять деталь без деформации или видимых повреждений.
Для небольшого компонента метка выталкивателя может занимать относительно большую часть доступной поверхности.
Отметьте приемлемые места перед резкой стали.
Линия разделения
Линия разъема, пересекающая элемент уплотнения, скольжения или сборки, может создать больший риск, чем та же линия на нефункциональном внешнем крае.
Вот почему решения о воротах, вентиляционных отверстиях, выбросах и разделителях следует рассматривать с учетом фактической функции продукта, а не только удобства пресс-формы.
Сравните стратегии прецизионных пресс-форм, прежде чем выбрать одну
Это стратегии проекта, а не стандартные модели DX Molding.
Стратегия инструментов
Потенциальное преимущество
Основной риск для рассмотрения
Подходящее обсуждение
Одногнездная прецизионная пресс-форма
Упрощает оценку полости
Низкая производительность
Разработка или умеренный объем
Многогнездная прецизионная пресс-форма
Более высокая производительность за цикл
Согласованность полостей
Стабильный спрос на большие объемы
Сменные прецизионные вставки
Локальное обслуживание и замена
Вставить соответствие и выравнивание
Небольшие важные или подверженные износу функции
Пресс-форма для холодных каналов
Относительно простая система, где это возможно
Обработка желобов и использование материалов
Подходящие материалы и экономичность
Горячеканальная пресс-форма
Может сократить отходы от холодных литников
Добавлены элементы управления и обслуживание
Подходящие проекты с большим объемом
Форма с направляющими/подъемниками
Включает функциональные подрезы
Износ и установка движущихся компонентов
Зажимы, боковые отверстия и фиксирующие элементы
Не выбирайте многоместную пресс-форму только потому, что деталь маленькая.
В небольшом компоненте физически может быть много полостей, но количество полостей также влияет на балансировку направляющих, проверку, выбор машины и техническое обслуживание.
Правильный вопрос не "Сколько полостей может поместиться?"
Это:
“Сколько полостей можно последовательно изготовить, проверить и обслуживать с помощью этой программы?”
Проверка точности с помощью измерений и испытаний сборки
Точную форму следует оценивать по отформованным деталям.
Опубликованный объем поддержки DX Molding включает проверку размеров, отчеты об испытаниях и записи процессов. Подтвердите точный пакет отчетов, необходимый для вашего проекта, через процесс поддержки.
Для критических размеров определите:
Точка измерения.
Метод проверки.
Частота выборки.
Требования к окружающей среде или кондиционированию, если применимо.
Идентификация полостей для многоместных форм.
Сопряженные компоненты, используемые для тестирования сборки.
Версия чертежа.
Материалы, использованные в исследовании.
Если размер трудно измерить надежно, устраните эту проблему перед массовым производством.
небольшой поставщик прецизионных литьевых форм не должен просто предоставлять электронную таблицу, заполненную числами. Метод измерения должен соответствовать функциональным требованиям.
Например, если две небольшие половинки корпуса должны быть совмещены вокруг соединителя, сборка с контролируемыми сопрягаемыми компонентами может предоставить информацию, которую изолированный размер не может отобразить сам по себе.
Отдельная точность пресс-формы от повторяемости процесса
Точное изготовление пресс-форм имеет значение, но повторяемость производства также зависит от условий формования.
Инструмент может содержать точно обработанные элементы, в то время как формованные размеры все равно изменяются по следующим причинам:
Поведение смолы.
Условие влажности, где это необходимо.
Температура плавления.
Температура пресс-формы.
Условия упаковки.
Охлаждение.
Цикл изменений.
Вариант машины.
По этой причине утвержденный образец должен быть связан с соответствующим материалом и условиями производства.
услуга по литью пластмасс компании DX Molding также обеспечивает производство индивидуальных проектов из пластмассы к инструментам.
Когда форма передается на другой завод, запросите соответствующие записи о передаче, чтобы у принимающего формовщика была разумная отправная точка для проверки.
Не рассматривайте настройки процесса как универсальные рецепты. Перенесенный инструмент по-прежнему требует подтверждения на целевом станке.
Планирование времени разработки и проверки
Прецизионный инструмент не следует планировать как один недифференцированный блок, называемый «время выполнения пресс-формы».
Разделить проект на:
Просмотр файла.
DFM.
Версия продукта, если требуется.
Проектирование пресс-формы.
Утверждение проекта.
Подготовка стали и компонентов.
Обработка на станках с ЧПУ/EDM.
Подборка и сборка.
Первое испытание пресс-формы.
Проверка размеров.
Технические исправления.
При необходимости повторите попытку.
Окончательное утверждение образца.
Производство или отгрузка пресс-форм.
рабочий процесс проекта компании DX Molding следует аналогичному процессу: от обзора продукта до инструментов и проверки и производство.
небольшой поставщик прецизионных литьевых форм должен определить, какие решения покупателя могут задержать переход на следующий этап.
Трехдневная задержка в утверждении критической конструктивной особенности может быть более важной, чем трехдневная разница в объявленном графике обработки.
Сравнить стоимость прецизионных инструментов по рискам, а не только цене пресс-формы
Более низкая цена на оснастку может означать более простую форму, меньшее количество испытаний, меньшее количество проверок или другую спецификацию компонентов.
Попросите каждого поставщика разделить:
Инжиниринг и DFM.
Проектирование пресс-формы.
Сталь пресс-формы.
Прецизионные пластины.
Салазки или подъемники.
Система бегунов.
Испытания пресс-формы.
Отчеты с измерениями.
Технические изменения.
Запасные компоненты.
Чертежи пресс-форм.
Упаковка и передача.
Изготовление формованных деталей при необходимости.
Вот гипотетический пример, а не цена DX Molding.
Поставщик А предлагает более низкую цену на пресс-форму, но включает одну базовую проверку размеров. Поставщик Б предлагает больше, но включает дополнительную конструкцию пластины, идентифицированные запасные части и несколько согласованных отчетов о проверке.
Ни одно из предложений автоматически не становится лучшим.
Покупатель должен определить, устраняет ли дополнительный объем фактический риск проекта.
Стоимость также меняется, когда покупатель вносит изменения в продукт после утверждения дизайна. Разделите коррекцию поставщика от изменения в работе с клиентами в коммерческих условиях, чтобы обе стороны понимали ответственность.
Четко определите обязанности OEM и ODM
Для зрелого OEM-проекта покупатель обычно контролирует определение продукта, в то время как поставщик пресс-форм разрабатывает инструменты на основе утвержденного проекта.
Для программы ODM или ранней стадии DX Molding также может поддерживать разработку продуктов и механических устройств через свой Услуги OEM/ODM.
Перед началом определите, кто утверждает:
Геометрия продукта.
Материал.
Критические размеры.
Изменения DFM.
Структура пресс-формы.
Технические изменения.
Пробные образцы.
Результат сборки.
Окончательная производственная версия.
Маленькие прецизионные детали часто тесно взаимодействуют с электроникой, крепежными деталями или механическими узлами. Поэтому небольшое изменение в другом компоненте может привести к значительным изменениям в инструментах.
Письменная ответственность не позволяет ошибочно принять раннюю концепцию за утвержденный производственный чертеж.
Что следует отправить DX Molding для проверки прецизионной пресс-формы?
Отправьте текущую 3D-модель и 2D-чертеж, предлагаемый полимер, годовой объем, критические размеры и информацию о сопрягаемых деталях.
1. Что предлагает поставщик небольших прецизионных литьевых форм?
Объем может включать DFM, проектирование пресс-форм, производство инструментов, испытания, контроль размеров и производство формованных деталей. Покупателям следует подтвердить точные результаты, прежде чем сравнивать предложения, поскольку разные поставщики могут включать в себя разные работы по проектированию и проверке.
2. Что считается прецизионной пластиковой деталью?
Не существует единого размера или допуска, которые обеспечивают «точность» каждого компонента. С точки зрения поиска, прецизионная деталь обычно содержит размеры, интерфейсы или функции, изменения которых напрямую влияют на соответствие или функцию. Эти требования должны быть указаны на чертеже и подтверждены в реальном проекте.
3. Может ли DX Molding производить небольшие прецизионные литьевые формы?
DX Molding обеспечивает разработку индивидуальных литьевых форм, изготовление и производство формованных деталей. Пригодность конкретного проекта малой точности следует оценивать на основе его чертежей, материала, требований к допускам, количества и потребностей в проверке, а не предполагать на основе общего заявления о возможностях.
4. Должен ли каждый размер иметь жесткий допуск?
Обычно нет. Определите размеры, которые управляют сборкой, выравниванием, перемещением или другими функциями. Применение неоправданно жестких допусков к некритической геометрии может усложнить оснастку и контроль, не увеличивая при этом ценность продукта.
5. Является ли одногнездная форма более точной, чем многоместная?
Не автоматически. Одна полость может упростить квалификацию, а форма с несколькими полостями может обеспечить более высокую производительность. Проекты с несколькими полостями требуют дополнительного внимания к балансу полостей и согласованности между полостями. Выберите конфигурацию в соответствии с требованиями к объему и качеству.
6. Почему в прецизионных пресс-формах используются сменные вставки?
Они могут помочь управлять выбранными мелкими деталями, областями износа или сложной для обработки геометрией. Они также могут упростить локализованное обслуживание. Их полезность зависит от фактической конструкции пресс-формы; добавление вставок без определенной инженерной причины может привести к созданию ненужных интерфейсов.
7. Как следует проверять небольшие пластиковые детали?
Осмотр должен соответствовать чертежу и функциональным требованиям. Определите исходные данные, метод измерения, отбор проб и идентификацию полостей, где это применимо. Для критически важных элементов сборки используйте соответствующие сопрягаемые компоненты или приспособления в дополнение к отдельным проверкам размеров.
8. Соответствует ли допуск обработки пресс-формы допуску конечной детали?
Нет. Механическая обработка пресс-форм является одним из факторов, влияющих на конечный результат. Пластическая усадка, геометрия детали, условия охлаждения и обработки также влияют на размеры формованных изделий. Поэтому допуски готовой детали должны быть подтверждены посредством испытаний и измерений для конкретного проекта.
9. Сколько стоит небольшая прецизионная литьевая форма?
Стоимость зависит от геометрии детали, критических характеристик, количества гнезд, стали, вставок, системы направляющих, необходимого контроля, испытаний и документации. Поставщику необходимы фактические требования к чертежам и проекту, прежде чем давать значимое предложение на инструменты.
10. Как я могу получить более точную цену на прецизионные пресс-формы?
Предоставьте полные файлы САПР, материалы, количества, критические размеры, функциональные интерфейсы, требования к проверке и место назначения пресс-формы. Четко отличайте подтвержденные спецификации от элементов, подлежащих инженерной проверке. Это позволяет поставщикам цитировать реальный проект, а не угадывать скрытые требования.
Вывод
Выбор поставщика прецизионных пресс-форм для литья под давлением следует начинать с размеров и характеристик, которые фактически определяют, будет ли ваш продукт работать. Самый полезный поставщик - это не тот, кто просто рекламирует наименьший допуск, а тот, который может связать критическую геометрию с конструкцией пресс-формы, производством, условиями формования и практическим методом контроля.
Для OEM-покупателей самым надежным подходом является определение функциональных размеров, завершение DFM перед резкой стали, проверка литников и выброса мелких деталей, выбор оснастки в соответствии с объемом производства и проверка готового компонента посредством контролируемых измерений и сборки.