
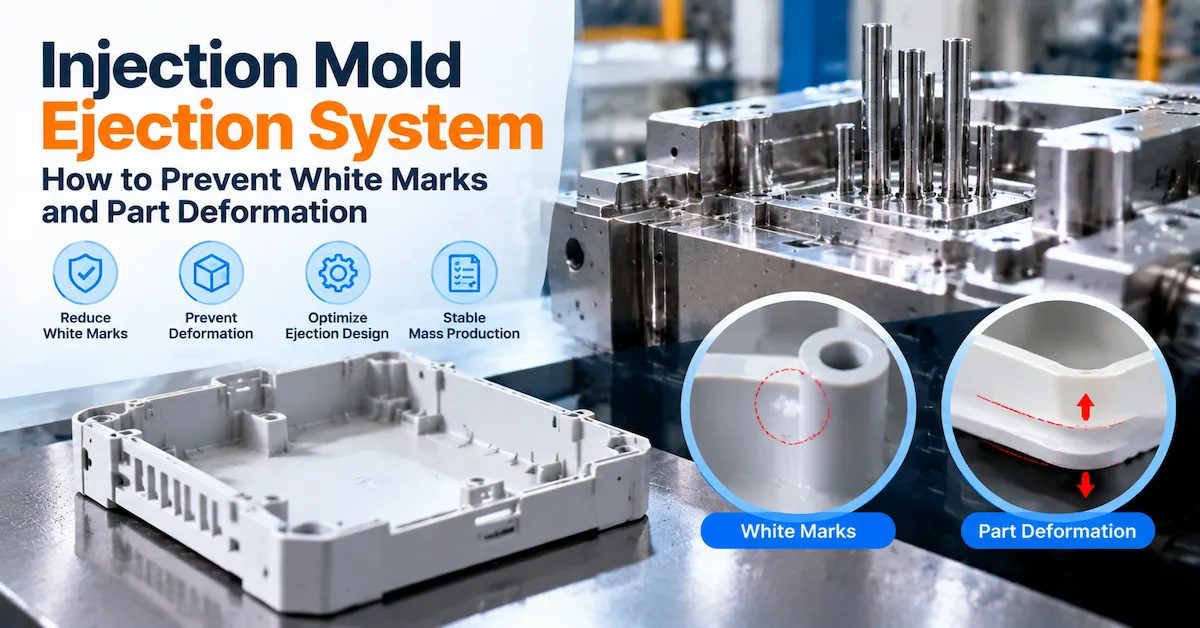
يجب أن يقوم نظام طرد القوالب بالحقن بإخراج القطعة المصبوبة بقوة موزعة ومتحكم بها، مع الحفاظ على المظهر والأبعاد وخصائص التجميع. إذا كان النظام مركزًا جدًا، أو ضعيف الدعم، أو تم تشغيله بينما لا تزال القطعة ساخنة جدًا، فقد ينتج عن ذلك علامات بيضاء، أو علامات سحب، أو تبييض ناتج عن الإجهاد، أو آثار دبابيس، أو انحناء، أو التواء، أو قطعة لا تتناسب مع عملية التجميع التالية.
بالنسبة لمشتري المعدات الأصلية، لا يقتصر السؤال الأساسي على وجود دبابيس طرد في القالب فحسب، بل يتعداه إلى مدى توافق طريقة الطرد المقترحة مع هندسة القطعة، ونوع الراتنج، وزاوية السحب، والملمس، وظروف التبريد، والمناطق التجميلية، والتجاويف، ومتطلبات الإنتاج. يشرح هذا الدليل كيفية مقارنة دبابيس الطرد، وأكمام الطرد، والرافعات، وألواح التجريد، وأنظمة الطرد بمساعدة الهواء، والتصميمات المدمجة، ثم يوضح كيفية فحص العلامات البيضاء وتشوه القطعة المصبوبة بالحقن قبل الموافقة على الأدوات.
تُدرج معلومات خدمة قوالب البلاستيك المخصصة المنشورة من قِبل شركة DX Molding دبابيس الطرد، ورافعات الزاوية، والمنزلقات، وألواح التجريد، وقنوات التبريد، وتصميم خط الفصل، والهياكل أحادية ومتعددة التجاويف، بالإضافة إلى خيارات متعددة من فولاذ القوالب، وذلك ضمن نطاق هندسة القوالب. كما يصف الموقع الإلكتروني تقارير التجارب T0/T1/T2، والفحص البُعدي، وبيانات آلة قياس الإحداثيات (CMM)، وسجلات المعلمات، ومتابعة التعديلات. هذه أوصاف عامة للقدرات؛ ويجب التأكد من تصميم الطرد الفعلي، والقوة، وأحجام المكونات، وطريقة الفحص، ومعايير القبول للقالب المحدد.

ما هو نظام طرد القوالب بالحقن؟
نظام طرد قالب الحقن هو مجموعة مكونات القالب وعملياته التي تفصل القطعة المصبوبة المبردة أو المبردة جزئيًا عن القلب بعد فتح القالب. يتضمن عادةً لوحة طرد أو لوحات طرد، ودبابيس إرجاع، ودبابيس طرد، وأكمام، ورافعات، وعناصر فصل، ومكونات توجيه، ووصلة طرد من جانب الماكينة. اعتمادًا على الشكل الهندسي، قد يستخدم القالب أيضًا الهواء لكسر الفراغ، أو منزلقًا أو حشوة لتحرير تجويف سفلي، أو آلية خاصة للأجزاء الملولبة أو العالقة.
يحتوي نظام الإخراج على أربع وظائف مترابطة:
- التحرير: التغلب على الالتصاق، والانكماش، وسحب النسيج، والفراغ، والاحتكاك بين الجزء واللب.
- الدعم: توزيع القوة بحيث لا تنحني الجدران الرقيقة والأضلاع والنتوءات والأسطح التجميلية أو تترك علامات.
- الحماية: تجنب علامات الدبابيس غير المقبولة، والتبييض، والخدوش، والتشوه، والوميض، أو تلف ميزات الإحكام والتجميع.
- كرر: قم بتحرير الجزء بشكل متسق عبر الدورات والتجاويف ومجموعات المواد والاختلافات الطبيعية في العملية.
قد تتعارض هذه المهام. قد تحتاج لوحة مسطحة كبيرة إلى نقاط دعم متعددة لمنع انحنائها، ولكن كل دبوس إضافي قد يُحدث علامة ويتطلب مساحة في القالب. قد يحتاج نتوء مرتفع إلى غلاف أو دبوس قريب من قاعدته، ولكن قد يتعارض الموقع نفسه مع قناة تبريد أو حشوة أو رافعة أو مكون إرجاع. لذلك، يُعدّ أفضل تصميم لإخراج المنتج قرارًا منسقًا للقالب، وليس نمط دبابيس قياسيًا منسوخًا من مشروع آخر.
كيفية اختيار طريقة الإخراج
تعتمد الطريقة المثلى على موضع تثبيت القطعة على القلب، وموضع تطبيق القوة، والأسطح الظاهرة، ومقدار الحركة المطلوبة للأداة. المقارنة التالية هي إطار تصميمي، وليست نموذجًا عامًا للمنتج.
| طريقة الإخراج | حيث يمكن أن يساعد | سؤال المشتري الرئيسي |
|---|---|---|
| دبابيس الطرد | الأجزاء العامة، والأضلاع، والجدران الداخلية، والمناطق التي يمكن فيها إخفاء نقاط الدعم المنفصلة. | هل مواقع المسامير مدعومة بكمية كافية من الفولاذ ومُبعدة عن الأسطح المرئية أو أسطح منع التسرب؟ |
| أكمام طرد الخراطيش | الأعمدة والأعمدة والميزات الدائرية حيث تكون حلقة القوة أكثر فائدة من دبوس مركزي واحد. | هل سيدعم الغلاف هذه الميزة دون إحداث علامة دائرية أو وميض أو تداخل مع دبوس أساسي؟ |
| رافعات الزاوية | التجاويف الداخلية، أو الخطافات، أو الميزات التي تتطلب حركة رفع وتحرير جانبي مشتركة. | ما هي الميزة التي تتطلب الرافعة، وكيف ستتجنب حركتها احتكاك أو تشويه الجزء؟ |
| لوحة التعرية | الأجزاء التي تحتاج إلى إطلاق واسع ومتساوٍ نسبيًا حول محيط أو سطح كبير. | هل يمكن للصفيحة أن تتحرك بسلاسة دون إتلاف حافة الفصل أو الملمس أو المظهر؟ |
| إطلاق بمساعدة الهواء | الأجزاء المعرضة لخطر الفراغ أو الالتصاق حيث يمكن للهواء أن يساعد في فصل الجزء عن النواة. | أين يتم إدخال الهواء، وهل تغير هذه الطريقة متطلبات التلوث أو الدورة أو التحكم في العملية؟ |
| التصميم المدمج | أجزاء معقدة حيث تحتاج المناطق المختلفة إلى استراتيجيات إصدار ودعم مختلفة. | هل كل آلية ضرورية وقابلة للاستخدام ومعتمدة في نفس تسلسل الإخراج؟ |
دبابيس طرد للإفراج العام
تُعدّ دبابيس الطرد في كثير من الأحيان أبسط طريقة لتطبيق القوة من الجهة الخلفية لقطعة مصبوبة. وهي فعّالة عندما يلامس الدبوس سطحًا داخليًا مدعومًا هيكليًا، وعندما تكون العلامة الناتجة مخفية أو مقبولة. لكن استخدامها يصبح محفوفًا بالمخاطر عندما يُطلب من دبوس صغير دفع لوحة كبيرة ومرنة، أو ضلع رفيع، أو جزء لين، أو سطح تجميلي.
راجع منطقة التلامس، وعدد الدبابيس، والمسافة بينها، والدعم أسفل القطعة، ومسار عودة الدبابيس، والتآكل، وسهولة الوصول للصيانة. قد يترك دبوس موضوع مباشرة أسفل جدار تجميلي رقيق أثرًا دائريًا حتى مع دقة تصنيع القالب. قد يكون الدبوس القريب من ضلع مفيدًا من الناحية الهيكلية، ولكنه قد يُسبب أيضًا نقطة إجهاد موضعية إذا كان الضلع رقيقًا جدًا أو إذا تم إخراج القطعة قبل أن تكتسب الصلابة الكافية.
أكمام طرد حول النتوءات والأعمدة
يمكن للغلاف أن يُطبّق قوة حول نتوء أو عمود أسطواني، مما قد يُقلل من التركيز المرتبط بدبوس واحد. مع ذلك، لا يُعدّ الغلاف أكثر أمانًا بالضرورة. يجب أن يتمتع الغلاف بفسحة وتوجيه وسحب ودعم مناسبين، ويجب ألا يُلحق الضرر بحافة النتوء أو يُحدث حلقة مرئية. إذا كان دبوس أساسي يمر عبر الميزة، فيجب فحص العلاقة بين الدبوس الأساسي والغلاف خلال شوط الحركة الكامل.
رافعات ومنزلقات لعمل التجاويف السفلية
قد يتطلب الأمر استخدام رافعة أو منزلق نظرًا لوجود تجويف سفلي، أو خطاف داخلي، أو فتحة جانبية، أو آلية قفل في المنتج. فهي ليست مجرد أداة طرد تحمل اسمًا مختلفًا. يجب أن تُحرر الآلية الجزء العالق قبل أو أثناء عملية الطرد دون احتكاكه بالجزء. ينبغي على المشتري الاستفسار عن سبب الحاجة إلى هذه الآلية، وما إذا كان تغيير المنتج سيُبسطها، وما هي المكونات الأكثر عرضة للتلف، وكيف سيتم فحص الآلية وصيانتها.
ألواح التجريد لتحرير واسع ومتساوٍ
تُوزّع صفيحة الفصل قوة التحرير على محيط أو سطح أكبر، ما قد يكون مفيدًا للأجزاء الحلقية أو ذات الجدران الرقيقة أو الحساسة للمظهر. يجب تصميم حافتها حول خط الفصل، والمسافة، والملمس، وأي حافة رقيقة. قد تُنتج حركة الصفيحة غير المتساوية نوعًا مختلفًا من التشوه عن نظام الدبابيس، لذا فإن فحوصات التوجيه والتوازن والمسافة ضرورية.
ميزات الأجزاء التي تتحكم في خطر القذف
قبل الموافقة على هيكل القالب، حدد الأسطح التي يثبت عليها الجزء والأسطح التي يمكن أن تتحمل القوة بأمان. قد يحتاج القالب نفسه إلى منطق إخراج مختلف لجوانب التجويف، وجوانب القلب، والحشوات، والمنزلقات، والرافعات.
زاوية السحب والملمس
يؤدي عدم كفاية السحب إلى زيادة القوة اللازمة لسحب قطعة فوق القلب. كما أن الملمس الخشن قد يزيد من الاحتكاك الميكانيكي، خاصةً على الجدران العميقة والأضلاع والتجاويف والأسطح المجاورة لنقاط الإغلاق. عندما تظهر على القطعة علامات تبييض أو احتكاك، يجب أن يكون السؤال الأول هو ما إذا كانت القطعة تُجبر على المرور فوق سطح لا يمكنها التحرر منه بسلاسة.
يجب أن يحدد الرسم اتجاه السحب والأسطح التي تتطلب تشطيبًا أو صقلًا. ينبغي على المورد مراجعة الرسم الأولي ومقارنته بالتشطيب النهائي الفعلي، بدلًا من اعتبار السطح المصقول والسطح ذي التشطيب متماثلين. لا يجوز تطبيق رقم رسم أولي ثابت على جميع الأسطح دون مراعاة العمق، ونوع الراتنج، والانكماش، والتشطيب، ودرجة حرارة الإخراج. يجب إدراج شروط الفصل هذه ضمن مراجعة التصميم للتصنيع (DFM) والتصميم بمساعدة الحاسوب (CAD) لقالب الحقن قبل عملية قطع الفولاذ.
أضلاع، ورؤساء، وجيوب عميقة
تُشكّل الأضلاع والنتوءات تحدياتٍ في الدعم الهيكلي والتحرير. قد يلتصق الضلع باللب إذا كان سحبه محدودًا أو إذا انكمش حول عنصر فولاذي. وقد يلتصق النتوء بدبوس اللب، مما يستدعي استخدام غلاف أو دبوس أو اتجاه تحرير مختلف. كما قد تُحدث الجيوب العميقة فراغًا، وقد تبقى درجة حرارتها أعلى من درجة حرارة الجدار المحيط.
بالنسبة لهذه المناطق، تحقق مما يلي:
- مسودة على جانبي الميزة.
- سمك الجدار الموضعي والتثبيت بالانكماش حول الفولاذ.
- المسافة بين الميزة وأقرب دعامة إخراج.
- سواء كان موضع التلامس أثناء القذف على ضلع، أو نتوء، أو وسادة مسطحة، أو جلد رقيق.
- هل التبريد كافٍ قبل دفع القطعة؟
- ما إذا كانت علامة القذف ستكون مرئية بعد التجميع.
ألواح مسطحة كبيرة وألواح رقيقة
الألواح الكبيرة حساسة للقوى غير المتساوية. فوجود دبابيس مركزة بالقرب من المركز قد يدفع الجزء الأوسط للخارج بينما تبقى الحواف متصلة. كما أن وجود دبابيس مركزة بالقرب من جانب واحد قد يؤدي إلى التواء اللوح. وقد يتشوه اللوح أيضًا بسبب الانكماش التفاضلي، لذا فإن تغيير الدبابيس وحده قد لا يحل المشكلة.
بالنسبة للوحة واسعة النطاق، راجع تسلسل التحرير، ونقاط الدعم، ومخاطر التهوية أو الفراغ، وتوازن التبريد، وسلوك البوابة والتعبئة، وحالة القطعة عند الإخراج. حدد طريقة للتسطيح أو المظهر الجانبي قبل التجربة. "يبدو مسطحًا" ليس معيار قبول قابلًا للتكرار.
لماذا يسبب خروج السائل علامات بيضاء؟
قد تظهر علامات بيضاء، أو تبييض، أو تبييض ناتج عن الإجهاد، عندما يتعرض البلاستيك للتمدد أو الضغط أو الاحتكاك بما يتجاوز قدرة المادة والشكل الهندسي للمنطقة على التحمل. وقد تظهر العلامة مباشرة فوق قاذف، أو بجانب ضلع، أو عند نقطة انتقال التيار، أو حول جدار ذي سطح خشن، أو بالقرب من عنصر محصور.
ومن بين المساهمين المشتركين:
- قوة إطلاق عالية ناتجة عن عدم كفاية السحب أو مقاومة النسيج.
- تم تطبيق قوة كبيرة جدًا من خلال عدد قليل جدًا من نقاط التلامس في جهاز القذف أو من خلال نقاط تلامس صغيرة جدًا.
- تم إخراج الجزء وهو لا يزال ساخنًا جدًا أو مرنًا جدًا.
- عدم توازن توقيت الدبوس، أو حركة الصفيحة، أو حركة الرافعة.
- الزوايا الحادة أو الأجزاء الرقيقة بالقرب من نقطة التلامس الخاصة بالقذف.
- فراغ بين الجزء واللب.
- تلف سطح اللب أو التجويف، أو التلوث، أو الاحتكاك المفرط.
- اتجاه المادة، أو الحشو، أو الرطوبة، أو ظروف المعالجة التي تجعل التبييض أكثر وضوحًا.
كيفية التمييز بين التبييض والعيوب الأخرى
تشير علامة دائرية بيضاء محاذية لموقع القاذف إلى وجود تلامس قذف أو مشكلة إجهاد موضعي، لكن الموقع وحده ليس دليلاً قاطعاً. قد يكون الخط الباهت الذي يتبع مسار التدفق خط لحام أو علامة متعلقة بالتدفق. قد يكون الانخفاض الضحل المقابل للنتوء غرقاً. قد تكون المنطقة الضبابية التي تتغير مع الإضاءة حالة سطحية أو مادية.
استخدم تشخيصًا مضبوطًا:
- سجل الموقع الدقيق والحجم والتجويف والاتجاه وظروف الإضاءة.
- قارن العلامة مع تخطيط القاذف، والكم، والرافعة، وخط الفصل، والبوابة، والضلع، والنتوء.
- تحقق مما إذا كانت العلامة تظهر مباشرة بعد الإخراج أم تتطور بعد التبريد.
- افحص السحب، وتشطيب السطح، وحالة الفولاذ، والتهوية، ومحاذاة الإخراج.
- قارن العينات عند درجات حرارة طرد أو ظروف تبريد مختلفة دون تغيير عدة متغيرات في وقت واحد.
- تأكد مما إذا كانت العلامة تؤثر على المظهر فقط أم أنها تغير أيضًا الملاءمة أو القوة أو الإحكام أو التجميع.
طرق للحد من تبييض الأسنان
ينبغي اختيار الحلول التصحيحية المحتملة بعد التأكد من آلية العطل. قد يقوم مهندس القوالب بزيادة زاوية السحب الفعالة، أو تحسين جودة السطح، أو نقل الدعامات أو إضافة دعامات جديدة، أو استخدام غلاف أو أداة فصل، أو توسيع منطقة التلامس أو إعادة توزيعها، أو تصحيح محاذاة الرافعة، أو إضافة خاصية فصل الفراغ، أو تعديل تسلسل الإخراج. قد تشمل تغييرات العملية السماح بمزيد من التبريد أو تغيير شروط التحرير، ولكن لا ينبغي أن يُخفي تعديل العملية خللاً جوهرياً في تصميم الإخراج.
لا تعد بأن تغييرًا واحدًا سيزيل جميع العلامات البيضاء. يجب على المورد توضيح الفرضية التي يتم اختبارها، ونوع عينة الأدلة التي سيتم جمعها، وحدود القبول المطبقة. لا تتضمن معلومات دعم DX Molding العامة حدًا عالميًا للعلامات البيضاء أو نسبة تحسين، لذا يجب تحديد هذه القيم للمشروع.
لماذا يؤدي القذف إلى تشوه الجزء؟
يحدث التشوه عندما لا تتوازن قوة التحرير ودرجة الحرارة والشكل الهندسي والانكماش. قد ينحني الجزء عند خروجه من القالب، أو يلتوي لأن منطقة ما تتحرر أولاً، أو يستمر في التشوه بعد الإخراج لأنه لا يزال ليناً. وقد يكون أيضاً غير متناسق الأبعاد قبل الإخراج بسبب اختلاف الانكماش الناتج عن درجة حرارة القالب أو التبريد أو موقع البوابة أو التعبئة أو سلوك المادة.
| التشوه الملحوظ | سبب محتمل متعلق بالقذف | طريقة التحقق |
|---|---|---|
| ينحني اللوح بالقرب من المنتصف | تقوم الدبابيس المركزية بتحريك اللوحة بينما لا يزال المحيط ممسكًا بها، أو تكون اللوحة ساخنة جدًا عند تحريرها. | قارن خريطة الدبابيس، وتسلسل الإطلاق، ودرجة حرارة الإخراج، والتسطيح مباشرة بعد الإطلاق. |
| يلتف جزء باتجاه إحدى الزوايا | عدم انتظام تلامس الدبابيس، أو ميلان الصفيحة، أو سحب السحب غير المتماثل، أو التبريد والانكماش غير المتوازن. | تحقق من حركة لوحة الطرد، وتلامس الدبوس، وتوازن التجويف، والخريطة البعدية لكل تجويف. |
| يميل المدير أو يتصدع | التحميل الجانبي على نتوء، أو التحرير حول دبوس أساسي، أو الدعم غير الكافي، أو ميزة ساخنة وضعيفة. | افحص محاذاة الكم أو الدبوس، وميل المحور، وحالة القلب، وحمل التجميع. |
| شد أو طي الجدران الرقيقة | عدم كفاية الدعم، أو الفراغ، أو الإطلاق المبكر، أو قوة القذف المطبقة على جزء ضعيف. | راجع التهوية، ومنطقة الدعم، وفتح القالب، وتوقيت الإخراج، ودرجة حرارة القطعة. |
| يعود الجزء إلى مكانه بعد تحريره | الإجهاد المتبقي، أو اتجاه الألياف، أو الانكماش التفاضلي، أو التحرر من لب مقيد. | قم بالقياس في أوقات التكييف المحددة وقارن الأدلة المتعلقة بالعملية والمادة وتصميم القالب. |
افصل تشوه الإخراج عن تشوه القالب
هذا التمييز مهم. إذا كان الجزء مشوهًا بالفعل قبل تحرك جهاز الإخراج، فقد يكون السبب الرئيسي هو التبريد، أو التعبئة، أو موقع البوابة، أو سمك الجدار، أو اتجاه المادة، أو عدم توازن درجة حرارة القالب. أما إذا تغير شكل الجزء أثناء الإخراج أو بعده مباشرة، فإن نظام الإخراج، أو قوة التحرير، أو الدعم، أو الفراغ، أو درجة حرارة الجزء تستحق الأولوية.
استخدم أسلوب الملاحظة الزمنية: افحص القطعة قبل إخراجها من القالب إذا سمحت العملية بذلك، ومباشرةً بعد إخراجها، وبعد فترة تبريد مضبوطة، وبعد التجميع. يوفر موقع التغيير وتوقيته دليلاً أكثر فائدة من مجرد القول بأن "القالب يشوه القطعة".
فحص تخطيط الإخراج قبل قطع الفولاذ
قبل بدء تصنيع القالب، يجب أن يكون مفهوم الإخراج واضحًا في تصميم القالب ومقاطعه. لا يُشترط على المشتري الموافقة على كل بُعد من أبعاد المكونات دون مراجعة هندسية، ولكن يجب أن يكون قادرًا على فهم كيفية إخراج القطعة ومكان حدوث العلامات أو القوة. كما يجب مراجعة مقترح الإخراج كجزء من قالب حقن البلاستيك الكامل، وليس كقائمة مكونات منفصلة.
توزيع ودعم القوات
حدد المناطق التي تقاوم التحرر والمناطق التي تتحمل القوة. ضع دعامات بالقرب من الأضلاع والنتوءات والوسادات السميكة والأسطح الداخلية القوية، ولكن تجنب إنشاء نمط طرد يظهر بوضوح على الأسطح الظاهرة. قد يحتاج جزء عريض إلى مزيج من الدبابيس والأكمام ودعامات التجريد بدلاً من العديد من الدبابيس المتطابقة.
العودة والمحاذاة والصيانة
تأكد من عودة صفيحة الطرد بالكامل، ومن عدم بروز الدبابيس، ومن توجيه الآلية خلال شوطها الكامل. قد يؤدي عدم المحاذاة إلى تآكل الدبابيس، أو احتكاكها، أو احتكاكها، أو ظهور نتوءات، أو عدم عودتها بالكامل. استفسر عن كيفية تنظيف نظام الطرد، وتزييته، وفحصه، وإصلاحه بعد عمليات الإنتاج المتكررة.
التداخل مع مكونات التبريد والتحريك
تتنافس دبابيس الإخراج، والأكمام، والرافعات، والمنزلقات، والحشوات، وقنوات التبريد، والبراغي، ودعامات التثبيت على المساحة. قد يكون تصميم الدبابيس الذي يبدو مناسبًا على القطعة غير قابل للحفر أو قد يُضعف الفولاذ. راجع المقاطع العرضية عبر الأضلاع الحرجة، والنتوءات، والتجاويف العميقة، والألواح التجميلية. يجب فحص نظام الإخراج في نفس وقت فحص التبريد والحركات الجانبية، وليس بعد اعتماد تلك القرارات.
لا تخترع مواصفات طرد عالمية
لا ينشر الموقع الإلكتروني العام معيارًا موحدًا لقطر دبوس القذف، أو قاعدة التباعد، أو قوة القذف، أو شوط القذف، أو السرعة، أو حد قبول العلامة البيضاء لكل أداة. تعتمد هذه القيم على القطعة، والراتنج، والمسافة، والنسيج، وفولاذ القالب، والآلة، ومعايير قبول المشروع. يجب أن يوضح عرض الأسعار الافتراضات الخاصة بالمشروع بدلًا من تقديم قاعدة صناعية كضمان من شركة DX Molding.
كيف تعمل عمليات تدفق القالب والتبريد والإخراج معًا
غالباً ما تكون مشاكل الإخراج أعراضاً لقرارات سابقة. فالبوابة التي تُسبب تعبئة غير متساوية قد تجعل منطقةً ما أكثر إحكاماً على القلب. كما أن التبريد الذي يُبقي نتوءاً عميقاً ساخناً قد يجعله ليناً جداً أثناء التحرير. وقد يُؤدي تغيير سُمك الجدار إلى تشوه انكماشي وسحب موضعي. أما خط الفصل الذي يحاصر جزءاً ما فقد يُجبر نظام الإخراج على العمل بجهد أكبر.
تُقدّم شركة DX Molding معلوماتٍ عامة حول الدعم الهندسي والإنتاجي، تتضمن شرحًا لعمليات التعبئة والتغليف والتبريد وتحليل التشوه، بالإضافة إلى مراجعة مواقع البوابات وخطوط اللحام ومصائد الهواء ومخاطر علامات الانكماش. بالنسبة للأجزاء عالية الخطورة، يُنصح بالاستفسار عما إذا كان التحليل يشمل مفهوم الإخراج المقترح، وما هي النتائج التي سيتم فحصها عمليًا. يمكن للمحاكاة تحديد المخاطر الحرارية أو مخاطر التدفق المحتملة، ولكنها لا تُغني عن فحص تجربة القالب الفعلية.
يرجى مراجعة هذه العلاقات قبل النشر:
- يمكن أن تؤثر البوابة والتعبئة على مدى إحكام قبض الجزء على القلب.
- يؤثر توازن التبريد على الصلابة لحظة القذف.
- يؤثر كل من شكل السطح وملمسه على القوة المطلوبة لتحرير الجزء.
- تحدد الأضلاع والنتوءات أماكن تطبيق الدعم.
- قد يلزم تحرير المنزلقات والرافعات قبل شوط القذف الرئيسي.
- يمكن أن تتسبب خطوط الفصل والإغلاق في حدوث سحب أو وميض موضعي.
كيفية التحقق من صحة نظام طرد قالب الحقن
لا يكفي مجرد الحصول على عينة أولية جيدة المظهر للموافقة على نظام الإخراج. يجب أن تُظهر التجربة أن القطعة تُفصل باستمرار وتحافظ على مظهرها وأبعادها واستوائها ومتطلبات تجميعها المتفق عليها. يشرح سير العمل الأوسع لتصنيع قوالب الحقن كيفية ترابط التصميم والتشغيل والتجميع والتجارب والفحص والتعديل قبل بدء الإنتاج.
T0: تأكيد الآلية والإصدار الأساسي
في التجربة الأولى، راقب فتح القالب، وتحرير المنزلق أو الرافعة، وحركة لوحة القذف، وعودة الدبوس، وثبات القطعة، وإمكانية وصول المشغل أو نظام التشغيل الآلي. سجّل ما إذا كانت القطعة عالقة، أو تسقط، أو معلقة على جزء ما، أو تتطلب قوة يدوية. صوّر أو حدد أي علامات حسب التجويف والموقع.
المرحلة الأولى: تشخيص العلامات والتشوهات
في المرحلة T1، قارن العينة بالرسم المرجعي ومعايير المظهر. راجع العلامات البيضاء، وآثار الدبابيس، والسحب، والزوائد، والانخفاض، والتشوه، والاستواء، وموضع النتوء، وميزات التوصيل أو التزاوج، والتجميع. احتفظ بسجل نوع المادة والعملية مرتبطًا بكل عينة حتى لا يُخلط بين تصحيح القالب وتغيير العملية.
التحقق النهائي (T2): تأكيد قابلية التكرار
بعد إجراء التعديلات، تأكد من أن القطعة تنفصل بسلاسة ودون قوة غير طبيعية، وأن النتيجة تتكرر في جميع العينات والتجاويف. بالنسبة للأبعاد الحرجة، استخدم طريقة جهاز قياس الإحداثيات ثلاثية الأبعاد أو طريقة التثبيت المتفق عليها. بالنسبة للأسطح العريضة، أضف فحص التسطيح أو المظهر الجانبي. بالنسبة لقطعة تجميع، استخدم المكونات المتوافقة الفعلية أو أداة تثبيت معتمدة.
الأدلة المطلوبة من المورد
تعرض صفحة الدعم العامة لشركة DX Molding تقارير تجارب القوالب T0/T1/T2، وفحص الأبعاد، وبيانات آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، وخطط التعديل، وسجلات معلمات الحقن بما في ذلك درجة الحرارة والضغط والتعبئة ووقت الدورة. استفسر عن أي من هذه الوثائق ينطبق على المشروع، وما إذا كان التقرير يحدد مراجعة القالب، والتجويف، والراتنج، وإعدادات العملية، والمخاطر المحتملة، والإجراءات التصحيحية.
قائمة مراجعة طلب عرض أسعار نظام طرد قوالب الحقن
يجب تضمين معلومات كافية في طلب عرض الأسعار لتمكين المورد من تصميم نظام طرد القوالب بما يتناسب مع المنتج الفعلي. الطلب الذي يقتصر على عبارة "ممنوع وجود علامات الطرد" غير مكتمل، لأنه لا يحدد مواضع العلامات غير المقبولة، أو كيفية فحص القطعة، أو الأسطح التي يمكن أن تتعرض للقوة. يمكن للمشترين الذين يقارنون عروض الأسعار استخدام قائمة التحقق الشاملة لتقييم موردي قوالب الحقن، وذلك لمواءمة نطاق الأدوات، والتجارب، والفحص، والملكية، والدعم طويل الأجل.
| لا. | مدخل RFQ | ما الذي يجب تحديده؟ | دليل أو ناتج |
|---|---|---|---|
| 1 | ملفات الأجزاء والمراجعة | التصميم ثلاثي الأبعاد بمساعدة الحاسوب، الرسم ثنائي الأبعاد، الراتنج، اتجاه الفصل، والمراجعة الحالية. | قائمة الملفات الخاضعة للرقابة. |
| 2 | مناطق التجميل | الوجوه التي يجب أن تكون خالية من علامات الطرد، والتبييض، والسحب، والوميض، أو خطوط الفصل المرئية. | خريطة المظهر وعينة الحد. |
| 3 | طريقة الإخراج | المسامير، والأكمام، والرافعات، ولوحة التجريد، والمساعدة الهوائية، أو النهج المدمج. | مخطط الإخراج ومقاطع العرض. |
| 4 | الرسم والتصميم | اتجاه السحب، والعمق، والملمس، والتلميع، والمناطق المعرضة لخطر التسرب. | مراجعة المسودة وتحديد المواصفات السطحية. |
| 5 | المواد والعملية | افتراضات حول درجة الراتنج، والحشو، واللون، ودرجة حرارة القالب، وظروف الإخراج. | سجل المواد والمعايير. |
| 6 | الهندسة الحرجة | الأضلاع، والنتوءات، والجيوب العميقة، والجدران الرقيقة، والألواح المسطحة، والتجاويف السفلية، وأسطح الإحكام. | خريطة المخاطر وأسباب الدعم. |
| 7 | التبريد والتدفق | البوابة، والتعبئة، والتبريد، والنقاط الساخنة، والالتصاق المحتمل باللب أو الفراغ. | نطاق التحليل وتصميم نظام التبريد. |
| 8 | حدود العيوب | علامة بيضاء، علامة دبوس، سحب، تشويه، تسطيح، وميض، وقبول المظهر. | معيار الفحص وطريقة أخذ العينات. |
| 9 | خطة المحاكمة | نطاق T0/T1/T2، وتحديد التجويف، وسجل العملية، ومسؤولية التصحيح. | تقرير المحاكمة وقائمة الإجراءات. |
| 10 | الفحص والتجميع | نقاط التثبيت أو نقاط التثبيت باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، وطريقة التسطيح، والأجزاء المتزاوجة، والفحوصات الوظيفية. | سجلات الموافقة على الأبعاد والتجميع. |
ما الذي يجب على مورد نظام القذف إثباته؟
ينبغي أن يكون المورد الكفؤ قادرًا على ربط تصميم نظام الإخراج بمخاطر المنتج الفعلية. تشمل خدمات التشكيل المخصصة التي تقدمها شركة DX Molding المسار الأوسع بدءًا من مراجعة ملف المشروع والتصميم للتصنيع، مرورًا بتصميم القالب، والتشغيل الآلي، والموافقة التجريبية، وصولًا إلى الإنتاج. بالنسبة لجزء الإخراج من هذا النطاق، اطلب شرحًا يوضح ما يلي:
- أين يمسك الجزء باللب، وأين يمكن تطبيق القوة؟
- لماذا يتم اختيار طريقة الدبوس أو الكم أو الرافعة أو أداة التعرية أو طريقة المساعدة بالهواء لكل منطقة؟
- ما هي العلامات المخفية، وما هي المقبولة، وما هي المحظورة؟
- كيف تتجنب الدبابيس والصفائح قنوات التبريد، والحشوات، والمنزلقات، والرافعات، وأعمدة الدعم؟
- ماذا يحدث إذا كان الجزء لا يزال ساخناً، أو كان تيار الهواء محدوداً، أو زاد الملمس من مقاومة الهواء؟
- كيف سيتم فصل العلامات البيضاء والتشوه عن الالتواء، والانكماش، وخطوط اللحام، أو تأثيرات المواد؟
- ما هي الأبعاد، ومساحات المظهر، وفحوصات التسطيح، والتجميعات التي سيتم التحقق منها في T0/T1/T2؟
- ما هي الوثائق التي ستحدد مراجعة القالب، والمادة، والتجويف، والمعايير، ونتيجة الفحص، وخطة التصحيح؟
ينبغي تقييم خدمة قوالب البلاستيك المخصصة العامة من DX Molding بناءً على الرسومات والمستندات الخاصة بالمشروع. كما تتضمن صفحة "الدعم" العامة وصفًا لتصميم القالب، ومكونات الإخراج، وتحليل المخاطر المتعلقة بتدفق القالب، وتقارير التجارب، وبيانات آلة قياس الإحداثيات ثلاثية الأبعاد، وخطط التعديل. ولا تُحدد المعلومات المنشورة قوة إخراج ثابتة، أو تصميمًا موحدًا للدبابيس، أو نتيجة تجميلية مضمونة، أو حدًا قياسيًا للتشوه.
الأسئلة الشائعة حول أنظمة طرد قوالب الحقن
ما هي أفضل طريقة لإخراج القالب بالحقن؟
لا توجد طريقة مثلى عالمية. تُستخدم دبابيس الطرد عادةً للأسطح الداخلية العامة، بينما تُناسب الأكمام النتوءات، وتُستخدم الرافعات لتحرير التجاويف، وتُستخدم ألواح التجريد لتوزيع القوة على مساحة أوسع. يعتمد الاختيار الصحيح على ميل القطعة، وملمسها، وانكماشها، ومناطقها التجميلية، وهندستها، ومتطلبات الإنتاج.
لماذا يتحول لون الجزء المصبوب بالحقن إلى اللون الأبيض أثناء عملية الإخراج؟
قد ينتج التبييض عن قوة تحرير مفرطة، أو سحب غير كافٍ، أو احتكاك بالسطح، أو قطعة ساخنة أو مرنة، أو تلامس غير متساوٍ للدبوس، أو هندسة حادة، أو فراغ، أو ظروف المادة وعملية التصنيع. قارن موقع العلامة مع تخطيط جهاز القذف وتحقق من وقت ظهورها. لا تفترض أن كل علامة بيضاء ناتجة عن دبوس جهاز القذف.
كيف يمكن منع ظهور علامات دبوس القذف؟
قلل الحاجة إلى القوة المركزة بتحسين السحب، ودعم القطعة، وتوزيع الإخراج، ونقل العلامات إلى مناطق مخفية، واستخدام غلاف أو أداة تجريد عند الاقتضاء، وتصحيح المحاذاة، والتحقق من درجة حرارة التحرير. يجب تحديد حد القبول ومواقع العلامات المقبولة قبل التجربة.
ما الذي يسبب تشوه القطعة أثناء إخراجها من القالب؟
تشمل الأسباب الشائعة عدم توازن القوة، وارتفاع درجة حرارة القطعة، وعدم كفاية الدعم، والفراغ، وعدم انتظام سحب الهواء، وتداخل الرافعة أو المنزلق، والانكماش التفاضلي الناتج عن التبريد، أو التعبئة، أو البوابة، أو سمك الجدار، أو سلوك المادة. راقب تغير الشكل لفصل تشوه الإخراج عن تشوه القالب.
هل ألواح التعرية أفضل من دبابيس الطرد؟
ليس تلقائيًا. يمكن للوحة التجريد أن توفر دعمًا واسعًا، لكنها تفرض متطلباتها الخاصة فيما يتعلق بدقة التوجيه، وتوازن اللوحة، والمسافة، وحماية حافة الفصل، والصيانة. قد تكون الدبابيس أبسط وأكثر مرونة للدعم الداخلي. الطريقة الصحيحة هي التي تُحرر القطعة الفعلية ضمن حدود مظهرها وأبعادها.
هل يقوم الرافعة بإخراج القطعة أم أنه يحرر فقط الجزء السفلي؟
يمكن للرافعة أن تؤدي كلا الوظيفتين بحركة متناسقة، ولكن يجب تصميم هندستها وتوقيتها بما يتناسب مع القطع السفلي المحدد. ينبغي أن تُحرر الرافعة الجزء العالق دون احتكاك أو رفع أو ثني القطعة. على المشتري أن يسأل عن سبب الحاجة إلى الرافعة وكيفية صيانتها.
هل يمكن لبيانات آلة قياس الإحداثيات ثلاثية الأبعاد أن تثبت أن نظام الطرد مقبول؟
يمكن لبيانات آلة القياس الإحداثية (CMM) التحقق من النقاط والخصائص المحددة عند استخدام المرجع والتثبيت والتكييف والطريقة المناسبة. لكنها لا تثبت وحدها خلو القطعة من أي تبييض مرئي، أو استواء اللوحة الكبيرة، أو سلامة عملية التجميع. لذا، يُنصح بدمج بيانات الأبعاد مع بيانات المظهر، والاستواء، وملاحظة عملية الإخراج، وفحوصات التجميع.
ما الذي يجب أن أرسله لمراجعة نظام طرد قوالب الحقن؟
أرسل ملف التصميم ثلاثي الأبعاد (CAD)، ورسمًا ثنائي الأبعاد، ونوع الراتنج ودرجته، والكمية السنوية، وتشطيب السطح، والمناطق التجميلية، واتجاه السحب والفصل، والأضلاع والنتوءات الحرجة، والتجاويف السفلية، ومعلومات التجميع، ومتطلبات التسطيح أو التفاوت، والعيوب المعروفة. حدد ما إذا كنت تحتاج إلى القالب فقط أم الأجزاء المصبوبة أيضًا.
هل ينشر موقع DX Molding الإلكتروني معيارًا لقوة الإخراج أو حدًا للعلامة البيضاء؟
لم تُحدد قيمة عالمية لقوة القذف أو حدّ للعلامة البيضاء في المعلومات العامة التي تمت مراجعتها لهذه المقالة. يسرد الموقع الإلكتروني إمكانيات تصميم القوالب والتحقق من صحتها ذات الصلة، ولكن يجب التأكد من القوة والتصميم وأحجام المكونات وظروف العملية ومعايير القبول للمشروع.
خاتمة
ينبغي تصميم نظام طرد القالب بالحقن بما يتناسب مع آلية إخراج القطعة، وليس إضافته بعد اكتمال تجويف القالب ونظام التبريد. تُعالج دبابيس الطرد، والأكمام، والرافعات، وألواح التجريد، ونظام الإخراج بمساعدة الهواء، مشاكل مختلفة، وقد يكون من الضروري استخدام نظام مُدمج للقوالب المعقدة.
لتجنب ظهور علامات بيضاء، يجب فحص خصائص السحب، والملمس، والاحتكاك، ومساحة التلامس، والمحاذاة، ودرجة الحرارة، والفراغ، وسلوك المادة. ولمنع التشوه، يجب التمييز بين الحركة الناتجة عن القوة أثناء الإخراج والتشوه الناتج عن التبريد، أو التعبئة، أو موقع البوابة، أو سمك الجدار، أو الانكماش. ثم يتم التحقق من صحة النتيجة الفعلية باستخدام أدلة T0/T1/T2، والفحص البُعدي أو فحص آلة القياس ثلاثية الأبعاد (CMM) عند الاقتضاء، ومراجعة المظهر، وفحوصات التسطيح، واختبار التجميع.
تُقدّم شركة DX Molding معلوماتٍ حول أدوات التصنيع، تشمل هندسة القوالب وهياكل الإخراج، بالإضافة إلى خدمات التجربة والفحص وتسجيل المعايير ودعم التعديلات. ويظل نظام الإخراج النهائي، وهيكل الأداة، والمادة، والتفاوتات المسموح بها، ونطاق التجربة، ومعايير القبول، مُرتبطةً بكل مشروع على حدة. ويتعين على المشترين تقديم التصميم بمساعدة الحاسوب (CAD) المُعتمد، ونوع الراتنج، وهدف الإنتاج، والمتطلبات التجميلية، وأي مخاوف تتعلق بالعيوب، قبل الموافقة على تصميم القالب.
للحصول على مراجعة للمشروع، راجع خدمة قوالب البلاستيك المخصصة ، أو اقرأ معلومات الدعم الهندسي والتجريبي المنشورة، أو أرسل متطلبات الإخراج من خلال صفحة الاتصال الخاصة بشركة DX Molding .




