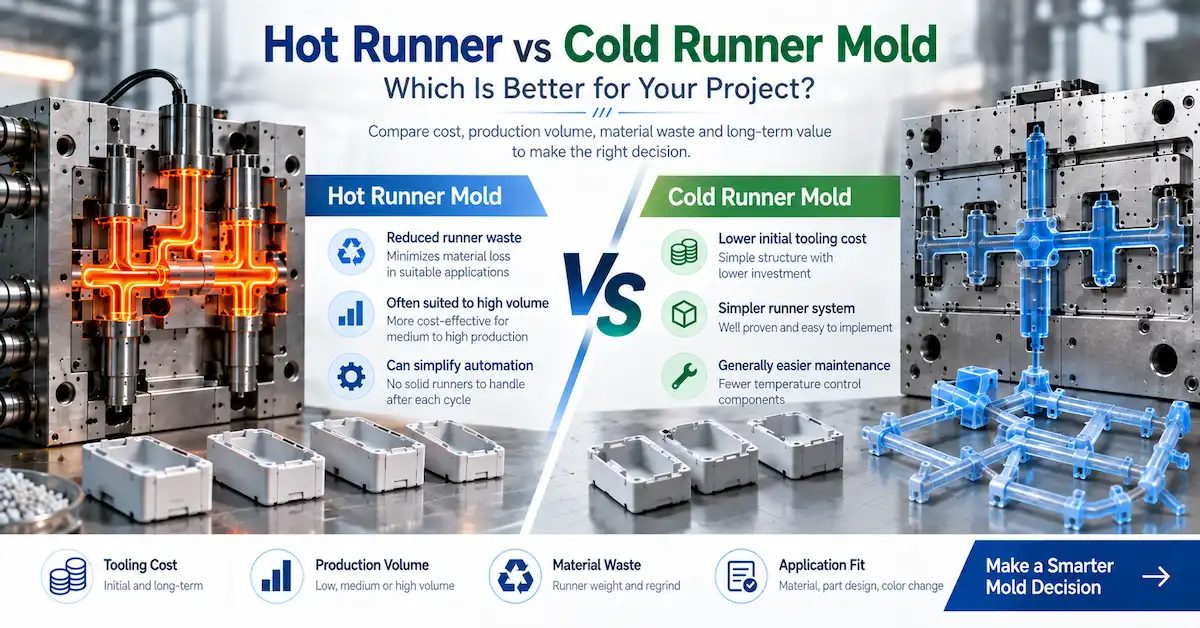
Molde de canal caliente vs. molde de canal frío: ¿Cuál es mejor?
La respuesta no es simplemente que "el sistema de canal caliente es mejor para grandes volúmenes" o que "el sistema de canal frío es más barato".
Para un comprador OEM, la elección entre un molde de canal caliente y uno de canal frío (cuál es mejor) debe decidirse en función del programa de producción completo:
Volumen de producción anual
Costo de la resina
Peso del corredor
Número de cavidades
Tamaño de la pieza
Requisitos de acceso
Frecuencia de cambio de color
Sensibilidad térmica del material
Requisitos de automatización
Capacidad de mantenimiento de moldes
Vida útil prevista de la herramienta
Ubicación de producción
En aplicaciones adecuadas, un sistema de canal caliente puede reducir o eliminar los residuos de los sistemas de canal frío convencionales, pero también añade calentadores, boquillas, colectores, componentes eléctricos, control de temperatura y requisitos de mantenimiento.
Un sistema de colada fría suele ofrecer un sistema de herramientas más sencillo y una menor complejidad inicial, pero cada ciclo puede generar material de colada que debe retirarse, reutilizarse, reciclarse o desecharse.
Por lo tanto, la decisión correcta no es:
¿Qué tecnología de moldeo es más avanzada?
Es:
¿Qué sistema de canaleta produce el menor costo práctico por pieza aceptable, al tiempo que cumple con los requisitos de calidad, producción, mantenimiento y condiciones de producción?
DX Molding ofrece opciones de canal caliente y frío dentro de sus capacidades de fabricación de moldes de inyección de plástico personalizados , lo que permite adaptar la estrategia de canal al proyecto real en lugar de seleccionarla como un estándar fijo.

Respuesta rápida: ¿Cuándo es mejor usar un sistema de alimentación en caliente y cuándo uno en frío?
Para compradores que necesitan un marco de decisión rápido:
| Condición del proyecto | El corredor estrella a menudo merece evaluación. | El corredor de frío a menudo merece evaluación. |
|---|---|---|
| Volumen anual muy elevado | ✓ | |
| Resina cara | ✓ | |
| Gran relación corredor-pieza | ✓ | |
| Producción multicavidad | ✓ | ✓ |
| Producción automatizada | ✓ | |
| Presupuesto inicial de herramientas bajo | ✓ | |
| Volumen bajo o incierto | ✓ | |
| Cambios de color frecuentes | Depende | ✓ |
| Resina termosensible | Depende | ✓ |
| Parte simple | Depende | ✓ |
| Se requiere un mantenimiento local sencillo. | ✓ | |
| Soporte limitado para corredores en caliente en destino | ✓ | |
| El material de la cinta transportadora se puede reutilizar de forma económica. | Depende | ✓ |
| Se necesita control de puerta cosmético | ✓ | Depende |
Esta tabla es un punto de partida, no un sustituto del análisis DFM ni del análisis de costes de producción.
Para los compradores que ya estén considerando un programa de utillaje específico para sistemas de colada caliente, la guía de fabricantes de moldes de colada caliente de DX Molding abarca con mayor profundidad la arquitectura del sistema, las compuertas de válvula, los colectores, la compatibilidad de la resina y la cualificación de los proveedores.
¿Cuál es la principal diferencia entre los moldes de canal caliente y los de canal frío?
La diferencia fundamental radica en lo que sucede con el plástico dentro del sistema de alimentación.
Molde de corredor frío
En un sistema de canal frío convencional, el plástico llena el canal y la compuerta junto con la pieza moldeada.
El corredor se enfría y solidifica durante cada ciclo.
Una vez abierto el molde, el proceso normalmente produce:
Pieza moldeada terminada
Corredor sólido
Conexión de puerta o vestigio de puerta
El corredor entonces debe ser:
Apartado
Volver a colocar en tierra donde corresponda
Reciclado
Reprocesado
O desechado
Molde de canal caliente
Un sistema de canal caliente utiliza componentes calentados para mantener el plástico fundido dentro del sistema de alimentación entre ciclos.
El sistema puede incluir:
colector calefactado
Boquillas
Calentadores
Termopares
controlador de temperatura
Compuertas térmicas o compuertas de válvula
Debido a que el material de alimentación permanece fundido, generalmente se reduce o elimina el uso de un canal frío sólido convencional, dependiendo del diseño del sistema.
Esa diferencia modifica la economía del consumo de materiales, la construcción de moldes, el mantenimiento y la producción.
No compare solo el precio del molde
Uno de los errores más comunes al buscar fuentes es comparar:
Precio del molde de canal frío frente al precio del molde de canal caliente
sin comparar el coste operativo una vez que el molde entra en producción.
La fabricación de utillaje para sistemas de canal caliente normalmente implica una mayor inversión inicial, ya que contiene más componentes y requiere una ingeniería más compleja.
Sin embargo, un molde de canal frío más económico puede generar material de canal durante cada ciclo durante años.
La comparación correcta es:
Inversión en herramientas + Costo del sistema de producción + Costo del ciclo + Mano de obra + Mantenimiento + Tiempo de inactividad + Riesgo de desperdicio
durante la vida útil prevista del programa.
¿Cómo influye el volumen de producción en la decisión?
El volumen de producción suele ser uno de los principales motores económicos.
Producción de bajo volumen
Supongamos que un producto solo requiere una producción ocasional o una cantidad anual relativamente pequeña.
En esa situación, el material ahorrado al eliminar los canales de alimentación puede tardar mucho tiempo en recuperar la inversión adicional realizada en dichos canales.
Por lo tanto, un molde de canal frío más sencillo podría ser más viable desde el punto de vista comercial.
Producción de alto volumen
Ahora consideremos un producto que se fabrica de forma continua durante varios años.
Incluso una cantidad relativamente pequeña de material de alimentación por ciclo puede acumularse en cientos de miles o millones de piezas.
En esas condiciones, puede resultar más fácil justificar una inversión en un sistema de canal caliente.
El comprador debe evaluar el volumen total de compras , no solo el primer pedido.
Utilice el peso del corredor para comparar el costo real del material.
Un cálculo de aprovisionamiento útil es la relación entre el número de piezas necesarias y el de componentes .
Por ejemplo:
Peso de la pieza: 40 g
Peso del corredor frío: 20 g
Relación corredor-pieza: 50%
Esto significa que por cada componente terminado de 40 g se necesitan otros 20 g de plástico para llenar el canal de alimentación en frío.
Si el corredor no se puede reutilizar directamente, eso puede tener un efecto significativo en la economía de los materiales.
Por el contrario, consideremos lo siguiente:
Peso de la pieza: 200 g
Peso del corredor frío: 8 g
La pérdida relativa de corredores es mucho menor.
En este segundo caso, eliminar al corredor puede reportar menos beneficios económicos.
Una pregunta útil para el comprador
En lugar de preguntar:
¿Cuánto más cuesta un molde de canal caliente?
preguntar:
¿Cuántos kilogramos de material de canal generará el diseño de canal frío durante la vida útil prevista de la producción?
Esa pregunta vincula directamente el diseño del molde con la economía de la producción.
Cálculo sencillo del punto de equilibrio para sistemas de colada caliente
Los compradores pueden realizar un cálculo preliminar antes de comprometerse con un análisis más detallado.
Asumir:
Producción anual: 500.000 piezas
Peso del corredor: 15 g por disparo
Una parte por dosis
Coste de la resina: 4 $/kg
El corredor no se puede reutilizar económicamente en el producto final.
Inversión adicional en utillaje para sistemas de canal caliente: 18.000 dólares.
Material para corredores anuales:
500.000 × 15 g = 7.500 kg
Valor teórico anual del material del corredor:
7.500 kg × $4 = $30.000
En este ejemplo simplificado, el valor material potencialmente asociado con el canal frío es mayor que la inversión adicional en el canal caliente.
Eso no prueba automáticamente que el sistema de canal caliente sea la mejor solución.
El cálculo real también debe tener en cuenta:
Tolerancia de reprocesamiento
Valor de reciclaje del corredor
Mantenimiento de canal caliente
Sustitución del calentador
Costo del controlador
Falta del tiempo
Tiempo de ciclo
Tasa de desecho
Comportamiento de la resina
Vida de moho
Pero este ejemplo demuestra por qué comparar únicamente el presupuesto del molde puede resultar engañoso.
El costo de la resina puede cambiar drásticamente la economía.
El precio de los materiales influye en la rapidez con que el ahorro en el rendimiento de los corredores se vuelve significativo.
Resina de materia prima de menor costo
Para materiales económicos y un volumen de producción modesto, la penalización económica de un sistema de colada fría puede ser manejable.
Resina de ingeniería de mayor costo
Cuando el proyecto utiliza plásticos de ingeniería más caros, el material de los patines puede representar una parte mayor del cálculo del coste unitario.
Algunos ejemplos de condiciones del proyecto que merecen una evaluación más detallada son:
Resina de ingeniería de alto costo
Material reforzado con fibra de vidrio
Compuestos especiales
Materiales ignífugos
Compuestos del mismo color
Materiales con margen de reprocesamiento restringido
El comprador debe calcular el valor del material perdido o degradado , no solo su peso.
¿Se puede reutilizar el material del sistema de colada en frío?
A veces.
Pero la idea de que “podemos volver a moler el material del corredor” no debe considerarse automáticamente como una medida de cero residuos.
El comprador debería preguntar:
¿Está permitido volver a moler este producto?
¿Qué porcentaje de material reciclado está permitido?
¿Se degrada el material tras repetidos ciclos térmicos?
¿Cambiarán de color o de aspecto los materiales reciclados?
¿El cliente prohíbe el re-molienda?
¿Afecta el reprocesamiento a los requisitos mecánicos?
¿Qué equipos y mano de obra se necesitan?
¿Cómo se previene la contaminación?
Un sistema de canal frío puede seguir siendo económicamente atractivo cuando el material del canal se puede gestionar de forma segura y uniforme.
Pero el verdadero valor del material reciclado debe verificarse en lugar de darse por sentado.
¿Qué sistema es mejor para moldes multicavidad?
Ambos sistemas admiten herramientas multicavidad.
Sin embargo, el número de cavidades hace que el diseño del canal de alimentación sea cada vez más importante.
Sistema de refrigeración multicavidad
Un molde de canal frío multicavidad puede proporcionar una alta productividad con un utillaje relativamente sencillo.
El equipo de ingeniería aún necesita gestionar:
Equilibrio del corredor
Balance de puerta
Relleno
Embalaje
Tamaño de corredor
Enfriamiento
Delegación
A medida que aumenta el número de cavidades, la red de conductos también puede hacerse más grande.
Sistema de canal caliente multicavidad
Un colector de canal caliente puede alimentar múltiples cavidades sin producir el mismo sistema convencional de canal sólido.
Esto podría resultar atractivo para aplicaciones de gran volumen.
Sin embargo, tener más caries también puede significar:
Más boquillas
Más zonas de calefacción
Más componentes eléctricos
Requisitos de equilibrio adicionales
Mayor complejidad de mantenimiento
Por lo tanto, la decisión debe combinar el número de cavidades con el volumen, el peso de la pieza, la resina, el peso del canal de alimentación y el mantenimiento.
DX Molding aborda estas cuestiones con mayor detalle en su guía para fabricantes de moldes de inyección de alto volumen .
¿El sistema de canal caliente siempre reduce el tiempo de ciclo?
No.
Esta afirmación debe ser tratada con cautela.
Un sistema de canal caliente elimina la necesidad de enfriar y expulsar el material de un sistema de canal frío convencional, lo que puede contribuir a la optimización del ciclo en algunos proyectos.
Pero el tiempo de ciclo real también depende de:
Espesor de pared parcial
Refrigeración parcial
Temperatura del molde
Resina
Embalaje
Expulsión
Rendimiento de la máquina
Diseño de canales de refrigeración
La pieza moldeada aún necesita enfriarse lo suficiente antes de ser expulsada.
Un diseño deficiente de refrigeración de la cavidad no se volverá eficiente simplemente porque el molde utilice un canal caliente.
La guía de diseño de moldes de inyección de DX Molding explica por qué la estrategia de canales de alimentación, la refrigeración, la eyección, la disposición de la cavidad y los requisitos de la máquina deben revisarse conjuntamente.
¿Cuál es mejor para la automatización?
Los moldes de canal caliente pueden simplificar ciertas células de producción automatizadas, ya que no suele haber un canal frío sólido que separar después de cada ciclo.
Esto puede reducir la necesidad de:
Separación de corredores
Manejo del corredor
Granulación
Movimiento de material adicional
Sin embargo, las decisiones sobre automatización aún dependen de:
Expulsión de piezas
Manipulación robótica
Vestigio de la puerta
Inspección
Embalaje
Carga de inserción
Requisitos del ciclo
Los moldes de canal frío también pueden automatizarse eficazmente.
La diferencia radica en que el sistema de automatización puede necesitar gestionar tanto las piezas como el material de alimentación.
¿Qué sistema es mejor para piezas cosméticas?
Ninguno de los dos tipos de corredor garantiza una mejor apariencia.
La apariencia depende en gran medida del diseño y el procesamiento de la puerta lógica.
Opciones de corredor caliente
Dependiendo del sistema, los sistemas de alimentación en caliente pueden admitir:
puertas térmicas
Compuertas de válvula
Múltiples ubicaciones de puertas
Compuertas secuenciales en aplicaciones adecuadas
Estas opciones pueden brindar a los ingenieros una mayor flexibilidad sobre cómo la resina ingresa a un componente grande o estético.
Opciones de corredor frío
Los diseños de canal frío también pueden admitir diferentes estrategias de compuerta.
Por ejemplo, un molde de tres placas puede proporcionar una mayor flexibilidad en el control preciso de la entrada de inyección en comparación con una estructura simple de canal frío de dos placas.
Los compradores que comparen diferentes opciones de compuertas pueden consultar la guía de proveedores de moldes de tres placas de DX Molding.
La mejor opción depende de:
Aceptación de la marca de puerta
Posición de la línea de soldadura
Longitud de llenado
Dirección del flujo
Zona cosmética
Tamaño de la pieza
Resina
¿Qué sistema es más fácil de mantener?
Los corredores en frío generalmente tienen la ventaja de la simplicidad.
Mantenimiento del sistema de alimentación en frío
Un molde convencional de canal frío no requiere el mismo sistema de colector y boquilla calefactados.
Eso puede simplificar:
Solución de problemas
Planificación de repuestos
Reparación local
Transferencia de molde
Mantenimiento de sistemas de canal caliente
Un sistema de canal caliente añade componentes como:
Calentadores
Termopares
Alambrado
Boquillas
Colector
Componentes de la compuerta de la válvula, cuando corresponda.
Los fallos pueden requerir una solución de problemas especializada.
Para programas a largo plazo, los compradores deben preguntar:
¿Qué marca de sistema de canal caliente se utiliza?
¿Hay calentadores de repuesto disponibles en la zona?
¿Están estandarizados los termopares?
¿El controlador es compatible con la planta de producción?
¿Con qué rapidez se pueden conseguir boquillas de repuesto?
¿Se suministrarán diagramas de cableado?
Esto es especialmente importante cuando el molde se va a exportar.
¿Qué es mejor cuando el molde se va a trasladar al extranjero?
La respuesta depende en gran medida de la planta de destino.
Un molde de canal caliente fabricado en China y operado en el extranjero debe diseñarse teniendo en cuenta el entorno final de moldeo.
Los compradores deben verificar:
Compatibilidad con controladores de corredor caliente
Voltaje
conectores eléctricos
Estándar de termopar
Calentadores de repuesto
Boquillas de repuesto
Documentación de cableado
Disponibilidad de servicio local
Compatibilidad con máquinas de inyección
Un molde de canal frío normalmente reduce esta dependencia del sistema térmico.
Para los clientes que priorizan un mantenimiento local sencillo o que operan el molde en una planta con soporte limitado para sistemas de colada caliente, esa simplicidad puede resultar valiosa.
La guía de transferencia de utillaje de inyección de DX Molding abarca cuestiones adicionales que los compradores deben confirmar cuando el utillaje se vaya a utilizar en otra planta de producción.
¿Qué sistema es mejor para cambios de color frecuentes?
Los sistemas de impresión en frío suelen merecer una consideración especial cuando los cambios frecuentes de color forman parte del plan de producción.
Los sistemas de canal caliente contienen resina fundida dentro de canales internos.
Al cambiar de un color a otro, el sistema puede requerir:
Purga
Material adicional
Tiempo adicional
Control preciso de la temperatura
Algunos diseños de sistemas de canal caliente manejan mejor los cambios de color que otros, pero esto debe discutirse durante la selección del sistema.
Para un producto que cambia de color con frecuencia, el comprador debería preguntar:
¿Cuánta resina queda en el colector?
¿Cuánto tiempo suele durar la purga?
¿Es probable que haya zonas muertas?
¿El material es propenso a la degradación?
¿Con qué frecuencia cambiarán los colores?
Un sistema de alimentación en frío puede ser operativamente más sencillo, incluso si genera más material sólido en el canal de alimentación.
¿Qué ocurre con los materiales termosensibles?
Los sistemas de alimentación calefactados mantienen el plástico a una temperatura elevada dentro del sistema de alimentación.
Eso significa que el comportamiento térmico de la resina es importante.
Algunos materiales toleran bien este intervalo de tiempo.
Otros pueden ser más sensibles a:
Largo tiempo de residencia
Temperatura excesiva
Degradación
Descoloramiento
Daños aditivos
El proveedor de herramientas debe evaluar:
Ventana de procesamiento de resina
Diseño de boquilla
Temperatura del colector
Tiempo de residencia
Tamaño de la toma
interrupciones de la producción
No se debe elegir un sistema de canal caliente únicamente por el volumen de producción si el material introduce un riesgo térmico significativo.
Sistema de colada caliente frente a sistema de colada fría para proyectos de bajo volumen
Para programas de menor volumen, los corredores en frío suelen seguir siendo atractivos debido a:
Menor complejidad inicial del sistema
Menor inversión en herramientas
Mantenimiento más sencillo
Solución de problemas más sencilla
Algunos ejemplos pueden ser:
Lanzamientos tempranos de productos
Programas de prueba de mercado
Componentes industriales de bajo volumen
Piezas de repuesto
Productos con demanda incierta
En estas situaciones, preservar el capital puede ser más importante que optimizar el consumo de materiales hasta el último gramo.
Sistema de canal caliente frente a sistema de canal frío para proyectos de alto volumen
Los programas de alto volumen merecen una evaluación más detallada del sistema de alimentación en caliente.
Entre los posibles factores impulsores se incluyen:
Alto volumen anual
Resina cara
Peso elevado del corredor
Herramientas multicavidad
Automatización
Larga vida útil del programa
Pero incluso la producción a gran escala no requiere automáticamente un sistema de canal caliente.
El proveedor aún necesita evaluar:
Material
Configuración de la puerta
Mantenimiento
Presupuesto de herramientas
Destino Mold
Riesgo del proceso
¿Qué ocurre con los moldes de dos y tres placas?
Un malentendido común es tratar:
Dos placas = bandeja fría
y
Canal caliente = un tipo de molde diferente
Estos términos describen diferentes aspectos del diseño de moldes.
Un molde de dos placas describe la arquitectura básica de la abertura.
Puede utilizar:
Corredor frío
Corredor caliente
Un molde de tres placas suele estar asociado a diseños de canal frío que proporcionan una mayor flexibilidad en la separación entre la entrada y el canal de alimentación.
DX Molding explica esta distinción en su guía para fabricantes de moldes de dos placas .
Para los compradores, la selección de los canales de alimentación y la arquitectura de la abertura del molde deben considerarse decisiones de ingeniería relacionadas pero independientes.
Comparación entre sistemas de canal caliente y de canal frío según el costo total.
Una comparación práctica de proveedores debería incluir algo más que el precio del molde.
| Factor de costo | Corredor frío | Corredor caliente |
|---|---|---|
| Inversión inicial en herramientas | Generalmente más bajo | Generalmente más alto |
| Material del corredor | Producido cada ciclo | Reducido/eliminado según el diseño |
| Manejo de reafilado | Puede ser necesario | Menor demanda de manejo de corredores |
| controlador de temperatura | Generalmente innecesario para el corredor | Requerido |
| Repuestos eléctricos | Limitado | Más importante |
| Complejidad del mantenimiento | Más bajo | Más alto |
| Cambio de color | A menudo más sencillo | Puede requerir una purga más exhaustiva. |
| Automatización | Puede ser necesario el manejo del corredor. | Puede simplificar la gestión de corredores. |
| Ahorros de materiales a largo plazo | Más bajo | Potencialmente más alto |
| Reparación local | A menudo más sencillo | Depende del soporte para corredores calientes |
El comprador deberá estimar cada factor a lo largo del ciclo de vida de producción previsto.
Una mejor fórmula de selección para compradores OEM
En lugar de preguntar solo:
Moldeo por canal caliente vs. moldeo por canal frío: ¿cuál es mejor?
Evalúe los siguientes cinco grupos.
1. Economía de la producción
Preguntar:
¿Volumen anual?
¿Vida del programa?
¿Costo de la resina?
¿Peso del corredor?
¿Tolerancia para el re-molienda?
2. Ingeniería de piezas
Preguntar:
¿Tamaño de la pieza?
¿Espesor de la pared?
¿Longitud del flujo?
¿Restricciones en la puerta?
¿Requisitos cosméticos?
¿Número de caries?
3. Comportamiento del material
Preguntar:
¿Sensibilidad térmica?
¿Contenido de fibra?
¿Cambios de color?
¿Riesgo de degradación?
4. Operaciones de fabricación
Preguntar:
¿Automatización?
¿Objetivo del ciclo?
¿Dispone de habilidades de mantenimiento?
¿Compatibilidad de la máquina?
¿País de producción?
5. Riesgo comercial
Preguntar:
¿Presupuesto inicial para herramientas?
¿Vida útil prevista del producto?
¿Exigir certeza?
¿Costo del tiempo de inactividad?
¿Disponibilidad de repuestos?
El sistema de corredores que mejor se desempeña en todas estas categorías suele ser la mejor decisión comercial.
Matriz de decisión del comprador: sistema de alimentación en caliente frente a sistema de alimentación en frío
Utilice esta matriz durante la comparación de solicitudes de cotización.
| Prioridad del comprador | Corredor caliente | Corredor frío |
|---|---|---|
| Coste inicial de utillaje más bajo | △ | ✓ |
| Menor desperdicio de corredor convencional | ✓ | △ |
| Mantenimiento sencillo del moho | △ | ✓ |
| Volumen de producción muy elevado | ✓ | Depende |
| Bajo volumen de producción | Depende | ✓ |
| Material caro | ✓ | Depende |
| Cambio de color frecuente | Depende | ✓ |
| Soporte sencillo en el extranjero | Depende | ✓ |
| Alto potencial de automatización | ✓ | ✓ |
| Construcción sencilla de herramientas | △ | ✓ |
| Control avanzado de puertas | ✓ | Depende |
| Tolerancia limitada para el re-moldeo | ✓ | △ |
✓ = a menudo favorable
△ = requiere una evaluación más detallada
No se debe tomar ninguna decisión basándose únicamente en esta tabla. Aún es necesario revisar el diseño para la fabricación (DFM), la resina, la maquinaria, la geometría de las piezas y la economía de la producción.
¿Qué debe calcular su proveedor de moldes antes de recomendarle un sistema de canales de alimentación?
El proveedor debería poder explicar por qué el sistema propuesto se ajusta a su proyecto.
Como mínimo, solicite que se debata sobre:
Peso de la pieza
Peso del corredor
Recuento de caries
Cantidad anual
Resina
Costo de la resina
Política de remoldeo
Estrategia de puerta
Objetivo del ciclo
Vida de moho
Necesidades de cambio de color
Automatización
Fábrica de destino
Requisitos de mantenimiento
Si un proveedor recomienda el sistema de canal caliente para todos los proyectos de gran volumen, o el sistema de canal frío para todos los proyectos sensibles al coste, la recomendación puede resultar demasiado simplista.
DFM debería decidir la estrategia de corredores antes del corte de acero.
La selección de los canales de alimentación debe formar parte de la fase inicial de ingeniería del molde.
Durante el DFM, el equipo debe revisar:
Geometría de la pieza
Trayectoria de flujo
Espesor de pared
Ubicación de la puerta
Superficies cosméticas
Riesgo de la línea de soldadura
trampas de aire
Recuento de caries
Resina
Volumen de producción
El servicio de ingeniería y soporte DFM de DX Molding evalúa los riesgos de fabricación antes del mecanizado del molde, de modo que las decisiones sobre la entrada, el canal de alimentación, la refrigeración, la eyección y las herramientas puedan revisarse antes del corte del acero.
¿Cuándo se debe considerar el análisis de flujo de molde?
No todos los moldes requieren una simulación avanzada.
Sin embargo, el análisis del flujo del molde puede resultar útil cuando la decisión sobre el sistema de alimentación interactúa con un riesgo de llenado significativo.
Algunos ejemplos son:
Piezas grandes
Trayectorias de flujo largas
Paredes delgadas
Múltiples puertas
Herramientas multicavidad
Piezas sensibles a las líneas de soldadura
Componentes sensibles a la deformación
Sistemas de canal caliente complejos
El objetivo debe ser responder a una pregunta de ingeniería real, no añadir simulaciones al proyecto simplemente porque parezca más avanzado.
Errores comunes que cometen los compradores
Error 1: Elegir Hot Runner porque suena más avanzado.
Más complejo no significa automáticamente mejor.
El sistema debe generar suficiente valor operativo para justificar la inversión y el mantenimiento adicionales.
Error 2: Elegir únicamente el sistema de colada fría para reducir el precio del molde.
Un presupuesto de herramientas más bajo puede generar mayores costos de materiales y manipulación durante la vida útil del producto.
Error 3: Ignorar el peso del corredor
El volumen de producción por sí solo no revela la viabilidad económica.
Un corredor grande puede hacer que el ahorro de materiales sea importante mucho antes.
Error 4: Suponer que todo el material reciclado tiene su valor completo.
El material reciclado puede estar restringido, degradado, contaminado o no ser apto para el producto final.
Error 5: Ignorar el mantenimiento de la fábrica de destino
Un sistema de canal caliente sofisticado no resulta útil si la planta de producción final no puede soportarlo de forma fiable.
Error 6: Separar la selección del corredor del diseño de la puerta.
Los sistemas de puertas y de guías funcionan conjuntamente.
El aspecto, el relleno, las líneas de soldadura, el empaquetado y la geometría de la pieza deben analizarse como un único problema de ingeniería.
¿Qué debe incluirse en la solicitud de cotización?
Para recibir una recomendación útil sobre sistemas de corredores, proporcione lo siguiente:
CAD 3D
Dibujo 2D
Resina
Coste de la resina si es comercialmente relevante
Peso de la pieza si se conoce
Volumen de producción anual
Duración del programa
Cavidad objetivo
Requisitos cosméticos
Restricciones de acceso
Limitaciones de reafilado
Frecuencia de cambio de color
Ubicación de producción
Información sobre la máquina de moldeo por inyección, si se conoce.
Requisitos de automatización
Objetivo de vida útil del moho
Si se desconocen algunos datos, márquelos como preguntas abiertas.
El proveedor puede entonces comparar ambos sistemas con los requisitos reales del proyecto.
Cómo DX Molding facilita la selección del sistema de canales de alimentación.
DX Molding diseña y fabrica moldes de inyección de plástico a medida con configuraciones de canal caliente o frío, según la geometría del producto, la resina, el volumen, el número de cavidades, los requisitos de calidad y la estrategia de producción.
El flujo de trabajo del proyecto también puede incluir:
DFM
Revisión del corredor y la puerta
Diseño de moldes
CNC
EDM
Diseño de refrigeración
Moldeo de prueba
Inspección dimensional
Optimización de la producción
Moldeo por inyección de plástico
Los compradores que planeen mantener la producción de herramientas y piezas moldeadas con un solo proveedor también pueden consultar los servicios de moldeo por inyección de plástico de DX Molding.
Preguntas frecuentes
¿Es mejor un molde de canal caliente que un molde de canal frío?
No siempre es así. Un sistema de canal caliente puede ser mejor cuando el ahorro de material, el alto volumen de producción, la automatización o los requisitos de las compuertas justifican la complejidad adicional de las herramientas y el mantenimiento. Un sistema de canal frío puede ser mejor cuando la simplicidad, una menor inversión inicial, un mantenimiento sencillo o un bajo volumen de producción son factores más importantes.
¿Es siempre más caro el utillaje para sistemas de colada caliente?
La inversión inicial en herramientas suele ser mayor debido a que el sistema incluye componentes calefactados, control de temperatura e ingeniería adicional. Sin embargo, el coste total de producción durante la vida útil del sistema puede ser menor en aplicaciones adecuadas.
¿El sistema de colada caliente elimina todos los residuos plásticos?
Puede reducir significativamente el material de los sistemas de colada fría convencionales, pero aún pueden producirse desperdicios de piezas moldeadas, residuos de puesta en marcha, purgas y otras pérdidas durante el proceso.
¿Se puede reciclar el material de las máquinas de colada en frío?
A veces. La idoneidad del material reciclado depende de la resina, los requisitos del producto, las especificaciones de calidad, el historial del material, el control de la contaminación y los requisitos del cliente.
¿Qué sistema es mejor para la producción en grandes volúmenes?
Los sistemas de canal caliente suelen ser una opción a considerar para programas de alto volumen, especialmente cuando el desperdicio de material en el canal o el uso de resina costosa son significativos. La decisión final debe tener en cuenta el mantenimiento, la resina, los requisitos de la compuerta y la rentabilidad de las herramientas.
¿Qué sistema es mejor para la producción de bajo volumen?
Las herramientas de colada fría suelen ser atractivas debido a su menor complejidad inicial y a su mantenimiento más sencillo, especialmente cuando el material del canal no representa un factor determinante en los costes.
¿Es mejor un sistema de canal caliente para moldes multicavidad?
Puede resultar atractivo porque los colectores calefactados pueden alimentar múltiples cavidades sin necesidad de un canal de alimentación sólido convencional. Sin embargo, el molde también requiere ajustes térmicos, equilibrados, de control y de mantenimiento adicionales.
¿Qué sistema de guías es mejor para cambios de color frecuentes?
Los sistemas de colada fría pueden ser más sencillos para cambios de color frecuentes. Los cambios de color en sistemas de colada caliente pueden requerir purga adicional dependiendo del colector, la resina, el diseño de la boquilla y el color anterior.
¿Un sistema de alimentación en caliente implica un ciclo de producción más rápido?
No automáticamente. Puede eliminar el enfriamiento del canal de alimentación, pero el tiempo de ciclo real también está controlado por el enfriamiento de la pieza, el espesor de la pared, la resina, la configuración de la máquina y la eyección.
¿Cómo puedo decidir qué sistema de guías se adapta mejor a mi proyecto?
Proporcione al proveedor del molde el diseño CAD, la resina, la cantidad anual, las estimaciones de peso de las piezas y los bebederos, el número de cavidades, los requisitos de entrada, la política de reprocesamiento, la frecuencia de cambio de color, el destino del molde y las expectativas de producción. El sistema deberá seleccionarse en función de la rentabilidad total de la producción.
Conclusión
En cuanto a la elección entre moldes de canal caliente y de canal frío , la respuesta correcta depende de la rentabilidad total de la producción, no de la preferencia tecnológica. Los sistemas de canal caliente pueden reducir el desperdicio de material y son adecuados para ciertos programas de alto volumen, mientras que los de canal frío ofrecen menor complejidad, mantenimiento más sencillo y una mejor rentabilidad para muchos proyectos de menor volumen o de producción flexible.
Para una comparación de sistemas de canales de alimentación específicos para su proyecto, envíe su archivo CAD, la resina, el volumen anual, el objetivo de cavidades, los requisitos de entrada y el destino del molde a DX Molding para una evaluación de herramientas .