
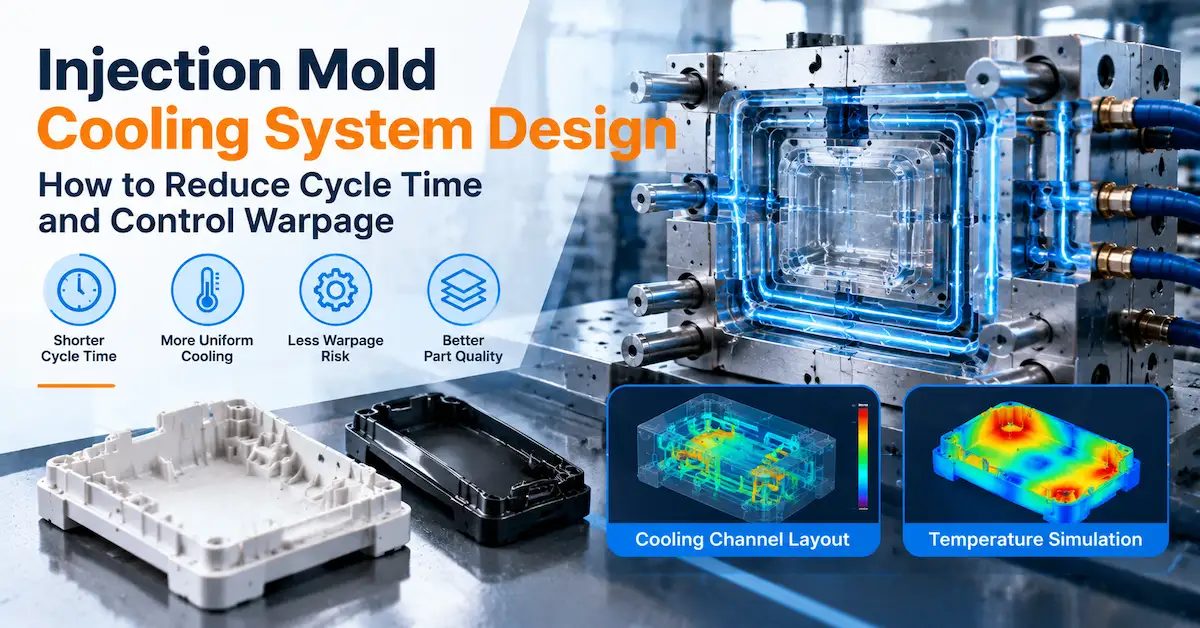
射出成形金型の冷却システムは、部品の形状が許す限り、キャビティとコアから熱を均一に除去する必要がある。 目的は単に金型に水を循環させることだけではありません。効果的な冷却設計とは、熱伝達、圧力損失、温度均一性、メンテナンスの容易性、エジェクタやインサートとの干渉、そして部品に必要な生産サイクルといった要素のバランスを取るものです。
OEMエンジニアや工具購入者にとって、実際的な疑問は次のとおりである。 提案された冷却レイアウトは、この樹脂、壁構造、キャビティ数、および用途において、安定したサイクルと許容可能な部品形状を実現できるでしょうか? 3Dアセンブリ上では完全に見えるチャネルレイアウトでも、ボス、リブ、深いコア、スライド、または厚みのある部分の近くにホットスポットが残る場合があります。これらの熱差は、ヒケ、収縮のばらつき、平面度の問題、寸法ずれ、および反りの原因となります。
部品のCADデータに基づいて、冷却レイアウトのレビューが必要ですか? 金型設計を公開する前に、最新のモデル、材料グレード、年間生産量、重要寸法、対象機械、既知のホットスポットや反りに関する懸念事項を共有してください。
工具および冷却システムのレビューを依頼する
射出成形金型冷却システムとは何ですか?
射出成形金型冷却システムとは、射出成形時に金型内部の温度を制御するために使用されるネットワークとハードウェアのことです。通常、キャビティとコアにドリル加工または機械加工された冷却チャネル、接続部とマニホールド、プラグまたは継手、深部用のバッフルまたはバブラー、可能な場合はインサート周辺の冷却、および温度制御回路が含まれます。最終的な設計は、金型構造、部品形状、樹脂、製造機械、安全要件、および保守計画によって異なります。
成形サイクル中、高温のポリマーがキャビティに入り、鋼材に熱を伝達します。金型は、部品が所定の射出条件に達するのに十分な熱を除去すると同時に、キャビティ表面を十分に均一に保つ必要があります。ある領域が他の領域よりも高温のままだと、射出後も部品が不均一に収縮し続ける可能性があります。また、別の領域で冷却が過剰であったり、冷却バランスが悪かったりすると、部品の凝固が早まったり、充填状態が異なったり、表面形状や寸法特性が変化したりする可能性があります。
したがって、冷却システムには2つの役割がある。
- 熱除去: キャビティ、コア、インサート、およびその他の工具領域から熱を逃がす。
- 熱均一性: 金型と成形品の間に、避けられない温度差が生じるのを防ぐ。
これらの目標は相反する可能性があります。密な溝パターンは局所的な放熱性を向上させるかもしれませんが、鋼材の強度を低下させたり、エジェクタの動作を妨げたり、製造やメンテナンスを複雑化させたりする可能性があります。一方、単純なパターンは製造が容易かもしれませんが、厚いボス部や深いコア部が過熱状態になる可能性があります。設計レビューでは、複雑さと品質およびサイクルタイムのメリットとのバランスを正当化する必要があります。
冷却は製品決定の一部である
冷却は、肉厚、リブ、ボス、表面テクスチャ、ゲート位置、パーティングライン、突き出し、材料収縮、組立要件などと併せて検討する必要があります。製品設計が確定した後に承認できるような、隠れた金型ベースの詳細ではありません。目に見えるパネルの裏側に厚い部分があると、外観上のリスクが生じる可能性があります。深いコアは、部品の残りの部分が薄くても、サイクルを制御する可能性があります。冷却接続部は簡単に取り付けられるかもしれませんが、スライドやホースを追加した後ではメンテナンスが不可能になる場合があります。
購入者は、最も重要な製品領域をマークする必要があります。
- 表面の凹み、光沢の変化、歪みが許容されない箇所。
- 平面度、シール性、コネクタ、スナップフィット、および嵌合面。
- 厚みのあるボス、リブ、パッド、バッテリーポケット、そして局所的な質量。
- 深いコア、狭いスロット、スライド、リフター、インサート、その他冷却が困難な領域。
- CMM(三次元測定機)やその他の検査に使用される重要な寸法および基準点。
- サイクルタイムが生産量を制限する領域、または部品を制御された温度で排出する必要がある領域。
冷却レイアウトがサイクルタイムに与える影響
サイクルタイムとは、1回の成形サイクルを完了するのに必要な時間のことです。通常、金型の閉鎖、充填、保圧または保持、冷却、金型の開放、および成形品の取り出しまたは排出が含まれます。正確な手順と所要時間は、機械、材料、成形品、金型、自動化、および承認されたプロセス条件によって異なります。冷却はサイクルの一部にすぎませんが、成形品に厚い部分、深いコア、熱伝導不良、または高い排出温度が必要な場合、冷却が大きな制約となることがよくあります。
流量を増やしたり、射出温度を下げたりしてサイクルタイムを短縮しようとすると、品質上の問題が生じる可能性があります。成形品がまだ柔らかすぎる状態で金型から取り出され、取り扱い中に収縮や変形が生じる恐れがあるからです。より良いアプローチは、熱的なボトルネックを特定し、形状、チャネル配置、インサート設計、金型温度制御、プロセス調整、あるいは別の生産戦略によって対処すべきかどうかを判断することです。
冷却時間がどこから来るのか
冷却時間は、有効最大肉厚、樹脂の熱挙動、金型表面温度、冷却媒体温度、鋼材を通る熱伝達経路、チャネルレイアウト、および突き出し要件によって影響を受けます。大きな高温ボスに囲まれた薄肉は、孤立した薄肉のように冷却されません。深いコアは、浅いキャビティ表面よりも熱伝達経路が長くなる可能性があります。インサートは、周囲の金型鋼とは異なる熱伝導率を示す場合があります。
購入者にとって有益な要求は、普遍的に約束された冷却時間ではありません。供給業者に対し、想定されるサイクル要因と、それらを検証するために使用された根拠を明確にするよう求めましょう。見積もりやツールレビューでは、サイクル時間が予備的な見積もりなのか、試作目標なのか、生産要件なのか、それとも保証された契約値なのかを明確にする必要があります。これらはそれぞれ異なる約束事項です。
冷却レイアウトと熱伝達経路
流路は、部品表面から金型材料を通って冷却媒体へ熱が伝わる場合にのみ効果を発揮します。その経路は、距離、向き、直径、回路長、鋼板の厚さ、インサートの境界、局所的な形状など、様々な要素によって左右されます。ホットスポットから離れた流路であれば、十分な水流があっても局所的な冷却効果は限定的になる可能性があります。一方、キャビティに近すぎる流路は、鋼材の強度を低下させたり、表面リスクを生み出したり、機械加工やメンテナンスに必要な材料が不足したりする可能性があります。
レイアウトは、シェーディングされた3Dモデルだけでなく、断面図でも確認してください。断面図では、成形面からチャネルまでの距離、エジェクタ穴、プラグ、スライド、リフター、インサートとの交差部分、およびキャビティ周辺の残りの鋼材が明らかになります。また、提案された回路が実際に穴あけ、プラグ挿入、洗浄、接続、検査できるかどうかを購入者が理解するのにも役立ちます。
流量分布と回路設計
冷却回路は、温度分布、流路、圧力損失、接続部、およびメンテナンス状況について評価する必要があります。回路が長かったり、構成が不適切だったりすると、経路に沿って温度が上昇し、最初と最後の領域で熱条件が均一にならない場合があります。コアとキャビティの熱負荷が異なる場合や、ホットスポットを個別に調整する必要がある場合は、長い経路を1つ設けるよりも、複数の回路を設ける方が有効な場合があります。
設計をチャンネル数だけで判断してはいけません。有意義なレビューでは、どの回路が各領域に供給されているか、入口と出口はどのように識別されるか、流量を測定またはバランス調整できるか、回路の洗浄または修理はどのように行われるかなどを検討する必要があります。適切な設計は、金型の実際の構造と購入者のメンテナンス方法によって異なります。
| サイクルタイムドライバー | 冷却システムに関する質問 | 証拠を要求する |
|---|---|---|
| 厚い部分または局所的な塊 | 熱はどこからその領域へ放出されるのか、また、鋼材を弱めることなく、その経路は十分に近接しているのか? | 断面図、熱リスクマップ、および冷却回路の設計原理 |
| 深いコアまたは狭い特徴 | バッフル、バブラー、挿入回路、またはその他の解決策が必要ですか? | コアセクション、コンポーネントの詳細、サービスプラン、および試用観察 |
| 広い平らな面 | 冷却は温度変化や温度分布の均一性を制御するのに十分なほど適切に分配されているか? | 航路図、反りリスク評価、平面度検査計画 |
| マルチキャビティツール | 空洞は同等の熱条件と可変回路にさらされているのでしょうか? | キャビティごとの回路図とサンプル追跡計画 |
| 高出力プログラム | どのようなサイクル仮定が用いられているのか、また、部品の品質を損なうことなく、どのようにその仮定を検証するのか? | 試験パラメータ記録、排出条件、および生産受入基準 |
金型設計における冷却レイアウトの原則
信頼性の高い射出成形金型冷却システムは、部品の熱分布図に基づいて設計されます。レイアウトは、金型の機械的構造を尊重しつつ、熱を発生または保持する領域に沿って設計する必要があります。以下の原則は、DFM(製造性設計)および金型設計承認の際に役立ちます。
1. 冷却は成形面からできるだけ近い位置で行う。
流路間隔を狭くすることで熱伝達は向上しますが、「狭いほど良い」というわけではありません。設計者は、キャビティの強度、機械加工、研磨、摩耗、腐食、プラグ、および将来の修理に必要な鋼材を十分に確保する必要があります。適切な間隔は、局所的な圧力、鋼種、形状、流路サイズ、および金型構造によって異なります。水路が最適化されているという一般的な説明を鵜呑みにするのではなく、重要な領域の断面図を要求してください。
2. 金型外形だけでなく、部品の形状にも従う
長方形の溝パターンは単純なプレートには適しているかもしれませんが、湾曲したハウジング、深いボス、角度のついた壁、または不規則なインサートの周囲では性能が低下します。従来のドリル加工では部品の形状に追従できない場合は、インサート、バッフル、バブラー、サーマルピン、コンフォーマルフィーチャー、または形状変更が必要になる場合があります。最適な選択は、部品の価値、生産量、鋼材、工具予算、およびメンテナンス要件によって異なります。
3. ボス、リブ、厚肉部付近のホットスポットに対処する
内部のリブやボスは、外壁の裏側に材料を追加する可能性があります。設計で内部の質量をくり抜いたり、適切な熱伝導経路を確保したりしない場合、その領域の冷却が遅くなり、熱が沈み込んだり、熱が逃げたりする可能性があります。冷却だけでは、壁厚設計の不備を完全に修正することはできません。したがって、DFM(設計製造性)レビューでは、壁、リブ、ボス、ゲート、冷却レイアウトを一つのシステムとして考慮する必要があります。
4. 空洞部とコア部の熱需要を分離する
キャビティとコアは、表面積、材質、熱負荷が異なる場合が多い。対称的なレイアウトでも、熱挙動は非対称になる可能性がある。キャビティ側とコア側の回路をそれぞれ個別に確認し、独立した調整箇所を特定し、ホースや継手が金型の設置、自動化、安全ガードの作動を妨げていないかを確認する。
5. スライド、リフター、インサートを考慮した設計
可動構造や交換可能なインサートは、直線状の流路を塞いだり、局所的な高温領域を作り出したりする可能性があります。冷却設計においては、可動部、ガイド、シール、ファスナー、摩耗プレート、エジェクタ、およびメンテナンスのためのスペースを確保する必要があります。スライドが高温になる場合は、設計者は、専用の冷却回路、熱インサート、または許容されるプロセス上の制約のいずれが適用されているかを説明する必要があります。目に見える水接続部があるからといって、可動部が十分に冷却されていると決めつけないでください。
6. 回路を識別しやすく、保守しやすいようにする
金型が金型メーカーから出荷された後も、入口と出口のマーキング、回路番号、アクセス可能な継手、プラグ、シール詳細、排水経路、および清掃アクセスに関する情報は重要です。接続や洗浄が困難な冷却システムは、回避可能なダウンタイムを引き起こす可能性があります。金型のドキュメントと引き渡しパッケージには、冷却システムのレイアウトと回路識別子を含めてください。
冷却の不均衡が反りを引き起こす仕組み
反りとは、成形品の異なる部分がそれぞれ異なる量だけ収縮または弛緩することによって生じる形状変化のことです。冷却の不均衡もその一因ですが、それだけではありません。部品の形状、材料の収縮率、繊維配向、充填状態、ゲート位置、突き出し、金型温度、および加工条件など、様々な要因が最終結果に影響を与える可能性があります。
基本的なリスクは単純明快です。部品の片側または片側が長時間高温状態にあると、低温部分とは異なる収縮率を示す可能性があります。平らなパネルが反ったり、ハウジングがねじれたり、フランジが持ち上がったり、穴が基準面に対してずれたり、シールエッジの平面度が失われたりする恐れがあります。複数のキャビティを持つ金型では、公称形状が同じであっても、熱条件の違いによってキャビティごとに差異が生じる可能性があります。
冷却の不均衡と部品設計の不均衡
すべての反り問題が冷却チャネルの問題であるとは限りません。肉厚が不均一な部品、化粧壁のすぐ後ろにある大きなボス、拘束されたインサート、または長い繊維充填流路などは、適切に設計された冷却システムであっても反りが発生する可能性があります。調査では、考えられる原因を分離する必要があります。
- 幾何学: 壁厚の遷移部、リブ、ボス、コーナー、半径、および拘束された形状。
- 材料: 樹脂グレード、充填剤、収縮挙動、水分量、および加工条件範囲。
- 充填と梱包: ゲート位置、流路長、溶着線、圧力分布、およびゲート凍結。
- 熱設計: チャネルの位置、回路バランス、金型温度差、および局所的なホットスポット。
- 射出: 部品がまだ温かい状態のときのタイミング、支持、力の分布、および変形。
- 測定: 基準点の選択、調整時間、治具の固定方法、および検査方法。
そのため、射出成形金型の冷却システムは、合意された範囲において、モールドフローとDFM(設計製造性)の証拠に基づいて見直されるべきです。シミュレーションは、充填、保圧、冷却、反りに関する仮定を比較するのに役立ちますが、その結果は実物サンプルに代わるものではありません。これは、承認された樹脂、金型、プロセス、および検査方法に基づいて確認する必要のある、エンジニアリング予測として扱うべきです。
鋼材切断前の反り防止対策
鋼材を切断する前に、チームはいくつかの要素を比較検討することができる。
- 壁厚の均一性を向上させるか、余分な質量を中抜きする。
- ゲートの位置またはゲート数を調整して、梱包と流量のバランスを改善します。
- 高温箇所や厚みのある部分の周囲に冷却回路を移動または分離する。
- 構造上可能な場合は、深層部のコア、インサート、スライド、またはリフターに冷却機構を追加する。
- 樹脂グレード、充填剤の方向、収縮率の入力値を確認してください。
- 部品が過熱している状態で変形しないような射出条件を定義する。
- 測定方法、調整時間、治具、反り許容範囲について合意する。
製品形状を変更する「反り修正」を承認する場合は、その変更が鋼材安全調整、金型修正、工程調整、または製品設計改訂のいずれに該当するかを文書化してください。購入者は、修正がどのCAD改訂版および受入要件に属するかを把握しておく必要があります。
部品形状別の冷却戦略
| 部品の状態 | 主な熱リスク | 冷却レビューの焦点 |
|---|---|---|
| 薄くて平らなカバー | 表面の温度差は、平坦度と光沢に影響を与える可能性がある。 | 回路間隔の均一性、キャビティ/コアバランス、ゲートとパッキングの関係 |
| ボスとリブを備えた住宅 | 局所的な質量は熱を保持し、シンクまたはリードスルーを生み出す可能性がある | コアアウト、ボス冷却、リブレイアウト、可視面検査 |
| 深層コアまたはチューブ | 長い熱伝導経路と、直線掘削のためのアクセス制限 | バッフル、バブラー、インサート、サーマルピン、または代替コア戦略 |
| 大型自動車用または家電用パネル | 長い流路と広い表面温度変化 | 複数のバランス回路、支持鋼材、反りマップ、および試作治具 |
| ガラス繊維強化構造部品 | 冷却と繊維配向が組み合わさることで、方向性のある収縮が生じる可能性がある。 | ゲート方向、荷重経路、樹脂グレード、冷却対称性、検証方法 |
| 多空洞精密部品 | キャビティ間の温度と収縮率のばらつき | 回路識別、キャビティトレーサビリティ、CMM計画、およびプロセス記録 |
工具購入者が冷却設計において承認すべき事項
冷却レイアウトは、管理されたエンジニアリング成果物として承認されるべきです。購入者はすべてのチャネルを設計する必要はありませんが、製品に影響を与える前提条件を理解し、リスクを受け入れる必要があります。レビューパッケージには、以下の項目が含まれている必要があります。
冷却システムのレイアウトと断面図
キャビティ側およびコア側の冷却レイアウト、回路番号、入口および出口の識別情報、ホットスポットを通る断面図、エジェクタ、スライド、リフタ、インサート、ファスナー、およびパーティングライン周辺のクリアランスチェックを要求してください。断面図のない3D画像では、実際の熱伝達経路と残存鋼材を判断することが困難です。
材料およびプロセスに関する前提条件
冷却方法の決定は、実際の樹脂グレードとプロセスウィンドウによって異なります。公開されているサポートページには、ABS、PC、PP、PA66、医療グレード、食品グレードなどの材料に関する相談が掲載されており、収縮率、耐熱性、難燃性グレード、認証の概要、代替材料のコスト比較についても言及されています。これらはウェブサイトに掲載されているサポートトピックであり、特定のグレード、サプライヤー、認証、またはプロジェクトに対する規制上の承認を保証するものではありません。
見積依頼書には、樹脂グレード、充填剤、色、水分要件、成形温度範囲、予想数量、機械、および重要な品質特性を含めてください。これらの入力項目がまだ確定していない場合は、仮定として明記し、確定時に冷却および反りに関する決定事項のうちどの部分が変更される可能性があるかを明示してください。
製造および保守の実現可能性
冷却チャネルは、機械加工、プラグ接続、圧力試験、接続、およびメンテナンスを行う必要があります。サプライヤーが回路の導通と漏れをどのように検証するか、オペレーターが各接続部をどのように識別するか、チャネルを清掃できるかどうか、金型移送後に回路の詰まりを診断できるかどうかを尋ねてください。また、スライド、ホットランナー部品、エジェクタシステム、および金型ベースの接続部周辺のアクセス状況も確認してください。
冷却関連の引き継ぎ書類
有用な引き渡しパッケージには、承認済みの冷却レイアウト、回路リスト、接続図、コンポーネントまたはプラグ情報、テスト記録、保守手順、および試験パラメータ記録が含まれる場合があります。正確な文書セットは見積書で合意する必要があります。サプライヤーの標準パッケージには、すべてのプロジェクトで同じ冷却図面やテストデータが含まれているとは限らないことに注意してください。
金型試験中に冷却がどのように検証されるか
冷却設計は、金型と成形品の両方を通して検証されます。金型は妥当な流路レイアウトを備えていても、最初の試作後に調整が必要になる場合があります。成形品は、ある条件下では公称寸法を満たしていても、サイクル、金型温度、または材料条件が変化すると、要求仕様から外れる可能性があります。したがって、試作検証では、熱条件、プロセスパラメータ、キャビティの識別情報、検査時間、および観測結果を関連付ける必要があります。
T0:回路とベースライン動作を確認する
T0時点で、冷却回路が正しい入口と出口に接続されていること、金型が漏れや干渉なく作動すること、基本部品が充填、排出、および取り扱い可能であることを確認してください。初期温度、圧力、流量、サイクル、材料、キャビティ、および目視可能な欠陥の値が、合意された試験範囲に含まれている場合は、それらを記録してください。T0サンプルは基準値であり、生産準備完了の自動的な証明ではありません。
T1:サイクル、寸法、反りを比較する
T1では、実際のサイクルと射出条件を承認された目標値または想定値と比較します。重要な寸法、平面度、嵌合性、外観、ヒケ、反りを検査します。部品の特徴と検査計画が適切である場合は、CMMデータを使用します。成形後の測定時間と、治具または調整期間が使用されたかどうかを記録します。これは、温まった状態の拘束されていない部品は、調整されたサンプルとは異なる挙動を示す可能性があるためです。
T2または最終検証:再現性と閉鎖性を確認する
その後の試験では、冷却方法の変更、工程の変更、または形状の修正によって、文書化されたリスクが解消されることを確認する必要があります。多キャビティ金型の場合は、キャビティごとにサンプルを識別してください。反り制限のある部品については、試験段階全体を通して、同じ基準面、治具、測定方法、および合格条件を使用してください。最終報告書には、金型の改訂版、材料、工程パラメータ、サイクルタイム、冷却条件、検査結果、未解決の問題、および承認状況を明記する必要があります。
DX Moldingの公開サポートページには、T0/T1/T2金型試作レポート、寸法検査および外観欠陥記録、CMMデータ、修正計画フォローアップ、温度、圧力、梱包、サイクルタイムなどの射出成形パラメータ記録が掲載されています。これらは公開されているサポート機能です。特定のプロジェクトに含まれる記録、機器、サンプリング、および合否判定基準を確認してください。
サイクルタイムや反りについて懸念がありますか? 冷却レイアウト、部品のCADデータ、樹脂グレード、試作条件、寸法または視覚的な証拠を送付してください。そうすることで、問題の原因を形状、材料、プロセス、射出、または熱によるものに分類できます。
レビュー冷却とトライアルサポート冷却設計の事例
以下の例は、この記事のために作成されたエンジニアリング上の意思決定モデルです。これらは、具体的な顧客事例、DX Moldingの測定結果、またはサイクルタイムや反り性能の保証を示すものではありません。
ケース1:高温になるボス部を持つプラスチック製電子機器筐体
2ピース構造のハウジングは、薄い外壁、複数の内部ネジボス、およびコネクタ開口部を備えています。最初の冷却レイアウトは外周に沿って配置されていますが、ボス群は冷却回路から比較的離れた位置に配置されています。試験時に確認できる症状は、外壁付近の浅い凹みと、排出防止のために使用される長いサイクルです。
適切な検査は、サイクルタイムを直ちに短縮するものではありません。ボスをくり抜くことができるか、リブとボスの形状によって局所的な質量が生じるか、ゲートとパッキン経路が対象領域に到達しているか、インサートや専用の冷却機構を追加しても鋼材の強度を損なわないかなどを確認します。受入検査計画では、承認された方法を用いて、目視可能な表面、ボスの位置、ねじの嵌合状態、平面度を検査する必要があります。
ケース2:排出後に端が持ち上がった大型パネル
大型家電製品や自動車用パネルにおいて、射出成形後に端部の浮き上がりが見られる。キャビティとコアは冷却されているが、片側にスライド機構があり、鋼板の厚さが異なる。成形直後は問題なく見えるが、その後の取り扱い中に変形する。考えられる原因としては、熱バランスの不均衡、壁構造の不均一性、パッキング方向、射出サポート、または測定タイミングなどが挙げられる。
調査では、キャビティとコアの温度状態、回路の流路、スライド冷却、排出タイミング、ゲートとパッキングに関する前提条件、および平面度測定に使用した治具を比較検討する必要があります。チャネルの変更が解決策の一部となる可能性はありますが、競合する原因を確認し、試験結果がその結論を裏付けるまでは、冷却不良と断定すべきではありません。
射出成形金型冷却システム見積依頼チェックリスト
金型の見積もりを依頼する際、または金型設計レビューを承認する際に、このチェックリストを使用してください。これは、サプライヤー間で冷却に関する前提条件を比較可能にすることを目的としています。
| いいえ。 | 購入者からの意見や質問 | なぜそれが重要なのか | 証拠または成果 |
|---|---|---|---|
| 1 | 最新の3D CADと制御された2D図面 | 冷却は、実際の壁、リブ、ボス、インサート、および重要な特徴の形状に沿って行われます。 | 製品の改訂版を確認しました |
| 2 | 樹脂グレード、充填剤、色、収縮率の入力 | 材料によって熱的および寸法的な挙動が変化する | 材料想定記録 |
| 3 | 期待量と空洞ターゲット | サイクル、バランス、メンテナンス、冷却の複雑さは生産計画によって異なる。 | キャビティと製造コンセプト |
| 4 | 外観、平面度、シーリング、および組み立て面 | 温度変化は、目に見える欠陥または機能的な欠陥となる可能性がある。 | 品質マップと受入基準 |
| 5 | 冷却レイアウトと断面図 | 熱伝達経路、鋼材クリアランス、および干渉リスクを示します。 | キャビティ/コアチャネルの図面 |
| 6 | 回路識別および接続計画 | セットアップ、バランス調整、メンテナンス、トラブルシューティングをサポートします。 | 回路図と引き継ぎリスト |
| 7 | 冷却および反り解析の範囲 | 結果がシミュレーション、工学的推定、または試験証拠のいずれであるかを明確にする | モールドフローまたはリスクレビューの成果物 |
| 8 | サイクルタイム目標と排出条件 | 低サイクル目標が品質結果として扱われることを防ぐ | 治験パラメータ記録および承認規則 |
| 9 | CMM、平面度、外観検査計画 | 反りや寸法の比較を再現可能にする | 検査方法および報告書 |
| 10 | オープンサーマルリスクと修正所有権 | 裁判上の問題がスケジュール上の紛争に発展する前に責任を割り当てる | リスク登録簿および閉鎖記録 |
冷却システム供給業者は何を証明すべきか?
サプライヤーは、冷却コンセプトが部品、金型構造、生産要件、および検証計画とどのように関連しているかを説明できる必要があります。本格的な金型見積依頼(RFQ)では、以下の点を尋ねてください。
- キャビティ、コア、インサート、スライド、リフター、およびその他の関連構造物の冷却レイアウト。
- 厚みのある部分、ホットスポット、深いコア、ボス、リブ、および重要な平面を通る断面図。
- 冷却回路の番号付け、入口/出口の識別、および接続またはメンテナンスに関する情報。
- Mold Flow が含まれる場合の冷却および反り解析の範囲、前提条件、およびレポート形式。
- サイクルタイムの前提条件、排出条件、および推定値と検証結果の差。
- 合意された場合は、温度、圧力、梱包、サイクルタイム、寸法、外観データを含むT0/T1/T2試験記録。
- 多孔式工具における、キャビティレベルでの試料識別。
- 冷却に関する変更と、形状、プロセス、材料、および排出に関する変更を区別した変更計画。
DX Moldingの公式ウェブサイトでは、Shenzhen DongXin Technology Co., Ltd.は2007年に設立された深センを拠点とする企業であると説明されています。カスタムプラスチック射出成形金型、プラスチック成形、シリコーン金型、OEM/ODM開発をサービス内容として挙げており、サポートページには、エンジニアリングおよびDFMレビュー、モールドフロー解析、最適化された冷却チャネルレイアウト、機械加工および試作サポート、検査、梱包、アフターサービスについて記載されています。同じページには、主要な生産ノードの写真とビデオ、週次進捗報告、T0/T1/T2レポート、CMMデータ、パラメータ記録も掲載されています。これらはウェブサイトに記載されている機能であり、特定の金型については見積書およびプロジェクト資料で確認する必要があります。
公開サイトでは、金型ごとに共通の冷却チャネル径、流量、冷却液温度、冷却時間、サイクルタイム保証、反り制限、改善率などの基準値は設定されていません。これらの数値は、プロジェクトで合意され、特定の材料、機械、金型改訂版、サンプル状態、検査方法に関連付けられている場合を除き、発注書に記入しないでください。
射出成形金型冷却システムに関するよくある質問
射出成形金型冷却システムが重要な理由は何ですか?
金型から熱を除去し、成形品が所定の射出条件に達するのを助けます。バランスの取れたシステムは、より安定したサイクル条件を維持し、ヒケ、寸法ばらつき、反りの原因となる不必要な温度差を低減します。冷却は結果の一部に過ぎず、形状、材料、ゲート、パッキン、射出、測定も重要です。
冷却性能の向上は、必ずしもサイクルタイムの短縮につながるのでしょうか?
いいえ。冷却性能の向上は、部品とプロセスにとってより適切な熱除去と温度制御を意味します。サイクルタイムが短いと、部品が高温の状態で射出された場合、部品が変形したり、外観や寸法に違いが生じたりする可能性があります。射出条件、重要寸法、平面度、外観、再現性とともにサイクルタイムを検証してください。
冷却システムの設計は、射出成形における反りをどのように制御するのか?
これは、キャビティとコアの各領域間の温度差を制御するのに役立ちます。より均一な温度条件は、収縮差の一因を低減できますが、反りは壁厚のばらつき、繊維配向、ゲートとパッキングのバランス、射出、樹脂の挙動、および部品の制約によっても発生する可能性があります。冷却方法の変更は、これらの競合する要因と照らし合わせて評価する必要があります。
プラスチック製筐体にとって最適な冷却チャネルのレイアウトはどのようなものでしょうか?
統一されたレイアウトは存在しません。ハウジングは、壁面、リブ、ボス、深層コア、コネクタ開口部、表面仕上げ、パーティングライン、および射出システムを中心に検討する必要があります。サプライヤーは、断面図でキャビティおよびコア回路を示し、ホットスポット、平面度、ゲートパッキング、およびメンテナンスへの対応方法を説明する必要があります。
冷却システム設計レビューでは、どのような点を質問すべきでしょうか?
キャビティおよびコア冷却のレイアウト、回路識別、重要領域の断面図、干渉チェック、冷却および反り解析の範囲、材料およびサイクルに関する前提条件、保守情報、試験パラメータ、および測定計画について確認してください。また、どの値が推定値であり、どの値が試験によって確認されるのかも確認してください。
冷却システムは、部品設計の不備を補うことができるのか?
必ずしもそうとは限りません。冷却は熱管理に役立ちますが、肉厚の急激な変化、ボス部の質量過多、不適切な抜き勾配、ゲート位置の悪さ、用途に合わない材料の選択といった問題による影響を完全に排除することはできません。DFM(製造性設計)では、鋼材切削前に部品形状と冷却コンセプトを併せて検討する必要があります。
CMM検査によって、反りが制御されていることが証明できるのか?
CMMデータは、基準点、治具、調整、および測定方法が適切であれば、定義された点や特徴を検証できます。しかし、それだけでは、広い表面が視覚的に許容範囲内であること、部品が組み立てられること、または生産条件下で結果が安定していることを証明するものではありません。寸法データと平面度、外観、組み立て、および工程記録を組み合わせて使用してください。
冷却に関連する材料や工具サポートにはどのようなものがありますか?
材料グレード、充填材、収縮率、金型温度要件、鋼材、インサート、生産数量など、すべてが設計に影響を与えます。DX Moldingの公開サポート情報には、ABS、PC、PP、PA66、医療グレード、食品グレードなどの材料に関する相談トピックや、S136、NAK80、P20、718Hなどの金型鋼材が掲載されています。承認前に、実際の材料グレード、鋼材、およびプロジェクト固有の要件を確認してください。
結論
射出成形金型の冷却システムは、単に金型内部に水路を設けるだけではなく、製品の品質と生産性を左右する重要な要素です。金型のレイアウトは、キャビティ、コア、インサート、深部構造、および局所的な質量から熱を除去しつつ、鋼材の強度、金型の動き、突き出し、メンテナンス性、およびプロセス制御を維持する必要があります。
サイクルタイム管理においては、より短いサイクルタイムを追求するのではなく、真の熱ボトルネックを特定し、排出条件を検証してください。反り管理においては、冷却の不均衡を形状、材料、ゲート、パッキング、排出、および測定の原因から切り離してください。サプライヤー選定においては、断面図、回路図、解析前提条件、試作記録、必要に応じてCMMまたはその他の寸法測定データ、および明確なリスク解消プロセスを要求してください。
DX Moldingのウェブサイトでは、カスタム成形プログラム向けに、エンジニアリング、DFM(製造性設計)、金型流動解析、冷却レイアウト、金型試作、検査、およびプロジェクトサポート機能を提供しています。特定の部品と金型については、正確な冷却設計、サイクルタイム目標、反り制限、ドキュメント、および受入基準について合意する必要があります。レビューは、管理されたCADデータ、樹脂グレード、体積、重要面、対象機械、および生産承認に必要な品質証拠から開始してください。
射出成形金型の冷却システムを見直す準備はできましたか?
CADデータの改訂履歴、樹脂の種類、年間生産量、目標サイクル、重要寸法、反りやホットスポットに関する懸念事項を共有してください。
冷却および工具に関する要件についてご相談ください



