射出成形はどのように行われるのか?
プラスチック製品を開発する企業にとって、金型製作プロジェクトを開始する前に、射出成形がどのように行われるのかを理解することは不可欠です。
射出成形は、単に金属ブロックを目的の形状に切削するだけではありません。
プロフェッショナルな射出成形金型は、寸法、外観、強度、組立性を制御しながらプラスチック部品を繰り返し製造するために設計された、高度に設計された生産システムです。このプロセス全体は、製品設計、金型設計、精密加工、検証、生産管理を連携させています。
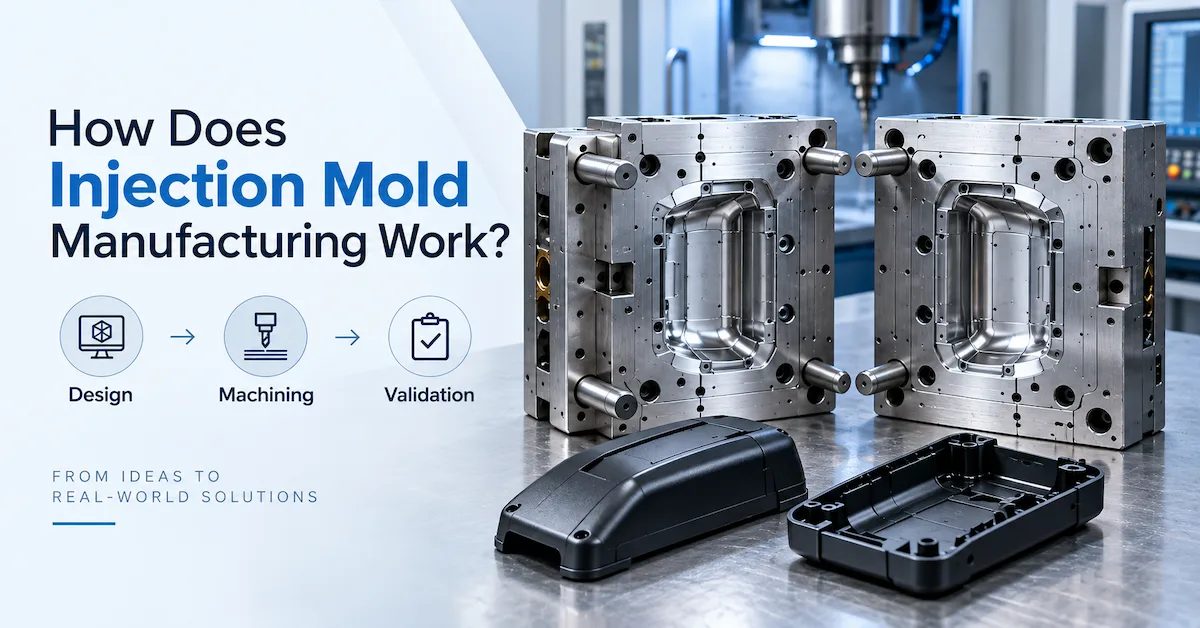
一般的な射出成形金型の製造ワークフローには、以下の工程が含まれます。
- 製品要件分析
- 製造性設計(DFM)
- 金型構造設計
- 金型鋼材選定
- CNC加工
- 放電加工(EDM)
- 研削・研磨
- 金型組立
- 試作成形
- 寸法検査
- 金型修正
- 生産承認
- 保守サポート
各工程は、最終的な製品の性能に影響を与えます。
金型。製品設計レビュー中のミスは、金型の問題につながる可能性があります。
金型のミスは、生産不良につながる可能性があります。
生産不良は、コストの問題につながる可能性があります。
そのため、経験豊富なバイヤーは、最終的な金型価格だけでなく、製造プロセス全体を評価します。
プロの射出成形金型製造の目的は次のとおりです。
必要な生産量で、高品質な部品を繰り返し生産できる信頼性の高い金型を作成すること。
DX Moldingは、エンジニアリングレビュー、金型設計、精密製造、試作、検査、生産準備などを含む、カスタムプラスチック射出成形金型製造を通じてお客様をサポートします。
src="https://ptwebimg-15.pinshop.com/i/2026/10/13/pc5rrb-0.webp" alt="射出成形金型の製造工程と製品" width="1200" height="628">
なぜ購入者は射出成形金型の製造工程を理解する必要があるのか?
多くの購入者は、既に以下の情報を持っている段階で初めて金型サプライヤーに問い合わせます。
- 製品図面
- CADファイル
- 試作品
- 生産要件
しかし、提示される見積もりは、多くの隠れたエンジニアリング上の決定の結果です。
例えば、2つのサプライヤーが異なる価格を提示するのは、以下の点について異なる前提を置いているためです。
- 金型構造
- 鋼材の選定
- 金型の数 キャビティ
- 冷却システム
- ランナー設計
- 射出成形方法
- 表面仕上げ
- 試作要件
- 検査基準
製造工程を理解せずに、技術的に同等ではない見積もりを比較してしまう可能性があります。
低価格の見積もりには、以下のような重要な要素が含まれていない場合があります。
- 追加のエンジニアリングレビュー
- より優れた金型部品
- 追加の試作ラウンド
- スペアパーツ
- 検査報告書
- 金型メンテナンス計画
プロのバイヤーは、金型製造の前、製造中、製造後に何が起こるかを理解する必要があります。
射出成形金型製造の主な段階とは?
A射出成形金型の製造プロジェクトは通常、いくつかの主要な段階を経て完了します。
| 段階 | 主な目的 |
|---|---|
| 製品レビュー | 部品の機能、用途、要件を理解する |
| DFM分析 | 金型製作前に製造リスクを特定する |
| 金型設計 | キャビティ、冷却部、ランナー、突き出し構造を開発する |
| 材料選定 | 適切な鋼材と材料を選定する | 部品
| 機械加工 | 精密金型部品の製造 |
| 組立 | 金型部品の適合とテスト |
| 試作成形 | 金型性能の検証 |
| 検査 | 寸法と品質の確認 |
| 修正 | 工具性能の向上 |
| 生産開始 | 安定生産の準備 |
各工程
次の段階に必要な情報を作成します。初期のエンジニアリング作業を省略すると、後々コストが増加することがよくあります。
ステップ1:金型製造前の製品要件レビュー
射出成形金型製造の仕組みの最初のステップは、製品そのものを理解することです。
金型メーカーは3Dモデル以上のものを必要とします。
エンジニアリングチームは以下を理解する必要があります。
- 製品用途
- 機能要件
- 組立関係
- 材料要件
- 表面仕上げ
- 予想生産量
- 金型寿命要件
- 品質要件
- 生産場所
画面上では問題なさそうに見える製品設計でも、製造上の課題が生じる可能性があります。
製品用途によって金型が変わる理由
設計同じプラスチック部品の形状でも、用途によって異なる金型設計が必要になる場合があります。
消費者向け製品
優先順位:
- 外観
- 色の一貫性
- 表面仕上げ
- コスト効率
自動車部品
優先順位:
- 長寿命
- 寸法安定性
- 組立精度
- 外観要件
- 再現性
工業部品
優先順位:
- 機械的強度
- 耐熱性
- 耐摩耗性 耐性
- 機能的信頼性
金型サプライヤーは、最終的な使用条件をサポートする金型設計を行う必要があるため、アプリケーションに関する知識が必要です。
購入者はどのような情報を提供すべきか?
プロジェクト全体の情報を提供することで、エンジニアはより良い意思決定を行うことができます。
推奨される情報は以下のとおりです。
| 情報 | なぜ重要なのか |
|---|---|
| 3D CAD | 製品の形状を定義します |
| 2D図面 | 公差と重要寸法を定義します |
| 材料仕様 | 影響収縮と加工 |
| 年間生産量 | 金型戦略を決定 |
| 表面要件 | 仕上げ方法に影響 |
| 組立情報 | 重要なインターフェースを定義 |
| 用途 | 性能要件を決定 |
| 金型の最終目的地 | 搬送計画に影響 |
DX Moldingでは、お客様がお問い合わせからプロジェクトの詳細を送信できます。金型評価と製造に関する議論については、こちらのページをご覧ください。
ステップ2:製造性設計(DFM)分析
金型設計を開始する前に、専門の製造業者はDFM分析を実施します。
DFMとは:
製造性設計
製品設計が効率的かつ一貫して製造可能かどうかを評価するものです。
目的は、製品を不必要に変更しないことです。
目的は、高額な金型変更が必要になる前に問題を特定することです。
DFMレビューでは通常、以下の項目が検討されます。
- 抜き勾配
- 肉厚
- リブ
- ボス
- アンダーカット
- パーティングライン
- ゲート位置
- 冷却要件
- 射出方法
- 収縮
- ヒケ
- 反り
- 組立干渉
DX Moldingは、エンジニアリングおよび技術サポートを提供しています。これには、DFMレビュー、製造リスク分析、金型設計サポート、生産準備などが含まれます。
抜き勾配レビュー
抜き勾配は、成形品が金型表面から容易に離れるようにするためのものです。
抜き勾配が不十分な場合、成形品には以下の問題が発生する可能性があります。
- 引っかき傷
- 引きずり跡
- 高い射出力
- 表面損傷
- 変形
抜き勾配の要件は、対象:
- 材質
- 表面テクスチャ
- 表面仕上げ
- 部品深さ
- 射出方向
テクスチャのある表面は、滑らかな表面よりも注意が必要です。
肉厚最適化
肉厚は以下に影響します。
- 充填挙動
- 冷却時間
- 収縮
- 反り
- 材料消費量
- 構造性能
よくある間違いは、肉厚が厚ければ常に部品が強くなると考えることです。
肉厚が厚すぎると、以下が発生する可能性があります。
- ヒケ
- 冷却ムラ
- 成形時間が長くなる サイクルタイム
- 内部応力
代わりに、エンジニアはしばしば以下を使用します。
- リブ
- サポート
- 構造形状
- 材料選択
成形上の問題を引き起こすことなく強度を向上させるため。
リブとボスの設計レビュー
リブとボスは、多くのプラスチック製品において不可欠な要素です。
以下の機能を提供します。
- 構造補強
- ネジ止め
- 位置決め
- 組み立てサポート
しかし、設計不良は以下のような問題を引き起こす可能性があります。
- ヒケ
- 充填不良
- 外観不良
専門的なDFMレビューでは、外部表面だけでなく内部構造も評価します。
アンダーカット評価
アンダーカットは金型の複雑さを増大させます。
一般的な例としては、以下のようなものがあります。
- クリップ
- フック
- 側面穴
- ロック構造
- 内部機能
解決策には以下が含まれます。
- スライド
- リフター
- インサート
- 設計変更
最初のエンジニアリング上の質問は常に次のとおりです。
この機能は製品の機能に必要ですか?
必要であれば、金型をそれに合わせて設計する必要があります。
必要でない場合は、設計を簡素化することで以下を削減できます。
- 金型コスト
- 製造難易度
- メンテナンス要件
ステップ3:射出成形金型設計プロセス
DFM承認後、射出成形金型製造の次の段階は、承認された製品設計を完全な金型構造に変換することです。
金型設計によって決定されます。
金型がどのように機能するか:- 溶融プラスチックを充填する
- 部品を冷却する
- 部品を離型する
- 寸法精度を維持する
- 長期生産をサポートする
プロフェッショナルな金型設計には、複数のシステムが連携して動作します:
- コアとキャビティ
- パーティングライン
- ランナーシステム
- ゲートシステム
- 冷却チャネル
- エジェクタシステム
- スライドとリフタ
- 金型ベース
- 標準部品
金型設計の不備は、加工精度を向上させるだけでは改善できません。
製造開始前に金型構造が正しくなければなりません。
コアとキャビティ
設計コアとキャビティによって、成形部品の最終形状が決定されます。
設計段階では、エンジニアは以下の点を考慮します。
- 製品形状
- 収縮補正
- 表面仕上げ
- 金型強度
- 摩耗箇所
- メンテナンス要件
プラスチック材料は冷却後に収縮します。
そのため、キャビティの寸法は必ずしも最終製品の寸法と一致するとは限りません。
エンジニアは以下の点を考慮する必要があります。
- 樹脂収縮率
- 冷却挙動
- 部品形状
- 金型温度
- 加工条件
パーティングライン設計
パーティングラインパーティングラインとは、金型が開く際に分離する部分です。
適切なパーティングライン設計は、以下の点に影響します。
- バリ抑制
- 製品の外観
- 金型の複雑さ
- 突き出し性
- 製造コスト
化粧部品の場合、パーティングラインの位置には特に注意が必要です。
技術的に機能的なパーティングラインであっても、以下のような問題が発生する場合は許容できない場合があります。
- 目に見える跡
- 表面の凹凸
- 仕上げ加工の難しさ
したがって、パーティングラインの決定は、金型製造前に製品チームと検討する必要があります。
ゲート設計
ゲートは、溶融プラスチックが金型キャビティに流入する方法を制御します。
ゲート設計
影響要因:- 充填バランス
- ウェルドライン
- エアトラップ
- 充填効率
- 表面外観
- 収縮
- 反り
ゲートに関する一般的な考慮事項:
- ゲート位置
- ゲートサイズ
- ゲートタイプ
- ゲート痕跡
- 外観要件
ゲートが小さいほど良いとは限りません。
最適なゲート位置は、以下の要素のバランスが取れる位置です。
- 製品の外観
- 充填性能
- 寸法安定性
- 生産性 効率
ランナーシステム設計
ランナーシステムは、射出成形機からキャビティへ溶融プラスチックを供給します。
一般的なオプションは以下のとおりです。
コールドランナーシステム
利点
- 金型構造の簡素化
- 初期投資の削減
- メンテナンスの容易化
考慮事項
- ランナー材料の発生
- 追加の分離プロセス
- 材料の無駄が生じる可能性
ホットランナーシステム
利点
- ランナー材料の無駄の削減
- 適切な用途における材料効率の向上
- サイクルタイムの短縮の可能性利点
考慮事項:
- 金型投資の増加
- 部品点数の増加
- 追加のメンテナンス要件
最適な選択は以下によって異なります:
- 生産量
- 材料費
- 部品設計
- キャビティ数
- メンテナンス能力
DX Moldingは、カスタム射出成形金型製造サービスを通じて、プロジェクト要件に応じた様々な金型ソリューションを提供します。
冷却システム設計
冷却は射出成形金型設計において最も重要な要素の一つです。
金型は単に材料を充填するだけでは十分ではありません。
正しく。また、効率的に熱を除去する必要があります。
冷却は以下に影響を与えます。
- サイクルタイム
- 寸法安定性
- 反り
- 表面品質
- 生産の一貫性
冷却設計が不十分だと、以下が発生する可能性があります。
- 収縮の不均一
- 生産サイクルの長期化
- 部品の変形
- 品質のばらつき
エンジニアは以下を考慮します。
- 冷却チャネルの位置
- キャビティ表面からの距離
- ホットスポット
- コア冷却
- インサート冷却
エジェクションシステム
設計成形後、プラスチック部品をキャビティから取り出す必要があります。
突き出しシステムには、以下のものが含まれる場合があります。
- エジェクタピン
- エジェクタプレート
- リフタ
- ストリッパープレート
突き出し設計が不適切だと、以下の問題が発生する可能性があります。
- エジェクタマーク
- 部品の変形
- クラック
- 固着
- 表面損傷
突き出しシステムでは、以下の点を考慮する必要があります。
- 部品の形状
- 抜き勾配
- 表面仕上げ
- 材料特性
- 必要な生産速度
スライド
複雑な部品用リフター多くのプラスチック部品には、単純な垂直方向の排出では取り外せない形状が含まれています。
例:
- 側面の穴
- クリップ
- フック
- ロック構造
- 内部形状
これらには以下が必要となる場合があります。
- スライド
- リフター
- インサート
- 側面コア
追加機構は以下を増加させます。
- 金型の複雑さ
- 製造時間
- メンテナンス要件
- 摩耗箇所の可能性
したがって、エンジニアは、製品設計には、これらの機能が不可欠です。
ステップ4:金型材料と鋼材の選定
適切な金型材料の選定は、射出成形金型製造において重要な要素です。
金型は以下の条件に耐えなければなりません。
- 射出圧力
- 繰り返し開閉サイクル
- 材料摩耗
- 温度変化
- 機械的応力
一般的な金型鋼材には以下が含まれます。
| 鋼材 | 代表的な特性 |
|---|---|
| P20 | 汎用金型用途 |
| 718H | 優れた切削加工性と研磨性能 |
| NAK80 | 高品質な表面仕上げが求められる用途に適しています |
| S136 | 優れた耐食性と研磨性能 |
| H13 | 厳しい熱条件下に適しています |
ただし、唯一の「最適」というものはありません。
鋼材。適切な選択は以下に依存します。
- 生産量
- 樹脂の種類
- ガラス繊維含有量
- 表面要件
- 腐食リスク
- 金型寿命予測
金型寿命計画
購入者は製造前に金型寿命予測を明確にする必要があります。
以下のためのツールです。
- 試作品生産
- 少量生産
- 自動車向け大量生産プログラム
同じ仕様を使用すべきではありません。
金型寿命に影響を与える要因には以下が含まれます。
- 鋼材の選択
- 熱処理
- 摩耗 部品
- スライド機構
- メンテナンス計画
- 樹脂の摩耗性
専門サプライヤーは、実際の生産要件に基づいて金型仕様を選定します。
ステップ5:射出成形金型製造における精密加工
金型設計と材料承認後、製造が開始されます。
この段階では、設計図面を実際の金型部品に変換します。
主な工程は以下のとおりです。
- CNC加工
- 放電加工
- ワイヤー放電加工
- 研削加工
- 研磨加工
- 表面処理
CNC加工工程
CNC加工により、多くの主要な金型部品が製造されます。
用途例:
- 金型プレート
- コアブロック
- キャビティブロック
- インサート
- 構造部品
加工品質は以下に依存します:
- 機械精度
- 切削戦略
- 工具選定
- 材料状態
- 検査方法
精密加工は重要ですが、最終的な金型機能を確実にサポートする必要があります。
完璧に加工された部品でも、金型設計の不備を補うことはできません。
放電加工プロセス
放電加工は、複雑な金型形状の加工に広く用いられています。
特に以下の用途に有効です:
- 深加工
- キャビティ
- 狭いスロット
- 鋭角
- 焼入れ鋼
- 複雑な形状
放電加工(EDM)は、従来の切削加工では難しい微細な形状の加工を可能にします。
放電加工の重要な要素は以下のとおりです。
- 電極の品質
- 放電制御
- 表面仕上げ
- 最終研磨の要件
研削と精密仕上げ
研削によって改善される点は以下のとおりです。
- 平面度
- 平行度
- 部品精度
- 組立精度
一般的に以下の用途に使用されます。
- 金型 プレート
- 精密インサート
- 摺動部品
- 遮断部
研磨および表面処理
表面仕上げは最終成形品に直接影響します。
さまざまな要件があります。
鏡面仕上げ
用途:
- 光学部品
- 透明部品
- 高光沢面
表面仕上げ
用途:
- 自動車内装
- 消費財
- 機能面
マット仕上げ
用途:
必要な場合:- 反射低減
- 高級感のある外観
- 指紋低減
必要な場合。
表面仕上げは、製造上の問題が発生した後ではなく、金型設計段階で検討する必要があります。
ステップ6:金型組立と精密嵌合
加工後、部品を組み立てて金型を完成させます。
組立段階では、すべての部品が正しく動作するかを確認します。
工程内容:
- コアとキャビティの取り付け
- インサートの嵌合
- スライドの取り付け
- リフターの取り付け
- 突き出しシステムの組立
- 冷却システムの点検
- 金型動作試験
理由金型の嵌合精度が最終性能を左右する
金型には多くの精密部品が含まれています。
わずかな組立誤差でも、以下のような問題が発生する可能性があります。
- バリ
- 位置ずれ
- 摩耗の不均一
- 寸法不良
- 生産の不安定性
重要なチェック項目は以下のとおりです。
パーティング面の接触
以下の点を保証します。
- 適切なシール
- バリのリスク低減
- 金型の安定した閉鎖
可動部品の位置合わせ
以下の点をチェックします。
- スライドの動き
- リフターの動作
- 摩耗 状態
- 戻り位置
射出機能
検証項目
- スムーズな離型
- エジェクタの正しい動作
- 干渉なし
ステップ7:射出成形金型の試作と検証プロセス
完成した金型は、自動的に生産ツールとして認定されるわけではありません。
試作成形は、金型が実際に許容できる部品を生産できるかどうかを検証します。
試作プロセスには通常、以下が含まれます。
- 金型の設置
- 機械のセットアップ
- 材料の準備
- サンプル生産
- 品質評価
- エンジニアリングの改善
T0試作
T0とは
最初の金型試作。目的は、金型の初期挙動を把握することです。
エンジニアによるチェック項目:
- 金型操作
- 充填状態
- 射出
- ショートショット
- バリ
- 基本外観
- 主要寸法
T0では、改善が必要な問題点を特定します。
T1試作
修正後、金型は次の検証段階に入ります。
T1では、以下の点に重点を置きます。
- 修正された欠陥
- 寸法の改善
- 外観の改善
- 組立性能
- プロセスの安定性
一般的な調整項目
含まれる項目:- ゲート修正
- ベント改善
- 冷却調整
- エジェクタ補正
- 寸法補正
T2および最終検証
複雑なプロジェクトでは、追加の試作が必要となる場合があります。
最終承認には以下が含まれる場合があります。
- CMM測定
- 寸法レポート
- 外観承認
- 組立テスト
- 工程確認
DX Moldingは、T0/T1/T2評価、検査、修正追跡、生産準備を含む金型試作および検証プロセスをサポートします。
ステップ8:射出成形金型の品質検査と検証
金型試作後、射出成形製造のプロセスにおける次の重要な段階は品質検証です。
金型は、許容できるサンプルを1つ製造できたからといって認定されるわけではありません。
量産可能な金型は、以下の要件を満たす部品を繰り返し製造できることを実証する必要があります。
- 寸法要件
- 外観基準
- 組立要件
- 機能要件
- 生産に関する期待値
品質検証は、金型試作の結果を将来の量産に結びつけるものです。
成形品の寸法検査
寸法検査では、成形品が以下の要件を満たしているかどうかを確認します。
- 2D図面
- 3D CADモデル
- 承認済みサンプル
- 顧客 要件
一般的な測定方法には以下が含まれます。
- ノギス
- マイクロメーター
- ハイトゲージ
- 治具
- CMM検査
検査方法は、寸法の重要度に合わせて選択する必要があります。
外観上の寸法は、重要な組立面の寸法とは異なる評価が必要となる場合があります。
重要寸法管理
すべての寸法が等しく重要というわけではありません。
プロの射出成形金型製造プロジェクトでは、以下を特定します。
機能に不可欠な寸法
これらには以下が含まれます。
- 組立穴
- コネクタ位置
- シール面
- 可動部 インターフェース
- 取り付けポイント
外観要件
これには以下が含まれます。
- 表面外観
- 質感
- 光沢
- ゲートマークの視認性
- パーティングラインの位置
一般寸法
これらは製品性能に直接影響しないため、許容範囲が広くなる場合があります。
このアプローチにより、企業は最も価値を生み出す分野に品質リソースを集中させることができます。
射出成形プロジェクトにおけるCMM検査
座標測定機(CMM)検査は、精密プラスチック部品によく用いられます。
CMM検査は以下を検証するのに役立ちます。
- 位置精度
- 平面度
- 穴の位置
- 複雑な形状
- 重要なインターフェース
ただし、CMMの結果は、以下の条件を満たしている場合にのみ意味を持ちます。
- 正しい基準系が使用されている
- 治具が適切である
- 測定方法が定義されている
- 部品の状態が管理されている
測定精度は、検査システム全体に依存します。
初回製品検査
初回製品検査(FAI)は、最初に承認された生産部品が要求事項を満たしていることを確認します。
初回製品検査報告書には、以下が含まれる場合があります。
- 寸法結果
- 材料確認
- 外観検査
- 組立検証
- 機能チェック
FAIは将来の生産のための基準点となります。
ステップ9:射出成形金型の修正と最適化
プロの金型製造プロセスには、通常、改善サイクルが含まれます。
最初の試作で、最適化が必要な箇所が明らかになることがよくあります。
一般的な改善活動には、以下が含まれます。
- ゲート調整
- ベント改善
- 冷却調整
- エジェクタ調整
- 表面補正
- 寸法補正
- スライドの微調整
金型修正が一般的な理由
複雑な射出成形金型には、多くの相互作用するシステムが含まれています。
- 製品形状
- 塑性流動
- 冷却動作
- 射出
- 機械的動作
- 表面要件
高度なシミュレーションとエンジニアリングレビューを実施しても、実際の成形条件ではさらなる最適化の機会が明らかになる場合があります。
重要な違いは、変更が管理されているかどうかです。
管理されたエンジニアリング変更
すべての金型変更は、以下を記録する必要があります。
- 問題の説明
- 根本原因
- 推奨される解決策
- 変更措置
- 更新された図面
- 試作結果
- 承認状況
適切な記録がないと、将来のメンテナンスが困難になります。
金型は何年も稼働する可能性があります。
明確な履歴は、エンジニアが過去の決定を理解するのに役立ちます。
ステップ10:金型製造から量産へ
承認後、金型は生産工程に入ります。
しかし、射出成形の成功は、完成した金型だけでは決まりません。
安定した生産には、以下の項目を管理する必要があります。
- 材料
- 機械の状態
- プロセスパラメータ
- オペレーター
- 検査
- メンテナンス
射出成形プロセス制御
重要なパラメータは以下のとおりです。
- 溶融温度
- 金型温度
- 射出速度
- 射出圧力
- 保圧
- 冷却時間
- サイクルタイム
目標は、完璧な設定を一つ見つけることではありません。
目標は、安定したプロセスウィンドウを確立することです。
安定したプロセスにより、生産チームは維持:
- 寸法の一貫性
- 不良率の低減
- サイクルタイムの予測可能性
- オペレーターによる調整の削減
製造中の材料管理
プラスチック材料は成形品の品質に直接影響します。
重要な考慮事項は以下のとおりです。
- 樹脂グレード
- 材料供給業者の一貫性
- 水分管理
- 乾燥要件
- 再生材管理
- 保管条件
材料条件が変化すると、たとえ適切に設計された金型であっても、不安定な部品が製造される可能性があります。
射出成形における一般的な欠陥とその根本原因
欠陥を理解することは、射出成形がどのように行われるかを理解する上で重要な要素です。金型製造工程。
多くの品質問題は、単一の要因によって引き起こされるものではありません。
以下のような要因が考えられます。
- 製品設計
- 金型設計
- 工具の状態
- プロセスパラメータ
- 材料特性
| 欠陥 | 考えられる原因 | 改善の方向性 |
|---|---|---|
| バリ | 遮断不良、過圧、摩耗 | 金型の嵌合とプロセスを確認する |
| ヒケ | 厚みセクション、冷却不良、充填不良 | 形状と冷却を改善 |
| ショートショット | 充填不良、ベント不足、低圧 | フローとプロセスを見直す |
| 反り | 冷却の不均一、収縮率の差 | 冷却と設計を最適化する |
| ウェルドライン | 複数のフローフロント | ゲートとフロー戦略を見直す |
| 焼け跡 | ベント不良、閉じ込められた空気 | 改善ベント |
| フローマーク | 充填不安定性 | ゲートとプロセスを調整する |
| エジェクタマーク | エジェクタ設計不良 | エジェクタシステムを改善する |
正しい解決策は、根本原因を特定することから始まります。
ステップ11:射出成形金型のメンテナンスとライフサイクル管理
高品質の金型は、生産開始後も継続的なメンテナンスが必要です。
よくある間違いは、金型の品質は承認後も維持されると考えることです。
実際には、生産によって金型の状態は徐々に変化します。
摩耗が発生する可能性があります。
オン:- スライド
- リフター
- エジェクタピン
- インサート
- シャットオフエリア
- ガイド部品
予防保全活動
一般的なメンテナンス内容:
- 金型洗浄
- 潤滑
- 防錆
- 冷却点検
- 摩耗点検
- 部品交換
- 表面点検
予防保全により、以下のリスクを軽減できます:
- 予期せぬダウンタイム
- 品質ばらつき
- 緊急事態修理
- 生産中断
DX Moldingは、メンテナンス、トラブルシューティング、スペアパーツ、改修、改造サービスを含む金型ライフサイクルサポートを提供します。
交換可能な部品と長期的な金型戦略
長期生産プログラムの場合、エンジニアは交換可能な部品を検討する必要があります。
例:
- インサート
- 摩耗プレート
- エジェクタ部品
- ゲート部品
- スライド摩耗部品
メンテナンス可能な金型は、初期承認のためだけに設計された金型よりも価値が高い場合が多いです。
ステップ12:射出成形金型の製造コストはいくらですか?
射出成形金型の製造コストは、多くのエンジニアリング要因によって異なります。
万能な金型は存在しません。
価格。主なコスト要因は以下のとおりです。
| コスト要因 | 影響 |
|---|---|
| 製品の複雑さ | 機能が増えるほど、金型加工の手間が増えます |
| 金型サイズ | 大型の金型ほど、材料と加工の手間が増えます |
| キャビティ数 | キャビティが増えるほど、複雑さが増します |
| 鋼材の選択 | 高性能材料はコストに影響します |
| 表面仕上げ | 研磨と表面処理は加工工程を増加させます |
| 公差要件 | 精度は加工と検査を増加させます |
| ランナーシステム | ホットランナーはシステムの複雑さを増します |
| 金型機構 | スライドとリフターは設計作業を増加させます |
| 試作要件 | 検証が増えるとエンジニアリング時間が長くなります |
| 生産量 | 金型寿命要件に影響します |
金型価格が最も安い見積もりが必ずしも最良とは限らない理由選択肢
低価格の見積もりには以下が含まれる場合があります。
- 詳細なDFM
- より高品質な鋼材
- 追加試験
- スペアパーツ
- 検査報告書
- メンテナンス計画
- 移管書類
真のプロジェクトコストには以下が含まれます。
金型投資 + 生産安定性 + メンテナンス + ダウンタイムリスク
わずかに高品質な金型を使用することで、製品ライフサイクル全体を通して総コストを削減できる場合があります。
ステップ13:射出成形金型メーカーをどのように評価すべきか
製造プロセスを理解することで、より的確な質問をすることができます。
次のような質問をする代わりに
「射出成形はできますか?」金型について?
質問:
「製造工程の各段階をどのように管理していますか?」
エンジニアリング能力の評価
サプライヤーが以下の項目を提供できるか確認する:
- 製品レビュー
- DFM分析
- 金型設計
- 材料推奨
- 製造リスク評価
製造能力の評価
確認事項:
- CNC加工
- EDM加工能力
- 研削加工
- 研磨加工
- 組立加工
- 検査
検証の評価能力
以下の点について確認してください。
- T0/T1/T2試作
- サンプル承認
- 寸法報告書
- 欠陥分析
- 変更記録
生産サポートの評価
サプライヤーが以下のサポートを提供できるか確認してください。
- 量産
- 工程最適化
- メンテナンス
- スペアパーツ
- 金型変更
DX Moldingは、エンジニアリングレビュー、金型開発、射出成形、生産サポートを含むカスタム製造ソリューションを提供しています。
射出成形金型製作開始前に購入者が準備すべきこと
プロジェクト?完全なRFQは金型選定の意思決定を改善します。
推奨情報には以下が含まれます。
- 3D CADファイル
- 2D図面
- 材料仕様
- 製品用途
- 年間生産量
- 重要寸法
- 表面要件
- 組立要件
- 色要件
- 表面テクスチャ要件
- 金型寿命予測
- 生産場所
- 品質関連文書要件
射出成形金型製造チェックリスト
金型プロジェクトを承認する前に、購入者は以下を確認する必要があります。
製品要件
✓ 製品機能が定義済み
✓ 材料が確認済み
✓重要寸法の特定
✓ 表面要件の文書化
DFMレビュー
✓ ドラフトのレビュー
✓ 肉厚の確認
✓ リブとボスのレビュー
✓ アンダーカットの評価
✓ 組立リスクの分析
金型設計
✓ キャビティレイアウトの承認
✓ ゲート戦略のレビュー
✓ 冷却システムの確認
✓ エジェクタシステムのレビュー
✓ 鋼材選定の承認
製造
✓ CNCプロセス管理
✓ 必要に応じてEDMの実施
✓ 部品の検査
✓ 金型組立の検証
バリデーション
✓ 必要に応じてT0/T1/T2の実施
✓ サンプルの承認
✓ 寸法の検証
✓ 生産プロセスの確認
生産
✓ 保守計画確立済み
✓ スペアパーツ準備済み
✓ 品質監視体制定義済み
よくある質問
射出成形金型製造の最初のステップは何ですか?
最初のステップは製品要件のレビューです。金型設計を開始する前に、エンジニアは製品設計、材料、生産量、品質要件、製造可能性を評価します。
射出成形金型製造にはどのくらい時間がかかりますか?
製造期間は、金型の複雑さ、サイズ、キャビティ数、材料、表面要件、試作要件、および修正サイクルによって異なります。
金型製作前にDFMが重要な理由
DFMは、金型製作開始前に製造リスクを特定します。抜き勾配、肉厚、アンダーカット、冷却、射出、外観、組立性に関する問題を未然に防ぐのに役立ちます。
射出成形金型にはどのような材料が使用されますか?
一般的な金型鋼材には、P20、718H、NAK80、S136、H13などがあります。適切な材料は、生産要件、樹脂、摩耗、腐食、表面処理の要件によって異なります。
射出成形金型試作では何が行われるのですか?
金型試作では、金型が許容できる部品を製造できるかどうかを検証します。エンジニアは、充填、射出、欠陥、外観、寸法、および必要な改善点を評価します。
T0、T1、T2金型試作とは何ですか?
T0は最初の金型テストです。
T1は修正後の改善を検証します。金型がプロジェクト要件を満たすまで、追加の試作が必要になる場合があります。金型製造と生産の両方を1つのサプライヤーで対応できますか?
はい。多くのOEMバイヤーは、コミュニケーションと生産移行が簡素化されるため、金型と射出成形の両方をサポートできるサプライヤーを好みます。
射出成形金型メーカーの選定方法
エンジニアリング能力、DFMプロセス、金型設計経験、機械加工能力、検証プロセス、品質管理、ライフサイクルサポートを評価してください。
射出成形金型のメンテナンスが必要な理由
金型には可動部品と摩耗部品が含まれています。予防保全は、品質の維持、ダウンタイムの削減、金型寿命の延長に役立ちます。
射出成形金型の見積もりにはどのような情報が必要ですか?
CADファイル、図面、材料、数量、用途、公差、表面要件、生産要件、品質要件を提供してください。
金型評価については、DX Moldingまでお問い合わせください。結論
射出成形金型の製造プロセスを理解することで、金型への投資前に適切な意思決定を行うことができます。信頼性の高い金型は、適切なエンジニアリングレビュー、DFM(製造性設計)、金型設計、精密加工、検証、品質管理、ライフサイクル管理を通じて製造されます。
プロジェクト固有の射出成形金型製造レビューをご希望の場合は、CADファイル、材料要件、生産量、重要寸法、および用途の詳細をご用意の上、DX Moldingまでお問い合わせください。