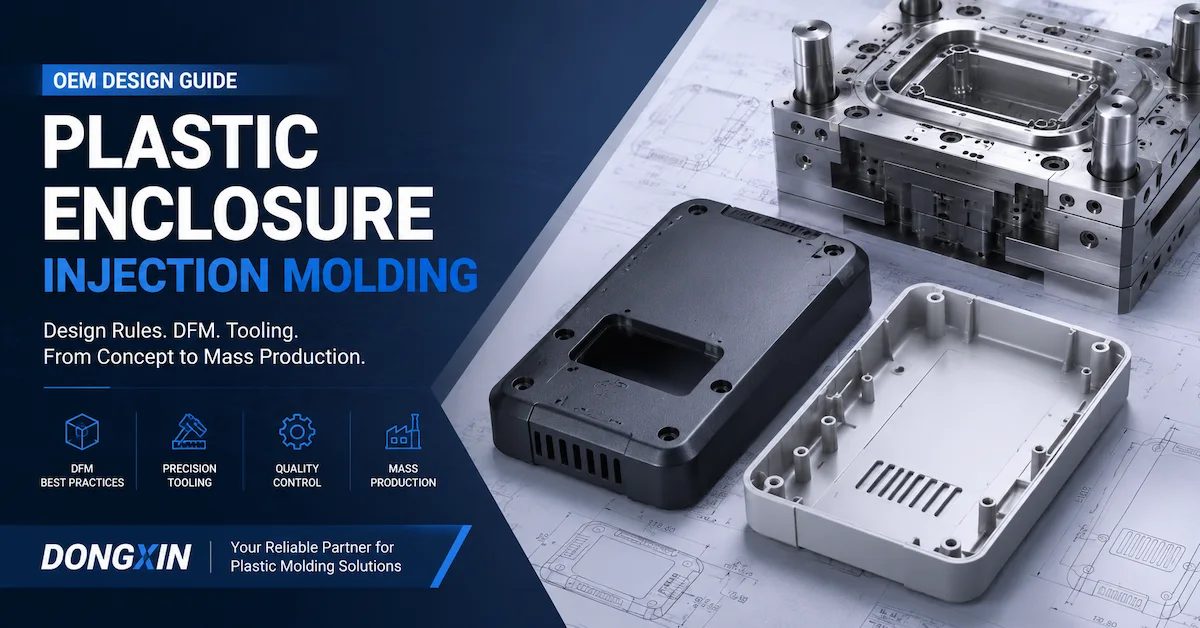
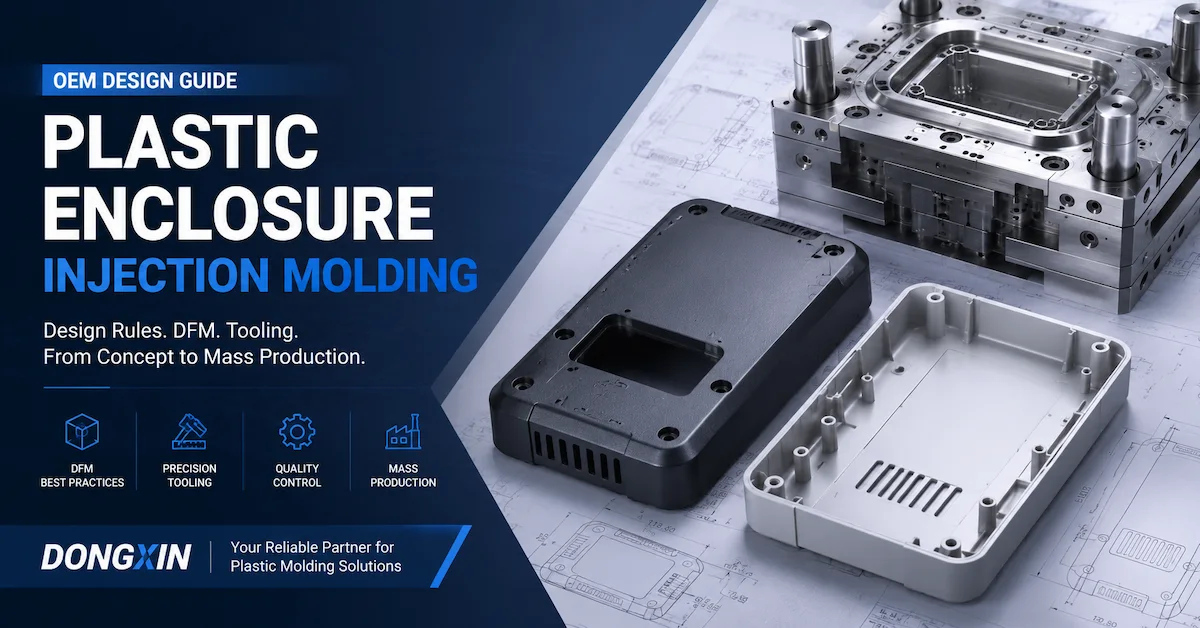
プラスチック製筐体の射出成形は、筐体が独立した外殻としてではなく、完全な電子機器アセンブリとして設計されている場合に成功する。 生産用鋼材を切断する前に、金型、樹脂、壁構造、PCBの位置、コネクタ開口部、固定方法、表面仕上げ、シーリング戦略、および検査計画が一致している必要があります。
電子機器OEMにとって、実用的な問題はCAD形状を充填できるかどうかだけではありません。重要なのは、提案された筐体が繰り返し成形でき、PCBやコネクタに無理な力を加えることなく組み立てられ、外観と寸法の検査に合格し、目標生産量で問題なく使用できるかどうかです。このガイドでは、通常その結果を左右する設計上の決定事項を解説し、サプライヤーを比較するための仕様チェックリストをバイヤーに提供します。
DX Moldingの公開製品情報には、電子機器筐体およびコネクタ向けのカスタムプラスチック射出成形、OEM/ODMサポート、金型開発、二次加工、組立、量産サポートが記載されています。ただし、これらの公開されている能力は、具体的な筐体、樹脂グレード、公差、数量、検査方法、および納期計画について、見積書で確認する必要があります。
電子機器用筐体を開発中ですか? 最新のCADデータ、2D図面、PCB外形図、コネクタ位置、樹脂必要量、年間数量、表面仕上げ、および組み立てに関する懸念事項を製造レビューのために送付してください。
プラスチック筐体製造に関するレビュープラスチック筐体射出成形とは?
プラスチック筐体射出成形とも呼ばれる プラスチック製筐体成形品 より広範な製造工程として議論される場合、この工程は、製品の内部部品、組み立てインターフェース、外観上の要件、および想定される生産数量に合わせて成形されたカスタム金型に溶融熱可塑性樹脂を注入することによって電子機器筐体を製造する工程を指します。筐体は、2つの嵌合シェル、カバー、ベース、ベゼル、バッテリードア、センサーカバー、または構造的な内部フレームを含む場合があります。
射出成形された電子機器筐体には、以下のものが組み込まれている可能性がある。
- プリント基板位置決め用ポストと取り付けボス。
- ねじタワー、ねじ込みインサート、またはセルフタッピングねじ機構。
- スナップフィット、フック、ラッチ、およびサービスリリース機能。
- コネクタ開口部、ケーブル出口、張力緩和機構、およびボタン窓。
- ディスプレイ開口部、ライトパイプシート、スピーカーグリル、換気スロット。
- ガスケット溝、シーリングランド、重ね合わせ接合部、および水切り形状。
- 内部リブ、ブラケット、シールド、および部品支持部。
したがって、筐体には複数の役割が同時に求められます。電子機器の保護、部品の配置、組み立て時の負荷伝達、外観の美しさ、そして想定される環境下での耐久性です。成形は容易でもコネクタの位置ずれを引き起こすような設計は、優れた筐体とは言えません。見た目は良くても組み立て時にプリント基板が挟まってしまうような設計は、量産には適していません。
金型ではなく、電子機器と組み立てから始めてください
最初の設計レビューでは、筐体と実際の電子部品の組み立て手順をマッピングする必要があります。プラスチック筐体の金型設計を開始する前に、購入者と供給者は、どの機能が機能的なものか、どの機能が外観上のものか、そして金型の変更が必要になった場合にどの部分が変更可能かについて合意する必要があります。
プリント基板と部品のパッケージ
基板外形、禁止領域、部品高さマップ、取り付け穴パターン、コネクタ形状、ケーブル曲げ要件、バッテリー位置、および発熱部品に関する情報を提供してください。筐体壁の寸法は正しくても、背の高いコンデンサ、シールド、アンテナ、ケーブル、またはコネクタラッチと干渉する可能性があります。CADレビューでは、空の筐体だけでなく、実装済みのアセンブリも考慮する必要があります。
各位置決め機能について、その目的を明確に定義してください。支柱は、基板を横方向に位置決めしたり、垂直方向に支持したり、回転を防止したり、ネジ締め荷重を支えたりする役割を担います。これらの機能には、それぞれ異なるクリアランスと支持形状が必要です。すべての支柱を厳密な位置決め装置として扱うと、組み立て時のばらつきが蓄積され、基板が歪んだ位置に固定されてしまう可能性があります。
コネクタとユーザーインターフェースの整合性
コネクタ開口部、ボタン、ディスプレイ、LED、マイクロフォン、スイッチなどは、筐体設計変更の頻繁な原因となります。図面には、これらの部品を制御するための基準方式を明記する必要があります。コネクタ開口部には嵌合プラグのためのクリアランスが必要ですが、クリアランスが大きすぎると目に見える隙間ができたり、内部シールが露出したりする可能性があります。ボタン開口部には、ボタンが擦れることなく移動できるようにしながら、半径方向の隙間を適切に制御する必要があります。
サプライヤーに、組み立て済みの状態で以下の機能を確認するよう依頼してください。
- コネクタの中心線と基板の基準線とのなす合い。
- コネクタの開口部のサイズとエッジクリアランス。
- ボタンの移動量、戻り具合、および側壁とのクリアランス。
- ディスプレイまたはレンズ開口部の位置合わせ。
- LEDの光漏れ経路と内部障壁。
- ケーブルの出口方向と曲げ半径。
保守性、シーリング、および組み立て手順
ネジ、スナップ、接着剤、熱圧着、超音波溶着、またはオーバーモールドを用いて組み立てられるハウジングは、それぞれ異なる部品設計が必要です。組み立て手順は、金型製作前に明確に記述しておく必要があります。なぜなら、組み立て手順によって、特定の箇所にアクセスできるか、スナップを外せるか、ガスケットをねじらずに取り付けられるかが決まるからです。
ガスケット付き筐体の場合、シール面、圧縮方向、接合ギャップ、コーナー半径、ねじの順序、および検査方法を明確に定義してください。公称ガスケット溝がシールを保証するとは限らないことに注意してください。成形部品には、精密な平面度、局所的な支持、および安定したクランプ経路が必要となる場合があります。サプライヤーは、どの面がシールに関わる重要な品質特性(CTQ)であり、どの面が一般的な表面であるかを特定する必要があります。
金型と部品の開発を同時に行う必要がありますか? 実用的な筐体レビューでは、金型を別個の購入品として扱うのではなく、製品構造、カスタム金型設計、試作成形、検査、および生産を関連付けて検討すべきである。
カスタムモールディングサービスを見る電子機器用プラスチック筐体材料の選定
プラスチック筐体材料の選定は、最も安価な樹脂を求める一般的な要求から始めるのではなく、使用環境と故障モードを考慮して行うべきです。選定するグレードは、充填性、収縮率、耐衝撃性、耐熱性、表面外観、耐薬品性、難燃性、色安定性、成形加工条件などに影響を与えます。
DX Molding社のプラスチック成形に関する公開ページには、ABS、PP、PE、PVC、ナイロン、PC、およびカスタムエンジニアリングプラスチックが材料オプションとして記載されています。筐体プロジェクトにおいては、実際のグレード、充填剤、着色剤、難燃剤パッケージ、および認証要件を確認する必要があります。PCやナイロンといった一般的な名称だけでは、製造仕様としては不十分です。
| マテリアルファミリー | 購入者が検討する理由 | 承認前の質問 |
|---|---|---|
| ABS | 外観、インパクト、加工性、および消費者向け筐体といった観点から検討されることが多い。 | どのような表面仕上げ、衝撃レベル、温度、および規制要件が適用されますか? |
| PC | 衝撃性能や耐熱性能が重要な場合によく検討される。 | そのグレードは、要求される仕上げ、化学物質への曝露、色、および応力レベルに適合していますか? |
| PC/ABSまたはエンジニアリングブレンド | 外観と性能のバランスを取る必要がある場合に検討される可能性がある。 | どのサプライヤーの等級、収縮データ、難燃性評価、および承認された代替品に関する規則が適用されますか? |
| PPまたはPE | 耐薬品性、生体利用性、または軽量で柔軟なデザインに適している可能性があります。 | 筐体は、剛性、クリープ特性、密閉性、および寸法に関する要件を満たしていますか? |
| ナイロンまたはその他のエンジニアリングプラスチック | 機能的なブラケット、マウント、または高い機械的負荷がかかる用途に関連する可能性があります。 | 湿気、充填材の向き、収縮、表面の外観は、ハウジングにどのような影響を与えるでしょうか? |
金型設計を変更する材料に関する問題
充填樹脂は、方向性収縮や目に見える流れ、繊維効果を生み出す可能性があります。難燃性グレードは、未改質グレードとは加工特性が異なる場合があります。透明または高光沢のハウジングは、テクスチャ加工された工業用カバーとはゲートおよびウェルドラインの要件が異なります。金型設計後に材料を変更すると、ゲートサイズ、冷却条件、突き出し、寸法補正、および試作条件に影響が出る可能性があります。
見積もりを出す前に、樹脂メーカーとグレード(分かっている場合)、色、充填材含有率、難燃性、再生材含有率、食品または医療用接触に関する要件(該当する場合)、および承認済みの代替品を記録してください。グレードが確定していない場合は、サプライヤーに想定されるグレードの見積もりを依頼し、グレードを選定する際に再確認する必要がある事項を明記してください。
プラスチック筐体の設計製造性(DFM):具体的な決定が必要な設計上の問題点
壁の厚さと局所的な質量
壁厚が適度に均一であれば、充填、冷却、収縮、寸法変化の予測が容易になります。問題となるのは、壁全体が厚すぎることだけではありません。ボス、リブの交差部、コーナー、コネクタ支持部、バッテリーポケット、または取り付けポスト周辺の断面が局所的に変化することが問題となります。これらの部分は周囲のシェルよりも高温になりやすく、収縮率も異なる可能性があります。
適切な肉厚値は、樹脂の種類、流動長、部品サイズ、剛性、外観、および製造要件によって異なります。選択したグレードと形状を確認せずに、図面に汎用的な肉厚値を記載しないでください。代わりに、公称肉厚、許容される肉厚変化、および厚みのある部分が目に見える表面に印刷される可能性のある箇所を特定してください。
リブ、ボス、および取り付けポスト
リブは壁全体に材料を追加することなく剛性を向上させることができますが、リブが厚すぎたり、外板に近すぎたりすると、沈み込みが生じる可能性があります。ボスは、締結具、荷重、挿入方法、および周囲の壁を考慮して設計する必要があります。ガセットで支持された中空のボスは、多くの場合、中実の円筒よりも制御が容易ですが、最終的な設計では、ねじの引き抜き、ひび割れ、工具のアクセス、抜き勾配、および排出について確認する必要があります。
各重要ボスについて、以下を定義する。
- ファスナーの種類、サイズ、挿入方向、および(分かっている場合は)取り付けトルク。
- 必要な穴の直径と深さ(インサート加工やセルフタッピング加工の有無を含む)。
- ボス高さ、サポートリブ、ベース半径、および化粧壁からのクリアランス。
- 基板または部品の位置合わせ機能。
- 検査方法および組立試験。
ドラフト、テクスチャ、排出
抜き勾配は、単なる外観上の好みではなく、解放に必要な要件です。外壁、内壁、リブ、ボス、深いポケット、コネクタ開口部、および表面テクスチャは、実際の引抜き方向で確認する必要があります。テクスチャは抵抗を増加させる可能性があるため、表面仕様書には仕上げの種類と、追加の解放余裕が必要な面を明記する必要があります。
サプライヤーに、提案されている射出位置を示すよう依頼してください。図面で許可されている場合を除き、射出痕は顧客の目に見える表面、シールランド、文字、または薄い支持されていないパネルに現れてはなりません。射出痕パターンによって目に見える輪や白化が残る場合、ハウジングは寸法検査に合格しても外観上の承認を得られない可能性があります。
アンダーカット、ラッチ、およびサービスアクセス
スナップフック、側面開口部、ケーブルチャンネル、グリル形状、ラッチリターンなどはアンダーカットの原因となる可能性があります。最適な解決策としては、スライダー、リフター、インサート、パーティングラインの変更、フレキシブルシャットオフ、またはフィーチャーの再設計などが考えられます。それぞれの選択肢によって、金型コスト、メンテナンス、金型の動き、およびバリ発生のリスクが変わります。
スナップフィットを承認する前に、組み立て方向、必要なたわみ量、材料のひずみ、繰り返し使用サイクル、取り外しのためのアクセス性、およびスナップが壁またはリブによって支えられているかどうかを確認してください。成形は容易でも、サービスのために取り外すことができないスナップは、現場での修理問題を引き起こす可能性があります。
外観と機能性を考慮したプラスチック筐体金型設計
パーティングラインと見える面
パーティングラインは、外観、シーリング、組み立て、抜き勾配、および金型構造を考慮して選択する必要があります。2ピースの電子機器ハウジングでは、分割線はパネルギャップ、ガスケット経路、コネクタ開口部、および上下シェルの位置合わせに影響を与えることがよくあります。金型製作が容易になるという理由だけで、主要な外観面に分割線を配置すべきではありません。提案された構造を一緒に確認してください。 プラスチック射出成形金型の範囲 そのため、製品とツールの決定は密接に関連している。
図面に以下の面をマークしてください。
- 顧客の目に触れるA級の顔、または外見が重要な顔。
- シールランドとガスケット溝。
- コネクタ、ディスプレイ、ボタン、ケーブルの開口部。
- 嵌合面とねじ込み部。
- ゲート部、ウェルドライン部、エジェクタ部、パーティングライン部は許容範囲内である。
ゲート位置と溶接線
ゲート位置は、流動長、充填状態、ウェルドライン位置、ゲート痕跡、エア抜き、反りなどに影響を与えます。電子機器筐体の射出成形では、これらの影響はディスプレイウィンドウ、ボタン開口部、ロゴ、コネクタ切り欠き、または大型フラットパネル周辺に現れることがあります。最適なゲートは、必ずしも機械に最も近いゲートやトリミングが最も容易なゲートとは限りません。
DFMレビューでは、提案されたゲート位置を示し、溶接線とエアトラップが発生しやすい箇所を特定する必要があります。溶接線が構造上または外観上の特徴の近くに発生する必要がある場合は、形状、通気、ゲート戦略、材料、またはプロセスを変更する必要があるかどうかを検討してください。サプライヤーは、予測される流動リスクと、試験で実際に確認された欠陥を区別する必要があります。
冷却と平坦性
大型の平面筐体パネルは、対向する領域で冷却や収縮の度合いが異なると反りが発生することがあります。そのため、広い表面、厚みのある突起部、角部、取り付けポスト、バッテリーポケット、インサートの境界部分など、周辺部での冷却を考慮する必要があります。冷却レイアウトは断面図で確認し、成形面、溝、射出成形システム、および残りの鋼材との関係を顧客が把握できるようにする必要があります。
冷却によってすべての設計上の問題を解決できるわけではありません。壁面が不均一なハウジング、充填バランスの偏り、繊維配向の偏り、または不適切なゲート形状などは、冷却方法を変更した後でも変形する可能性があります。適切な検証方法としては、冷却に関する仮説を部品の形状、材料、プロセスパラメータ、および測定結果と比較することが挙げられます。
射出成形電子機器筐体によく見られる欠陥
欠陥調査は、症状、発生箇所、材料ロット、空洞、加工条件、検査方法を明確に定義することから始めるべきです。同じ目に見える痕跡でも、原因は複数存在する可能性があります。例えば、ヒケは、局所的な質量、不十分な充填、ホットスポット、またはこれらの組み合わせによって発生する可能性があります。
| 観察された問題 | 設計またはプロセスにおける可能性のある要因 | 有用な検証 |
|---|---|---|
| ボスまたはリブの近くで沈む | 局所的な腫瘤、厚いリブ基部、充填材の損失、または化粧壁の裏側の冷却の遅延。 | 断面検査、肉厚測定、目視による等級判定、および管理された工程比較。 |
| パネルの反りや揺れ | 冷却ムラ、壁面の不均一性、ゲートまたは充填材の不均衡、繊維配向、または排出荷重。 | 平面度測定治具または基準法、測定図、キャビティトレーサビリティ、および工程記録。 |
| ショートショットまたは不完全なグリル | 流路が長い、断面が薄い、凍結が早い、通気不良、または処理条件の範囲が不十分。 | 充填状況の観察、通気口の確認、圧力と温度の記録、およびゲートまたはランナーの確認。 |
| 溶接線が見える | 気流の先端部が、温度や通気状態が不十分な開口部、リブ、インサート、または構造物の近くで合流する。 | フローリスクマップ、試験サンプル、外観上の限界サンプル、および必要に応じて機能強度チェック。 |
| 分割または遮断時にフラッシュ | パーティングラインの状態、シャットオフ部の摩耗、クランプまたは圧力の状態、あるいはサポート不足。 | パーティングライン検査、バリ許容値、金型状態記録、および再サンプル。 |
| 引きずり跡、白化、または排出痕 | ドラフト不足、テクスチャ抵抗、排出バランスの崩れ、または成形品が排出時にまだ高温である。 | 射出状況の確認、喫水測定、位置マークマップ、および制御された射出状況の観察。 |
| コネクタまたは基板のずれ | 基準点の積み重ね、ポストの位置、シェルの歪み、開口公差、または組み立て順序。 | CMM(三次元測定機)または規定の寸法検査に加え、実際のPCBおよびコネクタ組立テストを実施する。 |
| シール漏れまたはガスケットの挟み込み | ガスケット溝のばらつき、ハウジングの平面度、接合部の隙間、コーナー半径、ネジの順番、または圧縮の不一致。 | ガスケットの取り付け確認、締め付けトルク、平面度測定、および合意された漏れ試験。 |
生産リリース前に電子機器筐体を検証する方法
検証は、金型、成形品、組立品、および使用目的を関連付ける必要があります。CMMレポートだけでは、ハウジングが正しく組み立てられること、表面仕上げが許容範囲内であること、またはガスケットが確実に密閉されることを証明するものではありません。受入計画には、どの特徴を測定するか、どのサンプルを組立るか、およびどのような条件を適用するかを明記する必要があります。
1. 設計および金型レビュー
加工前に、管理されたCAD改訂版、2D図面、材料グレード、パーティングライン、ゲート、冷却、突き出し、スライド、リフター、インサート、表面仕上げ、および品質に重要な特徴を確認してください。サプライヤーは、未解決のリスク、前提条件、および各アクションの担当者を特定する必要があります。設計レビューは、成形用語の一般的なリストを作成するのではなく、決定事項を記録する場合にのみ有用です。
2. T0およびT1サンプルレビュー
初期の試作段階では、材料、機械、金型温度、射出および保圧条件、冷却またはサイクル設定、キャビティ識別情報、およびサンプル改訂内容を記録してください。充填率、ショートショット、バリ、ヒケ、ウェルドライン、焼け、射出痕、反り、および目視による仕上がりを確認してください。最初の試作は、実際の金型に関する証拠であり、すべての生産条件が既に安定していることの証明ではありません。
3. 寸法および組立検証
図面に指定された方法を使用して、基準点、コネクタ開口部、PCBポスト、ネジ穴、嵌合面、シーリングランド、パネルギャップ、およびその他の重要な品質特性(CTQ)を測定します。定義された点や特徴についてはCMMデータが適切な場合がありますが、平面度、形状、外観、および組み立てについては、別途治具または検査が必要になる場合があります。
使用可能な場合は、目的のプリント基板、コネクタ、ファスナー、ガスケット、ボタン、ディスプレイ、その他の重要な部品を使用して、実際の組み立てチェックを実施してください。組み立てに力が必要かどうか、ネジがきちんと締まるかどうか、コネクタが中央に配置されているかどうか、基板を持ち上げたり無理な力を加えたりすることなく筐体が閉じるかどうかを記録してください。
4. プロセスと再現性のレビュー
修正が完了したら、承認された部品が意図した樹脂とプロセスウィンドウから製造されたものであることを確認してください。マルチキャビティツールの場合は、キャビティの識別情報とサンプルのトレーサビリティを維持してください。試作で選択した最も見栄えの良いサンプルだけでなく、繰り返しショットを行った場合でも、エンクロージャが合意された範囲内に収まっていることを確認してください。
5. 環境試験または機能試験
用途に応じて、温度暴露、化学物質接触、衝撃、振動、ボタンまたはラッチの作動、コネクタ挿入、ねじトルク、ガスケットシール、または侵入保護に関する試験を追加してください。正確な試験方法と合格基準は、製品所有者の合意が必要です。一般的な金型試験を環境適合性試験として説明しないでください。
OEMプラスチック筐体製造ワークフロー
管理されたOEMプラスチック筐体製造プログラムでは、各段階で明確な成果物を生み出すべきである。
- プロジェクト入力レビュー: 3D CAD、2D図面、PCBおよびコネクタのデータ、樹脂、数量、仕上げ、組み立て方法、および対象市場の要件を収集します。
- プラスチック製筐体 DFM: 壁面遷移部、抜き勾配、リブ、ボス、スナップフィット、アンダーカット、パーティングライン、ゲート、冷却、排出、および公差戦略を確認します。
- 見積もりと作業範囲の確認: 金型所有権、金型構造、キャビティ、鋼材に関する前提条件、試作範囲、検査、生産、組立、梱包、および配送に関する責任を明確にする。
- プラスチック筐体金型設計: 承認された金型コンセプトを、重要な特徴を網羅した断面図と文書化されたリスクリストとともに公開する。
- 機械加工と組み立て: コア、キャビティ、インサート、スライド、リフター、エジェクタ部品、冷却接続部を製造し、その後金型を組み立てて検査する。
- 試作成形と修正: サンプルを図面、外観基準、組立チェック、および工程記録と比較し、承認前に変更点を割り当てる。
- 生産および二次加工: 承認された樹脂とプロセスを実行し、その後、作業範囲に含まれている場合は、トリミング、研磨、組み立て、ラベル貼り、または包装を行います。
DX Moldingの公開サービスページでは、要件とファイルレビューから、DFM、見積もり、金型設計、CNCおよびEDM加工、試作成形、検査、サンプル承認、量産、梱包、納品までのワークフローが説明されています。また、CADファイル、2D図面、STEP/STLファイル、サンプル、材料要件、目標数量、仕上げ、色、公差に関する注記を提出してレビューを受けることができると記載されています。これらは公開されているサービスの説明であり、見積もりには購入者の筐体に適用される内容が正確に明記されている必要があります。
プラスチック筐体調達仕様チェックリスト
サプライヤーは、製品名だけでは安定した筐体プログラムの見積もりを提示することはできません。見積依頼書には、外観筐体、構造電子機器筐体、密閉型デバイス、および大量生産される消費者向けカバーを区別できる十分な情報を含める必要があります。曖昧な見積もりを減らすために、以下のチェックリストをご活用ください。
| いいえ。 | RFQアイテム | 何を明記するか | 証拠を要求する |
|---|---|---|---|
| 1 | 部品データ | 3D CAD、2D図面、改訂、および製品パッケージの管理。 | ファイル一覧と改訂確認。 |
| 2 | 電子アセンブリ | プリント基板、コネクタ、部品の高さ、ケーブル、バッテリー、ディスプレイ、および配置禁止区域。 | 組み立て適合性レビューおよびインターフェースマップ。 |
| 3 | 材料 | ポリマーの種類、グレード、色、充填剤、難燃性、および承認された代替品。 | 樹脂データおよび材料仮定記録。 |
| 4 | 生産量と工具 | 年間需要、バッチサイズ、目標キャビティ数、試作品の必要性、金型所有状況。 | 金型コンセプトと生産計画。 |
| 5 | 外観 | 可視領域、光沢、質感、色基準、ロゴ、ゲートおよびパーティングラインの限界。 | 化粧品規格および承認済みサンプル。 |
| 6 | 組み立て | ネジ、スナップ、インサート、接着剤、溶接、ガスケット、トルク、およびサービス手順。 | 組み立て作業手順書および適合性テスト。 |
| 7 | CTQと許容範囲 | 基準点、コネクタの位置合わせ、PCBの支柱、封止面、隙間、平面度、および重要な寸法。 | 検査計画、CMMまたは治具を用いた検査方法、および報告書のフォーマット。 |
| 8 | モールドスコープ | キャビティ数、ランナーまたはゲートの概念、スライド、リフター、インサート、冷却、および排出。 | 金型レイアウト図および重要断面図。 |
| 9 | 検証 | T0/T1の範囲は、サンプル、検査、組み立て、環境試験または漏洩試験です。 | 試験報告書および是正措置リスト。 |
| 10 | 供給と配送 | 生産数量、包装、ラベル表示、検査承認、および配送先。 | 見積もり範囲と出荷計画。 |
カスタムプラスチック筐体メーカーに尋ねるべきこと
特注プラスチック筐体メーカーを比較検討する際は、一般的な能力説明ではなく、実際の部品に関する証拠を求めましょう。サプライヤーは、製品設計の所有者、DFM(製造性設計)の承認者、どの改訂版が金型に使用されているか、変更管理の方法、試作時に測定される結果について説明すべきです。
サプライヤーへの質問例:
- 筐体のどの機能が金型コストやリードタイムに最も影響を与える可能性が高いですか?
- パーティングライン、ゲート、エジェクター、スライダー、リフターはどこに設置されますか?
- どの目に見える面に、ゲート、ウェルドライン、エジェクタ、またはパーティングラインの痕跡が見られる可能性がありますか?
- プリント基板、コネクタ、ガスケット、ネジの接合部はどのように測定されますか?
- 金型設計には、どの材料グレードと収縮率の仮定が用いられていますか?
- T0とT1では何が検査されるのか、また、空洞サンプルはどのように識別されるのか?
- どの金型修正が含まれていますか?また、工程変更と金型変更はどのように区別されますか?
- 同じプログラムで、成形部品、二次加工、組み立て、梱包、配送をサポートできますか?
DX Moldingの公開ページには、Shenzhen DongXin Technology Co., Ltd.がカスタムプラスチック成形、プラスチック射出成形金型、OEM/ODM開発、工業デザイン、CNC加工、試作成形、および関連する生産サポートを提供する企業として記載されています。また、公開されているプラスチック成形のページには、電子機器の筐体とコネクタが応用分野として挙げられており、二次加工、組み立て、OEM/ODMカスタマイズ、および検査関連の利点が列挙されています。これらは公開されている能力説明として扱い、具体的なRFQについては、正確な設備、材料、検査、最小注文数、リードタイム、梱包、および受入条件を確認してください。
試作筐体を量産用金型より先に製作すべき場合
筐体の形状、プリント基板、コネクタの位置、樹脂、外観、および組み立て方法が十分に安定している場合は、量産用治具の使用が適切です。一方、チームがまだ手触り、プリント基板の適合性、ケーブル配線、ボタンのストローク、ガスケットの圧縮、または保守アクセスを確認する必要がある場合は、プロトタイプまたはソフトツールによる方法の方が有効な場合があります。
工程の違いを確認せずに試作品を用いて生産上重要な寸法を承認しないでください。試作品の材料や工程では、最終的な射出成形電子機器筐体の収縮、質感、ウェルドライン、射出挙動、または組み立て剛性を再現できない場合があります。試作品は、明確に定義された設計上の疑問に答え、変更点を管理された生産CADに反映させるものでなければなりません。
プラスチック筐体射出成形に関するよくある質問
電子機器の筐体に最適な素材は何ですか?
万能な最適材料は存在しません。ABS、PC、PC/ABS、PP、PE、ナイロン、その他のエンジニアリングプラスチックは、衝撃、熱、耐薬品性、外観、剛性、難燃性、コスト、および規制要件に応じて検討されます。一般的なポリマー名よりも、承認されたサプライヤーのグレードの方が重要です。プラスチック筐体材料の選定は、最終的な金型および製造工程の決定前に記録しておく必要があります。
プラスチック製の電子機器筐体は、どのくらいの厚さであるべきですか?
あらゆる筐体に適した単一の壁厚は存在しません。適切な値は、樹脂の種類、流動長、部品サイズ、剛性、表面仕上げ、リブ、ボス、製造条件、および組み立て荷重によって異なります。設計目標は、単に可能な限り厚い筐体を作ることではなく、適度に均一な壁と計画的な局所的な移行部を備えた、制御可能な構造を実現することです。
筐体ボス周辺にヒケが発生するのはなぜですか?
ボスやリブの交差部は、周囲のシェルとは異なる冷却・収縮特性を持つ局所的な塊を形成する可能性があります。充填、冷却、壁面関係、材料なども影響します。修正箇所が形状、金型、成形条件のいずれに属するかを判断する前に、断面厚さ、ボス支持方法、外観壁、プロセス記録、および目視限界サンプルを確認してください。
成形ハウジング部品におけるコネクタの位置合わせはどのように制御できるのか?
プリント基板、コネクタ、ハウジングの嵌合部周辺の基準点を定義し、開口部と取付ポストを実際の組み立て品と合わせて検査します。CMMまたは寸法検査で定義された形状を確認できますが、挿入、保持、位置合わせ、クリアランスを確認するには、組み立てテストが依然として必要です。
プラスチック筐体のDFMには何が含まれていますか?
プラスチック筐体の設計製造性(DFM)では、壁厚、リブ、ボス、抜き勾配、表面仕上げ、アンダーカット、パーティングライン、ゲート、溶接線、通気孔、冷却、排出機構、インサート、スライド、リフター、材質、公差、表面仕上げ、組立、検査といった項目を網羅する必要があります。有用なレポートでは、それぞれの懸念事項を提案された対策と関連付け、そのリスクがコスト、リードタイム、外観、機能、生産安定性のいずれに影響するかを明確に示します。
スナップフィット部品を電子機器の筐体に成形することは可能でしょうか?
はい、ただし、スナップ機構は樹脂の柔軟性、たわみ、応力、組み立て方向、離型性、金型の動きを考慮して設計する必要があります。アンダーカットがある場合は、スライダー、リフター、インサート、または部品の向きの変更が必要になる場合があります。ハウジングを開閉する予定がある場合は、繰り返し使用サイクルでのテストを実施する必要があります。
OEM向けプラスチック筐体製造の見積依頼書には何を含めるべきですか?
管理されたCADデータと図面、PCBとコネクタのデータ、樹脂と色、年間生産量、キャビティ目標、組立方法、表面仕上げ、化粧ゾーン、CTQ(重要品質特性)、公差と基準点戦略、検証試験、パッケージング、納品先、および金型所有権を含めてください。また、金型コンセプト、試作範囲、検査方法、および見積もりの前提条件も要求してください。
DX Molding社は金型と筐体の両方を製造できますか?
DX Moldingのウェブサイトでは、カスタムプラスチック射出成形金型の開発とプラスチック成形サポートの両方について説明されており、電子機器筐体などの用途も含まれています。具体的なプロジェクトの範囲については、見積書で確認する必要があります。見積書には、金型、成形部品、組み立て、二次加工、梱包、検査、配送が含まれるかどうかを含めてください。
結論
プラスチック筐体の射出成形は、製品、金型、材料、および組立工程を統合した決定として承認されるべきである。最もリスクの高い要素は、通常、外殻単体ではなく、プリント基板、コネクタ開口部、取付ポスト、ボス、スナップ、ガスケット、パーティングライン、表面仕上げ、および製造工程間の関係性である。
信頼性の高い電子機器筐体プログラムを実現するには、まず組み立てと環境を定義し、管理された樹脂グレードを選択し、壁面の移行部を慎重に設計し、適切に設計されたリブで剛性を確保し、ファスナー周辺にボスを設計し、鋼板切断前に抜き勾配、表面テクスチャ、アンダーカット、ゲート、冷却、射出成形をレビューする必要があります。その後、寸法検査、外観検査、組み立てチェック、および製品に必要な機能テストや環境テストを実施して、実際の成形部品を検証します。
DX Moldingの公式ウェブサイトでは、プラスチック成形、プラスチック射出成形金型、OEM/ODM開発、DFM(製造性設計)、機械加工、試作成形、検査、および生産サポートを世界中のお客様に提供しています。最終的な金型価格、納期、材料、公差、最小発注数量(MOQ)、梱包、および受入基準はプロジェクトごとに異なり、管理されたCADデータ、樹脂グレード、年間数量、および検査計画に基づいて確認する必要があります。
射出成形による電子機器筐体の開発準備はできていますか?
実務的なレビューを行うため、CADデータの改訂版、PCBとコネクタの詳細、材質、体積、表面処理、組み立て方法、および重要な寸法を共有してください。
プラスチック製筐体プロジェクトについてご相談ください