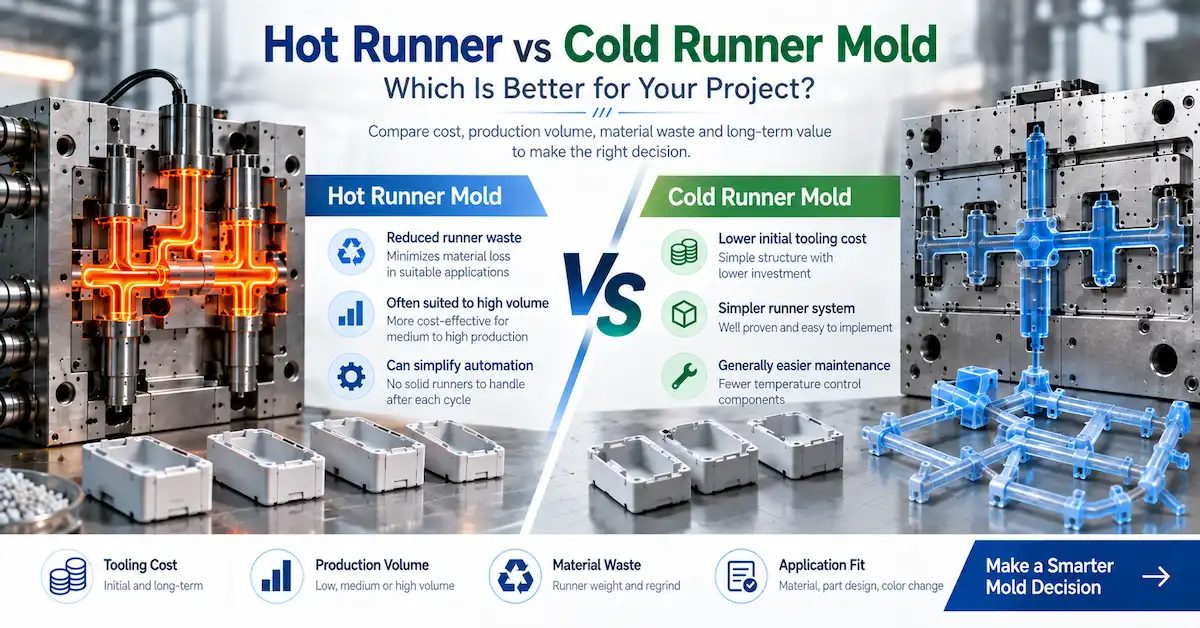
Формы для литья с использованием горячего или холодного литья: что лучше?
Ответ не сводится к простому утверждению «горячий канал лучше подходит для больших объемов» или «холодный канал дешевле».
Для OEM-заказчика вопрос о том, какая форма лучше — с горячеканальной или холодноканальной системой, — должен решаться в рамках всей производственной программы:
Годовой объем производства
Стоимость смолы
Вес бегуна
Количество полостей
Размер детали
Требования к воротам
Частота изменения цвета
Термочувствительность материала
Требования к автоматизации
Возможность обслуживания плесени
Ожидаемый срок службы инструмента
Место производства
Использование системы горячего литья позволяет сократить или полностью исключить потери, характерные для систем холодного литья, в подходящих областях применения, но при этом требует дополнительных нагревателей, форсунок, коллекторов, электрических компонентов, контроля температуры и технического обслуживания.
Холоднолитая система каналов обычно предлагает более простую оснастку и меньшую начальную сложность, но каждый цикл может создавать материал литниковой системы, который необходимо удалить, повторно использовать, переработать или утилизировать.
Таким образом, правильным решением является не:
Какая технология изготовления пресс-форм более совершенна?
Это:
Какая система литниковых каналов обеспечивает наименьшую практически осуществимую стоимость на единицу качественной детали при соблюдении требуемых условий качества, производительности, технического обслуживания и производства?
Компания DX Molding предлагает как горячие, так и холодные канавки в рамках своих возможностей по изготовлению пресс-форм для литья пластмасс под давлением , что позволяет подобрать стратегию канавки в соответствии с конкретным проектом, а не выбирать ее в качестве фиксированного стандарта.

Краткий ответ: Когда лучше использовать систему горячего литья, а когда — систему холодного литья?
Для покупателей, которым необходима система быстрого принятия решений:
| Состояние проекта | Успешный бегун часто заслуживает оценки | Холодный бегун часто заслуживает оценки |
|---|---|---|
| Очень высокий годовой объем | ✓ | |
| Дорогая смола | ✓ | |
| Большое соотношение диаметра литника к диаметру детали. | ✓ | |
| Многогнездное производство | ✓ | ✓ |
| Автоматизированное производство | ✓ | |
| Низкий первоначальный бюджет на оснастку. | ✓ | |
| Низкий или неопределенный объем | ✓ | |
| Частые изменения цвета | Зависит от | ✓ |
| Термочувствительная смола | Зависит от | ✓ |
| Простая часть | Зависит от | ✓ |
| Требуется простое местное техническое обслуживание. | ✓ | |
| Ограниченная поддержка системы горячего торможения в пункте назначения. | ✓ | |
| Материал для литниковых каналов может быть использован повторно с экономической точки зрения. | Зависит от | ✓ |
| Требуется косметический контроль за воротами. | ✓ | Зависит от |
Эта таблица является отправной точкой, а не заменой анализа DFM и анализа производственных затрат.
Для покупателей, уже рассматривающих программу по разработке специализированной оснастки для систем горячего литья, руководство DX Molding по производителям пресс-форм для систем горячего литья более подробно рассматривает архитектуру системы, клапанные затворы, коллекторы, совместимость смол и квалификацию поставщиков.
В чём основное различие между формами с горячеканальной и холодноканальной системой подачи расплава?
Принципиальное различие заключается в том, что происходит с пластиком внутри литниковой системы.
Плесень холодного литья
В традиционной системе холодного литья пластик заполняет литниковый канал и затвор вместе с формованной деталью.
В ходе каждого цикла литник охлаждается и затвердевает.
После вскрытия формы в процессе обычно получаются следующие продукты:
Готовая формованная деталь
Надежный бегун
Соединение ворот или остаток ворот
В таком случае бегун должен быть:
Разделённые
При необходимости выполните переустановку.
Переработанный
Переработано
Или выброшен
Форма для горячего литья
В системе горячего канала используются нагреваемые компоненты для поддержания расплавленного состояния пластика внутри подающей системы между циклами.
Система может включать в себя:
Нагретый коллектор
Форсунки
Обогреватели
Термопары
Регулятор температуры
Термозатворы или задвижки
Поскольку подаваемый материал остается расплавленным, традиционный твердый холодный канал, как правило, сокращается или вовсе исключается в зависимости от конструкции системы.
Эта разница меняет экономику потребления материалов, изготовления пресс-форм, их обслуживания и производства.
Не сравнивайте только цену плесени.
Одна из самых распространенных ошибок при поиске поставщиков — это сравнение:
Цена пресс-формы для холодного литья против цены пресс-формы для горячего литья
без сравнения эксплуатационных расходов после ввода пресс-формы в производство.
Оборудование для горячеканальных систем обычно требует больших первоначальных инвестиций, поскольку оно содержит больше компонентов и требует более сложных инженерных решений.
Однако более дешевая форма для холодного литья может производить литниковый материал в каждом цикле на протяжении многих лет.
Правильное сравнение:
Инвестиции в оснастку + Стоимость пускового оборудования + Стоимость цикла + Затраты на рабочую силу + Техническое обслуживание + Время простоя + Риск брака
в течение запланированного срока действия программы.
Как объем производства влияет на принятие решения?
Объём производства, как правило, является одним из наиболее сильных факторов, определяющих экономический рост.
Мелкосерийное производство
Предположим, что производство данного продукта осуществляется лишь эпизодически или в относительно небольших объемах в год.
В такой ситуации экономия материала за счет отказа от литниковых каналов может потребовать много времени для окупаемости дополнительных инвестиций в горячеканальные системы.
Таким образом, более простая форма для литья под давлением с холодным литником может быть более целесообразной с коммерческой точки зрения.
Высокообъемное производство
Теперь рассмотрим продукт, который производится непрерывно в течение нескольких лет.
Даже относительно небольшое количество материала литниковой системы за цикл может накапливаться в сотнях тысяч или миллионах деталей.
В таких условиях инвестиции в высокопроизводительные системы охлаждения могут стать более оправданными.
Покупатель должен оценивать общий объем продаж за весь срок сотрудничества, а не только первый заказ.
Используйте вес литника для сравнения реальной стоимости материалов.
Полезным расчетом для оптимизации процесса закупки является соотношение количества литников к количеству деталей .
Например:
Вес детали: 40 г
Вес холодного вертела: 20 г
Соотношение литников к деталям: 50%
Это означает, что для заполнения холодного литника на каждые 40 г готовой детали требуется еще 20 г пластика.
Если направляющую невозможно использовать повторно, это может существенно повлиять на экономику использования материалов.
В качестве противоположности рассмотрим следующее:
Вес детали: 200 г
Вес холодного бегуна: 8 г
Относительные потери среди бегунов значительно меньше.
Во втором случае исключение бегуна из соревнований может принести меньшую финансовую выгоду.
Полезный вопрос покупателя
Вместо того чтобы спрашивать:
Насколько дороже обойдется форма для горячеканальной системы?
просить:
Сколько килограммов материала литникового канала будет производиться при использовании конструкции с холодным литниковым каналом в течение предполагаемого срока эксплуатации?
Этот вопрос напрямую связывает проектирование пресс-форм с экономикой производства.
Простой расчет точки безубыточности для системы горячего литья
Покупатели могут провести предварительный расчет, прежде чем приступать к более детальному анализу.
Предполагать:
Годовой объем производства: 500 000 деталей.
Вес порции: 15 г на одну порцию.
Одна порция на одну порцию
Стоимость смолы: 4 доллара за кг.
Литниковый канал не может быть экономически целесообразно повторно использован в конечном продукте.
Дополнительные инвестиции в оснастку для горячеканальной системы: 18 000 долларов.
Ежегодный материал для бегунов:
500 000 × 15 г = 7500 кг
Годовая теоретическая материальная стоимость бегунов:
7500 кг × 4 доллара = 30 000 долларов
В этом упрощенном примере материальная ценность, потенциально связанная с холодной канальной системой, превышает дополнительные инвестиции в горячую канальную систему.
Это не доказывает автоматически, что система горячего впрыска — лучшее решение.
При фактическом расчете необходимо также учитывать:
Норма переработанного сырья
ценность переработки бегуна
Техническое обслуживание горячеканальных систем
Замена обогревателя
стоимость контроллера
Время простоя
Время цикла
процент брака
Поведение смолы
Жизнь плесени
Однако этот пример наглядно демонстрирует, почему сравнение только цен на пресс-форму может ввести в заблуждение.
Стоимость смолы может кардинально изменить экономические показатели.
Цена материалов влияет на то, как быстро экономия на материалах становится существенной.
Более дешевая сырьевая смола
При использовании недорогих материалов и небольших объемов производства финансовые потери от использования системы холодного литья могут быть приемлемыми.
Более дорогостоящая инженерная смола
При использовании в проекте более дорогих конструкционных пластмасс материал литниковой системы может составлять значительную часть расчета себестоимости единицы продукции.
Примеры условий проекта, заслуживающих более тщательной оценки, включают:
Дорогостоящая инженерная смола
Материал, армированный стекловолокном
Специальные соединения
Огнестойкие материалы
Соединения, подобранные по цвету
Материалы с ограниченным количеством переработанного сырья
Покупатель должен рассчитать стоимость утраченного или поврежденного материала , а не только его вес.
Можно ли повторно использовать материал, используемый в системах холодного литья?
Иногда.
Однако фразу «мы можем повторно измельчить беговую дорожку» не следует автоматически рассматривать как концепцию безотходного производства.
Покупатель должен спросить:
Разрешено ли повторное измельчение данного продукта?
Какой процент вторичного сырья допустим?
Разлагается ли материал после многократного воздействия высоких температур?
Изменится ли цвет или внешний вид переработанного материала?
Запрещает ли клиент перемалывание?
Влияет ли переработка на механические характеристики?
Какое оборудование и рабочая сила необходимы?
Как предотвращается загрязнение?
Система холодного литья может оставаться экономически привлекательной, если материал литниковых каналов можно безопасно и стабильно обрабатывать.
Однако реальную ценность вторичного сырья следует проверять, а не предполагать.
Какая система лучше подходит для многогнездных пресс-форм?
Обе системы поддерживают многогнездную оснастку.
Однако количество полостей делает конструкцию литниковых каналов все более важной.
Многокамерная система холодного литья
Многогнездная пресс-форма с холодным литником может обеспечить высокую производительность при относительно простой оснастке.
Инженерной команде по-прежнему необходимо управлять следующими задачами:
Баланс бегуна
Баланс ворот
Наполнение
Упаковка
Размер бегуна
Охлаждение
Дегейтинг
По мере увеличения количества полостей сеть каналов также может расширяться.
Многогнездная система горячего литья
Впускной коллектор с горячими каналами может подавать жидкость в несколько полостей, не создавая при этом ту же самую традиционную систему с сплошными каналами.
Это может стать привлекательным для применения в крупномасштабных проектах.
Однако большее количество кариеса может также означать:
Больше форсунок
Больше зон отопления
Дополнительные электрические компоненты
Дополнительные требования к балансу
Повышенная сложность технического обслуживания
Поэтому при принятии решения следует учитывать количество полостей, объем, вес детали, состав смолы, вес литника и необходимость технического обслуживания.
Компания DX Molding более подробно рассматривает эти вопросы в своем руководстве для производителей пресс-форм для литья под давлением больших объемов продукции .
Всегда ли система горячего литья сокращает время цикла?
Нет.
К этому утверждению следует отнестись с осторожностью.
Система горячего литья устраняет необходимость охлаждения и удаления жидкости, характерную для традиционной системы холодного литья, что в некоторых проектах может способствовать оптимизации цикла.
Однако фактическое время цикла также зависит от:
Толщина стенки детали
Частичное охлаждение
Температура формы
Смола
Упаковка
Выброс
Производительность машины
Конструкция охлаждающего канала
Перед извлечением отформованная деталь должна достаточно остыть.
Некачественная система охлаждения полости не станет эффективной только потому, что в пресс-форме используется горячеканальная система.
В руководстве по проектированию пресс-форм для литья под давлением от компании DX Molding объясняется, почему стратегию литниковых каналов, охлаждение, выталкивание, компоновку полости и требования к оборудованию следует рассматривать совместно.
Что лучше для автоматизации?
Формы с горячим каналом могут упростить некоторые автоматизированные производственные ячейки, поскольку после каждого цикла может отсутствовать сплошной холодный канал, который необходимо отделять.
Это может снизить потребность в:
Разделение бегунов
Обработка бегунов
Грануляция
Дополнительное перемещение материалов
Однако решения об автоматизации по-прежнему зависят от следующих факторов:
Выброс детали
Роботизированная обработка
Остатки ворот
Проверка
Упаковка
Вставить загрузку
Требования к циклу
Формы с холодным литником также могут быть эффективно автоматизированы.
Разница заключается в том, что автоматизированной системе может потребоваться управлять как деталями, так и литниковым материалом.
Какая система лучше подходит для косметических деталей?
Ни один из типов беговых кроссовок не гарантирует лучшего внешнего вида.
Внешний вид во многом зависит от конструкции затвора и процесса обработки.
Варианты Hot Runner
В зависимости от системы, системы горячего водоснабжения могут поддерживать:
Термозатворы
Задвижки клапанов
Несколько мест расположения ворот
Последовательное управление в подходящих приложениях
Эти варианты предоставляют инженерам большую гибкость в выборе способа подачи смолы в крупные или декоративные компоненты.
Варианты холодного пуска
Конструкции с холодным каналом также могут поддерживать различные стратегии литникового регулирования.
Например, трехплитная форма может обеспечить дополнительную гибкость в выборе литникового канала по сравнению с простой двухплитной структурой с холодным литником.
Покупатели, сравнивающие варианты литниковых систем, могут ознакомиться с руководством поставщика трехплитных пресс-форм от компании DX Molding.
Лучший выбор зависит от:
Приемка по знаку отличия
Положение линии сварки
Длина заполнения
Направление потока
Косметическая зона
Размер детали
Смола
Какую систему проще обслуживать?
Как правило, преимуществом при беге в холодную погоду является простота конструкции.
Техническое обслуживание холодного канала
Для традиционной формы с холодным канавочным каналом не требуется та же система подогрева коллектора и сопла.
Это может упростить ситуацию:
Поиск неисправностей
Планирование запасных частей
Местный ремонт
Перенос формы
Техническое обслуживание горячеканальных систем
В систему горячего литья добавляются такие компоненты, как:
Обогреватели
Термопары
Проводка
Форсунки
Коллектор
Компоненты задвижки, где это применимо
В случае сбоев может потребоваться специализированная диагностика.
При выборе долгосрочных программ покупателям следует задать следующие вопросы:
Какую марку горячеканальных систем использовать?
Есть ли в наличии запасные обогреватели в вашем регионе?
Существуют ли стандартизированные термопары?
Совместим ли контроллер с производственным оборудованием?
Как быстро можно получить сменные форсунки?
Будут ли предоставлены схемы электропроводки?
Это особенно важно, если пресс-форма будет экспортироваться.
Что лучше, если плесень будет перенесена за границу?
Ответ во многом зависит от целевого завода.
Пресс-форма для горячеканальной системы, изготовленная в Китае и эксплуатируемая за рубежом, должна быть спроектирована с учетом условий конечного процесса формования.
Покупателям следует проверить:
Совместимость с контроллером горячеканальной системы
Напряжение
Электрические разъемы
Стандарт термопары
Запасные обогреватели
Запасные форсунки
Документация по электропроводке
Доступность местных услуг
Совместимость с литьевыми машинами
Обычно использование формы с холодным канавочным каналом снижает зависимость от системы теплоснабжения.
Для клиентов, отдающих приоритет простоте локального обслуживания или эксплуатирующих пресс-форму на предприятии с ограниченной поддержкой горячеканальных систем, такая простота может быть ценной.
В руководстве DX Molding по передаче оснастки для литья под давлением рассматриваются дополнительные вопросы, которые покупателям следует уточнить, если оснастка будет производиться на другом производственном предприятии.
Какая система лучше подходит для частой смены цвета?
Холоднолитые смесители часто заслуживают серьезного внимания, если в производственный план входит частая смена цвета.
В системах горячего литья расплавленная смола находится внутри внутренних каналов.
При смене цвета система может потребовать:
Очищение
Дополнительные материалы
Дополнительное время
Тщательный контроль температуры
Некоторые конструкции горячеканальных систем лучше справляются с изменением цвета, чем другие, но это следует обсудить при выборе системы.
Если товар часто меняет цвет, покупателю следует задать следующий вопрос:
Сколько смолы осталось в коллекторе?
Сколько времени обычно занимает очистка системы?
Возможны ли «мертвые зоны»?
Подвержен ли материал деградации?
Как часто будут меняться цвета?
Холоднолитая система может быть проще в эксплуатации, даже если она производит больше твердого материала для литника.
А что насчет термочувствительных материалов?
Система горячего литья поддерживает повышенную температуру пластика внутри подающей системы.
Это значит, что термические свойства смолы имеют значение.
Некоторые материалы хорошо переносят этот технологический процесс.
Другие могут быть более чувствительны к:
Длительное время пребывания
Чрезмерная температура
Деградация
Изменение цвета
Аддитивный ущерб
Поставщик инструментов должен оценить следующее:
Окно обработки смолы
Конструкция сопла
Температура коллектора
Время проживания
Размер порции
Перебои в производстве
Выбор системы горячего канала не должен основываться исключительно на объеме производства, если используемый материал представляет собой значительный термический риск.
Горячеканальная система против холодноканальной системы для мелкосерийного производства
Для программ с небольшим объемом тренировок бега на короткие дистанции часто остаются привлекательными по следующим причинам:
Более низкая начальная сложность системы
Снижение инвестиций в оснастку.
Упрощенное техническое обслуживание
Упрощенная диагностика неисправностей
Примерами могут служить:
Первые запуски продуктов
Программы тестирования рынка
Промышленные компоненты малого объема
Запасные части
Товары с неопределенным спросом
В подобных ситуациях сохранение капитала может быть важнее, чем оптимизация потребления материалов до последнего грамма.
Горячеканальная система против холодноканальной системы для крупносерийных проектов
Программы с большим объемом тренировок заслуживают более детальной оценки эффективности использования оборудования для интенсивного бега.
К потенциальным факторам, влияющим на это, относятся:
Высокий годовой объем
Дорогая смола
Вес бегуна с высоким весом
Многогнездная оснастка
Автоматизация
Длительный срок службы программы
Но даже крупносерийное производство не обязательно требует наличия системы горячего канала.
Поставщику еще предстоит провести оценку:
Материал
Конфигурация затвора
Обслуживание
бюджет на оснастку
Место назначения плесени
Производственный риск
Что насчет двух- и трехпластинчатых форм?
Распространенное заблуждение заключается в следующем:
Две пластины = холодный канал
и
Горячеканальная система = другой тип пресс-формы
Эти термины описывают различные аспекты проектирования пресс-форм.
Двухплитная форма описывает базовую архитектуру отверстия.
Он может использовать:
Холодный бегун
Горячий бегун
Трехплитная пресс-форма обычно используется в системах холодного литья, обеспечивающих дополнительную гибкость в разделении литниковых каналов.
Компания DX Molding объясняет это различие в своем руководстве для производителей двухплитных пресс-форм .
Для покупателей выбор литниковой системы и архитектура отверстия пресс-формы должны рассматриваться как взаимосвязанные, но отдельные инженерные решения.
Сравнение систем горячего и холодного литья по общей стоимости.
При практическом сравнении поставщиков следует учитывать не только цену пресс-формы.
| Фактор затрат | Холодный Бегун | Горячий Бегун |
|---|---|---|
| Первоначальные инвестиции в оборудование | Обычно ниже | Обычно выше |
| Материал для бегунов | Производится в каждом цикле | Уменьшается/исключается в зависимости от конструкции. |
| Обработка вторичного сырья | Может потребоваться | Снижение спроса на услуги по обработке грузов. |
| Регулятор температуры | Обычно не требуется для бегуна | Необходимый |
| Электротехнические запасные части | Ограниченный | Более важно |
| Сложность обслуживания | Ниже | Выше |
| Изменение цвета | Часто проще | Может потребоваться дополнительная очистка. |
| Автоматизация | Может потребоваться помощь при посадке/высадке. | Может упростить управление бегунами. |
| Долгосрочная экономия материалов | Ниже | Потенциально выше |
| Местный ремонт | Часто проще | Зависит от поддержки системы горячего впрыска. |
Покупатель должен оценить каждый фактор на протяжении всего планируемого срока эксплуатации.
Более эффективная формула выбора для покупателей OEM-продукции.
Вместо того чтобы спрашивать только:
Форма с горячим или холодным литьем — какая лучше?
Оцените следующие пять групп.
1. Экономика производства
Просить:
Годовой объем?
Жизнь программы?
Стоимость смолы?
Вес бегуна?
Норма переработанного сырья?
2. Проектирование деталей
Просить:
Размер детали?
Толщина стенки?
Длина потока?
Ограничения на въезде?
Требования к внешнему виду?
Количество кариесов?
3. Поведение материала
Просить:
Термочувствительность?
Содержание клетчатки?
Изменение цвета?
Риск деградации?
4. Производственные операции
Просить:
Автоматизация?
Целевой показатель цикла?
Имеющиеся навыки технического обслуживания?
Совместимость оборудования?
Страна-производитель?
5. Коммерческий риск
Просить:
Первоначальный бюджет на оснастку?
Ожидаемый срок службы изделия?
Требуйте определенности?
Стоимость простоя?
Наличие запасных частей?
Система, демонстрирующая наилучшие результаты по всем этим параметрам, как правило, является более выгодным с коммерческой точки зрения решением.
Матрица принятия решений покупателем по принципу «горячий бегун против холодного бегуна»
Используйте эту матрицу при сравнении запросов на коммерческие предложения.
| Приоритет покупателя | Горячий Бегун | Холодный Бегун |
|---|---|---|
| Наименьшая первоначальная стоимость оснастки | △ | ✓ |
| Минимальный расход материала при использовании обычных направляющих. | ✓ | △ |
| Простой уход за плесенью | △ | ✓ |
| Очень большой объем производства | ✓ | Зависит от |
| Низкий объем производства | Зависит от | ✓ |
| Дорогостоящий материал | ✓ | Зависит от |
| Частая смена цвета | Зависит от | ✓ |
| Простая поддержка из-за рубежа | Зависит от | ✓ |
| Высокий потенциал автоматизации | ✓ | ✓ |
| Простая конструкция инструмента | △ | ✓ |
| Расширенное управление воротами | ✓ | Зависит от |
| Ограниченная квота на переработку | ✓ | △ |
✓ = часто благоприятный
△ = требует более тщательной оценки
Не следует принимать решения, основываясь только на этой таблице. Необходимо также учитывать DFM-технологии, тип смолы, особенности станка, геометрию детали и экономику производства.
Какие расчеты должен произвести поставщик пресс-форм, прежде чем рекомендовать систему литниковых каналов?
Поставщик должен уметь объяснить, почему предлагаемая система подходит для вашего проекта.
Как минимум, попросите обсудить следующие вопросы:
Вес детали
Вес бегуна
Количество кариесов
Годовое количество
Смола
Стоимость смолы
Политика повторного измельчения
Стратегия ворот
Целевой цикл
Жизнь плесени
Потребности в изменении цвета
Автоматизация
Фабрика назначения
Требования к техническому обслуживанию
Если поставщик рекомендует использовать горячеканальную систему для каждого крупносерийного проекта или холодноканальную для каждого проекта, где важна экономическая эффективность, то эта рекомендация может быть слишком упрощенной.
DFM должен определить стратегию запуска конвейера до начала резки стали.
Выбор литниковых каналов должен быть частью начального этапа проектирования пресс-формы.
В процессе проектирования с учетом технологичности производства команда должна провести следующий анализ:
Геометрия детали
Путь потока
Толщина стенки
местоположение ворот
Декоративные поверхности
Риск образования сварочных швов
Воздушные ловушки
Количество кариесов
Смола
Объём производства
Инженерная поддержка и консультации по технологичности производства (DFM) компании DX Molding позволяют оценить производственные риски до начала обработки пресс-форм, чтобы решения по литниковым каналам, системам охлаждения, выталкиванию и оснастке были приняты до начала резки стали.
В каких случаях следует проводить анализ текучести расплава?
Не для каждой формы требуется сложное моделирование.
Однако анализ текучести расплава может оказаться полезным, когда решение о выборе литниковой системы сопряжено со значительным риском заполнения формы.
Примеры включают:
Крупные детали
Длинные пути потока
Тонкие стенки
Несколько ворот
Многогнездные инструменты
Детали, чувствительные к линии сварки
Компоненты, чувствительные к деформации
Сложные системы горячего литья
Цель должна заключаться в том, чтобы ответить на реальный инженерный вопрос, а не в добавлении моделирования в проект просто потому, что это звучит более сложно.
Распространённые ошибки, которые допускают покупатели.
Ошибка 1: Выбор Hot Runner, потому что это звучит более продвинуто.
Более сложная конструкция не всегда означает лучшее качество.
Система должна приносить достаточно практическую выгоду, чтобы оправдать дополнительные инвестиции и затраты на техническое обслуживание.
Ошибка 2: Выбор только системы холодного литья для снижения стоимости пресс-формы.
Более низкая стоимость оснастки может привести к увеличению затрат на материалы и обработку в течение всего срока службы.
Ошибка 3: Игнорирование веса бегуна
Одних только объемов производства недостаточно для понимания экономической целесообразности.
Наличие широких направляющих позволяет существенно сэкономить материалы уже на очень ранних этапах.
Ошибка 4: Предположение, что весь переработанный материал имеет полную стоимость.
Переработанный материал может быть загрязнен, испорчен, загрязнен или непригоден для конечного продукта.
Ошибка 5: Игнорирование технического обслуживания на заводе-изготовителе.
Сложная система горячего канала бесполезна, если конечный производственный цех не может надежно ее поддерживать.
Ошибка 6: Разделение выбора бегуна и конструкции стартовой позиции.
Системы ворот и направляющих работают совместно.
Внешний вид, заполнение, линии сварки, уплотнение и геометрия детали должны рассматриваться как единая инженерная задача.
Что должно быть включено в запрос предложений (RFQ)?
Для получения эффективной рекомендации по системе подбора бегунов предоставьте следующую информацию:
3D CAD
2D-рисунок
Смола
Стоимость смолы, если это имеет коммерческое значение.
Вес детали, если известен
Годовой объем производства
Продолжительность программы
Целевая полость
косметические требования
Ограничения на входе
Ограничения повторного измельчения
Частота изменения цвета
Место производства
Информация о литьевой машине (если известна).
Требования к автоматизации
Целевой срок службы плесени
Если некоторые вопросы неизвестны, отметьте их как открытые вопросы.
Затем поставщик может сравнить обе системы с фактическими требованиями проекта.
Как компания DX Molding помогает в выборе системы направляющих
Компания DX Molding проектирует и изготавливает пресс-формы для литья пластмасс под давлением на заказ, с конфигурацией горяче- или холодноканальных систем, в зависимости от геометрии изделия, типа смолы, объема, количества полостей, требований к качеству и производственной стратегии.
В рабочий процесс проекта также могут входить следующие этапы:
ДСМ
Обзор бегуна и стартовой позиции
проектирование пресс-формы
ЧПУ
EDM
Конструкция системы охлаждения
Пробное формование
Контроль размеров
Оптимизация производства
Литье пластмасс под давлением
Покупатели, планирующие сохранить производство оснастки и формованных деталей у одного поставщика, также могут ознакомиться с услугами DX Molding по литью пластмасс под давлением .
Часто задаваемые вопросы
Лучше ли форма с горячим литьем, чем форма с холодным литьем?
Не всегда. Горячеканальная система может быть предпочтительнее, когда экономия материала, большой объем производства, автоматизация или требования к литниковым каналам оправдывают дополнительную оснастку и сложность технического обслуживания. Холодноканальная система может быть предпочтительнее, когда важнее простота, меньшие первоначальные инвестиции, простота обслуживания или небольшой объем производства.
Всегда ли оснастка для горячеканальных систем дороже?
Первоначальные инвестиции в оснастку, как правило, выше, поскольку система включает в себя нагреваемые компоненты, контроль температуры и дополнительные инженерные работы. Тем не менее, общая стоимость производства за весь срок службы может быть ниже в подходящих областях применения.
Устраняет ли система горячего литья все пластиковые отходы?
Это позволяет значительно сократить использование традиционного материала для холодных каналов, но при этом всё ещё могут возникать бракованные детали, отходы при запуске, потери при продувке и другие потери в процессе.
Можно ли перерабатывать материалы, используемые в системах холодного литья?
Иногда. Пригодность вторичной переработки зависит от типа смолы, требований к продукту, технических характеристик качества, истории материала, контроля загрязнения и требований заказчика.
Какая система лучше подходит для крупномасштабного производства?
Системы горячего литья часто заслуживают оценки для крупномасштабных проектов, особенно когда значительное количество отходов литниковой системы или дорогостоящей смолы. При принятии окончательного решения следует учитывать затраты на техническое обслуживание, смолу, требования к литниковым каналам и экономическую целесообразность оснастки.
Какая система лучше подходит для мелкосерийного производства?
Инструменты для холодного литья часто привлекательны благодаря меньшей начальной сложности и простоте обслуживания, особенно когда материал литниковой системы не является основным фактором, определяющим затраты.
Лучше ли использовать систему горячего литья для многогнездных пресс-форм?
Это может быть привлекательно, поскольку нагреваемые коллекторы могут подавать материал в несколько полостей без использования традиционного сплошного литника. Однако такая форма также предъявляет дополнительные требования к тепловым характеристикам, балансировке, контролю и техническому обслуживанию.
Какая система направляющих лучше подходит для частой смены цвета?
Системы с холодным литьем могут быть проще в использовании при частой смене цвета. Смена цвета в системах с горячим литьем может потребовать дополнительной продувки в зависимости от коллектора, смолы, конструкции сопла и предыдущего цвета.
Означает ли использование горячего канала более короткий цикл производства?
Не автоматически. Можно исключить охлаждение литниковой системы, но фактическое время цикла также зависит от охлаждения детали, толщины стенки, типа смолы, настроек станка и процесса выталкивания.
Как выбрать подходящую систему направляющих для моего проекта?
Предоставьте поставщику пресс-форм данные CAD, тип смолы, годовой объем производства, оценку веса деталей и литниковых каналов, количество полостей, требования к литниковым каналам, политику повторной шлифовки, частоту смены цвета, место назначения пресс-формы и производственные ожидания. Затем система должна быть выбрана на основе общей экономической эффективности производства.
Заключение
Что касается горячеканальных и холодноканальных систем формования — какая лучше , — правильный ответ зависит от общей экономической эффективности производства, а не от предпочтений в технологии. Горячеканальные системы позволяют сократить количество отходов и подходят для некоторых крупносерийных проектов, в то время как холодноканальные системы обеспечивают меньшую сложность, упрощенное техническое обслуживание и лучшую экономическую эффективность для многих мелкосерийных или гибких производственных проектов.
Для сравнения литниковых систем, специфичных для вашего проекта, отправьте в компанию DX Molding ваши CAD-модели, информацию о смоле, годовом объеме производства, целевом объеме полости, требованиях к литниковым каналам и месте установки пресс-формы для оценки оснастки .