
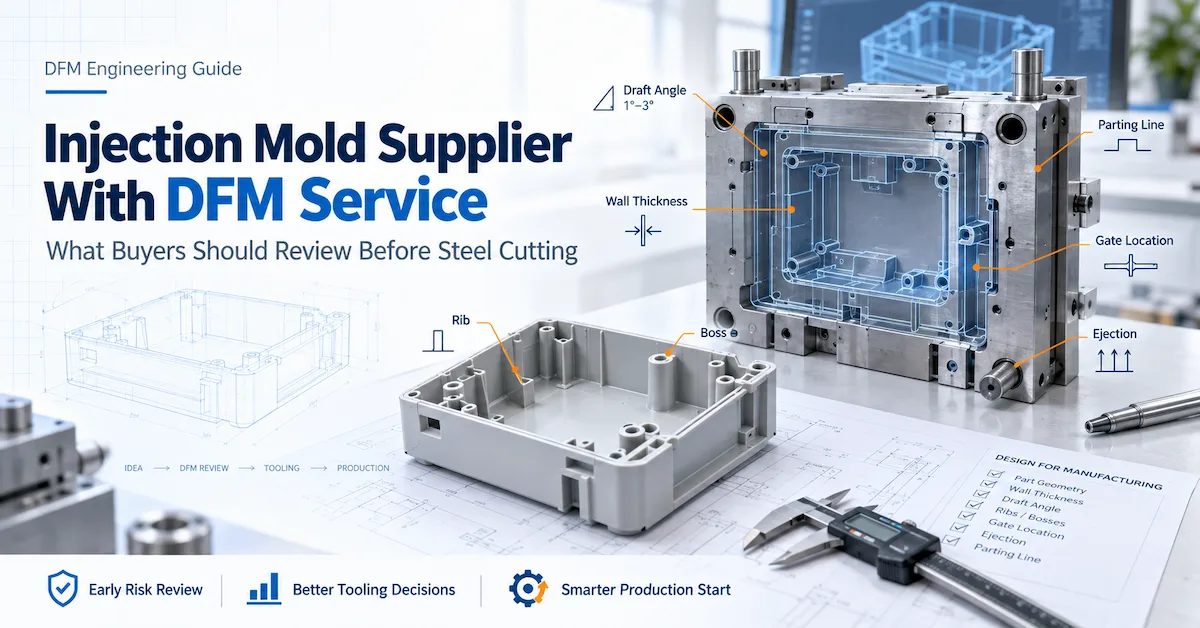
Почему DFM важен при выборе поставщика пресс-форм для литья под давлением?
Выбор поставщика пресс-форм для литья под давлением, предоставляющего услуги DFM (проектирование с учетом технологичности производства), — это не просто получение отчета перед изготовлением пресс-формы.
Реальная ценность проектирования с учетом технологичности производства заключается в выявлении потенциальных конфликтов между геометрией изделия, материалом, конструкцией оснастки, особенностями формования, требованиями к сборке и эстетическими ожиданиями до того, как эти конфликты приведут к дорогостоящим изменениям в конструкции .
Поставщик пресс-форм может изготовить в точности то, что изображено в CAD-модели, и при этом поставить сложную в производстве оснастку, если конструкция никогда не подвергалась сомнению с точки зрения производства.
Таким образом, для OEM-покупателей DFM должен отвечать на практический вопрос:
Что необходимо подтвердить, изменить или утвердить, прежде чем эта деталь будет передана для изготовления оснастки?
Компания DX Molding включает в свои инженерно-технические и производственные услуги разработку, проектирование с учетом технологичности производства (DFM) и оценку производственных рисков, а также анализ материалов, проектирование пресс-форм, пробное литье, контроль качества и поддержку производства.
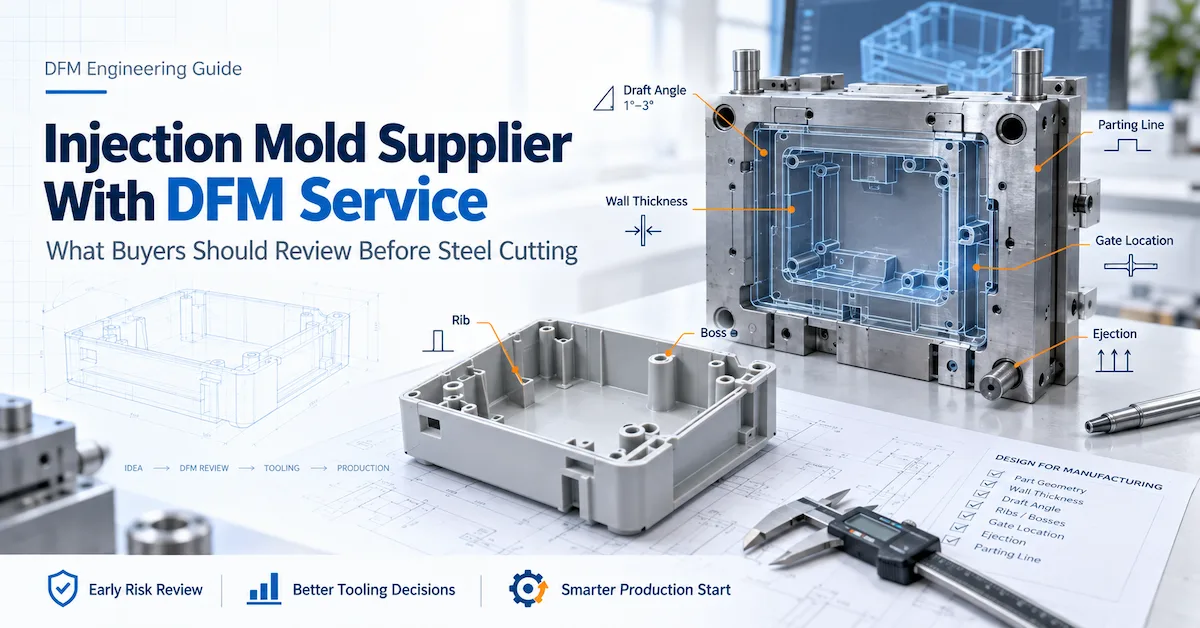
Что такое DFM в проекте по изготовлению пресс-форм для литья под давлением?
DFM расшифровывается как «проектирование для производства» .
В проекте по литью под давлением именно инженерный анализ позволяет связать конструкцию изделия с реалиями изготовления пресс-форм и воспроизводимым производством пластмассовых изделий.
Полезный анализ DFM может включать в себя оценку следующих аспектов:
Направление раскрытия формы
Угол тяги
Толщина стенки
Ребрышки
Боссы
Скругления и радиусы
Подрезки
Побочные действия
Место разделительной линии
местоположение ворот
Выброс
Усадка материала
Риск проваливания грунта
риск деформации
Вопросы, касающиеся сварочных швов.
Декоративные поверхности
Помехи при сборке
Цель состоит не просто в том, чтобы доказать, что деталь можно отлить.
Более целесообразная цель — определить, можно ли надежно, экономично и многократно изготавливать предлагаемую конструкцию в запланированных объемах производства .
Почему DFM (проектирование, разработка и производство) следует проводить до резки стали?
После механической обработки листовой стали внесение изменений в конструкцию становится более сложным.
Некоторые модификации можно выполнить путем удаления дополнительной стали. Другие могут потребовать сварки, замены вставок, восстановления механизмов, замены литниковых каналов или даже доработки основных компонентов пресс-формы.
Вот почему последовательность имеет значение:
Требования к изделию → Проектирование с учетом технологичности → Проектные решения → Проектирование пресс-форм → Резка стали
нет:
Проектирование изделия в САПР → Резка стали → Выявление проблем → Модификация инструмента
Изменения на ранних этапах обычно легче контролировать.
Перед механической обработкой для изменения ребра, выступа, угла наклона или подреза может потребоваться лишь внесение изменений в CAD-модель и получение инженерного согласования.
После обработки те же изменения могут повлиять на следующее:
Стальные элементы сердцевины и полостей
Слайды или подъемники
Каналы охлаждения
Электроды
Положения эжектора
график использования оснастки
Время проведения судебного заседания
Поэтому анализ DFM наиболее полезен до того, как структура пресс-формы будет окончательно утверждена .
Что именно должен проверять поставщик пресс-форм для литья под давлением, предоставляющий услуги DFM (проектирование для производства)?
Не каждый отчет по проектированию с учетом технологичности производства (DFM) имеет одинаковую глубину инженерного анализа.
Некоторые поставщики предоставляют несколько скриншотов, демонстрирующих уклон и линии разъема. Другие связывают каждое наблюдение со структурой оснастки, особенностями формования, внешним видом, сборкой и производственными рисками.
Покупатели должны понимать, что именно входит в комплект.
Угол наклона и освобождение деталей
Уклон позволяет формованным поверхностям отделяться от сердечника или полости.
Недостаточный объем работ может привести к увеличению:
Сопротивление высвобождению
Следы от перетаскивания
Потертости
Сила выброса
Деформация детали
Износ инструмента
Черновик следует проверить на предмет качества поверхности.
Гладкая поверхность и поверхность с глубокой текстурой не создают одинаковых условий для высвобождения вещества.
При проектировании изделий с видимыми элементами или текстурированной поверхностью следует учитывать следующие моменты:
Направление поверхности
Текстура
Глубина
Направление раскрытия формы
косметические ограничения
Стратегия выброса
Рекомендация типа «добавьте 1° к тяге» менее полезна, чем объяснение того, почему для данной поверхности необходим дополнительный запас по отводу влаги .
Толщина стенки и стабильность детали
Толщина стенки влияет не только на расход материала.
Это может повлиять на:
Наполнение
Охлаждение
Усадка
Следы усадки
Искривление
Время цикла
Жесткость детали
Полезный анализ DFM должен выявить необычно толстые или тонкие участки и объяснить, может ли переход создать проблемы при формовании.
Единообразие важнее, чем одно универсальное число.
Не существует единого значения толщины стенки, подходящего для каждой смолы и каждого компонента.
Правильный подход зависит от:
Материал
Размер детали
Длина потока
Структурные требования
Появление
Сборка
Формовочная способность
Поэтому инженеру, занимающемуся проектированием с учетом технологичности конструкции (DFM), следует рассматривать геометрию в контексте реального продукта, а не применять одно универсальное правило.
Ребрышки и ребрышки
Ребра и выступы часто выглядят простыми в САПР, но они могут влиять как на структуру, так и на внешний вид.
Они часто используются для:
Жесткость
поддержка печатных плат
Винтовой узел
расположение компонента
Выравнивание
Сборка с помощью защелок
Однако массивные ребра или выступы, расположенные за декоративными стенками, могут увеличить риск образования провалов.
Сравните внутренние характеристики с внешними поверхностями.
Для эффективного анализа DFM не следует рассматривать выступ изолированно.
Также следует задать следующий вопрос:
Какая поверхность находится за начальницей?
Видна ли эта поверхность?
Какова толщина окружающей стены?
Насколько важна прочность конструкции?
Можно ли оптимизировать геометрию?
Правильное решение может заключаться в изменении геометрии, а не просто в последующей регулировке давления формования.
Подрезы, направляющие и подъемники
Подрезы могут существенно изменить сложность пресс-формы.
Типичные примеры включают:
Боковые отверстия
Крючки
Клипы
Функции блокировки
Углубления
Обратная геометрия
Для работы этих функций может потребоваться:
Слайды
Подъемники
Боковые сердечники
Вставки
Альтернативные стратегии расставания
Каждый дополнительный подвижный механизм может повлиять на:
Стоимость пресс-формы
Размер формы
Время изготовления
Обслуживание
Носить
Долгосрочная стабильность
Спросите, является ли подрез функционально необходимым.
Один из наиболее важных вопросов проектирования с учетом технологичности производства (DFM) звучит так:
Можно ли переработать эту функцию, не меняя функциональность продукта?
Если да, то изготовление и производство данного продукта может стать проще.
В противном случае поставщик должен целенаправленно разработать необходимый механизм пресс-формы.
Место расставания
Линии разъема — это не просто детали конструкции пресс-формы.
Они могут оказывать влияние на:
Появление
Управление вспышкой
Конструкция с отключающим механизмом
Размерная согласованность
Сборка
Вторичная отделка
При проектировании декоративных деталей покупатель должен определить допустимые линии разъема до утверждения конструкции пресс-формы.
Поставщик не должен принимать такое решение только после того, как структура инструмента будет окончательно утверждена.
Расположение ворот
Расположение затвора влияет на то, как пластик попадает в полость.
Это может повлиять на:
Схема заполнения
Сварные линии
Воздушные ловушки
Упаковка
Появление
Усадка
Искривление
Остатки ворот
Лучшее место не всегда оказывается наименее заметным.
Использование скрытого литникового канала, приводящего к плохому заполнению или нестабильности размеров, может оказаться худшим инженерным решением, чем контролируемая метка литникового канала в приемлемой зоне.
В рамках технической поддержки на ранних этапах производства компания DX Molding предоставляет услуги по определению местоположения литниковых каналов и оценке процессов, связанных с потоком расплава.
Стратегия катапультирования
После охлаждения отформованная деталь должна покинуть пресс-форму без повреждений.
К потенциальным проблемам относятся:
Деталь залипает
Отбеливание
Искажение
Следы от выталкивателя
Взлом
Перетаскивание
Неравномерный релиз
При проектировании с учетом технологичности производства следует определить поверхности, на которых выброс может быть затруднен.
Косметические и функциональные зоны требуют разного подхода.
След от выталкивателя может быть допустим на скрытой конструктивной поверхности, но недопустим на видимой для клиента поверхности.
Покупатель должен определить эти области до начала проектирования пресс-формы.
Риск провала грунта
Усадочные раковины обычно появляются в местах локального увеличения толщины материала.
К типичным зонам риска относятся:
Базы боссов
Толстые рёбра
Накопления материалов
Переходы
Усиленные углы
Технология DFM позволяет идентифицировать эти зоны до начала работы с оснасткой.
Решение может включать в себя:
Оптимизация геометрии
Изменения в ребрах
Смена босса
Изменения в переходе между стенами
Стратегия ворот
Вопросы, касающиеся процесса
Поставщику следует избегать представления параметров формования как единственного решения, если первопричина кроется в геометрии изделия.
Риск деформации
Деформация может быть вызвана взаимодействием нескольких факторов:
Неравномерная толщина стенок
Неравномерное охлаждение
Усадка материала
Ориентация волокна
местоположение ворот
Геометрия детали
Условия упаковки
Это делает деформацию хорошим примером того, почему проектирование изделия и проектирование пресс-форм не всегда можно рассматривать отдельно.
Для компонентов с повышенным риском поставщик может объединить DFM-анализ с анализом, связанным с потоком расплава, прежде чем окончательно утвердить стратегию изготовления оснастки.
Помехи при сборке
Деталь, отлитая по форме, может соответствовать своим размерам, но при этом выйти из строя в готовом изделии.
Поэтому DFM следует пересмотреть важные характеристики спаривания, если имеется соответствующая информация.
Примеры включают:
Защелкивается
Винтовые боссы
Разъемы
Функции выравнивания
Герметизация поверхностей
места расположения печатных плат
Металлические вставки
Соседние жилые дома
Покупатель должен по возможности предоставлять информацию о сопрягаемых деталях для критически важных узлов.
Как выглядит полезный отчет по проектированию с учетом технологичности (DFM)?
Полезный отчет должен помочь покупателю принять решение.
Это не должно просто демонстрировать, что поставщик открыл файл САПР.
Практический формат может включать в себя:
| Элемент DFM | Наблюдение поставщика | Возможный риск | Необходимо принять решение |
|---|---|---|---|
| Черновик | Низкая тяга на боковой стенке | Сложный релиз | Добавить черновик или принять риск |
| Босс | Тяжёлый выступ за поверхностью А | След от раковины | Уменьшить массу босса |
| Андеркат | Боковой зажим требует действий | Более высокая сложность инструмента | Сохранить фрагмент или изменить дизайн |
| Разделительная линия | Пересекает видимую поверхность | Косметическая линия | Переместить или утвердить |
| Ворота | Текущее положение влияет на поверхность | Видимый след | Зона обзора у ворот |
| Переход стены | Значительное изменение толщины | Деформация/прогиб | Плавный переход |
| Выброс | Ограниченная площадь эжектора | Риск искажения | Пересмотрите геометрию или компоновку. |
В отчете следует четко разделить:
Наблюдение → Инженерный риск → Рекомендация → Решение покупателя
Такая структура упрощает процесс утверждения и создает документальное подтверждение причин выпуска проекта.
«Бесплатное DFM» против полезного сервиса DFM
«Бесплатный DFM» — это распространенная фраза в индустрии производства пресс-форм.
Однако покупателям следует оценивать содержание, а не этикетку.
Базовый DFM может показать только
Направление раскрытия формы
Разделительная линия
Черновик
Ворота
Очевидные подрезы
Для простого продукта этого может быть достаточно.
Более подробный обзор может включать в себя:
Риск толщины стенки
Ребра и бустеры
косметические проблемы
Сборка
Выброс
Раковина
Искривление
Движущиеся механизмы
Материальные соображения
Проблемы, связанные с потоком расплава
Влияние на объемы производства
Глубина охвата должна соответствовать сложности и рискам проекта.
Простая крышка не требует такого же анализа, как большой корпус с множеством зажимов, декоративными поверхностями, прецизионными соединениями и длительным производственным циклом.
Какая информация необходима поставщику перед началом проектирования с учетом технологичности производства (DFM)?
Качество проектирования с учетом технологичности производства (DFM) частично зависит от информации, предоставленной покупателем.
Одной лишь CAD-модели недостаточно для объяснения всех требований проекта.
Подготовьте следующее, если это возможно.
| Мнение покупателя | Почему это помогает DFM |
|---|---|
| 3D CAD | Определяет полную геометрию |
| Управляемый 2D-чертеж | Определяет критические параметры |
| Смола или подходящий материал | Поддерживает анализ потерь и производственных процессов. |
| Годовой объем | Поддерживает стратегию использования инструментов. |
| Декоративные поверхности | Контролирует разделение, затворы и выталкивание. |
| Требования к текстуре | Влияет на выпуск и завершение |
| Соединительные компоненты | Поддерживает проверку сборки. |
| Применение продукта | Определяет функциональные приоритеты |
| Целевой срок службы плесени | Поддерживает изготовление инструментов |
| Место назначения плесени | Поддерживает совместимость с оборудованием. |
| Существующий прототип | Обеспечивает контекст проектирования |
На ранней стадии проекта некоторые вопросы могут оставаться нерешенными.
Это приемлемо.
Их следует просто пометить как открытые инженерные вопросы, а не заменять предположениями.
Как DFM влияет на стоимость пресс-формы?
Сама по себе концепция DFM (проектирование для производства) не является в первую очередь мерой по сокращению затрат.
Его цель — сделать риски в производстве видимыми.
Иногда рекомендации по проектированию с учетом технологичности конструкции (DFM) позволяют снизить сложность оснастки.
Например, удаление ненужного подреза может устранить смещение.
В других случаях проектирование с учетом технологичности конструкции (DFM) может выявить необходимость в усложнении оснастки для удовлетворения функциональных требований.
На стоимость могут влиять следующие факторы.
Слайды
Подъемники
Вставки
Количество кариесов
инструментальная сталь
Горячий бегун
Сложность охлаждения
Жесткий допуск
косметические требования
Анализ текучести расплава
Валидация
Проверка
Инженерные изменения
Самый дешевый вариант с точки зрения DFM не всегда является правильным.
Цель должна быть следующей:
Соответствующая стоимость оснастки + стабильное качество деталей + управляемый производственный риск
DFM должен быть связан с проектированием пресс-формы.
Отчет DFM не должен исчезать после утверждения заказчиком.
Его решения должны повлиять на саму форму плесени.
Например:
Решение DFM: сохранить боковой подрез.
Последствия использования пресс-формы: добавление механизма скольжения.
Решение по DFM: Защитить косметическую поверхность.
Последствия для пресс-формы: Переместить литниковый канал и выталкиватели.
Решение по DFM: критически важный размер сборки.
Последствия образования плесени: анализ усадки, стратегии обеспечения безопасности стали и инспекция.
Решение DFM: Высокий годовой объем.
Последствия образования плесени: пересмотрите стратегию обработки полости, охлаждение, используемые стали и техническое обслуживание.
В руководстве по проектированию пресс-форм для литья под давлением от компании DX Molding объясняются дополнительные моменты, которые покупателям следует учесть перед началом обработки пресс-формы.
Какое место занимает моделирование потока расплава в контексте проектирования с учетом технологичности производства (DFM)?
DFM и моделирование потока расплава связаны, но не идентичны.
DFM-анализ: логика проектирования и производства продукта.
В нем задаются такие вопросы, как:
Можно ли придать геометрической форме нужную форму?
Где находятся подрезы?
Достаточно ли черновика?
Где должна проходить разделительная линия?
Где находятся источники риска обрушения?
Может ли эта деталь быть извлечена?
Анализ потока расплава позволяет оценить поведение материала при формовании.
В зависимости от анализа может быть оценено следующее:
Наполнение
Упаковка
Охлаждение
Искривление
Сварные линии
Воздушные ловушки
местоположение ворот
Не для каждой простой пластиковой детали требуется обширное моделирование.
Необходимость в этом должна определяться сложностью проекта и производственными рисками.
Что происходит после утверждения DFM?
Одобрение DFM — это не конец инженерной работы.
На этом этапе у команды должно быть достаточно информации, чтобы перейти к контролируемому проектированию пресс-форм.
Типичная последовательность выполнения проекта может выглядеть следующим образом:
1. Анализ требований
Подтверждать:
САПР
Материал
Количество
Допуски
Появление
Приложение
Производственная стратегия
2. Обзор DFM
Выявление производственных рисков и нерешенных вопросов.
3. Одобрение покупателя
Утвердить согласованные изменения геометрии и решения по управлению рисками.
4. Проектирование пресс-формы
Развивать:
Сердечник и полость
Расставание
Ворота
Бегун
Охлаждение
Выброс
Направляющие/подъемники
Основание формы
5. Изготовление пресс-форм
Типичные операции могут включать в себя:
ЧПУ
EDM
Завершение
Полировка
Монтаж
Сборка
6. Пробное формование
Оцените инструмент и отлитую деталь.
7. Модификация и проверка
Устраните оставшиеся проблемы с инструментами или изделием.
8. Производство или перенос пресс-формы
Выпустить утвержденную пресс-форму для производства.
Компания DX Molding описывает этот более широкий процесс в рамках своих услуг по изготовлению продукции на заказ .
Как покупателям следует оценивать возможности поставщика в области проектирования, производства и сборки (DFM)?
Не следует оценивать DFM только по привлекательному внешнему виду PDF-файла.
Оцените, может ли поставщик объяснить причинно-следственную связь между производственными процессами.
Задайте эти вопросы
Почему вы рекомендуете это изменение?
Поставщик должен связать данную рекомендацию со следующим:
Структура инструмента
Формование
Качество
Появление
Сборка
Стабильность производства
Что произойдёт, если мы не внесем изменения?
Это помогает отличить:
Обязательные изменения в производстве
Надежные инженерные рекомендации
Дополнительные улучшения
Влияет ли это изменение на функциональность продукта?
Поставщик не должен оптимизировать технологичность производства, непреднамеренно ухудшая при этом характеристики изделия.
Повлияет ли это изменение на стоимость пресс-форм?
Изменение геометрических параметров может:
Упростите инструментарий
Добавить подвижные механизмы
Изменение компоновки полости
Влияние на обработку
Изменение потребностей в техническом обслуживании
Можете показать геометрию до и после?
Визуальное сравнение помогает уменьшить недопонимание.
В настоящее время инженерная поддержка компании DX Molding включает в себя составление официальных отчетов по DFM (проектированию с учетом технологичности производства) и сравнение вариантов конструкции до и после для соответствующих проектов.
Какие признаки указывают на слабую поддержку DFM?
Поставщик пресс-форм для литья под давлением, предоставляющий услуги DFM (проектирование, производство и изготовление) , должен делать больше, чем просто размещать цветные стрелки на скриншоте CAD-модели.
Обратите внимание на эти предупреждающие знаки.
Поставщик предоставляет окончательную смету на изготовление оснастки до того, как разберется с деталью.
Если поставщик не задает вопросов о:
Материал
Объем
Допуск
Появление
Сборка
Приложение
Приведенная цитата может основываться на предположениях.
В каждой рекомендации говорится: «Клиент должен измениться».
Эффективный процесс проектирования с учетом технологичности производства (DFM) должен отличать реальные производственные ограничения от предпочтений поставщиков.
За рекомендациями нет никакого объяснения.
«Изменить эту функцию» — менее эффективное решение, чем:
«Изменение этой функции позволяет избежать побочных эффектов и упрощает обслуживание пресс-формы».
Косметические требования игнорируются.
Выбор способа разделения, литника, выталкивателя, текстуры и утопления может напрямую влиять на видимые поверхности.
Технология DFM не связана с окончательным проектированием инструмента.
Утвержденные решения в области проектирования с учетом технологичности производства (DFM) должны оставаться отслеживаемыми на протяжении всего процесса проектирования пресс-форм.
Кто должен утверждать изменения в соответствии с требованиями DFM?
Поставщик должен рекомендовать изменения в процессе производства, но одобрение покупателя по-прежнему важно.
Типичное распределение обязанностей может выглядеть следующим образом:
| Решение | Покупатель | Поставщик | Совместный обзор |
|---|---|---|---|
| Функция продукта | ✓ | ||
| косметические требования | ✓ | ✓ | |
| Наблюдения DFM | ✓ | ||
| осуществимость оснастки | ✓ | ||
| изменение геометрии изделия | ✓ | ||
| Структура пресс-формы | ✓ | ✓ | |
| Альтернативный материал | ✓ | ||
| Критический допуск | ✓ | ✓ | |
| Производственный релиз | ✓ | ✓ |
Рекомендация поставщика не должна автоматически превращаться в изменение конструкции продукта без соответствующего согласования.
Что должны согласовать покупатели перед резкой стали?
Перед выпуском оснастки необходимо подтвердить ключевые параметры, такие как:
Утвержденная редакция CAD-модели
Смола
Критические измерения
Декоративные поверхности
Решения по проекту
Изменения толщины стенки
Подрезки
Разделительная линия
Концепция ворот
Структура пресс-формы
Количество кариесов
Система направляющих
Направляющие/подъемники
Формовочная сталь
ожидаемый срок службы инструмента
Требования к судебному процессу
Требования к проверке
Место назначения плесени
Для более полного понимания структуры планирования проекта покупатели также могут ознакомиться с руководством по проектам литья пластмасс под давлением от компании DX Molding.
Как следует сравнивать двух поставщиков, предлагающих услуги по проектированию, изготовлению и моделированию (DFM)?
Не следует сравнивать только наличие у обоих поставщиков пометки «DFM включено».
Сравните то, что они на самом деле рецензируют .
| Зона оценки | Поставщик А | Поставщик B |
|---|---|---|
| Проект обзора | Да/Нет | Да/Нет |
| Толщина стенки | Да/Нет | Да/Нет |
| Ребра и бустеры | Да/Нет | Да/Нет |
| Анализ подрезки | Да/Нет | Да/Нет |
| Предложение о расставании | Да/Нет | Да/Нет |
| Обсуждение ворот | Да/Нет | Да/Нет |
| Риск проседания/деформации | Да/Нет | Да/Нет |
| Обзор сборки | Да/Нет | Да/Нет |
| Поддержка потока расплава | Да/Нет | Да/Нет |
| Геометрия до/после | Да/Нет | Да/Нет |
| Инженерное объяснение | Да/Нет | Да/Нет |
| Официальное одобрение покупателя | Да/Нет | Да/Нет |
Надежный поставщик не обязательно тот, кто выявляет больше всего «проблем».
Именно поставщик выявляет обоснованные риски , четко их объясняет и преобразует утвержденные решения в практичную конструкцию пресс-формы.
Гарантирует ли DFM беспроблемную сборку пресс-формы?
Нет.
Методология DFM снижает известные и прогнозируемые производственные риски, но не может исключить все переменные из процесса литья под давлением.
На фактический объем производства по-прежнему могут влиять следующие факторы:
Партия смолы
Машина
Температура формы
Температура плавления
Давление
Упаковка
Охлаждение
Состояние оборудования
Условия окружающей среды
Изменения в продукте
Таким образом, DFM следует рассматривать как первый этап управления инженерными рисками , за которым следуют проектирование пресс-форм, механическая обработка, пробное формование, проверка размеров и оптимизация производства.
Что следует проверить во время испытаний на наличие плесени?
После изготовления инструмента команда должна проверить, насколько решения в области DFM (проектирование с учетом технологичности конструкции) и проектирования пресс-формы работают на практике.
В ходе пробных проверок могут быть рассмотрены следующие вопросы:
Наполнение
Вспышка
Короткий кадр
Раковина
Искривление
Сварные линии
Внешний вид поверхности
Выброс
Критические измерения
Сборка
Стабильность процесса
Процесс инженерной поддержки компании DX Molding включает в себя поддержку испытаний, связанных с температурами T0/T1/T2, контроль размеров, отслеживание модификаций и оптимизацию процесса в соответствии с требованиями проекта.
Должен ли один и тот же поставщик заниматься как изготовлением оснастки, так и литьем под давлением?
Это зависит от модели поставок.
Оснастка + производство от одного поставщика.
Это может упростить ситуацию:
Передача процесса
Управление параметрами
профилактика плесени
Качественная обратная связь
Инженерные изменения
Компания DX Molding также предоставляет услуги по литью пластмасс под давлением для проектов, которые продолжаются до поставки формованных деталей.
Изготовление оснастки с последующим переносом пресс-формы.
Другие производители оригинального оборудования планируют перенести пресс-форму в:
Их собственное растение
Назначенный литейщик
Региональный производственный партнер
В этом случае при проектировании с учетом технологичности производства (DFM) следует также учитывать условия конечного производства.
Требования к оборудованию и интерфейсу следует обсуждать на раннем этапе, а не после завершения изготовления пресс-формы.
Что следует отправить для составления сметы на проектирование с учетом технологичности производства (DFM) и изготовление пресс-формы?
Грамотно составленный запрос предложений (RFQ) помогает поставщику оценить реальный проект, а не основываться на предположениях о ценах.
Подготовьте как можно больше из следующего:
3D CAD / STEP файл
2D-рисунок
Смола или подходящий материал
Годовой объем производства
Начальное количество заказа
Критические измерения
Декоративные поверхности
Требования к текстуре
Соединительные компоненты
Среда приложений
Ожидаемый срок службы плесени
Место назначения плесени
Информация о машине, если применимо
Необходимые отчеты
Сроки реализации проекта
Если проект находится на ранней стадии, объясните, какие решения еще не приняты.
Таким образом, поставщик может отличить предварительные инженерные предположения от утвержденных производственных требований.
Как технология литья под давлением DX поддерживает DFM (проектирование для производства) до изготовления оснастки.
Компания DX Molding оказывает поддержку в реализации проектов по изготовлению пресс-форм на заказ, начиная с инженерной экспертизы и заканчивая изготовлением оснастки, испытаниями и производством.
Возможности технической поддержки включают в себя проверку DFM (проектирование с учетом технологичности производства) в таких областях, как:
Черновик
Толщина стенки
Филе
Подрезки
Возможность использования бокового ядра
Помехи при сборке
Риск провала
риск деформации
В рамках одного и того же проекта могут также проводиться анализ материалов, анализ потока расплава, проектирование пресс-форм, обработка на станках с ЧПУ/электроэрозионной обработке, пробное формование, контроль размеров и поддержка производства.
Покупатели, оценивающие поставщика в целом, а не только с точки зрения DFM (проектирование для производства), также могут использовать контрольный список DX Molding для выбора поставщика пресс-форм для литья под давлением .
Контрольный список оценки поставщика пресс-форм для литья под давлением с учетом требований DFM (проектирование, производство и изготовление).
Прежде чем одобрить поставщика, задайте себе следующие вопросы:
Проверяет ли поставщик все характеристики продукта?
Объясняет ли DFM риски, а не просто показывает геометрию?
Проверяются ли осевая нагрузка и толщина стенок?
Оцениваются ли рёбра и выступы по видимым поверхностям?
Связаны ли подрезы со сложностью пресс-формы?
Разъясняются ли решения, принимаемые на входе и на выходе?
Обсуждаются ли риски осадки и деформации?
Учитываются ли интерфейсы сборки?
Указаны ли косметические требования?
Может ли поставщик оказать поддержку в проведении анализа, связанного с текучестью расплава, если это потребуется?
Контролируются ли изменения в продукте посредством пересмотра?
Переносятся ли решения, принятые в процессе проектирования с учетом технологичности производства (DFM), на проектирование пресс-форм?
Определены ли требования к проведению испытаний?
Можно ли проверить критически важные размеры с помощью контроля?
Доступна ли поддержка в производстве или переносе пресс-форм?
Четкий ответ на эти вопросы делает сравнение поставщиков более полезным, чем простой вопрос о том, включена ли услуга «бесплатная разработка с учетом технологичности производства».
Часто задаваемые вопросы
Что такое DFM в литье под давлением?
DFM, или проектирование для производства, — это анализ пластиковой детали перед изготовлением оснастки для выявления геометрических параметров и условий производства, которые могут повлиять на конструкцию пресс-формы, стабильность формования, внешний вид, сборку или себестоимость производства.
Когда следует завершать проектирование с учетом технологичности производства (DFM)?
В идеале, проектирование с учетом технологичности конструкции (DFM) должно быть завершено, а ключевые изменения утверждены до окончательного утверждения конструкции пресс-формы и до начала основных работ по механической обработке стали.
DFM — это то же самое, что и проектирование пресс-форм?
Нет. DFM (проектирование с учетом технологичности) анализирует технологичность изделия. Проектирование пресс-формы преобразует утвержденные требования к изделию в фактическую конструкцию оснастки, включая сердечники, полости, литники, систему охлаждения, систему выталкивания и механизмы.
Является ли анализ потока расплава частью процесса проектирования с учетом технологичности конструкции (DFM)?
Она может поддерживать DFM (проектирование для производства), но это не одно и то же. Проектирование потока в пресс-форме более конкретно фокусируется на заполнении, уплотнении, охлаждении, деформации, линиях сварки, воздушных ловушках и связанных с этим процессах формования.
Необходим ли анализ текучести расплава для каждого продукта?
Не обязательно. Решение должно зависеть от геометрии изделия, материала, требований к качеству и производственных рисков.
Может ли DFM снизить стоимость пресс-форм?
Иногда DFM может выявить ненужные подрезы или другие сложные элементы. В других случаях он может показать, что для соответствия техническим требованиям к изделию необходимы дополнительные элементы оснастки.
Кто должен утверждать изменения в соответствии с требованиями DFM?
Поставщик пресс-форм может рекомендовать изменения, но изменения, затрагивающие геометрию изделия, его функциональность, внешний вид или критически важные требования, как правило, должны быть одобрены в рамках инженерного процесса заказчика.
Какие файлы необходимы для DFM (проектирования для производства)?
Обычно отправной точкой является 3D CAD-файл. Более полезным для анализа становится наличие точного 2D-чертежа, информации о материалах, требований к внешнему виду, годовому объему производства, деталям сборки и критическим допускам.
Гарантирует ли качественный отчет DFM качество продукции?
Нет. DFM снижает риски на ранних этапах проектирования и изготовления оснастки, но качество продукции также зависит от конструкции пресс-формы, механической обработки, проверки качества в ходе испытаний, материала, условий процесса, технического обслуживания и контроля качества.
Как я могу запросить поддержку по проектированию, разработке и производству (DFM) у компании DX Molding?
Подготовьте чертежи САПР, информацию о материалах, количестве, критических размерах, требованиях к внешнему виду, условиях сборки и предполагаемом плане производства. Затем вы можете связаться с компанией DX Molding для проведения инженерной оценки и анализа оснастки, специфичных для вашего проекта.
Заключение
При выборе поставщика пресс-форм для литья под давлением, предоставляющего услуги проектирования с учетом технологичности производства (DFM), следует сосредоточиться на качестве инженерных решений, а не на том, предлагает ли поставщик просто бесплатный отчет. Эффективное проектирование с учетом технологичности производства должно выявлять риски, связанные с продуктом, оснасткой, внешним видом, сборкой и производством, до начала резки стали, и напрямую связывать утвержденные решения с конструкцией пресс-формы.
Для проведения анализа, специфичного для вашего проекта, подготовьте CAD-модель, информацию о смоле, годовом объеме производства, критических допусках, требованиях к поверхности, информацию о сборке и производственный план, а затем свяжитесь с компанией DX Molding для оценки DFM-технологий и выбора оснастки .





