
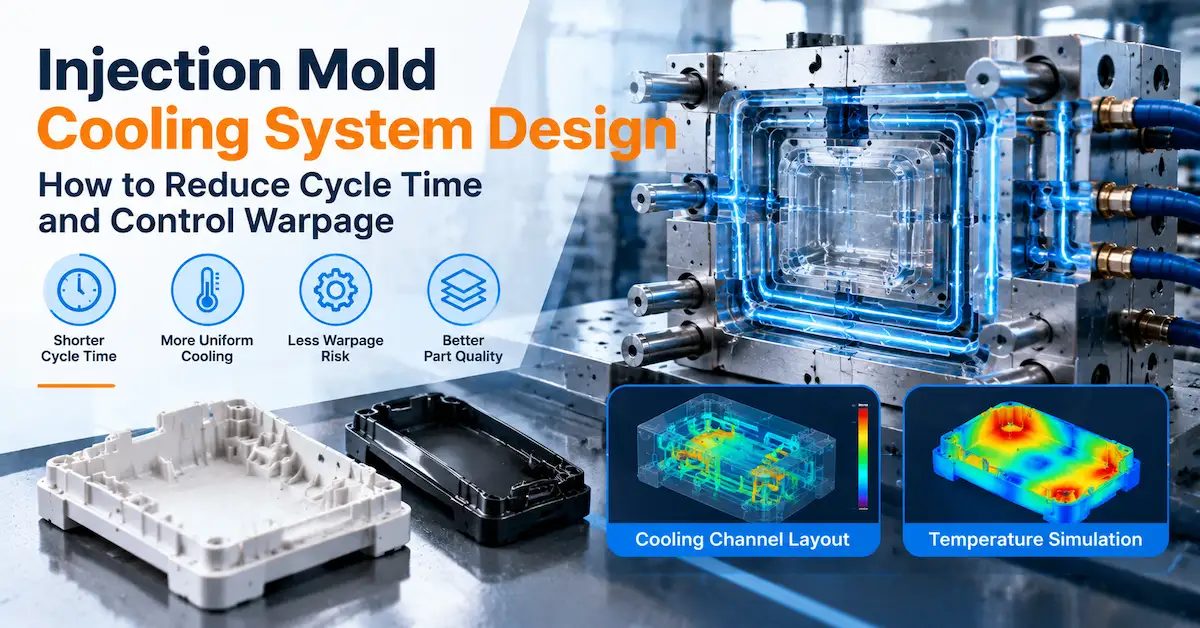
注塑模具冷却系统应尽可能均匀地将型腔和型芯中的热量带走,以适应零件的几何形状。 目标并非仅仅是让水在模具中循环。一个有效的冷却设计需要平衡热传递、压降、温度均匀性、维护便利性、与顶杆和镶件的干涉,以及零件所需的生产周期。
对于OEM工程师和模具采购人员来说,实际问题是: 对于这种树脂、壁结构、型腔数量和应用,所提出的冷却布局能否提供稳定的循环和可接受的零件几何形状? 即使在三维装配图中看起来完整的通道布局,在凸台、加强筋、深芯、滑台或厚壁区域附近仍可能存在热点。这些热差异会导致下沉、收缩变化、平面度问题、尺寸偏差和翘曲。
需要对照零件CAD图纸审核您的散热布局吗? 在模具设计发布之前,分享最新的型号、材料等级、年产量、关键尺寸、目标机器以及已知的热点或翘曲问题。
请求进行工装和冷却系统审查
什么是注塑模具冷却系统?
注塑模具冷却系统是指用于控制注塑成型过程中模具内部温度的网络和硬件。它通常包括型腔和型芯内钻孔或加工的冷却通道、连接件和歧管、堵头或接头、用于深区域的挡板或气泡冷却器、在可行的情况下对嵌件进行冷却,以及温度控制电路。最终设计取决于模具结构、零件几何形状、树脂、生产设备、安全要求和维护计划。
在成型过程中,高温聚合物进入型腔并将热量传递给钢材。模具必须带走足够的热量,使零件达到所需的脱模状态,同时保持型腔表面足够均匀。如果某个区域的温度高于其他区域,零件脱模后可能会继续不均匀收缩。如果某个区域的冷却过快或冷却不均匀,零件可能会过早凝固、变形或产生不同的表面和尺寸响应。
因此,冷却系统有两个作用:
- 散热: 将热量从型腔、型芯、刀片和其他刀具区域带走。
- 热均匀性: 防止模具和模制部件产生不必要的冷热差异。
这些目标之间可能存在冲突。密集的通道结构或许能改善局部散热,但会降低钢材强度、干扰顶杆,或增加制造和维护的复杂性。简单的通道结构可能更容易制造,但会导致厚凸台或深芯过热。设计评审应权衡复杂性与质量和周期时间优势之间的利弊。
冷却是产品决策的一部分。
冷却系统的设计应与壁厚、加强筋、凸台、纹理、浇口位置、分型线、顶出、材料收缩率和装配要求等因素一并考虑。它并非产品设计定型后才能批准的隐藏式模架细节。可见面板后方的厚型芯可能会造成外观缺陷。即使零件其他部分很薄,深型芯也可能影响成型循环。冷却连接可能易于安装,但一旦加装滑块或软管,维护起来就可能非常困难。
买家应标明最重要的产品区域:
- 化妆品表面出现凹陷、光泽变化或变形是不可接受的。
- 平面度、密封性、连接器、卡扣配合和配合面。
- 厚实的凸起、肋条、垫片、电池仓和局部质量。
- 深芯、窄槽、滑轨、升降器、嵌件和其他难以冷却的区域。
- 用于三坐标测量机或其他检测的关键尺寸和基准。
- 周期时间限制产量或零件必须在受控温度下弹出的区域。
冷却布局如何影响循环时间
循环时间是指完成一个成型循环所需的时间。它通常包括模具闭合、填充、保压、冷却、开模以及零件顶出。具体的顺序和持续时间取决于机器、材料、零件、模具、自动化程度以及已批准的工艺条件。冷却只是循环的一部分,但当零件具有较厚的截面、较深的型芯、散热不良或需要较高的顶出温度时,冷却往往会成为主要的制约因素。
简单地通过增加流量或降低脱模温度来缩短成型周期可能会导致质量问题。零件可能在脱模时仍然过软,从而在搬运过程中发生收缩或变形。更好的方法是找出热瓶颈,并决定是通过几何形状、通道布局、镶件设计、模具温度控制、工艺优化还是采用不同的生产策略来解决。
冷却时间从何而来
冷却时间受多种因素影响,包括最厚有效截面、树脂的热性能、模具表面温度、冷却介质温度、钢材内部的传热路径、通道布局以及顶出要求。被大热凸台包围的薄壁的冷却方式与孤立的薄壁不同。深型芯的热传递路径可能比浅型腔表面更长。嵌件的导热性能可能与周围的模具钢材不同。
对买方而言,有用的要求并非统一承诺的冷却时间。应要求供应商明确其假定的周期驱动因素以及用于验证这些因素的证据。报价或工装审核应明确周期时间是初步估算、试算目标、生产要求还是合同保证值。这些是不同的承诺。
冷却布局和传热路径
只有当热量能够从零件表面通过模具材料传递到冷却介质时,冷却通道才能有效发挥作用。通道的距离、方向、直径、回路长度、钢材厚度、嵌件边界以及局部几何形状都会影响这一路径。远离热点的通道即使拥有充足的水流量,也只能提供有限的局部冷却效果。而距离型腔过近的通道则可能削弱钢材强度、造成表面损伤风险,或者导致剩余材料不足,不利于后续的加工和维护。
不仅要查看带阴影的 3D 模型,还要查看剖视图中的布局。剖视图可以清晰地展示模塑表面到模腔的距离、与顶出孔、塞子、滑块、顶杆、嵌件以及型腔周围剩余钢材的交点。它们还有助于买方了解所提出的电路是否能够实际进行钻孔、堵塞、清洁、连接和检查。
流量分配和电路设计
冷却回路应评估其温度分布、流路、压力损失、连接方式和维护情况。过长或布局不合理的回路可能沿途出现温升,导致回路首尾区域的温度条件不一致。当芯体和腔体的热负荷不同,或者需要对热点进行独立调节时,采用独立的回路可能比使用单一的长回路更为有效。
不要仅凭通道数量来评判设计。有效的评估应关注以下几个方面:哪个回路服务于哪个区域,如何识别进出水口,流量是否可以测量或平衡,以及回路的冲洗或维修方式。正确的设计取决于模具的实际结构和买方的维护习惯。
| 周期时间驱动因素 | 冷却系统问题 | 请求提供的证据 |
|---|---|---|
| 厚切片或局部质量 | 热量从哪里散出?通道是否足够紧密,不会削弱钢材的强度? | 剖面图、热风险图和冷却回路原理 |
| 深核或狭窄特征 | 是否需要挡板、鼓泡器、插入式电路或其他解决方案? | 核心部分、组件详情、服务计划和试运行 |
| 大平面 | 冷却分布是否足够均匀,能够控制温度变化和温度均匀性? | 通道图、翘曲风险评估和平整度检验计划 |
| 多腔模具 | 腔体是否暴露在类似的温度条件和可调电路中? | 逐腔电路图和样品可追溯性计划 |
| 高产出程序 | 目前采用的循环假设是什么?如何在不牺牲零件质量的前提下验证该假设? | 试验参数记录、喷射条件和生产验收标准 |
模具设计的冷却布局原则
可靠的注塑模具冷却系统是根据零件的热分布图设计的。其布局应遵循产生或保留热量的区域,同时还要考虑模具的机械结构。以下原则在可制造性设计 (DFM) 和模具设计审批过程中非常有用。
1. 保持冷却装置与成型表面距离足够近
更紧密的通道可以改善传热,但“更紧密”并非必然更好。设计人员必须预留足够的钢材,以满足型腔强度、加工、抛光、磨损、腐蚀、堵塞以及未来维修的需求。合适的通道间距取决于局部压力、钢材等级、特征形状、通道尺寸和模具结构。应要求提供关键区域的剖面图,而不是接受“水路已优化”的笼统说法。
2. 遵循零件几何形状,而不仅仅是模具轮廓。
矩形通道图案可能适用于简单的平板,但在曲面壳体、深凸台、斜壁或不规则嵌件周围效果不佳。当传统钻孔方式无法满足零件形状时,设计可能需要使用嵌件、挡板、气泡发生器、导热销、保形结构或改变几何形状。正确的选择取决于零件的价值、产量、钢材种类、模具预算和维护要求。
3. 处理主梁、肋骨和厚实部位附近的热点区域
内部加强筋和凸台会增加外壁后的材料厚度。如果设计没有去除这些材料或提供合理的散热路径,该区域的冷却速度可能会减慢,并可能产生散热滞后或热传递。冷却并不能完全弥补壁厚设计不足的问题。因此,面向制造的设计(DFM)审查应将壁、加强筋、凸台、浇口和冷却布局视为一个整体系统进行考虑。
4. 腔体和芯体分别进行热管理
型腔和型芯的表面积、材料和热负荷通常不同。即使布局看似对称,也可能导致热行为的不对称。应分别检查型腔侧和型芯侧的回路,确定独立的调节点,并检查软管或接头是否会妨碍模具的安装、自动化或安全防护。
5.围绕滑块、升降器和嵌件进行设计
移动部件和可更换嵌件可能会阻塞直线通道或形成孤立的高温区域。冷却设计必须为移动部件、导轨、密封件、紧固件、耐磨板、顶出器和维护预留空间。如果滑块过热,设计人员应说明其是否配备了专用冷却回路、散热嵌件,或者是否属于工艺限制。切勿想当然地认为可见的水连接就表明移动部件已得到充分冷却。
6. 使电路易于识别和维修
进出水口标记、回路编号、易于操作的接头、堵头、密封细节、排水路径以及模具出厂后的清洁通道。难以连接或冲洗的冷却系统会导致不必要的停机。请在模具文档和交付包中包含冷却系统布局和回路标识。
冷却不平衡如何导致翘曲
翘曲是指模塑件不同区域收缩或松弛程度不同而导致的形状变化。冷却不平衡是造成翘曲的原因之一,但并非唯一原因。零件几何形状、材料收缩率、纤维取向、保压、浇口位置、顶出、模具温度和工艺条件等都会影响最终结果。
基本风险显而易见:如果零件的某一侧或某一区域长时间保持较高温度,其收缩程度可能与较低区域不同。平板可能弯曲,外壳可能扭转,凸缘可能翘起,孔相对于基准面可能发生位移,密封边缘可能失去平整度。在多腔模具中,即使标称几何形状相同,不同的热条件也会导致腔体之间的差异。
冷却不平衡与零件设计不平衡
并非所有翘曲问题都是冷却通道问题。壁厚不均匀的零件、紧邻装饰壁的大凸台、受限嵌件或较长的纤维填充流道,即使采用设计良好的冷却系统,也可能发生翘曲。调查应区分各种可能的原因:
- 几何学: 壁厚过渡、肋、凸台、拐角、圆角和约束特征。
- 材料: 树脂等级、填料、收缩性能、水分和加工窗口。
- 灌装和包装: 闸门位置、流道长度、焊缝线、压力分布和闸门冻结情况。
- 热设计: 通道位置、电路平衡、模具温度差和局部热点。
- 弹射: 在零件仍然温热时,进行时序、支撑、力分布和变形。
- 测量: 基准选择、调节时间、夹具约束和检验方法。
因此,在双方同意的情况下,注塑模具冷却系统应结合模流分析和面向制造的设计(DFM)进行评估。仿真可以帮助比较填充、保压、冷却和翘曲假设,但其结果不能替代实物样品。仿真结果应被视为工程预测,需要根据已批准的树脂、模具、工艺和检验方法进行验证。
钢材切割前的翘曲控制措施
在切割钢材之前,团队可以比较几个杠杆:
- 提高壁厚均匀性或去除多余质量。
- 调整闸门位置或闸门数量,以改善包装和流动平衡。
- 将冷却回路移开或分离,避开热点和较厚的部分。
- 在结构允许的情况下,对深芯、插入件、滑块或升降器进行冷却。
- 检查树脂等级、填料方向和收缩率输入。
- 定义一种喷射条件,使零件在过热时不会发生变形。
- 确定测量方法、调节时间、夹具和翘曲限度。
未经记录,不得批准任何改变产品几何形状的“翘曲校正”。此类更改必须明确说明是钢材安全调整、模具校正、工艺调整还是产品设计修改。买方应清楚该校正属于哪个CAD版本以及相应的验收要求。
按零件几何形状划分的冷却策略
| 零件状况 | 主要热风险 | 冷却审查重点 |
|---|---|---|
| 薄平盖 | 表面温差会影响平整度和光泽度。 | 均匀的电路间距、腔体/磁芯平衡、栅极和封装关系 |
| 有老板和肋骨的住房 | 局部质量会保留热量,并可能形成散热或读通现象。 | 芯体取出、凸台冷却、肋条布局、可见面检测 |
| 深芯或管 | 热路径长,且直线钻孔空间有限 | 挡板、气泡器、插件、热针或其他核心策略 |
| 大型汽车或家电面板 | 长流动路径和广阔的表面温度变化 | 多路平衡电路、支撑钢材、翘曲图和试验夹具 |
| 玻璃填充结构件 | 冷却和纤维取向可以共同产生定向收缩。 | 浇口方向、加载路径、树脂牌号、冷却对称性、验证方法 |
| 多腔精密零件 | 腔间温度和收缩率的变化 | 电路识别、腔体可追溯性、CMM计划和工艺记录 |
冷却设计中,工具采购员应该批准哪些内容
冷却系统布局应作为受控工程交付物获得批准。买方无需设计每个冷却通道,但应理解相关假设并承担影响产品的风险。审核资料包中应包含以下内容。
冷却系统布局和剖面图
请提供型腔侧和芯侧的冷却布局图、回路编号、进出口标识、热点截面图,以及顶杆、滑块、提升杆、嵌件、紧固件和分型线周围的间隙检查图。没有截面图的3D图像难以判断实际的传热路径和剩余钢材量。
材料和工艺假设
冷却方案的选择取决于树脂的实际等级和工艺窗口。公开的“支持”页面列出了材料咨询示例,包括ABS、PC、PP、PA66、医用级和食品级材料,并提及了收缩率、耐温性、阻燃等级、认证介绍以及替代材料的成本比较。这些是网站上列出的支持主题,并不代表对特定等级、供应商、认证或项目监管批准的确认。
询价单中应包含树脂等级、填料、颜色、湿度要求、模具温度范围、预期数量、机器型号以及关键质量特性。如果这些输入参数尚未确定,请将其标记为假设,并说明冷却和翘曲控制决策中的哪些部分可能会在确认后发生变化。
制造和维护可行性
冷却通道必须经过加工、堵塞、压力测试、连接和维护。询问供应商将如何验证电路的连通性和泄漏情况,操作人员将如何识别每个连接点,通道是否可以清洗,以及模具转移后是否可以诊断堵塞的电路。此外,还要检查滑块、热流道组件、顶出系统和模座连接点周围的检修通道。
冷却相关交接文件
一份有效的交接资料包可能包括已批准的冷却系统布局图、电路清单、连接图、组件或插头信息、测试记录、维护说明以及试验参数记录。具体的资料清单必须在报价单中约定。切勿想当然地认为供应商的标准资料包包含适用于所有项目的相同冷却系统图纸或测试数据。
模具试验中如何验证冷却效果
冷却设计需通过模具和成型件进行验证。即使模具的通道布局看似合理,在首次试模后仍需进行调整。零件在某种条件下可能符合标称尺寸,但当循环次数、模具温度或材料条件发生变化时,尺寸可能超出要求。因此,试模验证应将热条件、工艺参数、型腔类型、检验时间和观察结果联系起来。
T0:确认电路和基线行为
在 T0 阶段,确认冷却回路已连接至正确的进出口,模具运行无泄漏或干扰,且基本件可顺利灌装、顶出和搬运。记录初始温度、压力、流量、循环次数、材料、型腔以及可见缺陷(如这些数值包含在约定的试模范围内)。T0 样品仅为基准,并非生产准备就绪的自动证明。
T1:比较周期、尺寸和翘曲
在 T1 阶段,将实际循环和顶出条件与已批准的目标或假设进行比较。检查关键尺寸、平面度、配合度、外观、缩痕和翘曲。在零件特征和检验计划允许的情况下,使用三坐标测量机 (CMM) 数据。记录成型后的测量时间以及是否使用了夹具或预处理阶段,因为未加约束的温热零件与经过预处理的样品可能表现不同。
T2 或最终验证:检查可重复性和闭合性
后续试验应确认冷却方式的改变、工艺流程的改变或几何形状的修正能够消除已记录的风险。对于多腔模具,应按腔体识别样品。对于有翘曲极限的零件,应在所有试验阶段使用相同的基准、夹具、测量方法和验收条件。最终报告应包含模具版本、材料、工艺参数、循环时间、冷却条件、检验结果、未解决的问题以及批准状态。
DX Molding 的公开支持页面列出了 T0/T1/T2 模具试模报告、尺寸检验和外观缺陷记录、三坐标测量机 (CMM) 数据、修改计划跟进以及注塑成型参数记录(包括温度、压力、保压和循环时间)。这些都是已公开的支持服务。请确认具体项目包含哪些记录、仪器、抽样和验收标准。
您是否担心生产周期或翘曲问题? 请提供冷却布局图、零件 CAD 图、树脂等级、试验条件以及尺寸或视觉证据,以便将问题分解为几何、材料、工艺、喷射或热原因。
审查冷却和试用支持散热设计案例示例
以下示例是为本文创建的工程决策模型。它们并非具体的客户案例、DX Molding 的实测结果,也不是对生产周期或翘曲性能的保证。
案例 1:带热凸台的塑料电子元件外壳
该两件式外壳具有薄外壁、多个内部螺丝凸台和一个连接器开口。第一种冷却布局沿外壳外周延伸,但凸台组与冷却回路的距离相对较远。试验中观察到的明显症状是外壁附近出现浅凹陷,并且为了防止弹壳弹出,需要延长循环时间。
正确的验收并不会立即缩短生产周期。它会检查凸台是否可以取出芯部,加强筋和凸台的几何形状是否能形成局部质量,浇口和填充路径是否能到达目标区域,以及是否可以在不降低钢材强度的情况下添加嵌件或专用冷却结构。验收方案应采用经批准的方法检查可见表面、凸台位置、螺纹配合和平面度。
案例二:大面板弹出后边缘翘起
一块宽大的家电或汽车用面板在脱模后出现边缘翘起。型腔和型芯均有冷却装置,但其中一侧存在滑槽,且钢材厚度与其他侧不同。零件在成型后立即看起来合格,但在后续搬运过程中出现翘起。可能的原因包括热不平衡、壁厚不均匀、保压方向、脱模支撑或测量时机等。
调查应对比型腔和芯体温度状况、回路流道、滑台冷却、顶出时序、浇口和填料假设,以及用于平面度测量的夹具。改变流道可能是解决方案的一部分,但在排除其他可能原因且试验证据支持结论之前,团队不应将其认定为冷却缺陷。
注塑模具冷却系统询价清单
在索取模具报价或批准模具设计方案时,请使用此清单。其目的是使不同供应商之间的冷却假设具有可比性。
| 不。 | 买家意见或问题 | 为什么这很重要 | 证据或产出 |
|---|---|---|---|
| 1 | 最新的3D CAD和受控2D绘图 | 冷却过程遵循实际的壁面、肋条、凸台、嵌件和关键特征几何形状。 | 已审核的产品修订 |
| 2 | 树脂等级、填料、颜色和收缩率输入 | 材料的热学和尺寸行为会发生变化。 | 材料假设记录 |
| 3 | 预期数量和腔体目标 | 循环、平衡、维护和冷却的复杂性取决于生产计划。 | 腔体和生产概念 |
| 4 | 外观、平整度、密封性和装配表面 | 热变化可能导致可见或功能性缺陷。 | 质量图和验收标准 |
| 5 | 冷却系统布局剖面图 | 显示了传热路径、钢材间隙和干涉风险 | 腔体/芯道图 |
| 6 | 电路识别和连接方案 | 支持设置、平衡、维护和故障排除 | 电路图和交接清单 |
| 7 | 冷却和翘曲分析范围 | 明确结果是模拟结果、工程估算结果还是试验证据。 | 模流或风险评估交付成果 |
| 8 | 循环时间目标和弹出条件 | 防止将低周期目标视为高质量结果 | 试验参数记录和审批规则 |
| 9 | 三坐标测量机、平面度和外观检测计划 | 使翘曲和尺寸比较可重复进行 | 检查方法和报告 |
| 10 | 开放热风险和纠正所有权 | 在审判问题演变为日程争议之前,明确责任归属。 | 风险登记册和关闭记录 |
冷却系统供应商应该证明什么?
供应商应该能够解释冷却方案如何与零件、模具结构、生产要求和验证计划相联系。对于正式的模具询价,请询问以下内容:
- 腔体、芯体、嵌件、滑块、升降器及其他相关结构的冷却布局。
- 厚区域、热点、深芯、凸台、肋和关键平面的剖视图。
- 冷却回路编号、进/出口标识以及连接或维护信息。
- 包含模流时的冷却和翘曲分析范围、假设和报告格式。
- 周期时间假设、弹出条件以及估计值与验证结果之间的差异。
- T0/T1/T2 试验记录,包括温度、压力、包装、循环时间、尺寸和外观数据(如双方同意)。
- 多腔模具的腔体级样品识别。
- 修改方案区分了冷却方式的改变与几何形状、工艺、材料和喷射方式的改变。
DX Molding 的官方网站将深圳市东鑫科技有限公司描述为一家成立于 2007 年的深圳公司。网站列出了定制注塑模具、塑料成型、硅胶模具以及 OEM/ODM 开发等服务。其“支持”页面介绍了工程和 DFM 审核、模流分析、优化冷却通道布局、加工和试模支持、检验、包装以及售后支持。该页面还展示了关键生产环节的照片和视频、每周进度报告、T0/T1/T2 报告、CMM 数据和参数记录。以上均为网站所述能力,具体信息应在报价单和项目资料中予以确认。
该公共网站并未针对所有模具设定统一的冷却通道直径、流量、冷却液温度、冷却时间、循环时间保证值、翘曲极限或改进百分比。除非项目已就这些参数达成一致,并与明确的材料、机器、模具版本、样品状态和检验方法相关联,否则请勿将这些参数写入采购订单。
关于注塑模具冷却系统的常见问题
为什么注塑模具冷却系统很重要?
它能带走模具中的热量,帮助零件达到所需的脱模状态。一个平衡的系统可以支持更稳定的循环条件,并减少导致缩模、尺寸偏差和翘曲的不必要的温差。冷却只是结果的一部分;几何形状、材料、浇口、保压、脱模和测量也同样重要。
更好的冷却效果是否总是意味着更短的循环时间?
不。更好的冷却意味着更合适的散热和温度控制,从而更好地控制零件和工艺的温度。如果零件在过热时被顶出,较短的循环周期可能会导致零件变形,或者产生不同的外观和尺寸结果。应结合顶出条件、关键尺寸、平面度、外观和重复性来验证循环时间。
冷却系统设计如何控制注塑成型翘曲?
它有助于控制型腔和型芯区域之间的温差。更均匀的热条件可以减少差异收缩的来源之一,但翘曲也可能来自壁厚变化、纤维取向、浇口和填充平衡、顶出、树脂行为以及零件限制。冷却方式的改变应综合考虑这些相互竞争的因素进行评估。
塑料外壳的最佳散热通道布局是什么?
没有通用的布局方案。应仔细检查壳体的壁面、加强筋、凸台、深芯、连接器开口、表面装饰、分型线和顶出系统。供应商应在剖视图中展示型腔和芯体电路,并解释如何处理热点、平面度、浇口密封和维护问题。
在冷却系统设计评审中,我应该提出哪些要求?
询问型腔和芯体冷却布局、回路标识、关键区域剖面图、干涉检查、冷却和翘曲分析范围、材料和循环假设、维护信息、试验参数以及测量计划。还要询问哪些数值是估算值,哪些数值将通过试验验证。
冷却系统能否弥补零件设计缺陷?
并非总是如此。冷却可以帮助控制热量,但无法消除壁厚变化过大、凸台质量过大、拔模斜度不合适、浇口位置不佳或材料选择不适合应用等因素造成的后果。在钢材切割之前,应将零件几何形状和冷却方案结合起来进行DFM(面向制造的设计)评估。
三坐标测量机检测能否证明翘曲得到控制?
当基准、夹具、条件和方法合适时,三坐标测量机 (CMM) 数据可以验证定义的点和特征。但它本身并不能证明大面积表面在视觉上是否可接受、零件是否能够装配,或者结果在生产条件下是否稳定。因此,需要将尺寸数据与平面度、外观、装配和工艺记录结合起来使用。
冷却系统需要哪些材料和工具支持?
材料等级、填充物、收缩率、模具温度要求、钢材、嵌件和生产数量都会影响设计。DX Molding 的公开支持信息列出了材料咨询主题,包括 ABS、PC、PP、PA66、医用级和食品级材料示例,以及模具钢材,包括 S136、NAK80、P20 和 718H。在批准之前,请务必确认实际的材料等级、钢材和项目特定要求。
结论
注塑模具冷却系统不仅仅是模具内部的一套水管,它关乎产品质量和生产效率。其布局必须能够有效去除型腔、型芯、镶件、深部结构和局部区域的热量,同时还要保证钢材强度、模具运动、顶出、维护保养以及工艺控制的顺利进行。
为了控制生产周期,应找出真正的热瓶颈并验证顶出条件,而不是孤立地追求更短的生产周期。为了控制翘曲,应将冷却不平衡与几何形状、材料、浇口、包装、顶出和测量等因素的影响区分开来。在选择供应商时,应要求提供剖视图、电路图、分析假设、试验记录、三坐标测量机或其他尺寸测量数据(如适用),以及清晰的风险规避流程。
DX Molding 的网站展示了其为定制注塑项目提供的工程设计、面向制造的设计 (DFM)、模流分析、冷却布局、模具试制、检验和项目支持服务。针对特定零件和模具,必须就精确的冷却设计、目标循环时间、翘曲限制、文档和验收标准达成一致。审核流程应从受控 CAD 模型、树脂牌号、用量、关键表面、目标机床以及生产批准所需的质量证明开始。




