
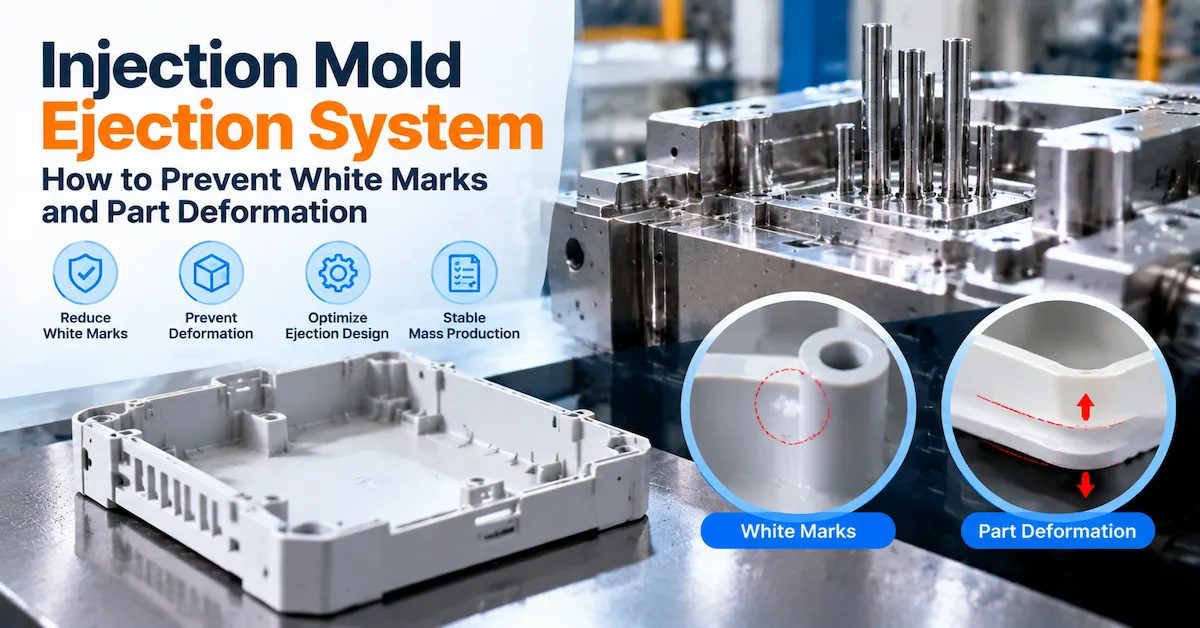
Un sistema de eyección de moldes de inyección debe liberar la pieza moldeada con una fuerza distribuida y controlada, preservando su apariencia, dimensiones y características de ensamblaje. Si la fuerza aplicada es excesiva, no está bien soportada o se activa cuando la pieza aún está caliente, pueden aparecer marcas blancas, marcas de arrastre, decoloración por tensión, marcas de pasadores, deformación, torsión o una pieza que ya no encaje en el siguiente ensamblaje.
Para un comprador OEM, la pregunta clave no es simplemente si un molde tiene pasadores eyectores. La pregunta importante es si el método de eyección propuesto se ajusta a la geometría de la pieza, la resina, el ángulo de desmoldeo, la textura, las condiciones de enfriamiento, las zonas cosméticas, las socavaduras y los requisitos de producción. Esta guía explica cómo comparar pasadores eyectores, manguitos eyectores, elevadores, placas extractoras, sistemas de liberación asistida por aire y configuraciones combinadas, y luego muestra cómo investigar las marcas blancas y la deformación de la pieza moldeada por inyección antes de aprobar el utillaje.
La información publicada por DX Molding sobre sus servicios de moldeo de plástico a medida incluye pasadores eyectores, elevadores angulares, correderas, placas extractoras, canales de refrigeración, diseño de la línea de separación, estructuras de una y varias cavidades, y diversas opciones de acero para moldes. El sitio web también describe los informes de prueba T0/T1/T2, la inspección dimensional, los datos de la máquina de medición por coordenadas (CMM), los registros de parámetros y el seguimiento de las modificaciones. Estas son descripciones de las capacidades disponibles públicamente; la configuración real de la eyección, la fuerza, las dimensiones de los componentes, el método de inspección y los criterios de aceptación deben confirmarse para cada molde específico.

¿Qué es un sistema de eyección de moldes de inyección?
Un sistema de eyección de moldes de inyección es el conjunto de componentes y acciones del proceso que separa la pieza moldeada, enfriada o parcialmente enfriada, del núcleo una vez abierto el molde. Normalmente incluye una o varias placas eyectoras, pasadores de retorno, pasadores eyectores, manguitos, elevadores, elementos extractores, componentes de guía y la conexión de eyección del lado de la máquina. Según la geometría, el molde también puede utilizar aire para romper el vacío, una corredera o inserto para liberar una zona socavada, o un mecanismo especial para elementos roscados o atrapados.
El sistema de eyección tiene cuatro funciones relacionadas:
- Liberación: supera la adhesión, el ajuste por contracción, la fricción por textura, el vacío y la fricción entre la pieza y el núcleo.
- Soporte: distribuye la fuerza para que las paredes delgadas, las nervaduras, los salientes y las superficies cosméticas no se doblen ni se marquen.
- Proteja: evite marcas de pines inaceptables, decoloración, arañazos, deformaciones, destellos o daños en los elementos de sellado y ensamblaje.
- Repetir: liberar la pieza de forma consistente en todos los ciclos, cavidades, lotes de material y variaciones normales del proceso.
Estas tareas pueden entrar en conflicto. Un panel plano de gran tamaño puede requerir muchos puntos de apoyo para evitar que se doble, pero cada pasador adicional crea una posible marca y requiere espacio en el molde. Un saliente alto puede necesitar un manguito o un pasador cerca de su base, pero esa misma ubicación puede interferir con un canal de refrigeración, un inserto, un elevador o un componente de retorno. Por lo tanto, el mejor diseño de eyección es una decisión coordinada sobre el molde, no un patrón de pasadores estándar copiado de otro proyecto.
Cómo elegir el método de eyección
El método adecuado depende de dónde se sujeta la pieza al núcleo, dónde se puede aplicar la fuerza, qué superficies son visibles y cuánto movimiento requiere la herramienta. La siguiente comparación constituye un marco de diseño, no una configuración de producto universal.
| Método de eyección | Dónde puede ayudar | Pregunta principal del comprador |
|---|---|---|
| Pasadores eyectores | Partes generales, nervaduras, paredes internas y áreas donde se pueden ocultar puntos de apoyo discretos. | ¿Están los puntos de fijación de los pasadores reforzados con suficiente acero y alejados de superficies visibles o de sellado? |
| Manguitos eyectores | Soportes, postes y elementos circulares donde un anillo de fuerza resulta más útil que un pasador central. | ¿La funda permitirá el funcionamiento de esta función sin crear marcas circulares, destellos ni interferir con ningún pin del núcleo? |
| Elevadores angulares | Rebajes internos, ganchos o elementos que requieren un movimiento combinado de elevación y liberación lateral. | ¿Qué función requiere el elevador y cómo evitará su movimiento que la pieza roce o se deforme? |
| placa desmoldante | Piezas que requieren una liberación amplia y relativamente uniforme alrededor de un perímetro o una superficie grande. | ¿Puede la placa moverse de manera uniforme sin dañar el borde de separación, la textura o la apariencia? |
| Liberación asistida por aire | Piezas con riesgo de vacío o adherencia, donde el aire puede ayudar a separar la pieza del núcleo. | ¿Por dónde se introduce el aire y modifica el método los requisitos de contaminación, ciclo o control del proceso? |
| Diseño combinado | Partes complejas donde las diferentes regiones necesitan diferentes estrategias de lanzamiento y soporte. | ¿Es necesario, funcional y está validado cada mecanismo en la misma secuencia de eyección? |
Pasadores eyectores para lanzamiento general
Los pasadores eyectores suelen ser la forma más sencilla de aplicar fuerza desde la parte posterior de una pieza moldeada. Funcionan bien cuando el pasador puede contactar con una superficie interna estructuralmente reforzada y cuando la marca resultante queda oculta o es aceptable. Se vuelven riesgosos cuando se le pide a un pasador pequeño que empuje un panel grande y flexible, una nervadura delgada, una pieza blanda o una superficie cosmética.
Revise el área de contacto, la cantidad de pasadores, el espaciado, el soporte debajo de la pieza, el retorno del pasador, el desgaste y el acceso para mantenimiento. Un pasador colocado directamente debajo de una pared delgada puede dejar una impresión circular incluso cuando el molde está mecanizado con precisión. Un pasador cerca de una nervadura puede ser estructuralmente útil, pero también puede crear un punto de tensión local si la nervadura es demasiado delgada o si la pieza se expulsa antes de que tenga la rigidez suficiente.
Manguitos eyectores alrededor de los soportes y postes
Un manguito puede aplicar fuerza alrededor de un saliente o poste cilíndrico, lo que puede reducir la concentración asociada a un solo pasador. Sin embargo, esto no garantiza automáticamente una mayor seguridad. El manguito debe contar con la holgura, la guía, el ángulo de desmoldeo y el soporte adecuados, y no debe dañar el borde del saliente ni crear un anillo visible. Si un pasador de núcleo atraviesa la pieza, debe verificarse la relación entre el pasador y el manguito a lo largo de todo el recorrido.
Elevadores y deslizadores para socavados
Puede ser necesario un elevador o deslizador debido a que el producto presenta un rebaje, un gancho interno, una abertura lateral o un mecanismo de bloqueo. No se trata simplemente de un eyector con otro nombre. El mecanismo debe liberar la pieza atrapada antes o durante la eyección sin arrastrarla. El comprador debe preguntar por qué se necesita este movimiento, si un cambio en el producto podría simplificarlo, qué componentes se desgastan y cómo se inspeccionará y mantendrá el mecanismo.
Placas desmoldantes para una liberación amplia y uniforme.
Una placa extractora puede distribuir la fuerza de liberación sobre un perímetro o superficie mayor, lo que puede resultar útil para piezas anulares, de paredes delgadas o cuya apariencia sea delicada. Su borde debe diseñarse teniendo en cuenta la línea de separación, el ángulo de desmoldeo, la textura y cualquier reborde fino. Un movimiento irregular de la placa puede producir una deformación distinta a la de un sistema de pasadores, por lo que es fundamental realizar comprobaciones de guía, equilibrio y holgura.
Características de la pieza que controlan el riesgo de eyección
Antes de aprobar la estructura del molde, marque las superficies que sujeta la pieza y las superficies que pueden recibir fuerza de forma segura. Un mismo molde puede requerir una lógica de eyección diferente para la cavidad, el núcleo, los insertos, las guías y los elevadores.
Ángulo de inclinación y textura
Una inclinación insuficiente aumenta la fuerza necesaria para desplazar una pieza sobre el núcleo. La textura puede incrementar la fricción mecánica, especialmente en paredes profundas, nervaduras, cavidades y superficies adyacentes a cierres. Cuando una pieza presenta decoloración o fricción, la primera pregunta que debe plantearse es si se está forzando contra una superficie de la que no puede desprenderse limpiamente.
El dibujo debe identificar la dirección de extracción y las caras que requieren textura o pulido. El proveedor debe comparar el ángulo de desmoldeo con el acabado real, en lugar de considerar equivalentes una cara pulida y una texturizada. No se debe aplicar un valor fijo de ángulo de desmoldeo a todas las superficies sin tener en cuenta la profundidad, la resina, la contracción, la textura y la temperatura de eyección. Estas condiciones de liberación deben considerarse en la revisión DFM y CAD del molde de inyección, antes del corte del acero.
Costillas, jefes y bolsillos profundos
Las nervaduras y los salientes generan tanto soporte estructural como dificultades de liberación. Una nervadura puede adherirse al núcleo si su ángulo de desmoldeo es limitado o si se contrae alrededor de una pieza de acero. Un saliente puede adherirse a un pasador del núcleo y requerir un manguito, un pasador o una dirección de liberación diferente. Las cavidades profundas pueden crear vacío y permanecer más calientes que la pared circundante.
Para estas áreas, verifique:
- Borde en ambos lados de la característica.
- Espesor de pared local y ajuste por contracción alrededor del acero.
- Distancia entre la característica y el soporte de eyección más cercano.
- Ya sea que el punto de contacto de eyección sea sobre una nervadura, saliente, almohadilla plana o piel delgada.
- Si la refrigeración es suficiente antes de empujar la pieza.
- Si la marca del eyector será visible después del montaje.
Grandes paneles planos y revestimientos delgados
Los paneles grandes son sensibles a la fuerza desigual. Una distribución de pasadores concentrada cerca del centro puede empujar el centro hacia afuera mientras que los bordes permanecen unidos. Los pasadores concentrados cerca de un lado pueden torcer el panel. Un panel también puede deformarse debido a la contracción diferencial, por lo que cambiar solo los pasadores podría no solucionar el problema.
Para un panel amplio, revise la secuencia de liberación, los puntos de soporte, el riesgo de ventilación o vacío, el equilibrio de enfriamiento, el comportamiento de la compuerta y el empaque, y el estado de la pieza al momento de la eyección. Defina un método de planitud o perfil antes de la prueba. "Parece plano" no es un criterio de aceptación reproducible.
¿Por qué la expulsión provoca marcas blancas?
Pueden aparecer marcas blancas, blanqueamiento y blanqueamiento por tensión cuando el plástico se estira, comprime o frota más allá de lo que el material y la geometría local pueden soportar. La marca puede aparecer directamente sobre un eyector, junto a una nervadura, en una transición de tiro, alrededor de una pared texturizada o cerca de una pieza atrapada.
Entre los factores que contribuyen habitualmente se incluyen:
- Alta fuerza de liberación causada por un arrastre de aire o textura insuficiente.
- Se aplicó demasiada fuerza a través de un número insuficiente o un tamaño demasiado pequeño de los contactos del eyector.
- La pieza se expulsó estando aún demasiado caliente o demasiado flexible.
- Sincronización desequilibrada de los pasadores, movimiento de la placa o movimiento del elevador.
- Esquinas afiladas o secciones delgadas cerca del punto de contacto de eyección.
- Vacío entre la pieza y el núcleo.
- Daños en la superficie del núcleo o la cavidad, contaminación o fricción excesiva.
- Orientación del material, relleno, humedad o condiciones del proceso que hacen que el blanqueamiento sea más visible.
Cómo distinguir el blanqueamiento dental de otros defectos
Una marca circular blanca alineada con la ubicación de un eyector sugiere un contacto de eyección o un problema de tensión local, pero la ubicación por sí sola no es prueba suficiente. Una línea pálida que sigue la trayectoria del flujo puede ser una línea de soldadura o una marca relacionada con el flujo. Una depresión poco profunda frente a un saliente puede ser un hundimiento. Un área turbia que cambia con la iluminación puede indicar una condición de la superficie o del material.
Utilice un diagnóstico controlado:
- Registre la ubicación exacta, el tamaño, la cavidad, la orientación y las condiciones de iluminación.
- Compare la marca con la disposición del eyector, el manguito, el elevador, la línea de separación, la compuerta, la nervadura y el saliente.
- Compruebe si la marca aparece inmediatamente después de la expulsión o si se desarrolla después del enfriamiento.
- Inspeccione el tiro, el acabado superficial, el estado del acero, la ventilación y la alineación de la eyección.
- Compare muestras a diferentes temperaturas de eyección o condiciones de enfriamiento sin cambiar varias variables a la vez.
- Confirme si la marca afecta únicamente a la apariencia o si también modifica el ajuste, la resistencia, el sellado o el montaje.
Formas de reducir el blanqueamiento del eyector
Las posibles correcciones deben seleccionarse una vez confirmado el mecanismo de fallo. El ingeniero de moldes puede aumentar el ángulo de desmoldeo efectivo, mejorar el acabado superficial, mover o añadir soportes, utilizar un manguito o extractor, ampliar o redistribuir la zona de contacto, corregir la alineación del elevador, añadir un sistema de ruptura de vacío o ajustar la secuencia de eyección. Los cambios en el proceso pueden incluir permitir una mayor refrigeración o modificar las condiciones de liberación, pero un ajuste del proceso no debe ocultar un diseño de eyección deficiente.
No prometa que un solo cambio eliminará todas las marcas blancas. El proveedor debe indicar qué hipótesis se está probando, qué muestras se recogerán y cuál es el límite de aceptación aplicable. La información de soporte pública de DX Molding no publica un límite universal de marcas blancas ni un porcentaje de mejora, por lo que estos valores deben definirse para cada proyecto.
¿Por qué la eyección provoca la deformación de las piezas?
La deformación se produce cuando la fuerza de liberación, la temperatura, la geometría y la contracción no están equilibradas. Una pieza puede doblarse al salir del núcleo, torcerse porque una región se libera primero o seguir deformándose después de la eyección porque aún está blanda. También puede presentar una deformación dimensional antes de la eyección debido a que la temperatura del molde, el enfriamiento, la ubicación de la entrada de inyección, el empaquetado o el comportamiento del material provocaron una contracción diferencial.
| Deformación observada | Posible causa relacionada con la eyección | Método de verificación |
|---|---|---|
| El panel se dobla cerca del centro. | Los pasadores centrales mueven el panel mientras el perímetro aún lo sujeta, o bien el panel está demasiado caliente al soltarlo. | Compare el mapa de pines, la secuencia de liberación, la temperatura de eyección y la planitud inmediatamente después de la liberación. |
| La pieza se retuerce hacia una esquina. | Contacto desigual de los pasadores, inclinación de la placa, arrastre asimétrico por desmoldeo o enfriamiento y contracción desequilibrados. | Compruebe el recorrido de la placa eyectora, el contacto del pasador, el equilibrio de la cavidad y el mapa dimensional por cavidad. |
| El jefe se inclina o se agrieta | Carga lateral en un saliente, liberación alrededor de un pasador central, soporte insuficiente o una característica caliente y débil. | Inspeccione la alineación del manguito o pasador, el ángulo de inclinación del saliente, el estado del núcleo y la carga de ensamblaje. |
| Tirantes o pliegues en paredes delgadas | Soporte insuficiente, vacío, liberación prematura o fuerza de eyección aplicada en una sección débil. | Revise la ventilación, el área de soporte, la apertura del molde, el tiempo de eyección y la temperatura de la pieza. |
| La pieza vuelve a su posición original después de su liberación. | Tensión residual, orientación de las fibras, contracción diferencial o liberación de un núcleo restringido. | Realizar mediciones en momentos de acondicionamiento definidos y comparar la evidencia del proceso, el material y el diseño del molde. |
Separar la deformación por eyección de la deformación por moldeo
Esta distinción es importante. Si la pieza ya está deformada antes de que se mueva el eyector, la causa principal puede ser el enfriamiento, el empaquetado, la ubicación de la compuerta, el espesor de la pared, la orientación del material o un desequilibrio en la temperatura del molde. Si la pieza cambia de forma durante o inmediatamente después de la eyección, el sistema de eyección, la fuerza de liberación, el soporte, el vacío o la temperatura de la pieza son factores que merecen atención.
Utilice una observación basada en el tiempo: inspeccione la pieza antes de la eyección, si el proceso lo permite; inmediatamente después de la liberación; tras un intervalo de enfriamiento controlado; y después del ensamblaje. La ubicación y el momento del cambio proporcionan evidencia más útil que una afirmación general como «el molde está deformando la pieza».
Comprobaciones de la disposición de la eyección antes del corte de acero
Antes de que comience la fabricación del molde, el concepto de eyección debe ser visible en el diseño y las vistas en sección del molde. El comprador no necesita aprobar todas las dimensiones de los componentes sin una revisión de ingeniería, pero debe comprender cómo se liberará la pieza y dónde se producirán marcas o fuerzas. La propuesta de eyección también debe revisarse como parte del molde de inyección de plástico completo, no como una lista de componentes aislada.
Distribución de fuerzas y apoyo
Identifique las zonas que ofrecen resistencia a la liberación y las que pueden soportar la fuerza. Coloque soportes cerca de las nervaduras, salientes, almohadillas gruesas y superficies internas resistentes, pero evite crear un patrón de eyección que se note en las caras visibles. Una pieza ancha puede requerir una combinación de pasadores, manguitos y soportes de extracción en lugar de muchos pasadores idénticos.
Devolución, alineación y mantenimiento
Verifique que la placa eyectora regrese completamente a su posición original, que los pasadores no sobresalgan y que el mecanismo complete su recorrido. Una desalineación puede provocar desgaste, rozamiento, fricción, rebabas o un retorno incompleto de los pasadores. Pregunte cómo se limpiará, lubricará, inspeccionará y reparará el sistema de eyección después de su uso repetido.
Interferencia con la refrigeración y los componentes móviles.
Los pasadores eyectores, manguitos, elevadores, guías, insertos, canales de refrigeración, tornillos y pilares de soporte compiten por el espacio. Una disposición de pasadores que parezca razonable en la pieza puede resultar imposible de perforar o debilitar el acero. Revise las secciones transversales a través de las nervaduras críticas, salientes, cavidades profundas y paneles estéticos. El sistema de eyección debe revisarse al mismo tiempo que la refrigeración y las acciones laterales, no después de que estas decisiones estén definidas.
No inventes especificaciones de eyección universales
El sitio web público no publica un diámetro estándar para el pasador eyector, una regla de espaciado, una fuerza de eyección, una carrera de eyección, una velocidad o un límite de aceptación de la marca blanca para cada herramienta. Estos valores dependen de la pieza, la resina, el ángulo de desmoldeo, la textura, el acero del molde, la máquina y los criterios de aceptación del proyecto. Un presupuesto debe especificar las características del proyecto en lugar de presentar una norma del sector como garantía de DX Molding.
Cómo funcionan conjuntamente el flujo del molde, el enfriamiento y la eyección
Los problemas de eyección suelen ser síntomas de decisiones previas. Una compuerta que genera un empaquetamiento desigual puede dejar una región más compacta en el núcleo. Un enfriamiento que deja una protuberancia profunda caliente puede hacer que esa característica sea demasiado blanda durante la liberación. Un cambio en el espesor de la pared puede generar tanto distorsión por contracción como fricción local. Una línea de separación que atrapa una característica puede obligar al sistema de eyección a trabajar más.
La información pública de soporte de ingeniería y producción de DX Molding describe el llenado, el empaquetado, el enfriamiento y el análisis de deformación, junto con la revisión de la ubicación de la compuerta, las líneas de soldadura, las trampas de aire y el riesgo de marcas de hundimiento. Para una pieza de alto riesgo, pregunte si el análisis incluye el concepto de eyección propuesto y qué resultados se verificarán físicamente. La simulación puede identificar un posible riesgo térmico o de flujo, pero no reemplaza la inspección de la prueba real del molde.
Revise estas relaciones antes de su publicación:
- La compuerta y el empaquetado pueden modificar la firmeza con la que la pieza se sujeta al núcleo.
- El equilibrio de enfriamiento afecta la rigidez en el momento de la eyección.
- El ángulo de desmoldeo y la textura afectan la fuerza necesaria para liberar la pieza.
- Las nervaduras y los salientes determinan dónde se puede aplicar el soporte.
- Es posible que sea necesario liberar las guías y los elevadores antes de la carrera principal del eyector.
- Las líneas de separación y los cierres pueden generar resistencia o destellos localizados.
Cómo validar un sistema de eyección de moldes de inyección
Una primera muestra con buen aspecto no basta para aprobar un sistema de eyección. La prueba debe demostrar que la pieza se libera de forma consistente y que cumple con los requisitos acordados de apariencia, dimensiones, planitud y ensamblaje. El flujo de trabajo general de fabricación de moldes de inyección explica cómo se conectan el diseño, el mecanizado, el ensamblaje, las pruebas, la inspección y la modificación antes del lanzamiento a producción.
T0: confirmar el mecanismo y la liberación básica
En la primera prueba, observe la apertura del molde, la liberación del deslizador o elevador, el desplazamiento de la placa eyectora, el retorno del pasador, la retención de la pieza y el acceso del operario o del sistema automatizado. Registre si la pieza se atasca, se cae, se engancha en alguna parte o requiere fuerza manual. Fotografie o registre cualquier marca por cavidad y ubicación.
T1: diagnosticar marcas y deformaciones
En T1, compare la muestra con el dibujo de referencia y el estándar de apariencia. Revise las marcas blancas, las impresiones de los pasadores, el arrastre, las rebabas, el hundimiento, la deformación, la planitud, la posición del saliente, las características del conector o acoplamiento y el ensamblaje. Mantenga el grado del material y el registro del proceso asociados a cada muestra para evitar confusiones entre una corrección del molde y un cambio de proceso.
Validación T2 o final: confirmar la repetibilidad.
Tras las correcciones, confirme que la pieza se libera sin fuerzas anormales y que el resultado se repite en todas las muestras y cavidades. Para dimensiones críticas, utilice la máquina de medición por coordenadas (MMC) o el método de fijación acordado. Para superficies amplias, añada una inspección de planitud o perfil. Para una pieza de ensamblaje, utilice los componentes de acoplamiento reales o una fijación representativa aprobada.
Pruebas que se deben solicitar al proveedor
La página de soporte público de DX Molding incluye informes de pruebas de moldes T0/T1/T2, inspecciones dimensionales, datos de CMM, planes de modificación y registros de parámetros de inyección, como temperatura, presión, compactación y tiempo de ciclo. Pregunte cuáles de estos documentos se aplican al proyecto y si el informe identifica revisiones del molde, cavidades, resina, ajustes del proceso, riesgos potenciales y acciones correctivas.
Lista de verificación de solicitud de cotización para sistemas de eyección de moldes de inyección
Incluya suficiente información en la solicitud de cotización para que el proveedor pueda diseñar el sistema de eyección en función del producto real. Una solicitud que solo indique "sin marcas de eyector" está incompleta, ya que no define dónde son inaceptables las marcas, cómo se inspeccionará la pieza ni qué superficies pueden recibir fuerza. Los compradores que comparen cotizaciones pueden utilizar la lista de verificación de evaluación de proveedores de moldes de inyección para alinear el alcance de las herramientas, las pruebas, la inspección, la propiedad y el soporte a largo plazo.
| No. | Entrada de RFQ | Qué definir | Evidencia o resultado |
|---|---|---|---|
| 1 | Archivos de piezas y revisión | Diseño CAD 3D, dibujo 2D, resina, dirección de separación y revisión actual. | Lista de archivos controlados. |
| 2 | Zonas cosméticas | Las superficies deben estar libres de marcas de eyector, decoloración, arrastre, rebabas o líneas de separación visibles. | Mapa de apariencia y límite de muestra. |
| 3 | Método de eyección | Pasadores, manguitos, elevadores, placa extractora, asistencia neumática o un enfoque combinado. | Disposición de la eyección y vistas en sección. |
| 4 | Borrador y textura | Dirección de tracción, profundidad, textura, pulido y zonas con riesgo de desprendimiento. | Revisión preliminar y especificación de superficie. |
| 5 | Material y proceso | Suposiciones sobre el tipo de resina, el relleno, el color, la temperatura del molde y las condiciones de eyección. | Registro de material y parámetros. |
| 6 | Geometría crítica | Nervaduras, salientes, cavidades profundas, paredes delgadas, paneles planos, socavados y superficies de sellado. | Mapa de riesgos y justificación del apoyo. |
| 7 | Refrigeración y flujo | Compuerta, empaquetamiento, enfriamiento, puntos calientes y posible adhesión del núcleo o vacío. | Alcance del análisis y diseño del sistema de refrigeración. |
| 8 | Límites de defectos | Marca blanca, marca de alfiler, arrastre, distorsión, planitud, destello y aceptación de la apariencia. | Norma de inspección y método de muestreo. |
| 9 | Plan de ensayo | Alcance T0/T1/T2, identificación de cavidades, registro del proceso y responsabilidad de corrección. | Informe del juicio y lista de acciones a seguir. |
| 10 | Inspección y montaje | Puntos de fijación o de la máquina de medición por coordenadas (CMM), método de planitud, piezas de acoplamiento y comprobaciones funcionales. | Registros de aprobación dimensional y de ensamblaje. |
¿Qué debe demostrar un proveedor de sistemas de eyección?
Un proveedor competente debería poder relacionar el diseño de expulsión con el riesgo real del producto. Los servicios de moldeo a medida de DX Molding abarcan todo el proceso, desde la revisión del archivo del proyecto y el DFM hasta el diseño del molde, el mecanizado, la aprobación de la prueba y la producción. Para la parte del alcance relativa a la expulsión, solicite una explicación que responda a las siguientes preguntas:
- ¿Dónde se sujeta la pieza al núcleo y dónde se puede aplicar la fuerza?
- ¿Por qué se elige un método de pasador, manguito, elevador, extractor o asistido por aire para cada región?
- ¿Qué marcas están ocultas, cuáles son aceptables y cuáles están prohibidas?
- ¿Cómo evitan los pasadores y las placas los canales de refrigeración, los insertos, las guías, los elevadores y los pilares de soporte?
- ¿Qué ocurre si la pieza aún está caliente, la corriente de aire es limitada o la textura aumenta la resistencia al aire?
- ¿Cómo se podrán diferenciar las marcas blancas y la deformación de la deformación por alabeo, hundimiento, líneas de soldadura o efectos del material?
- ¿Qué dimensiones, áreas de apariencia, comprobaciones de planitud y ensamblajes se validarán en T0/T1/T2?
- ¿Qué documentos identificarán la revisión del molde, el material, la cavidad, los parámetros, el resultado de la inspección y el plan de corrección?
El servicio público de moldeo de plástico a medida de DX Molding debe evaluarse en función del paquete de planos y documentación específicos del proyecto. La página de Soporte público también describe el diseño del molde, los componentes de expulsión, el análisis de riesgos relacionados con el flujo del molde, los informes de pruebas, los datos de la máquina de medición por coordenadas (CMM) y los planes de modificación. La información publicada no establece una fuerza de expulsión fija, una disposición universal de los pasadores, un resultado estético garantizado ni un límite de deformación estándar.
Preguntas frecuentes sobre los sistemas de eyección de moldes de inyección
¿Cuál es el mejor método de expulsión para un molde de inyección?
No existe un método universalmente óptimo. Los pasadores eyectores son comunes para superficies internas generales, los manguitos pueden ser adecuados para salientes, los elevadores pueden liberar socavados y las placas extractoras pueden distribuir la fuerza sobre un área más amplia. La elección correcta depende del ángulo de desmoldeo, la textura, la contracción, las zonas estéticas, la geometría y los requisitos de producción de la pieza.
¿Por qué una pieza moldeada por inyección se vuelve blanca durante la expulsión?
El blanqueamiento puede deberse a una fuerza de liberación excesiva, un ángulo de desmoldeo insuficiente, fricción por textura, una pieza caliente o flexible, un contacto irregular del pasador, una geometría pronunciada, vacío o condiciones del material y del proceso. Compare la ubicación de la marca con el diseño del eyector y verifique cuándo aparece. No asuma que todas las marcas blancas son causadas por el pasador eyector.
¿Cómo se pueden evitar las marcas de los pasadores eyectores?
Reduzca la necesidad de aplicar fuerza concentrada mejorando el desmoldeo, sujetando la pieza, distribuyendo la eyección, desplazando las marcas a zonas ocultas, utilizando un manguito o extractor cuando sea apropiado, corrigiendo la alineación y validando la temperatura de liberación. El límite de aceptación y las ubicaciones de las marcas aceptables deben definirse antes de la prueba.
¿Qué causa la deformación de las piezas durante la expulsión del molde?
Las causas comunes incluyen fuerzas desequilibradas, una pieza demasiado caliente, soporte insuficiente, vacío, arrastre desigual por desmoldeo, interferencia del elevador o la corredera, y contracción diferencial debido al enfriamiento, el empaquetado, la entrada de aire, el espesor de la pared o el comportamiento del material. Observe cuándo cambia la forma para diferenciar la deformación por eyección de la deformación por moldeo.
¿Son mejores las placas extractoras que los pasadores eyectores?
No automáticamente. Una placa extractora puede proporcionar un soporte amplio, pero requiere precisión en la guía, equilibrio de la placa, holgura, protección del borde de separación y mantenimiento. Los pasadores pueden ser más sencillos y flexibles para el soporte interno. El método adecuado es aquel que libera la pieza dentro de sus límites estéticos y dimensionales.
¿El elevador expulsa la pieza o solo libera una zona socavada?
Un elevador puede realizar ambas funciones de forma coordinada, pero su geometría y sincronización deben diseñarse para el socavado específico. Debe liberar la pieza atrapada sin frotar, levantar ni doblar la pieza. El comprador debe preguntar por qué se requiere el elevador y cómo se realizará su mantenimiento.
¿Pueden los datos de la máquina de medición por coordenadas (CMM) demostrar que un sistema de eyección es aceptable?
Los datos de la máquina de medición por coordenadas (MMC) permiten verificar puntos y características definidos cuando el sistema de referencia, la fijación, el acondicionamiento y el método son adecuados. Sin embargo, no demuestran por sí solos que la pieza no presente blanqueamiento visible, que un panel grande sea plano o que el ensamblaje funcione correctamente. Combine los datos dimensionales con la apariencia, la planitud, la observación de la eyección y las comprobaciones de ensamblaje.
¿Qué debo enviar para que revisen el sistema de eyección de un molde de inyección?
Envíe el diseño CAD 3D, el dibujo 2D, la resina y el grado, la cantidad anual, el acabado superficial, las zonas cosméticas, el ángulo de desmoldeo y la dirección de separación, las nervaduras y salientes críticos, las socavaduras, la información de ensamblaje, los requisitos de planitud o tolerancia y los defectos conocidos. Indique si necesita solo el molde o también las piezas moldeadas.
¿Publica el sitio web de DX Molding una fuerza de eyección estándar o un límite de marcas blancas?
En la información pública consultada para este artículo no se establece ningún valor universal de fuerza de eyección ni límite de marca blanca. El sitio web enumera las capacidades relevantes de diseño y validación de moldes, pero la fuerza, la disposición, las dimensiones de los componentes, las condiciones del proceso y los criterios de aceptación deben confirmarse para cada proyecto.
Conclusión
El sistema de eyección de un molde de inyección debe diseñarse en función del comportamiento de desmoldeo de la pieza, y no añadirse una vez completada la cavidad y el sistema de refrigeración. Los pasadores eyectores, los manguitos, los elevadores, las placas extractoras y los sistemas de desmoldeo asistido por aire resuelven diferentes problemas, y puede ser necesario un sistema combinado para un molde complejo.
Para evitar marcas blancas, investigue el ángulo de desmoldeo, la textura, la fricción, el área de contacto, la alineación, la temperatura, el vacío y el comportamiento del material. Para evitar deformaciones, distinga el movimiento inducido por la fuerza durante la eyección de la deformación causada por el enfriamiento, el empaquetado, la ubicación de la compuerta, el espesor de la pared o la contracción. Luego, valide el resultado real con evidencia T0/T1/T2, inspección dimensional o con CMM cuando corresponda, revisión de la apariencia, comprobaciones de planitud y pruebas de ensamblaje.
La información publicada por DX Molding sobre utillaje describe la ingeniería de moldes y las estructuras relacionadas con la eyección, junto con el soporte para pruebas, inspección, registro de parámetros y modificaciones. El sistema de eyección final, la estructura del utillaje, el material, la tolerancia, el alcance de las pruebas y los criterios de aceptación dependen de cada proyecto. Los compradores deben presentar el CAD controlado, la resina, el objetivo de producción, los requisitos estéticos y las observaciones sobre defectos antes de aprobar el diseño del molde.
Para una revisión del proyecto, consulte el servicio de moldes de plástico personalizados , lea la información publicada sobre ingeniería y soporte para pruebas , o envíe los requisitos de eyección a través de la página de contacto de DX Molding .




