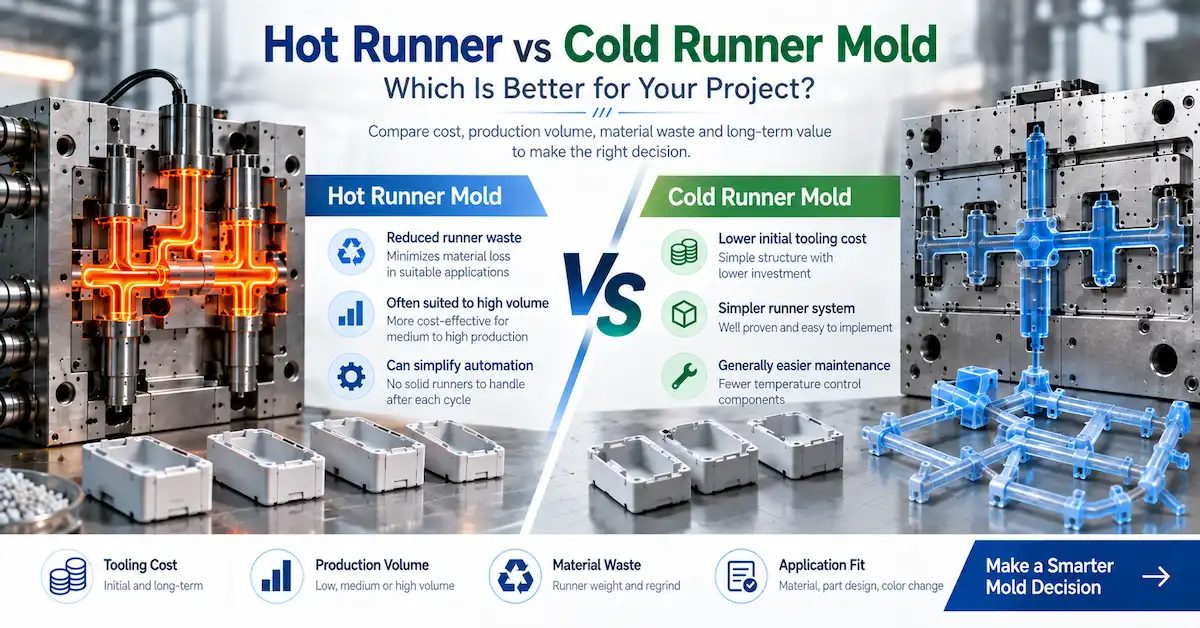
ホットランナー型とコールドランナー型:どちらが良いのか?
答えは単純に「ホットランナーは大量生産に適している」とか「コールドランナーの方が安価である」というものではありません。
OEM購入者にとって、ホットランナー金型とコールドランナー金型のどちらが優れているかは、生産計画全体に基づいて決定する必要があります。
年間生産量
樹脂コスト
ランナーの体重
虫歯の数
部品サイズ
ゲート要件
色の変化頻度
材料の熱感受性
自動化要件
金型メンテナンス機能
工具の予想寿命
生産拠点
ホットランナーは、適切な用途においては従来のコールドランナーの不良品を削減または排除できるが、ヒーター、ノズル、マニホールド、電気部品、温度制御、およびメンテナンスの必要性も増える。
コールドランナーは通常、よりシンプルなツーリングシステムと低い初期複雑性を提供するが、各サイクルでランナー材料が発生し、それを除去、再利用、リサイクル、または廃棄する必要がある。
したがって、正しい判断は次のとおりではない。
どちらの金型技術がより進んでいるか?
それは:
要求される品質、生産量、保守性、および生産条件を満たしながら、許容可能な部品1個あたりの実質的なコストが最も低いランナーシステムはどれか?
DX Moldingは、カスタムプラスチック射出成形金型の製造能力において、ホットランナーとコールドランナーの両方のオプションを提供しており、ランナー戦略を固定された標準として選択するのではなく、実際のプロジェクトに合わせて選択することが可能です。

簡単な回答:ホットランナーが優れているのはどんな時で、コールドランナーが優れているのはどんな時ですか?
迅速な意思決定フレームワークを必要とする購入者向け:
| プロジェクト条件 | ホットランナーは評価に値することが多い | コールドランナーは評価に値することが多い |
|---|---|---|
| 非常に高い年間取引量 | ✓ | |
| 高価な樹脂 | ✓ | |
| ランナー対部品比が大きい | ✓ | |
| 多空洞製造 | ✓ | ✓ |
| 自動化された生産 | ✓ | |
| 初期工具予算が低い | ✓ | |
| 量が少ない、または不明 | ✓ | |
| 頻繁な色の変化 | 場合による | ✓ |
| 熱に敏感な樹脂 | 場合による | ✓ |
| シンプルな部分 | 場合による | ✓ |
| 簡単な現地メンテナンスが必要 | ✓ | |
| 目的地でのホットランナーサポートは限定的です | ✓ | |
| ランナー材は経済的に再利用できる | 場合による | ✓ |
| 外観上のゲート制御が必要 | ✓ | 場合による |
この表は出発点であり、DFM(設計製造性)分析や製造コスト分析の代わりとなるものではありません。
ホットランナー専用の金型プログラムを既に検討している購入者向けに、DX Moldingのホットランナー金型メーカーガイドでは、システムアーキテクチャ、バルブゲート、マニホールド、樹脂の適合性、サプライヤーの認定について、より詳細な情報を提供しています。
ホットランナー金型とコールドランナー金型の主な違いは何ですか?
根本的な違いは、ランナーシステム内部のプラスチックに何が起こるかという点にある。
コールドランナーモールド
従来のコールドランナー方式では、成形品とともにランナーとゲートにプラスチックが充填される。
ランナーは各サイクル中に冷却され、固化する。
金型が開いた後、通常は以下のものが生成されます。
成形済みの完成品
堅実なランナー
ゲート接続部またはゲートの痕跡
ランナーは、次の条件を満たす必要があります。
分離
必要に応じて再研磨
リサイクル
再処理済み
または廃棄された
ホットランナー金型
ホットランナーは、加熱された部品を使用して、サイクル間の供給システム内のプラスチックを溶融状態に保つ。
システムには以下が含まれる場合があります。
加熱マニホールド
ノズル
ヒーター
熱電対
温度コントローラー
熱ゲートまたはバルブゲート
原料が溶融状態を維持するため、従来の固体コールドランナーは、システム設計によっては一般的に削減または不要となる。
その違いは、材料消費、金型製作、メンテナンス、そして生産における経済性を変化させる。
金型価格だけを比較しないでください
調達における最も一般的な間違いの一つは、以下の点を比較することです。
コールドランナー金型価格とホットランナー金型価格の比較
金型が生産段階に入った後の運用コストを比較せずに。
ホットランナー金型は、構成部品が多く、より高度なエンジニアリングが必要となるため、通常は初期投資額が大きくなります。
しかし、安価なコールドランナー金型では、何年もの間、毎サイクルでランナー材が生成される可能性があります。
正しい比較は次のとおりです。
金型投資 + ランナーコスト + サイクルコスト + 人件費 + メンテナンス + ダウンタイム + 不良リスク
想定されるプログラム寿命全体にわたって。
生産量によって意思決定はどのように変わるのか?
生産量は通常、最も強力な経済成長要因の一つである。
少量生産
ある製品は、時折生産するだけで済むか、年間生産量が比較的少ないと仮定します。
そのような状況では、ランナーをなくすことで節約できた材料が、追加のホットランナー投資を回収するまでに長い時間がかかる可能性がある。
したがって、よりシンプルなコールドランナー金型の方が、商業的に合理的であると言えるかもしれない。
大量生産
次に、数年にわたって継続的に生産される製品について考えてみましょう。
1サイクルあたりに発生するランナー材の量が比較的少量であっても、数十万個、あるいは数百万個もの部品に蓄積される可能性がある。
そうした状況下では、ホットランナーへの投資を正当化しやすくなるかもしれない。
購入者は、最初の発注だけでなく、生涯にわたる取引量を評価すべきである。
ランナー重量を使用して実際の材料コストを比較する
有用な調達計算方法として、ランナー対部品比率があります。
例えば:
部品重量:40g
コールドランナー重量:20g
ランナー対部品比率:50%
つまり、40gの完成部品ごとに、コールドランナーを満たすためにさらに20gのプラスチックが必要になるということだ。
ランナーを直接再利用できない場合、材料経済に大きな影響を与える可能性がある。
対照的に、以下を考えてみましょう。
部品重量:200g
コールドランナー重量:8g
相対的なランナーの損失ははるかに小さい。
この2番目のケースでは、走者を排除しても、経済的なメリットは少なくなる可能性がある。
購入者にとって役立つ質問
質問する代わりに:
ホットランナー金型はどれくらい高価になりますか?
聞く:
コールドランナー設計では、想定される生産期間中に何キログラムのランナー材料が発生するでしょうか?
その質問は、金型設計と生産経済を直接的に結びつけるものです。
ホットランナーの損益分岐点の簡単な計算
購入者は、より詳細な分析を行う前に、初期段階のスクリーニング計算を行うことができます。
仮定する:
年間生産量:50万個
ランナー重量:1ショットあたり15g
1ショットにつき1パーツ
樹脂価格:4ドル/kg
ランナーは最終製品において経済的に再利用することはできない。
追加のホットランナー用工具への投資額:18,000ドル
年間ランナー向け資料:
500,000 × 15 g = 7,500 kg
年間理論ランナー材料価値:
7,500 kg × 4ドル = 30,000ドル
この簡略化された例では、コールドランナーに関連する可能性のある材料価値は、追加のホットランナーへの投資よりも大きい。
だからといって、ホットランナーの方が優れた解決策であると自動的に証明されるわけではない。
実際の計算では、以下の点も考慮する必要があります。
再研磨手当
ランナーのリサイクル価値
ホットランナーのメンテナンス
ヒーター交換
コントローラーのコスト
ダウンタイム
サイクルタイム
スクラップ率
樹脂の挙動
カビの寿命
しかし、この例は、金型の見積もりだけを比較することがなぜ誤解を招く可能性があるのかを示している。
樹脂コストは経済性を劇的に変える可能性がある
材料価格は、ランナーによるコスト削減がどれだけ早く意味のあるものになるかに影響する。
低コストの汎用樹脂
安価な材料を使用し、生産量が小規模であれば、コールドランナーによる経済的損失は許容範囲内となる可能性がある。
高価なエンジニアリング樹脂
プロジェクトでより高価なエンジニアリングプラスチックを使用する場合、ランナー材料は単位コスト計算においてより大きな割合を占めるようになる可能性がある。
より詳細な評価が必要なプロジェクト条件の例としては、以下のようなものがあります。
高価なエンジニアリング樹脂
ガラス繊維強化材料
特殊化合物
難燃性材料
色を合わせた化合物
再粉砕許容量が制限されている材料
購入者は、重量だけでなく、紛失またはグレードダウンした資材の価値も計算する必要がある。
コールドランナーの材料は再利用できますか?
時々。
しかし、「ランナーを再粉砕できる」というだけで、自動的に廃棄物ゼロとみなすべきではない。
購入者は以下の点を尋ねるべきです。
この製品は再粉砕が許可されていますか?
再粉砕の割合はどのくらいまで許容されますか?
その材料は、繰り返し熱にさらされると劣化しますか?
リサイクル素材は色や外観が変わりますか?
顧客は再粉砕を禁止していますか?
再研磨は機械的要件に影響しますか?
どのような設備と人員が必要ですか?
汚染はどのように防止されるのか?
ランナー材を安全かつ一貫して管理できる場合、コールドランナーシステムは経済的に魅力的なままであり続けることができる。
しかし、再生材の真の価値は、推測するのではなく検証されるべきである。
多キャビティ金型にはどちらのシステムが最適ですか?
どちらのシステムも、複数キャビティの金型に対応可能です。
しかし、キャビティ数が増えるにつれて、ランナーの設計がますます重要になってくる。
マルチキャビティコールドランナー
多キャビティのコールドランナー金型は、比較的シンプルな金型で高い生産性を実現できる。
エンジニアリングチームは引き続き以下のことを管理する必要があります。
ランナーバランス
ゲートバランス
充填
パッキング
ランナーサイズ
冷却
ゲート
空洞数が増加するにつれて、ランナーネットワークも大きくなる可能性がある。
マルチキャビティホットランナー
ホットランナーマニホールドは、従来のソリッドランナーシステムのような複雑な構成を必要とせずに、複数のキャビティに燃料を供給することができる。
これは、大量生産用途において魅力的な選択肢となる可能性がある。
しかし、虫歯が増えるということは、次のようなことも意味する可能性があります。
ノズルを増やす
暖房ゾーンを増やす
より多くの電気部品
バランス要件がさらに向上
メンテナンスの複雑さが増す
したがって、決定にあたっては、空洞数に加えて、体積、部品重量、樹脂量、ランナー重量、およびメンテナンス性を考慮する必要がある。
DX Moldingは、これらの問題について、同社の大量生産射出成形金型メーカー向けガイドでさらに詳しく解説しています。
ホットランナーは必ずサイクルタイムを短縮するのでしょうか?
いいえ。
この主張は慎重に扱うべきである。
ホットランナーは、従来のコールドランナーのように冷却や排出を行う必要がないため、一部のプロジェクトではサイクル最適化に役立つ可能性がある。
しかし、実際のサイクルタイムは、以下の要因にも左右されます。
部分的な肉厚
部分冷却
金型温度
樹脂
パッキング
射出
機械性能
冷却チャネル設計
成形品は、取り出す前に十分に冷却される必要がある。
金型にホットランナーを採用したからといって、キャビティ冷却設計が不十分な場合、効率が向上するわけではありません。
DX Molding社の射出成形金型設計ガイドでは、ランナー戦略、冷却、突き出し、キャビティレイアウト、および機械要件をまとめて検討する必要がある理由を説明しています。
自動化にはどちらが適しているか?
ホットランナー金型は、各サイクル後に分離する必要のある固体コールドランナーが存在しないため、特定の自動生産セルを簡素化できる場合があります。
これにより、以下の必要性を減らすことができます。
ランナー分離
ランナーの取り扱い
造粒
追加の資材移動
しかし、自動化の決定は依然として以下の点に依存します。
部品排出
ロボットハンドリング
門の痕跡
検査
パッケージ
挿入
サイクル要件
コールドランナー金型も効果的に自動化できる。
違いは、自動化システムが部品とランナー材料の両方を管理する必要がある場合があるという点です。
化粧部品にはどちらのシステムの方が適していますか?
どちらのタイプのランナーも、見た目の良さを保証するものではありません。
外観はゲートの設計と加工方法に大きく左右される。
ホットランナーオプション
システムによっては、ホットランナーは以下をサポートする場合があります。
サーマルゲート
バルブゲート
複数のゲート位置
適切なアプリケーションにおけるシーケンシャルゲーティング
これらの選択肢により、エンジニアは樹脂を大型部品や化粧部品に注入する方法に関して、より大きな柔軟性を得ることができる。
コールドランナーオプション
コールドランナー設計は、さまざまなゲーティング戦略にも対応できる。
例えば、3枚のプレートを用いた金型は、単純な2枚のプレートを用いたコールドランナー構造に比べて、より精密なゲート設計の柔軟性を提供する可能性がある。
ゲートオプションを比較検討している購入者は、DX Moldingの3プレート金型サプライヤーガイドを参照できます。
どちらが良いかは、以下の点によって異なります。
ゲートマーク認証
溶接線の位置
充填長さ
流れの方向
美容ゾーン
部品サイズ
樹脂
どちらのシステムがメンテナンスしやすいですか?
コールドランナーは一般的に、シンプルさという点で優位性を持っている。
コールドランナーのメンテナンス
従来のコールドランナー金型では、同じ加熱マニホールドやノズルシステムは必要ない。
これにより、以下の点が簡素化されます。
トラブルシューティング
スペアパーツの計画
ローカル修理
金型転写
ホットランナーのメンテナンス
ホットランナーシステムには、次のようなコンポーネントが追加されます。
ヒーター
熱電対
配線
ノズル
多様体
該当する場合はバルブゲート部品
故障が発生した場合は、専門的なトラブルシューティングが必要となる場合があります。
長期プログラムの場合、購入者は以下の点を問うべきです。
どのホットランナーのブランドが使用されていますか?
交換用のヒーターは地元で入手できますか?
熱電対は標準化されていますか?
そのコントローラーは生産設備と互換性がありますか?
交換用ノズルはどれくらいの速さで入手できますか?
配線図は提供されますか?
これは、金型が輸出される場合に特に重要となる。
金型を海外へ移送する場合、どちらが良いでしょうか?
答えは、仕向地となる工場によって大きく異なります。
中国で製造され、海外で使用されるホットランナー金型は、最終的な成形環境に合わせて設計されるべきである。
購入者は以下を確認する必要があります。
ホットランナーコントローラーとの互換性
電圧
電気コネクタ
熱電対規格
予備のヒーター
予備ノズル
配線に関する資料
地域サービス利用可能状況
射出成形機との互換性
コールドランナー金型は通常、この熱システムへの依存度を低減します。
容易な現地メンテナンスを優先する顧客や、ホットランナーのサポートが限られている工場で金型を運用する顧客にとって、そのシンプルさは価値があるかもしれない。
DX Moldingの射出成形金型移管ガイドには、金型を別の生産施設で稼働させる場合に購入者が確認すべき追加事項が記載されています。
頻繁な色変更にはどちらのシステムの方が適していますか?
頻繁な色変更が生産計画に含まれている場合、コールドランナーは真剣に検討する価値があることが多い。
ホットランナーシステムは、内部の流路内に溶融樹脂を封入している。
色を変更する際、システムは以下のことを要求する場合があります。
浄化
追加資料
追加時間
温度管理を徹底する
ホットランナーの設計によっては、色の変化への対応力に差があるが、システム選定の際に検討すべき点である。
頻繁に色が変わる製品の場合、購入者は以下の点を尋ねるべきです。
マニホールド内にはどれくらいの樹脂が残っていますか?
浄化には通常どのくらい時間がかかりますか?
デッドスポットが発生する可能性はありますか?
その素材は劣化しやすいですか?
色はどのくらいの頻度で変わりますか?
コールドランナーは、より固形のランナー材料を生成する場合でも、操作がより簡便な場合がある。
熱に敏感な材料についてはどうでしょうか?
ホットランナーは、供給システム内部でプラスチックを高温に保つ。
つまり、樹脂の熱挙動が重要になるということだ。
一部の材料はこの加工条件によく耐える。
他の人は以下のようなことに敏感かもしれません:
長い滞留時間
過度の高温
劣化
変色
追加ダメージ
工具供給業者は以下を評価する必要があります。
樹脂加工ウィンドウ
ノズル設計
マニホールド温度
滞留時間
ショットサイズ
生産中断
材料が重大な熱リスクをもたらす場合、生産量だけを理由にホットランナーを選択すべきではない。
少量生産プロジェクトにおけるホットランナー方式とコールドランナー方式の比較
取引量の少ないプログラムでは、新規顧客獲得プログラムが依然として魅力的な理由としてよく挙げられます。
初期システムの複雑さを軽減する
工具投資の削減
メンテナンスが容易
トラブルシューティングがより簡単に
例としては以下のようなものが挙げられます。
早期製品発売
市場調査プログラム
少量生産の産業用部品
交換部品
需要が不確実な製品
このような状況では、最後の1グラムまで材料消費を最適化することよりも、資本を保全することの方が重要になる場合がある。
大量生産プロジェクトにおけるホットランナー方式とコールドランナー方式の比較
大量処理プログラムには、より詳細なホットランナー評価が必要である。
潜在的な要因としては以下が挙げられます。
高い年間取引量
高価な樹脂
ランナーの体重が高い
マルチキャビティ金型
オートメーション
長寿命プログラム
しかし、大量生産であっても、必ずしもホットランナーが必要になるわけではない。
供給業者は引き続き以下の点を評価する必要がある:
材料
ゲート構成
メンテナンス
工具予算
成形先
プロセスリスク
2枚型と3枚型の金型についてはどうでしょうか?
よくある誤解は、以下の点についてです。
2枚のプレート=コールドランナー
そして
ホットランナー=別の金型タイプ
これらの用語は、金型設計のさまざまな側面を表しています。
2枚のプレートからなる金型は、基本的な開口部の構造を表している。
使用できるもの:
コールドランナー
ホットランナー
3枚プレート金型は、一般的にコールドランナーレイアウトと関連付けられており、ゲートとランナーの間隔にさらなる柔軟性をもたらします。
DX Molding社は、2プレート金型メーカー向けガイドの中で、この違いについて説明しています。
購入者にとって、ランナーの選定と金型開口部の設計は、関連性はあるものの、それぞれ独立した技術的決定事項として検討されるべきである。
ホットランナーとコールドランナーを総コストで比較する
実用的な調達比較には、金型価格以上の要素を含めるべきです。
| コスト要因 | コールドランナー | ホットランナー |
|---|---|---|
| 初期工具投資 | 通常は低い | 通常はより高い |
| ランナー素材 | 各サイクルで生産 | デザインに応じて削減/排除 |
| 再生材の取り扱い | 必要となる場合があります | ランナーの取り扱い需要の減少 |
| 温度コントローラー | ランナーにとっては通常不要 | 必須 |
| 電気部品 | 限定 | さらに重要なこと |
| 保守の複雑さ | より低い | より高い |
| 色の変化 | 多くの場合、よりシンプル | さらなる浄化が必要になる可能性があります |
| オートメーション | ランナーの取り扱いが必要になる場合があります | ランナー管理を簡素化できます |
| 長期的な材料費削減 | より低い | 潜在的に高い |
| ローカル修理 | 多くの場合、よりシンプル | ホットランナーのサポート次第 |
購入者は、計画された生産期間にわたって各要素を見積もる必要がある。
OEMバイヤーのためのより良い選定方法
単に尋ねるのではなく、
ホットランナー型とコールドランナー型、どちらが良いのでしょうか?
以下の5つのグループを評価してください。
1. 生産経済学
聞く:
年間販売量?
プログラム生活?
樹脂のコストは?
ランナーの体重?
再研磨手当?
2. 部品エンジニアリング
聞く:
部品のサイズは?
壁の厚さ?
流れの長さ?
ゲートの制限はありますか?
美容に関する要件はありますか?
虫歯の数?
3. 材料特性
聞く:
熱感受性?
食物繊維含有量?
色の変化?
劣化リスク?
4. 製造業務
聞く:
オートメーション?
サイクル目標?
メンテナンススキルをお持ちですか?
機械との互換性?
生産国は?
5. 商業リスク
聞く:
初期工具予算は?
製品の予想寿命は?
確実性を求めるのか?
ダウンタイムのコストは?
スペアパーツの入手可能性は?
これらのカテゴリー全体で最も優れたパフォーマンスを発揮するランナーシステムは、通常、より優れた商業的判断となる。
ホットランナー対コールドランナーの購買決定マトリックス
見積依頼書の比較には、このマトリックスを使用してください。
| 購入者優先 | ホットランナー | コールドランナー |
|---|---|---|
| 初期工具コストが最も低い | △ | ✓ |
| 従来型ランナーの廃棄物が最も少ない | ✓ | △ |
| 簡単なカビのメンテナンス | △ | ✓ |
| 非常に高い生産量 | ✓ | 場合による |
| 生産量が少ない | 場合による | ✓ |
| 高価な素材 | ✓ | 場合による |
| 頻繁な色の変化 | 場合による | ✓ |
| 海外からの簡単なサポート | 場合による | ✓ |
| 高い自動化の可能性 | ✓ | ✓ |
| シンプルな工具構造 | △ | ✓ |
| 高度なゲート制御 | ✓ | 場合による |
| 再研磨許容量に制限あり | ✓ | △ |
✓ = 多くの場合好ましい
△=より詳細な評価が必要
この表だけに基づいて決定を下すべきではありません。DFM(設計製造性)、樹脂、機械、部品形状、および生産経済性については、引き続き検討する必要があります。
金型サプライヤーは、ランナーシステムを推奨する前に何を計算すべきでしょうか?
サプライヤーは、提案するシステムがなぜあなたのプロジェクトに適しているのかを説明できるべきです。
少なくとも、以下の点について議論を求めてください。
部品重量
ランナーの体重
虫歯の数
年間数量
樹脂
樹脂コスト
再研磨ポリシー
ゲート戦略
サイクル目標
カビの寿命
色の変化が必要
オートメーション
目的地工場
メンテナンス要件
サプライヤーが大量生産プロジェクトにはすべてホットランナーを、コスト重視のプロジェクトにはすべてコールドランナーを推奨する場合、その推奨は単純化しすぎている可能性がある。
DFMは鋼材切断前にランナー戦略を決定すべきである
ランナーの選定は、金型設計の初期段階の一部として行うべきである。
DFMの期間中、チームは以下の点を確認する必要があります。
部品形状
フローパス
壁厚
ゲートの位置
化粧面
溶接線リスク
エアトラップ
虫歯の数
樹脂
生産量
DX MoldingのエンジニアリングおよびDFMサポートは、金型加工前に製造リスクを評価することで、ゲート、ランナー、冷却、突き出し、およびツーリングに関する決定事項を鋼材切削前に見直すことを可能にします。
金型流動解析はどのような場合に検討すべきか?
すべての金型に高度なシミュレーションが必要なわけではない。
しかし、ランナーの決定が重大な充填リスクと相互作用する場合、金型流動解析は有用となる可能性がある。
例としては以下のようなものがあります。
大きな部品
長い流路
壁が薄い
複数のゲート
マルチキャビティツール
溶接線に敏感な部品
反りに敏感な部品
複雑なホットランナーシステム
目的は、より高度に聞こえるという理由だけでシミュレーションをプロジェクトに追加するのではなく、実際の工学的な疑問に答えることであるべきだ。
購入者がよく犯す間違い
間違いその1:より高度な機能のように聞こえるという理由でホットランナーを選択する
複雑であれば必ずしも優れているとは限らない。
システムは、追加投資と維持管理に見合うだけの運用価値を生み出す必要がある。
間違いその2:金型価格を下げるためだけにコールドランナーを選択する
金型費用の見積もりが低かったとしても、結果的に材料費や取り扱い費用といった生涯コストが高くなる可能性がある。
間違い3:ランナーの体重を無視する
生産量だけでは経済状況は分からない。
大型のランナーを使用すれば、材料費の節約効果がより早く重要になる。
間違い4:再研磨材に全額の価値があると想定すること
再生原料は、制限されていたり、劣化していたり、汚染されていたり、最終製品に適さない場合がある。
間違い5:目的地工場のメンテナンスを無視する
高度なホットランナーも、最終生産工場がそれを確実に支えられなければ役に立たない。
間違い6:ランナーの選定とゲート設計を切り離すこと
ゲートとランナーシステムは連携して動作します。
外観、充填状態、溶接線、パッキン、および部品形状は、一つの工学的問題として検討されるべきである。
RFQには何を含めるべきか?
有意義なランナーシステム推奨を受けるには、以下の情報を提供してください。
3D CAD
2D図面
樹脂
商業的に関連がある場合の樹脂コスト
部品重量が分かっている場合
年間生産量
プログラム期間
空洞ターゲット
美容上の要件
ゲート制限
再研磨の制限
色の変化頻度
生産拠点
射出成形機の情報(分かっている場合)
自動化要件
カビ寿命目標
不明な項目がある場合は、未解決の質問としてマークしてください。
サプライヤーは、両方のシステムを実際のプロジェクト要件と比較することができる。
DX Moldingがランナーシステム選定をどのようにサポートするか
DX Molding社は、製品の形状、樹脂、容量、キャビティ数、品質要件、および生産戦略に応じて、ホットランナーまたはコールドランナー構成のカスタムプラスチック射出成形金型を設計および製造します。
プロジェクトのワークフローには、以下の内容も含まれる場合があります。
DFM
ランナーとゲートのレビュー
金型設計
CNC
EDM
冷却設計
試作成形
寸法検査
生産最適化
プラスチック射出成形
金型製作と成形部品の生産を1つのサプライヤーに委託することを計画している購入者は、DX Moldingのプラスチック射出成形サービスも検討してみると良いでしょう。
よくある質問
ホットランナー金型はコールドランナー金型よりも優れているのか?
必ずしもそうとは限りません。材料費の削減、大量生産、自動化、ゲート要件など、追加の工具やメンテナンスの複雑さを正当化できる場合には、ホットランナーの方が適している場合があります。一方、シンプルさ、初期投資の低さ、メンテナンスの容易さ、少量生産などがより重要な場合には、コールドランナーの方が適している場合があります。
ホットランナー金型は常に高価なのでしょうか?
初期設備投資は、加熱部品、温度制御、および追加のエンジニアリングが含まれるため、一般的に高額になります。しかし、適切な用途であれば、総生産コストは低く抑えることができます。
ホットランナーはプラスチック廃棄物を完全に排除できるのか?
従来のコールドランナー材料を大幅に削減できるものの、成形品の不良品、起動時の廃棄物、パージ、その他の工程損失は依然として発生する可能性がある。
コールドランナーの素材はリサイクルできますか?
場合によります。再生材の適合性は、樹脂の種類、製品要件、品質仕様、材料履歴、汚染管理、および顧客の要求によって異なります。
大量生産にはどちらのシステムの方が適していますか?
ホットランナーシステムは、特にランナーの無駄や高価な樹脂が大きな問題となるような大量生産プログラムにおいては、検討に値する場合が多い。最終的な決定にあたっては、メンテナンス、樹脂、ゲート要件、および金型の経済性も考慮する必要がある。
少量生産にはどちらのシステムが最適ですか?
コールドランナー方式の金型は、初期設定の複雑さが低く、メンテナンスが容易であるため、特にランナー材料が主要なコスト要因でない場合、魅力的な選択肢となることが多い。
ホットランナーは多キャビティ金型に適しているのか?
加熱式マニホールドは、従来の固体ランナーを使用せずに複数のキャビティに供給できるため、魅力的な選択肢となり得る。しかし、金型には追加の熱管理、バランス調整、制御、およびメンテナンスに関する要件も生じる。
頻繁な色変更には、どちらのランナーシステムの方が適していますか?
コールドランナーは、頻繁な色変更に適しています。ホットランナーの色変更では、マニホールド、樹脂、ノズル設計、および以前の色によっては、追加のパージが必要になる場合があります。
ホットランナーはサイクルタイムの短縮を意味するのか?
自動的にはできません。ランナーの冷却は不要になりますが、実際のサイクルタイムは、部品の冷却、肉厚、樹脂、機械設定、および排出動作によっても左右されます。
自分のプロジェクトに最適なランナーシステムはどのように選べば良いですか?
金型サプライヤーには、CADデータ、樹脂の種類、年間生産量、部品およびランナーの重量見積もり、キャビティ数、ゲート要件、再研磨ポリシー、色変更頻度、金型の納入先、および生産予測を提供してください。その後、生産全体の経済性に基づいてシステムを選定する必要があります。
結論
ホットランナー金型とコールドランナー金型のどちらが優れているかという問いに対する正解は、技術的な好みではなく、生産全体の経済性によって決まります。ホットランナーはランナーの無駄を減らし、特定の大量生産プログラムに適していますが、コールドランナーは構造がシンプルでメンテナンスが容易であり、少量生産や柔軟な生産方式のプロジェクトにおいて経済性に優れています。
プロジェクト固有のランナーシステム比較については、CADデータ、樹脂の種類、年間生産量、キャビティ目標、ゲート要件、金型の用途をDX Moldingまでお送りください。金型評価を実施いたします。