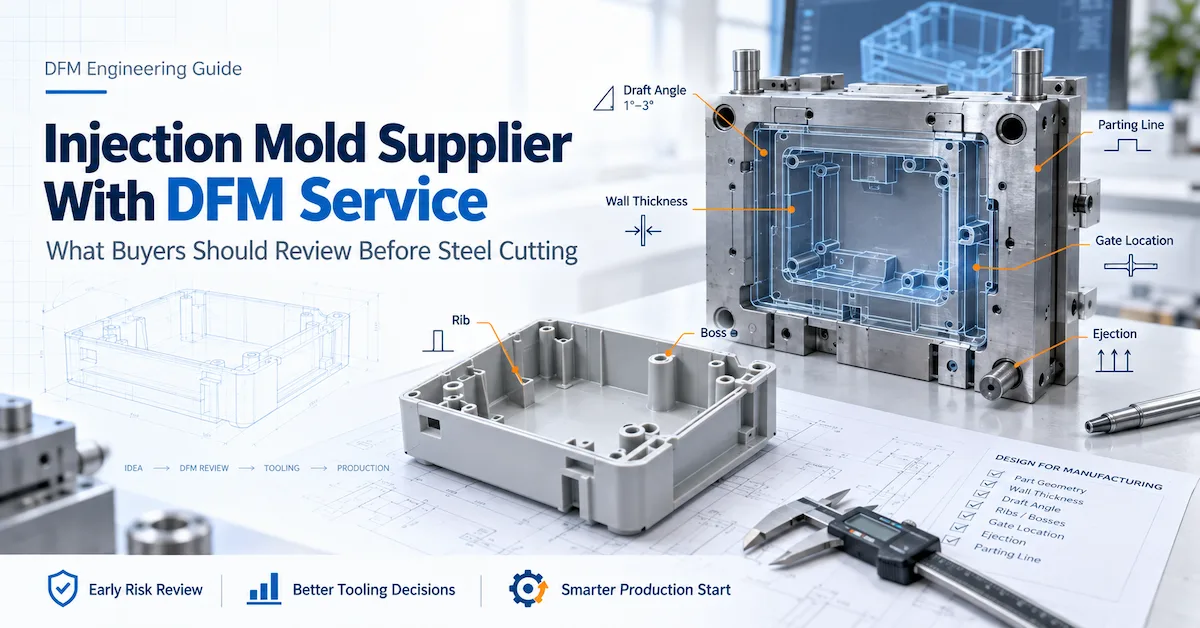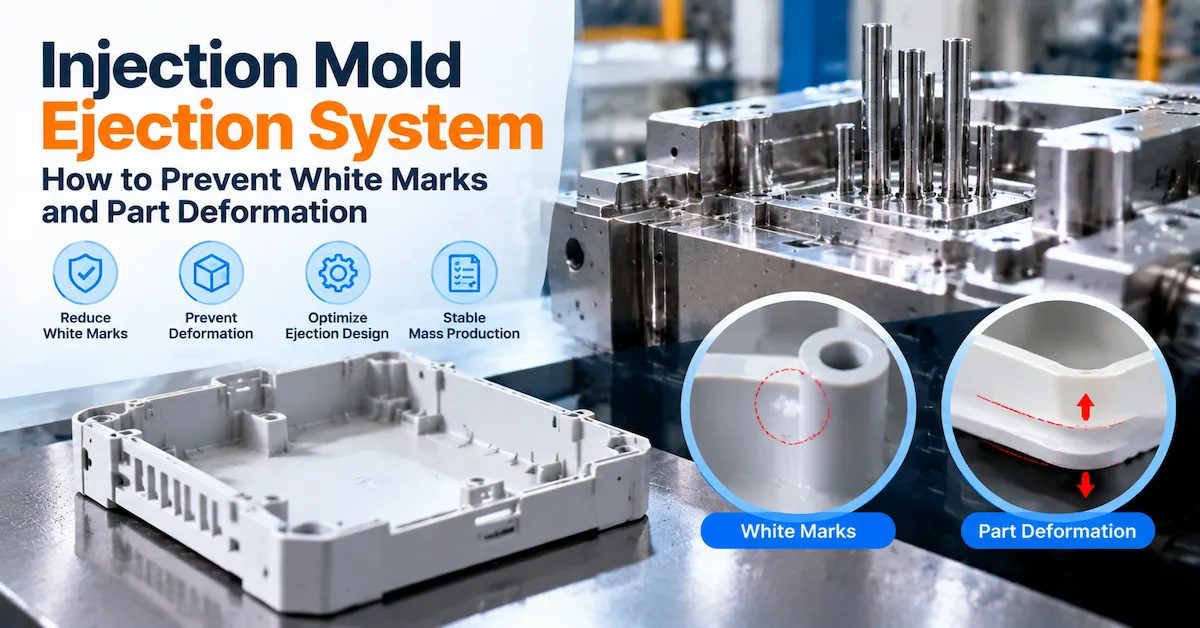
Система выталкивания детали из литьевой формы должна обеспечивать равномерное и контролируемое высвобождение отформованной детали, сохраняя при этом внешний вид, размеры и особенности сборки. Если система слишком концентрирована, плохо закреплена или активирована, когда деталь еще слишком горячая, это может привести к появлению белых следов, следов трения, обесцвечиванию от напряжения, отпечатков штифтов, изгибу, скручиванию или к тому, что деталь перестанет подходить к следующей сборке.
Для OEM-заказчика ключевой вопрос заключается не просто в наличии выталкивающих штифтов в пресс-форме. Важный вопрос состоит в том, соответствует ли предлагаемый метод выталкивания геометрии детали, типу смолы, уклону, текстуре, условиям охлаждения, зонам декоративного оформления, поднутрениям и производственным требованиям. В этом руководстве объясняется, как сравнивать выталкивающие штифты, выталкивающие втулки, толкатели, съемные пластины, пневматическое высвобождение и комбинированные схемы, а затем показано, как исследовать белые пятна и деформацию деталей, полученных методом литья под давлением, перед утверждением оснастки.
В опубликованной компанией DX Molding информации об услугах по изготовлению пластиковых пресс-форм на заказ перечислены выталкивающие штифты, угловые подъемники, направляющие, съемные пластины, каналы охлаждения, конструкция линии разъема, одногнездные и многогнездные конструкции, а также несколько вариантов стальных элементов для пресс-форм, входящих в сферу деятельности компании. На веб-сайте также описываются отчеты о пробных испытаниях T0/T1/T2, контроль размеров, данные КИМ, записи параметров и последующие действия по модификации. Это общедоступные описания возможностей; фактическая схема выталкивания, усилие, размеры компонентов, метод контроля и критерии приемки должны быть подтверждены для конкретной пресс-формы.

Что такое система выталкивания из литьевой формы?
Система выталкивания из литьевой формы представляет собой группу компонентов формы и технологических действий, которые отделяют охлажденную или частично охлажденную отформованную деталь от сердечника после открытия формы. Обычно она включает в себя выталкивающую пластину или пластины, возвратные штифты, выталкивающие штифты, втулки, подъемники, съемные элементы, направляющие компоненты и соединение для выталкивания со стороны машины. В зависимости от геометрии, в форме также может использоваться воздух для создания вакуума, ползун или вставка для освобождения подреза, или специальный механизм для резьбовых или иных защемленных элементов.
Система выброса выполняет четыре взаимосвязанные функции:
- Высвобождение: преодоление адгезии, усадки, сопротивления текстурированию, вакуума и трения между деталью и сердечником.
- Опора: равномерно распределите усилие, чтобы тонкие стенки, ребра, выступы и декоративные поверхности не деформировались и не оставляли следов.
- Защита: предотвращение нежелательных следов от штифтов, побеления, царапин, деформации, заусенцев или повреждений уплотнительных и сборочных элементов.
- Повторяйте: выпускайте деталь последовательно во всех циклах, полостях, партиях материала и при обычных колебаниях технологического процесса.
Эти задачи могут конфликтовать. Для большой плоской панели может потребоваться множество точек опоры, чтобы предотвратить изгиб, но каждый дополнительный штифт может оставить след и занять место в пресс-форме. Для высокого выступа может потребоваться втулка или штифт близко к его основанию, но это же место может мешать каналу охлаждения, вставке, подъемнику или возвратному компоненту. Поэтому наилучшая конструкция системы извлечения — это согласованное решение при выборе пресс-формы, а не стандартная схема расположения штифтов, скопированная из другого проекта.
Как выбрать способ выброса
Выбор правильного метода зависит от того, где деталь захватывает сердечник, где можно приложить усилие, какие поверхности видны и насколько сильно перемещается инструмент. Приведенное ниже сравнение представляет собой схему проектирования, а не универсальную конфигурацию изделия.
| Метод выброса | Где это может помочь | Главный вопрос покупателя |
|---|---|---|
| Выталкивающие штифты | Основные детали, ребра, внутренние стенки и участки, где могут быть скрыты отдельные точки опоры. | Достаточно ли прочно закреплены места крепления штифтов сталью и расположены ли они вдали от видимых или герметизирующих поверхностей? |
| Выталкивающие втулки | Выступы, стойки и круглые элементы, где силовое кольцо полезнее, чем один центральный штифт. | Будет ли втулка поддерживать эту функцию, не создавая кольцевых следов, заусенцев или помех для сердечника? |
| Угловые подъемники | Внутренние подрезы, крюки или элементы, требующие комбинированного движения подъема и бокового освобождения. | Для какой функции необходим подъемник, и как его движение предотвратит трение или деформацию детали? |
| Пластина для снятия пленки | Детали, требующие широкого и относительно равномерного высвобождения по периметру или большой поверхности. | Может ли пластина перемещаться равномерно, не повреждая режущую кромку, текстуру или внешний вид? |
| Спуск с помощью воздуха | Детали, находящиеся в вакууме или подверженные риску слипания, могут быть повреждены из-за воздействия воздуха, который способствует отрыву детали от сердечника. | Куда именно подается воздух, и изменяет ли этот метод требования к загрязнению, циклу или контролю технологического процесса? |
| Комбинированная компоновка | Сложные компоненты, для которых в разных регионах требуются разные стратегии выпуска и поддержки. | Необходимы ли, работоспособны ли и проверены ли все механизмы в рамках одной и той же последовательности выброса? |
Штифты для извлечения предметов общего назначения
Выталкивающие штифты часто являются самым простым способом приложения силы с обратной стороны формованной детали. Они хорошо работают, когда штифт может соприкасаться с прочно закрепленной внутренней поверхностью и когда полученный след скрыт или приемлем. Они становятся рискованными, когда от маленького штифта требуется протолкнуть большую гибкую панель, тонкое ребро, мягкую деталь или декоративную поверхность.
Проверьте площадь контакта, количество штифтов, расстояние между ними, опору под деталью, возврат штифта, износ и доступ для обслуживания. Штифт, расположенный непосредственно под тонкой декоративной стенкой, может оставить круглый отпечаток, даже если пресс-форма изготовлена с высокой точностью. Штифт, расположенный рядом с ребром, может быть структурно полезен, но также может создать локальную точку напряжения, если ребро слишком тонкое или деталь извлекается до того, как она приобретет достаточную жесткость.
Выталкивающие втулки вокруг выступов и стоек
Втулка может создавать усилие вокруг цилиндрического выступа или стойки, что может снизить концентрацию давления, связанную с одним штифтом. Однако это не означает автоматическую большую безопасность. Втулка должна иметь соответствующий зазор, направляющие, уклон и опору, а также не должна повреждать кромку выступа или создавать видимое кольцо. Если через деталь проходит штифт, необходимо проверить взаимосвязь между штифтом и втулкой на протяжении всего хода.
Подъемники и направляющие для подрезов
Подъемник или направляющая могут потребоваться, если изделие имеет подрез, внутренний крючок, боковое отверстие или фиксирующий элемент. Это не просто выталкиватель с другим названием. Механизм должен освобождать захваченный элемент до или во время выталкивания, не задевая деталь. Покупатель должен уточнить, зачем необходимо это движение, можно ли упростить его за счет изменения конструкции изделия, какие компоненты изнашиваются, а также как будет проводиться осмотр и обслуживание механизма.
Пластины для отвода воздуха обеспечивают широкий и равномерный выпуск.
Снимающая пластина позволяет распределять усилие по большей периметру или поверхности, что может быть полезно для кольцеобразных, тонкостенных или деталей, имеющих важное значение для внешнего вида. Ее кромка должна быть спроектирована с учетом линии разъема, уклона, текстуры и любых тонких выступов. Неравномерное перемещение пластины может вызывать деформацию иного типа, чем в случае штифтовой системы, поэтому проверка направляющих, балансировки и зазоров имеет важное значение.
Характеристики деталей, контролирующие риск выброса
Перед утверждением конструкции пресс-формы необходимо отметить поверхности, за которые будет захватываться деталь, и поверхности, которые могут безопасно подвергаться воздействию силы. Для одной и той же пресс-формы может потребоваться разная логика извлечения детали со стороны полости, со стороны сердечника, для вставок, направляющих и подъемников.
Угол наклона и текстура протектора
Недостаточный уклон увеличивает усилие, необходимое для перемещения детали по сердечнику. Текстура может увеличивать механическое сопротивление, особенно на глубоких стенках, ребрах, углублениях и поверхностях, прилегающих к перекрытию. Если деталь белеет или начинает скользить, первым делом следует задаться вопросом, не перемещается ли деталь под давлением по поверхности, с которой она не может чисто отделиться.
На чертеже должно быть указано направление вытяжки и поверхности, требующие текстурирования или полировки. Поставщик должен сравнивать уклон с фактической отделкой, а не считать полированную и текстурированную поверхности эквивалентными. Фиксированное значение уклона не следует копировать на каждую поверхность без учета глубины, смолы, усадки, текстуры и температуры извлечения. Эти условия извлечения должны быть включены в более широкий анализ DFM и CAD-проектирования пресс-форм для литья под давлением перед резкой стали.
Ребра, боссы и глубокие карманы
Ребра и выступы создают как проблемы с обеспечением структурной поддержки, так и проблемы с высвобождением. Ребро может зацепиться за сердечник, если его уклон ограничен или если оно сжимается вокруг стального элемента. Выступ может зацепиться за штифт сердечника и потребовать использования втулки, штифта или иного направления высвобождения. Глубокие полости могут создавать вакуум и оставаться горячее, чем окружающая стенка.
Для этих областей проверьте:
- Черновой вариант с обеих сторон элемента.
- Локальная толщина стенки и посадка с натягом вокруг стали.
- Расстояние между элементом и ближайшей опорой для выброса.
- Независимо от того, где происходит контакт выброса пули — на ребре, выступе, плоской подушке или тонкой поверхности.
- Достаточно ли охлаждения перед установкой детали?
- Будет ли виден след от выталкивателя после сборки.
Большие плоские панели и тонкие оболочки
Большие панели чувствительны к неравномерному распределению силы. Расположение штифтов, сконцентрированных вблизи центра, может вытолкнуть середину наружу, в то время как края останутся прикрепленными. Штифты, сконцентрированные у одного края, могут деформировать панель. Панель также может деформироваться из-за неравномерной усадки, поэтому замена одних только штифтов может не решить проблему.
Для широкого круга участников исследования необходимо проанализировать последовательность выпуска детали, точки опоры, риск образования конденсата или вакуума, баланс охлаждения, поведение литникового канала и уплотнения, а также состояние детали при извлечении. Перед началом испытаний следует определить метод проверки плоскостности или профиля. Критерий «плоскость» не является воспроизводимым критерием приемки.
Почему при выбросе спермы остаются белые следы?
Белые пятна, побеление и обесцвечивание под воздействием напряжения могут появляться, когда пластик растягивается, сжимается или трется сверх допустимых пределов, присущих конкретному материалу и геометрии. След может располагаться непосредственно над выталкивателем, рядом с ребром, в месте перехода уклона, вокруг текстурированной стенки или вблизи защемленного элемента.
К числу распространенных причин относятся:
- Высокая сила высвобождения вызвана недостаточным сопротивлением или текстурой поверхности.
- Слишком большое усилие прикладывается через слишком малое или слишком маленькое количество контактов выталкивателя.
- Деталь была извлечена, когда она еще была слишком горячей или слишком гибкой.
- Несбалансированная синхронизация штифта, смещение пластины или движение подъемника.
- Острые углы или тонкие участки вблизи зоны выброса.
- Вакуум между деталью и сердечником.
- Повреждение поверхности сердцевины или полости, загрязнение или чрезмерное трение.
- Ориентация материала, наполнитель, влажность или условия процесса, которые делают отбеливание более заметным.
Как отличить отбеливание от других дефектов
Белая круглая метка, совпадающая с местом выброса, указывает на контакт выброса или локальное напряжение, но само по себе местоположение не является доказательством. Светлая линия, идущая по пути потока, может быть сварочным швом или следом, связанным с потоком. Неглубокое углубление напротив выступа может быть усадкой. Мутная область, меняющаяся в зависимости от освещения, может указывать на состояние поверхности или материала.
Используйте контролируемую диагностику:
- Запишите точное местоположение, размер, полость, ориентацию и условия освещения.
- Сравните эту маркировку с расположением элементов выталкивателя, втулки, подъемника, линии разъема, литника, ребра и выступов.
- Проверьте, появляется ли метка сразу после выброса или формируется после охлаждения.
- Проверьте тягу, качество обработки поверхности, состояние стали, вентиляцию и соосность системы выброса.
- Сравнивайте образцы при различных температурах выброса или условиях охлаждения, не изменяя одновременно несколько переменных.
- Уточните, влияет ли маркировка только на внешний вид или также изменяет посадку, прочность, герметичность или сборку.
Способы уменьшения отбеливания эжекторов
Возможные корректировки следует выбирать после подтверждения механизма отказа. Инженер-конструктор пресс-формы может увеличить эффективную уклон, улучшить качество поверхности, переместить или добавить опоры, использовать подход с втулкой или съемником, увеличить или перераспределить площадь контакта, скорректировать выравнивание подъемника, добавить функцию вакуумного разрыва или скорректировать последовательность выталкивания. Изменения в процессе могут включать в себя увеличение охлаждения или изменение условий извлечения, но корректировка процесса не должна скрывать принципиально неудачную схему выталкивания.
Не следует обещать, что одно изменение устранит все белые пятна. Поставщик должен указать, какая гипотеза проверяется, какие образцы будут собраны и какой допустимый предел применяется. В общедоступной информации службы поддержки DX Molding не публикуется универсальный предел белых пятен или процент улучшения, поэтому эти значения должны быть определены для проекта.
Почему выброс детали приводит к её деформации?
Деформация происходит, когда усилие извлечения, температура, геометрия и усадка не сбалансированы. Деталь может изгибаться при выходе из сердечника, скручиваться из-за того, что одна область извлекается первой, или продолжать деформироваться после извлечения, поскольку она еще мягкая. Она также может иметь нестандартные размеры до извлечения из-за разницы в усадке, вызванной температурой пресс-формы, охлаждением, расположением литникового канала, уплотнением или особенностями материала.
| Наблюдаемая деформация | Возможная причина, связанная с выбросом | Метод проверки |
|---|---|---|
| Панель изгибается вблизи центра. | Центральные штифты перемещают панель, пока периметр еще удерживает ее, или пока панель не нагреется при освобождении. | Сравните схему расположения штифтов, последовательность высвобождения, температуру выброса и плоскостность сразу после высвобождения. |
| Деталь поворачивается к одному углу. | Неравномерный контакт штифта, наклон пластины, асимметричное сопротивление потоку воздуха или несбалансированное охлаждение и усадка. | Проверьте ход выталкивающей пластины, контакт штифта, балансировку полости и карту размеров каждой полости. |
| Босс наклоняется или трещит | Боковая нагрузка на выступ, освобождение вокруг центрального штифта, недостаточная поддержка или ненадежный и подверженный перегреву элемент. | Проверьте соосность втулки или штифта, уклон выступа, состояние сердечника и нагрузку на узел. |
| Тонкостенные складки или заломы | Недостаточная поддержка, вакуум, преждевременное высвобождение или сила выталкивания, приложенная к слабому участку. | Проверьте вентиляцию, зону поддержки, отверстие пресс-формы, время извлечения и температуру детали. |
| Деталь возвращается в исходное положение после отпускания. | Остаточное напряжение, ориентация волокон, дифференциальная усадка или освобождение от ограниченного сердечника. | Проведите измерения в течение заданного времени кондиционирования и сравните данные, полученные в результате анализа процесса, материалов и компоновки пресс-формы. |
Отделить деформацию при выталкивании от коробления при формовке.
Это различие имеет значение. Если деталь деформирована еще до того, как выталкиватель сдвинется с места, основной причиной может быть охлаждение, уплотнение, расположение литникового канала, толщина стенки, ориентация материала или дисбаланс температуры пресс-формы. Если деталь меняет форму во время или сразу после выталкивания, приоритет следует отдать системе выталкивания, усилию извлечения, опоре, вакууму или температуре детали.
Используйте метод наблюдения по времени: осмотрите деталь перед извлечением, если это позволяет технологический процесс, сразу после извлечения, после контролируемого периода охлаждения и после сборки. Место и время изменения предоставляют более полезные доказательства, чем общее утверждение о том, что «форма деформирует деталь».
Проверка разметки зоны выброса перед резкой стали.
Перед началом изготовления пресс-формы концепция извлечения должна быть четко видна на чертеже и разрезах пресс-формы. Заказчику не нужно утверждать размеры каждого компонента без инженерной проверки, но он должен понимать, как будет извлекаться деталь и где будут возникать следы или силы. Предложение по извлечению также должно рассматриваться как часть всей конструкции пресс-формы для литья пластмасс под давлением , а не как отдельный список компонентов.
Распределение сил и поддержка
Определите области, препятствующие высвобождению, и области, способные выдерживать усилие. Разместите опоры рядом с ребрами, выступами, толстыми площадками и прочными внутренними поверхностями, но избегайте создания следов от выталкивателя, которые видны на видимых поверхностях. Для широкой детали может потребоваться сочетание штифтов, втулок и опор для снятия изоляции, а не множество одинаковых штифтов.
Возврат, выравнивание и техническое обслуживание
Убедитесь, что выталкивающая пластина полностью возвращается в исходное положение, что штифты не выступают за пределы корпуса и что механизм проходит весь ход. Несоосность может привести к износу штифтов, заеданию, заеданию, образованию заусенцев или неполному возврату. Уточните, как будет осуществляться очистка, смазка, осмотр и ремонт системы выталкивания после многократного использования.
Нарушения в работе систем охлаждения и движущихся компонентов.
Выталкивающие штифты, втулки, толкатели, направляющие, вставки, каналы охлаждения, винты и опорные стойки конкурируют за пространство. Расположение штифтов, которое выглядит разумным на детали, может оказаться невозможным для сверления или ослабить сталь. Проверьте поперечные сечения критически важных ребер, выступов, глубоких углублений и декоративных панелей. Систему выталкивания следует проверять одновременно с охлаждением и боковыми воздействиями, а не после того, как эти решения приняты.
Не следует изобретать универсальные технические характеристики выброса.
На общедоступном веб-сайте не публикуются единые стандартные значения диаметра выталкивающего штифта, правила расстояния между штифтами, усилия выталкивания, хода выталкивания, скорости или допустимого предела белой метки для каждого инструмента. Эти значения зависят от детали, смолы, уклона, текстуры, стали для пресс-формы, станка и критериев приемки проекта. В коммерческом предложении следует указывать предположения, специфичные для конкретного проекта, а не представлять отраслевое правило как гарантию DX Molding.
Как взаимодействуют поток расплава, охлаждение и выталкивание.
Проблемы с выталкиванием часто являются следствием ранее принятых решений. Затвор, создающий неравномерную упаковку, может привести к тому, что одна область окажется более плотной на сердечнике. Охлаждение, из-за которого глубокий выступ сильно нагревается, может сделать этот элемент слишком мягким при извлечении. Изменение толщины стенки может вызвать как деформацию от усадки, так и локальное сопротивление. Линия разъема, которая зажимает элемент, может заставить систему выталкивания работать с большей нагрузкой.
В общедоступной инженерно-технической и производственной информации компании DX Molding описываются процессы заполнения, уплотнения, охлаждения и деформации, а также анализ расположения литниковых каналов, линий сварки, воздушных ловушек и риска образования усадочных раковин. Для деталей с высоким риском следует уточнить, включает ли анализ предлагаемую концепцию извлечения и какие результаты будут проверены физически. Моделирование может выявить вероятный термический или гидродинамический риск, но оно не заменяет проверку фактического испытания пресс-формы.
Перед выпуском проверьте эти взаимосвязи:
- Способ литника и набивки могут влиять на плотность сцепления детали со сердечником.
- Баланс охлаждения влияет на жесткость в момент выброса.
- Уклон и текстура влияют на усилие, необходимое для отделения детали.
- Ребра и выступы определяют, где можно применять опору.
- Перед основным ходом выталкивателя может потребоваться освобождение направляющих и подъемников.
- Разделительные линии и запорные клапаны могут создавать локальное сопротивление или вспышку.
Как проверить работоспособность системы выталкивания из литьевой формы
Для одобрения системы выталкивания недостаточно одного лишь хорошего первого образца. Испытание должно показать, что деталь выталкивается стабильно и соответствует согласованным требованиям к внешнему виду, размерам, плоскостности и сборке. Более широкий рабочий процесс производства методом литья под давлением объясняет, как проектирование, механическая обработка, сборка, испытания, контроль качества и модификация взаимосвязаны до запуска в производство.
T0: подтвердить механизм и базовый выпуск
При первом испытании понаблюдайте за открытием пресс-формы, освобождением ползуна или подъемника, перемещением выталкивающей пластины, возвратом штифта, удержанием детали и доступом оператора или автоматизированного оборудования. Зафиксируйте, застревает ли деталь, падает ли, зависает ли на каком-либо элементе или требует ручного усилия. Сфотографируйте или нанесите на карту любые следы по форме полости и их местоположению.
Т1: диагностика следов и деформаций
На этапе Т1 сравните образец с контрольным чертежом и стандартом внешнего вида. Проверьте белые метки, отпечатки штифтов, заусенцы, облой, усадку, деформацию, плоскостность, положение выступов, элементы соединителей или сопряжений, а также сборку. Привязывайте марку материала и технологическую документацию к каждому образцу, чтобы корректировка пресс-формы не была ошибочно принята за изменение технологического процесса.
T2 или окончательная проверка: подтверждение воспроизводимости.
После внесения корректировок убедитесь, что деталь отсоединяется без чрезмерного усилия и что результат повторяется на разных образцах и в разных полостях. Для критических размеров используйте согласованный метод с помощью КИМ или приспособления. Для широких поверхностей добавьте проверку плоскостности или профиля. Для сборной детали используйте фактические сопрягаемые компоненты или утвержденное репрезентативное приспособление.
Документы, которые необходимо запросить у поставщика.
На общедоступной странице поддержки DX Molding представлены отчеты об испытаниях пресс-форм T0/T1/T2, данные контроля размеров, данные КИМ, планы модификаций и записи параметров впрыска, включая температуру, давление, уплотнение и время цикла. Уточните, какие из этих документов относятся к проекту и указаны ли в отчете изменения пресс-формы, тип полости, тип смолы, параметры процесса, открытые риски и корректирующие действия.
Контрольный список запроса предложений по системе выталкивания из литьевой формы
Включите в запрос предложений достаточно информации, чтобы поставщик мог разработать систему выталкивания, исходя из реального продукта. Запрос, содержащий только фразу «отсутствие следов от выталкивателя», является неполным, поскольку в нем не указано, где следы недопустимы, как будет проводиться проверка детали или какие поверхности могут подвергаться воздействию силы. Покупатели, сравнивающие предложения, могут использовать более широкий контрольный список оценки поставщика литьевых форм , чтобы согласовать объем работ по оснастке, испытания, проверку, право собственности и долгосрочную поддержку.
| Нет. | Вход RFQ | Что определить | Доказательства или результаты |
|---|---|---|---|
| 1 | Файлы деталей и редакция | 3D CAD, 2D чертеж, смола, направление разъема и текущая редакция. | Список контролируемых файлов. |
| 2 | Косметические зоны | Поверхность изделия должна быть свободна от следов выталкивателя, побеления, заусенцев, облоя или видимых линий разъема. | Карта внешнего вида и предельный образец. |
| 3 | Метод выброса | Штифты, втулки, толкатели, съемная пластина, пневматическая поддержка или комбинированный подход. | Схема и разрезы системы выброса. |
| 4 | Черновой рисунок и текстура | Направление натяжения, глубина, текстура, полировка и участки с риском отслоения. | Проект обзора и спецификация поверхности. |
| 5 | Материал и процесс | Предположения относительно марки смолы, наполнителя, цвета, температуры пресс-формы и условий извлечения. | Материальная и параметрическая документация. |
| 6 | Критическая геометрия | Ребра, выступы, глубокие выемки, тонкие стенки, плоские панели, подрезы и уплотнительные поверхности. | Карта рисков и обоснование. |
| 7 | Охлаждение и поток | Затвор, упаковка, охлаждение, горячие точки, а также возможное прилипание сердечника или вакуум. | Область анализа и схема охлаждения. |
| 8 | Пределы дефектов | Белые пятна, следы от иглы, искажения, деформация, плоскостность, блеск и приемлемость внешнего вида. | Стандарт контроля и метод отбора проб. |
| 9 | План испытаний | Область применения T0/T1/T2, идентификация полостей, технологическая документация и ответственность за устранение неполадок. | Отчет об исследовании и список действий. |
| 10 | Проверка и сборка | КИМ или контрольные точки, метод проверки плоскостности, сопрягаемые детали и функциональные проверки. | Документы, подтверждающие соответствие размеров и качества сборки. |
Что должен доказать поставщик системы выброса?
Компетентный поставщик должен уметь связать схему извлечения с фактическими рисками для продукта. Услуги DX Molding по изготовлению изделий методом литья под давлением описывают весь процесс, начиная с анализа проектной документации и проектирования с учетом технологичности производства (DFM) и заканчивая проектированием пресс-формы, механической обработкой, утверждением пробных образцов и производством. Что касается части этого процесса, связанной с извлечением, запросите объяснение, которое отвечает на следующие вопросы:
- В каких местах деталь захватывает сердечник, и где можно приложить усилие?
- Почему для каждого участка выбирают тот или иной метод: штифт, втулка, подъемник, съемник или метод с использованием воздуха?
- Какие товарные знаки являются скрытыми, какие допустимы, а какие запрещены?
- Как штифты и пластины избегают попадания в каналы охлаждения, вставки, направляющие, подъемники и опорные стойки?
- Что произойдет, если деталь еще горячая, сквозняк ограничен или текстура увеличивает сопротивление?
- Как можно отделить белые пятна и деформации от коробления, усадочных раковин, сварочных швов или других дефектов материала?
- Какие размеры, области внешнего вида, проверки плоскостности и узлы будут проверяться на этапах T0/T1/T2?
- В каких документах будет указана модификация пресс-формы, материал, полость, параметры, результаты проверки и план исправления?
Услуги компании DX Molding по изготовлению пластиковых пресс-форм на заказ следует оценивать на основе проектной документации и пакета подтверждающих документов. На общедоступной странице «Поддержка» также описываются конструкция пресс-формы, компоненты системы извлечения, анализ рисков, связанных с потоком расплава, отчеты об испытаниях, данные КИМ и планы модификации. Опубликованная информация не устанавливает фиксированное усилие извлечения, универсальную схему расположения штифтов, гарантированный эстетический результат или стандартный предел деформации.
Часто задаваемые вопросы о системах выталкивания из литьевых форм
Какой метод извлечения изделия из литьевой формы является наилучшим?
Универсального оптимального метода не существует. Для внутренних поверхностей общего назначения обычно используются выталкивающие штифты, для выступов подходят втулки, для снятия подрезов — толкатели, а для распределения усилия — съемные пластины. Правильный выбор зависит от уклона детали, текстуры, усадки, зон внешнего вида, геометрии и производственных требований.
Почему деталь, изготовленная методом литья под давлением, белеет во время извлечения?
Появление белых пятен может быть вызвано чрезмерным усилием выталкивания, недостаточным уклоном, трением текстуры, горячей или гибкой деталью, неравномерным контактом штифта, острыми геометрическими формами, вакуумом или условиями материала и процесса. Сравните местоположение метки с расположением выталкивателя и проверьте, когда она появляется. Не следует предполагать, что каждое белое пятно вызвано выталкивающим штифтом.
Как предотвратить появление следов от выталкивающих штифтов?
Уменьшить потребность в концентрированной силе можно за счет улучшения уклона, поддержки детали, распределения выталкивающей силы, перемещения меток в скрытые области, использования втулок или съемников там, где это необходимо, корректировки выравнивания и проверки температуры высвобождения. Допустимые пределы и места расположения меток должны быть определены до начала испытаний.
Что вызывает деформацию детали во время извлечения из формы?
К распространенным причинам относятся несбалансированная сила, слишком высокая температура детали, недостаточная поддержка, вакуум, неравномерное сопротивление прижиму, помехи от подъемника или направляющей, а также дифференциальная усадка, вызванная охлаждением, уплотнением, литниковым каналом, толщиной стенок или особенностями материала. Обратите внимание на изменение формы, чтобы отделить деформацию при выталкивании от коробления при литье.
Лучше ли использовать съемные пластины, чем выталкивающие штифты?
Не всегда. Пластина для снятия заготовки может обеспечить широкую поддержку, но она предъявляет свои требования к точности направляющих, балансировке пластины, зазору, защите отрезной кромки и техническому обслуживанию. Штифты могут быть проще и гибче для внутренней поддержки. Правильный метод — тот, который позволяет извлечь деталь в пределах ее внешнего вида и размеров.
Выталкивает ли толкатель деталь или только освобождает подрез?
Подъемник может выполнять обе функции скоординированным движением, но его геометрия и синхронизация должны быть разработаны с учетом конкретного подреза. Он должен освобождать застрявший элемент без трения, подъема или изгиба детали. Покупатель должен поинтересоваться, зачем нужен подъемник и как его следует обслуживать.
Могут ли данные КИМ доказать, что система выброса является приемлемой?
Данные КИМ могут подтвердить заданные точки и характеристики, если базовая точка, приспособление, обработка и метод соответствуют требованиям. Сами по себе они не доказывают отсутствия видимого побеления детали, плоскостности большой панели или работоспособности сборки. Необходимо сочетать данные о размерах с проверкой внешнего вида, плоскостности, наблюдением за выталкиванием и проверкой сборки.
Что мне следует отправить на проверку системы выталкивания из литьевой формы?
Предоставьте 3D-CAD чертеж, 2D-чертеж, информацию о смоле и ее марке, годовом объеме производства, качестве поверхности, зонах отделки, уклоне и направлении разъема, критических ребрах и выступах, поднутрениях, информацию о сборке, требования к плоскостности или допускам, а также известные дефекты. Укажите, нужна ли вам только пресс-форма или также отлитые детали.
На сайте DX Molding указаны стандартные значения усилия выталкивания или предельные значения белой метки?
В общедоступной информации, рассмотренной для данной статьи, не установлено универсального значения силы выталкивания или предела белой метки. На веб-сайте перечислены соответствующие возможности проектирования и проверки пресс-форм, но сила, компоновка, размеры компонентов, условия процесса и критерии приемки должны быть подтверждены для конкретного проекта.
Заключение
Система выталкивания из литьевой формы должна проектироваться с учетом особенностей извлечения детали, а не добавляться после завершения проектирования полости и системы охлаждения. Выталкивающие штифты, втулки, толкатели, съемные пластины и пневматическое извлечение решают разные задачи, и для сложной пресс-формы может потребоваться комбинированная система.
Для предотвращения появления белых следов необходимо исследовать уклон, текстуру, трение, площадь контакта, выравнивание, температуру, вакуум и свойства материала. Для предотвращения деформации следует отличать движение, вызванное силой при выталкивании, от коробления, вызванного охлаждением, уплотнением, расположением литникового канала, толщиной стенки или усадкой. Затем следует подтвердить фактический результат с помощью испытаний T0/T1/T2, измерения размеров или контроля с помощью КИМ (при необходимости), проверки внешнего вида, проверки плоскостности и испытаний сборки.
В опубликованной компанией DX Molding информации об оснастке описываются проектирование пресс-форм и конструкции, связанные с выталкиванием, а также поддержка в проведении испытаний, контроле качества, регистрации параметров и модификации. Окончательная система выталкивания, конструкция пресс-формы, материал, допуски, объем испытаний и критерии приемки остаются специфичными для каждого проекта. Покупатели должны предоставить контролируемые CAD-модели, информацию о смоле, целевые показатели производства, требования к внешнему виду и информацию о дефектах до утверждения конструкции пресс-формы.
Для ознакомления с проектом воспользуйтесь услугами по изготовлению пластиковых пресс-форм на заказ , изучите опубликованную информацию о технической поддержке и проведении испытаний или отправьте требования к выталкиванию через страницу контактов DX Molding .