
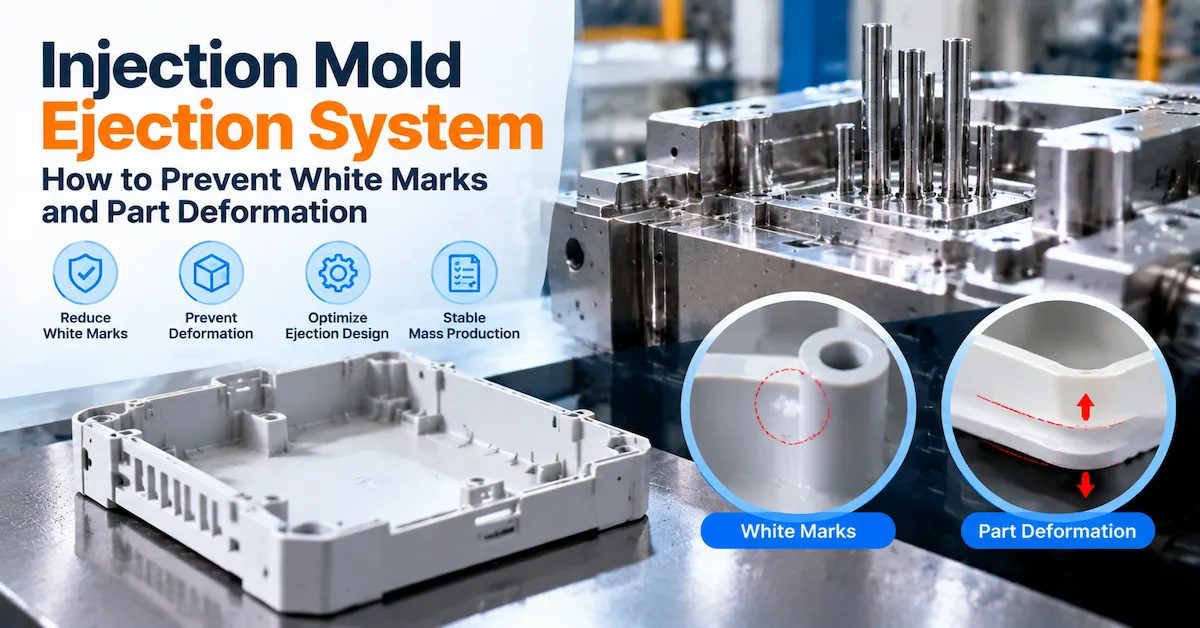
射出成形金型の排出システムは、成形品の外観、寸法、および組み立て上の特徴を保護しながら、分散された制御された力で成形品を排出する必要があります。システムが過度に集中したり、支持が不十分であったり、成形品がまだ高温である状態で作動したりすると、白化、引きずり跡、応力による白化、ピン痕、曲がり、ねじれ、または次の組み立て工程に適合しなくなるなどの問題が発生する可能性があります。
OEMバイヤーにとって重要なのは、金型にエジェクタピンがあるかどうかだけではありません。提案された射出方法が、部品の形状、樹脂、抜き勾配、表面仕上げ、冷却条件、化粧ゾーン、アンダーカット、および生産要件に適合するかどうかが重要な問題です。このガイドでは、エジェクタピン、エジェクタスリーブ、リフタ、ストリッパープレート、エアアシストリリース、および複合レイアウトを比較する方法を説明し、金型を承認する前に、射出成形品の白斑や変形を調査する方法を示します。
DX Molding社が公開しているカスタムプラスチック金型サービス情報には、金型エンジニアリングの範囲として、エジェクタピン、アングルリフタ、スライド、ストリッパープレート、冷却チャネル、パーティングライン設計、シングルキャビティおよびマルチキャビティ構造、そして複数の金型鋼オプションが記載されています。ウェブサイトには、T0/T1/T2試作報告、寸法検査、CMMデータ、パラメータ記録、および修正フォローアップについても記載されています。これらは公開されている機能説明であり、実際の射出レイアウト、力、部品サイズ、検査方法、および合否判定基準は、特定の金型について確認する必要があります。

射出成形金型排出システムとは何ですか?
射出成形金型のエジェクタシステムとは、金型が開いた後に、冷却または部分的に冷却された成形品をコアから分離する金型部品とプロセス動作の集合体です。通常、エジェクタプレート、リターンピン、エジェクタピン、スリーブ、リフタ、ストリッパーエレメント、ガイド部品、および機械側のエジェクタ接続部が含まれます。金型の形状によっては、真空を解除するために空気を使用したり、アンダーカットを解放するためにスライドまたはインサートを使用したり、ねじ山やその他の挟み込まれた形状のために特殊な機構を使用したりすることもあります。
射出システムには、関連する4つの役割があります。
- リリース:部品とコア間の接着、収縮嵌合、表面の摩擦、真空、および摩擦を克服します。
- 支持:薄い壁、リブ、ボス、化粧面が曲がったり傷ついたりしないように、力を分散させる。
- 保護:許容できないピン跡、白化、傷、歪み、バリ、またはシールや組み立て機能の損傷を避けてください。
- 繰り返しますが、サイクル、キャビティ、材料ロット、および通常のプロセス変動に関わらず、部品を一貫してリリースしてください。
これらの作業は互いに矛盾する可能性があります。大きな平面パネルは、曲がりを防ぐために多くの支持点が必要になる場合がありますが、ピンを追加するたびに跡が残る可能性があり、金型内のスペースも必要になります。背の高いボスは、基部近くにスリーブまたはピンが必要になる場合がありますが、同じ位置が冷却チャネル、インサート、リフター、またはリターン部品と干渉する可能性があります。したがって、最適な射出設計は、他のプロジェクトからコピーした標準的なピンパターンではなく、金型全体の設計を総合的に検討した上で決定する必要があります。
排出方法の選択方法
最適な方法は、部品がコアをどこで把持するか、どこに力を加えることができるか、どの面が見えるか、そして工具にどれだけの動きが必要かによって異なります。以下の比較は設計の枠組みを示すものであり、普遍的な製品構成を示すものではありません。
| 排出方法 | 役立つ場面 | 主な購入者の質問 |
|---|---|---|
| エジェクターピン | 一般的な部品、リブ、内壁、および個別の支持点を隠すことができる領域。 | ピンの位置は十分な鋼材で支えられており、目に見える面やシール面から離れていますか? |
| エジェクタースリーブ | ボス、支柱、円形構造物など、中央のピン1本よりも力の輪の方が効果的な箇所。 | スリーブは、リングマーク、バリ、またはコアピンとの干渉を起こすことなく、その機能をサポートできますか? |
| アングルリフター | 内部のアンダーカット、フック、または持ち上げと側面からの解放動作を組み合わせた動作が必要な形状。 | どのような機能にリフターが必要なのか、また、リフターの動きによって部品が擦れたり変形したりするのをどのように防ぐのか? |
| ストリッパープレート | 周囲または広い表面全体に、広範囲かつ比較的均一な放出が必要な部品。 | プレートは、パーティングエッジ、質感、外観を損なうことなく、均等に移動できますか? |
| 空気圧によるリリース | 真空状態や接着リスクのある部品で、空気を利用することで部品をコアから剥離できる場合。 | 空気はどこから導入されるのか、また、その方法によって汚染、サイクル、またはプロセス制御の要件は変化するのか? |
| 複合レイアウト | 地域によって異なるリリース戦略やサポート戦略が必要となる複雑な部分。 | 同一の排出シーケンスにおいて、すべての機構は必要かつ使用可能であり、かつ検証済みであるか? |
一般リリース用エジェクターピン
エジェクタピンは、成形品の背面から力を加える最も簡単な方法の一つです。ピンが構造的に支持された内面に接触でき、発生する痕跡が目立たないか許容範囲内であれば、エジェクタピンは効果的に機能します。しかし、小さなピンで大きくて柔軟なパネル、薄いリブ、柔らかい部品、あるいは化粧面を押し出す必要がある場合は、リスクが高まります。
接触面積、ピンの数、間隔、部品下の支持構造、ピンの戻り具合、摩耗、およびメンテナンスのためのアクセス性を確認してください。薄い化粧壁の真下に配置されたピンは、金型が精密に加工されていても円形の跡を残す可能性があります。リブの近くにあるピンは構造的に有用な場合もありますが、リブが薄すぎたり、部品が十分な剛性を得る前に射出されたりすると、局所的な応力集中点が生じる可能性があります。
ボスとポストの周りのエジェクタースリーブ
スリーブは円筒形のボスやポストの周囲に力を加えることができ、これにより単一ピンに関連する応力集中を軽減できる可能性があります。ただし、必ずしも安全性が向上するわけではありません。スリーブは適切なクリアランス、ガイド、抜き勾配、および支持を備えている必要があり、ボスのエッジを損傷したり、目に見えるリング状の痕跡を残したりしてはなりません。コアピンがフィーチャーを貫通する場合は、コアピンとスリーブの位置関係を全ストロークにわたって確認する必要があります。
アンダーカット用リフターおよびスライド
製品にアンダーカット、内部フック、側面開口部、またはロック機構がある場合、リフターまたはスライドが必要になることがあります。これは単に名称が異なるだけのイジェクターではありません。機構は、部品を擦ることなく、排出前または排出中に挟まれた部品を解放する必要があります。購入者は、なぜこの動作が必要なのか、製品の変更によって簡素化できるのか、どの部品が摩耗するのか、そして機構の検査と保守はどのように行われるのかを尋ねるべきです。
広範囲かつ均一な剥離を実現するストリッピングプレート
ストリッパープレートは、解放力をより広い周囲または表面に分散させることができるため、リング状部品、薄肉部品、または外観が重要な部品に有効です。そのエッジは、パーティングライン、抜き勾配、表面テクスチャ、および薄いリップに合わせて設計する必要があります。プレートの動きが不均一だと、ピンシステムとは異なる種類の変形が生じる可能性があるため、ガイド、バランス、およびクリアランスのチェックが不可欠です。
部品の飛び出しリスクを制御する特徴
金型構造を承認する前に、部品が把持する面と、安全に力を受けることができる面をマークしてください。同じ金型でも、キャビティ側、コア側、インサート、スライド、リフターなど、それぞれ異なる射出制御ロジックが必要になる場合があります。
ドラフト角度とテクスチャ
抜き勾配が不十分だと、部品をコアから引き抜くのに必要な力が大きくなります。表面の凹凸は、特に深い壁、リブ、ポケット、および遮断弁に隣接する表面において、機械的抵抗を増加させる可能性があります。部品に白化や抵抗が見られる場合、まず最初に、部品がスムーズに剥離できない表面を無理やり通過させられているかどうかを検討する必要があります。
図面には、引き抜き方向と、テクスチャ加工または研磨が必要な面を明記する必要があります。サプライヤーは、研磨面とテクスチャ加工面を同等に扱うのではなく、実際の仕上がりと照らし合わせて抜き勾配を確認する必要があります。深さ、樹脂、収縮、テクスチャ、射出温度を考慮せずに、固定の抜き勾配をすべての面にコピーしてはなりません。これらの離型条件は、鋼材切断前の射出成形金型のDFMおよびCADレビューに含める必要があります。
リブ、ボス、そして潤沢な資金
リブとボスは、構造的な支持力と剥離の難しさの両方を生み出します。リブは、ドラフトが制限されている場合や、鋼材の周囲で収縮している場合、コアを掴んでしまうことがあります。ボスはコアピンに張り付いてしまい、スリーブ、ピン、または別の剥離方向が必要になる場合があります。深いポケットは真空状態を作り出し、周囲の壁よりも高温になることがあります。
これらの地域については、以下をご確認ください。
- 特集記事の両側に下書きを作成する。
- 鋼材周囲の局所的な肉厚と焼き嵌め。
- 当該特徴部と最も近い射出支持部との間の距離。
- 射出接触部がリブ、ボス、フラットパッド、または薄いスキンのいずれであっても。
- 部品を押し出す前に、冷却が十分かどうか。
- 組み立て後に射出成形痕が見えるかどうか。
大型の平面パネルと薄い外皮
大型パネルは、不均一な力に敏感です。ピンの配置が中央付近に集中していると、中央部分が押し出されて端は固定されたままになることがあります。片側にピンが集中していると、パネルがねじれる可能性があります。また、収縮率の違いによってパネルが反る場合もあるため、ピンを交換するだけでは問題が解決しない場合があります。
広範囲のパネルについては、リリース手順、サポートポイント、ベントまたは真空リスク、冷却バランス、ゲートおよびパッキング挙動、射出時の部品の状態を確認してください。試作前に平面度またはプロファイル測定方法を定義してください。「見た目が平坦」は再現性のある合格基準ではありません。
排出時に白い跡が残る理由
プラスチックが、その材質や形状の許容範囲を超えて伸縮、圧縮、または摩擦されると、白い跡、白化、および応力による白化が発生することがあります。跡は、エジェクターの真上、リブの横、抜き勾配の移行部、テクスチャ加工された壁の周囲、または挟み込まれた部品の近くなどに発生する可能性があります。
一般的な原因としては以下が挙げられます。
- ドラフト不足またはテクスチャ抵抗不足により、高い解放力が生じる。
- 少なすぎる、あるいは小さすぎるエジェクタ接点に過剰な力が加わっている。
- 部品がまだ高温または柔軟すぎる状態で排出された。
- ピンのタイミング、プレートの動き、またはリフターの動きのバランスが崩れている。
- 射出接触部付近の鋭角な部分や薄い部分。
- 部品とコアの間を真空にする。
- コアまたはキャビティ表面の損傷、汚染、または過度の摩擦。
- 材料の向き、充填剤、水分量、または加工条件によって、白化現象がより顕著になる場合がある。
ホワイトニングとその他の欠陥を区別する方法
エジェクタの位置と一致する白い円形の痕跡は、エジェクタ接触または局所的な応力問題を示唆しますが、位置だけでは証明できません。流れの経路に沿った薄い線は、溶接線または流れに関連した痕跡である可能性があります。ボスの反対側の浅い凹みは、ヒケである可能性があります。照明によって変化する曇った領域は、表面または材料の状態を示している可能性があります。
管理された診断法を用いる:
- 正確な位置、サイズ、空洞の形状、向き、照明条件を記録してください。
- そのマークを、エジェクター、スリーブ、リフター、パーティングライン、ゲート、リブ、およびボスのレイアウトと比較してください。
- 排出直後に跡が現れるか、冷却後に現れるかを確認してください。
- 通風、表面仕上げ、鋼材の状態、通気、および排出位置合わせを検査する。
- 複数の変数を同時に変更することなく、異なる射出温度や冷却条件におけるサンプルを比較する。
- そのマークが外観のみに影響するのか、それとも適合性、強度、密閉性、または組み立てにも影響を与えるのかを確認してください。
エジェクターのホワイトニングを軽減する方法
故障メカニズムが確認された後、適切な修正策を選択する必要があります。金型エンジニアは、有効抜き勾配の増加、表面仕上げの改善、サポート材の移動または追加、スリーブまたはストリッパー方式の採用、接触面積の拡大または再配置、リフターの位置合わせの修正、真空破断機能の追加、または射出シーケンスの調整などを行うことができます。工程変更には、冷却時間の延長や離型条件の変更などが含まれますが、工程調整によって根本的な射出レイアウトの不備を隠蔽してはなりません。
一度の変更で全ての白斑が解消されると約束してはいけません。サプライヤーは、どの仮説を検証するのか、どのようなサンプル証拠を収集するのか、そしてどの許容限界を適用するのかを明記する必要があります。DX Moldingの公開サポート情報には、白斑の許容限界や改善率に関する包括的な情報は掲載されていないため、これらの値はプロジェクトごとに定義する必要があります。
射出成形が部品変形を引き起こす理由
変形は、離型力、温度、形状、収縮のバランスが崩れた場合に発生します。成形品は、コアから取り出される際に曲がったり、一部が先に離型されるためねじれたり、射出後もまだ柔らかいため変形が続いたりすることがあります。また、金型温度、冷却、ゲート位置、充填状態、または材料特性によって収縮率に差が生じ、射出前に寸法がずれている場合もあります。
| 観測された変形 | 射出に関連する可能性のある原因 | 検証方法 |
|---|---|---|
| パネルは中央付近で曲がっている。 | 中央のピンがパネルを動かしている間に外周部がまだパネルを掴んでいる場合、または解放時にパネルが熱くなりすぎている場合。 | ピン配置、放出順序、排出温度、および放出直後の平面度を比較する。 |
| 片側が角に向かってねじれる | ピンの接触不良、プレートの傾き、非対称なドラフト抵抗、または冷却と収縮の不均衡。 | キャビティごとに、エジェクタプレートの移動量、ピンの接触状態、キャビティのバランス、および寸法マップを確認します。 |
| ボスが傾いたり、ひびが入ったりする | ボスへの横方向の負荷、コアピン周辺の解放、不十分なサポート、または高温で弱い部分。 | スリーブまたはピンの位置合わせ、ボスの抜き勾配、コアの状態、および組み立て時の負荷を検査します。 |
| 薄い壁が引っ張られたり、折り目がついたりします | 支持力不足、真空状態、早期解放、または弱い部分への射出力が原因。 | 通気口、支持領域、金型開口部、射出タイミング、および部品温度を確認してください。 |
| 解放後に部品が元の位置に戻る | 残留応力、繊維配向、収縮率の差、または拘束されたコアからの解放。 | 規定の調整時間で測定を行い、プロセス、材料、金型レイアウトに関する証拠を比較する。 |
射出変形と成形反りを分離する
この区別は重要です。エジェクタが作動する前に部品が既に反っている場合、主な原因は冷却、パッキン、ゲート位置、肉厚、材料の向き、または金型温度の不均衡である可能性があります。部品が射出中または射出直後に形状変化を起こす場合は、射出システム、離型力、サポート、真空度、または部品温度を優先的に調査する必要があります。
時間経過に伴う観察を行う:工程で可能であれば、射出前に部品を検査し、射出直後、制御された冷却時間後、そして組み立て後に検査する。「金型が部品を変形させている」という一般的な記述よりも、変化の位置とタイミングの方がより有用な証拠となる。
鋼材切断前の排出レイアウトチェック
金型製造を開始する前に、射出成形のコンセプトを金型設計図と断面図に明確に示しておく必要があります。購入者は、エンジニアリングレビューなしにすべての部品寸法を承認する必要はありませんが、部品がどのように取り出されるか、また、どこに痕跡や力が加わるかを理解できる必要があります。射出成形に関する提案は、個別の部品リストとしてではなく、完全なプラスチック射出成形金型の一部としてレビューされるべきです。
戦力配分と支援
リリースに抵抗する領域と、力を受け入れることができる領域をマッピングします。リブ、ボス、厚いパッド、および強固な内面付近にサポートを配置しますが、目に見える面にエジェクターパターンが現れるのを避けます。幅の広い部品の場合は、多数の同一のピンではなく、ピン、スリーブ、およびストリッパーサポートを組み合わせる必要がある場合があります。
返却、調整、およびメンテナンス
エジェクタプレートが完全に元の位置に戻ること、ピンが突出したままになっていないこと、機構が全ストロークにわたってガイドされていることを確認してください。位置ずれは、ピンの摩耗、焼き付き、引きずり、バリ、または不完全な戻りを引き起こす可能性があります。繰り返し生産された後、エジェクタシステムがどのように洗浄、潤滑、検査、および修理されるのかを確認してください。
冷却および可動部品への干渉
エジェクタピン、スリーブ、リフタ、スライド、インサート、冷却チャネル、ネジ、およびサポートピラーは、スペースを奪い合います。部品上では妥当に見えるピン配置でも、穴あけが不可能であったり、鋼材を弱めてしまう可能性があります。重要なリブ、ボス、深いポケット、および化粧パネルの断面を点検してください。エジェクタシステムは、冷却およびサイドアクションの決定が確定した後ではなく、それらの決定と同時に点検する必要があります。
汎用的な排出仕様を考案しないでください
公式ウェブサイトでは、すべての金型について、標準的なエジェクタピン径、間隔ルール、射出力、射出ストローク、速度、またはホワイトマークの許容限界値を掲載していません。これらの値は、部品、樹脂、抜き勾配、表面仕上げ、金型鋼材、機械、およびプロジェクトの許容基準によって異なります。見積書には、業界標準をDX Moldingの保証として提示するのではなく、プロジェクト固有の前提条件を明記する必要があります。
金型の流れ、冷却、および射出がどのように連携して機能するか
射出成形時の問題は、多くの場合、以前の設計上の問題に起因するものです。ゲートの形状によってパッキングが不均一になると、コア内の特定の領域が過度に密着してしまうことがあります。冷却によって深いボス部分が高温のままになると、離型時にその部分が軟化しすぎてしまうことがあります。肉厚の変化は、収縮歪みと局所的な抵抗の両方を引き起こす可能性があります。パーティングラインによって成形品が挟み込まれると、射出成形システムに過剰な負荷がかかることがあります。
DX Molding社の公開されているエンジニアリングおよび生産サポート情報には、充填、保圧、冷却、反り解析に加え、ゲート位置、ウェルドライン、エアトラップ、ヒケリスクの検討方法が記載されています。リスクの高い部品については、提案されている射出成形コンセプトが解析に含まれているか、またどの結果が実際に検証されるのかを確認してください。シミュレーションによって熱的または流動的なリスクを特定できますが、実際の金型試作の検査に取って代わるものではありません。
リリース前に以下の関係性を確認してください。
- ゲート形状やパッキンの形状によって、部品がコアをどれだけしっかりと固定できるかが変わる可能性があります。
- 冷却バランスは、射出時の剛性に影響を与える。
- 抜き勾配と表面の質感は、部品を解放するために必要な力に影響を与える。
- リブとボスによって、どこにサポートを適用できるかが決まります。
- スライドやリフターは、メインのエジェクターストロークの前に解放する必要がある場合があります。
- パーティングラインやシャットオフラインは、局所的な抵抗やバリを発生させる可能性がある。
射出成形金型の排出システムを検証する方法
見た目の良い最初のサンプルだけでは、射出成形システムの承認には不十分です。試作では、部品が安定して離型され、合意された外観、寸法、平面度、および組み立て要件を満たしていることを証明する必要があります。射出成形金型の製造ワークフロー全体を通して、設計、機械加工、組み立て、試作、検査、および修正が、生産開始前にどのように連携しているかを説明します。
T0:メカニズムと基本放出を確認する
最初の試作では、金型の開閉、スライドまたはリフターの解放、エジェクタプレートの移動、ピンの戻り、部品の保持、およびオペレーターまたは自動化装置によるアクセスを観察します。部品がくっつく、落下する、何らかの突起に引っかかる、または手動での力が必要かどうかを記録します。キャビティと位置ごとに、痕跡を写真に撮るか、地図上に示します。
T1:診断痕と変形
T1段階で、サンプルを管理図面および外観基準と比較します。白痕、ピン跡、引きずり、バリ、ヒケ、反り、平面度、ボス位置、コネクタまたは嵌合部、および組み立て状態を確認します。金型修正と工程変更が混同されないよう、各サンプルに材料グレードと工程記録を紐付けておきます。
T2または最終検証:再現性を確認する
修正後、部品が異常な力なしに解放されること、およびサンプルやキャビティ全体で結果が再現されることを確認してください。重要な寸法については、合意されたCMMまたは治具法を使用してください。広い面については、平面度またはプロファイル検査を追加してください。組立部品については、実際の嵌合部品または承認された代表治具を使用してください。
供給業者に要求する証拠
DX Moldingの公開サポートページには、T0/T1/T2金型試作レポート、寸法検査、CMMデータ、修正計画、温度、圧力、パッキン、サイクルタイムなどの射出成形パラメータ記録が掲載されています。これらの文書のうち、どの文書がプロジェクトに該当するか、またレポートに金型改訂、キャビティ、樹脂、プロセス設定、未解決のリスク、是正措置が記載されているかを確認してください。
射出成形金型排出システム見積依頼チェックリスト
見積依頼書には、サプライヤーが実際の製品に合わせて射出成形システムを設計できるよう、十分な情報を含めてください。「射出成形痕なし」とだけ記載された依頼は、どの部分に痕があってはならないのか、部品の検査方法、どの面に力が加わるのかが明確に定義されていないため、不完全です。複数の見積もりを比較するバイヤーは、射出成形サプライヤー評価チェックリストを活用して、金型範囲、試作、検査、所有権、長期サポートなどを整合させることができます。
| いいえ。 | RFQ入力 | 定義するもの | 証拠または成果 |
|---|---|---|---|
| 1 | 部品ファイルと改訂 | 3D CAD、2D図面、樹脂、分割方向、および現在の改訂版。 | 管理対象ファイル一覧。 |
| 2 | 美容ゾーン | 射出成形痕、白化、引きずり痕、バリ、または目に見えるパーティングラインがない表面でなければならない。 | 外観図と限界サンプル。 |
| 3 | 排出方法 | ピン、スリーブ、リフター、ストリッパープレート、エアアシスト、またはこれらの組み合わせによるアプローチ。 | 射出レイアウト図および断面図。 |
| 4 | 下書きと質感 | 引き抜き方向、深さ、質感、光沢、および剥離リスクのある箇所。 | 草案のレビューと表面仕様。 |
| 5 | 材料とプロセス | 樹脂グレード、充填剤、色、金型温度、および射出条件に関する前提条件。 | 材料およびパラメータの記録。 |
| 6 | 臨界幾何学 | リブ、ボス、深いポケット、薄肉部、フラットパネル、アンダーカット、およびシーリング面。 | リスクマップと根拠資料。 |
| 7 | 冷却と流れ | ゲート、パッキング、冷却、ホットスポット、およびコアの接着または真空の可能性。 | 解析範囲と冷却レイアウト。 |
| 8 | 欠陥制限 | 白痕、ピン痕、引きずり痕、歪み、平面度、フラッシュ、外観の許容度。 | 検査基準およびサンプリング方法 |
| 9 | 試験計画 | T0/T1/T2の範囲、空洞の識別、プロセス記録、および修正責任。 | 裁判報告書および対応事項一覧。 |
| 10 | 検査と組み立て | CMM(三次元測定機)または治具の測定点、平面度測定方法、嵌合部品、および機能検査。 | 寸法および組立承認記録。 |
射出システム供給業者は何を証明すべきか?
有能なサプライヤーであれば、射出レイアウトと実際の製品リスクとの関連性を説明できるはずです。DX Moldingのカスタム成形サービスでは、プロジェクトファイルのレビューとDFMから金型設計、機械加工、試作承認、生産に至るまでの幅広いプロセスについて説明しています。その範囲の射出部分については、以下の点について説明を求めてください。
- 部品はコアのどの部分を掴むのか、また、どこに力を加えることができるのか?
- 各地域において、ピン式、スリーブ式、リフター式、ストリッパー式、またはエアアシスト式といった方法が選択されるのはなぜですか?
- どのマークが隠されていて、どのマークが許容され、どのマークが禁止されているのか?
- ピンとプレートは、冷却チャネル、インサート、スライド、リフター、および支持柱をどのように回避するのでしょうか?
- 部品がまだ熱い場合、通風が制限されている場合、または表面の質感によって抵抗が増加する場合はどうなるでしょうか?
- 白い跡や変形は、反り、ヒケ、溶接線、または材料特性の影響とどのように区別されるのでしょうか?
- T0/T1/T2の段階で、どの寸法、外観領域、平面度検査、および組立品が検証されますか?
- 金型改訂、材料、キャビティ、パラメータ、検査結果、および修正計画を記載する文書は何ですか?
DX Moldingのカスタムプラスチック金型サービスは、プロジェクト固有の図面および証拠資料に基づいて評価する必要があります。公開されているサポートページには、金型設計、射出部品、金型流動関連リスク分析、試作報告書、CMMデータ、および修正計画についても記載されています。公開されている情報は、固定の射出力、汎用的なピン配置、保証された外観結果、または標準的な変形限界を定めるものではありません。
射出成形システムに関するよくある質問
射出成形金型における最適な射出方法はどれですか?
万能な最適な方法は存在しません。一般的な内面加工にはエジェクターピンが、ボス加工にはスリーブが、アンダーカットの解放にはリフターが、より広い範囲に力を分散させるにはストリッパープレートが適しています。最適な方法は、部品の抜き勾配、表面の質感、収縮率、化粧仕上げ部分、形状、および生産要件によって異なります。
射出成形品は、なぜ取り出し時に白くなるのでしょうか?
白化現象は、離型力の過大、抜き勾配の不足、表面の摩擦、高温または柔軟な部品、ピンの接触ムラ、鋭利な形状、真空状態、あるいは材料や加工条件などが原因で発生する可能性があります。マーキングの位置をエジェクタのレイアウトと比較し、マーキングが発生するタイミングを確認してください。すべての白化現象がエジェクタピンによるものだと決めつけないでください。
エジェクターピン跡を防ぐにはどうすればよいですか?
抜き勾配の改善、部品の支持、排出物の分散、マーキングの隠れた位置への移動、適切なスリーブまたはストリッパー方式の使用、アライメントの修正、およびリリース温度の検証により、集中した力の必要性を低減します。許容限界と許容マーキング位置は、試作前に定義する必要があります。
金型からの取り出し時に部品が変形する原因は何ですか?
一般的な原因としては、力の不均衡、部品の温度過上昇、支持力不足、真空状態、不均一なドラフトドラッグ、リフターやスライドの干渉、冷却、パッキング、ゲート、肉厚、材料特性による収縮率の差などが挙げられます。形状変化のタイミングを観察することで、射出変形と成形反りを区別できます。
ストリッパープレートはエジェクターピンよりも優れているのか?
自動的にはそうはなりません。ストリッパープレートは幅広い支持力を提供できますが、ガイド精度、プレートバランス、クリアランス、パーティングエッジの保護、およびメンテナンスといった独自の要件が加わります。ピンは内部支持においてよりシンプルで柔軟性がある場合があります。適切な方法は、実際の部品をその外観と寸法範囲内で解放できる方法です。
リフターは部品を排出するのか、それともアンダーカットを解放するだけなのか?
リフターは、協調動作で両方の機能を実行できますが、その形状とタイミングは、特定のアンダーカットに合わせて設計する必要があります。部品を擦ったり、持ち上げたり、曲げたりすることなく、挟まれた部分を解放する必要があります。購入者は、リフターが必要な理由と、そのメンテナンス方法について確認する必要があります。
CMMデータは、排出システムが許容範囲内であることを証明できますか?
CMMデータは、基準点、治具、調整、および測定方法が適切であれば、定義された点や特徴を検証できます。ただし、それだけでは、部品に目に見える白化がないこと、大きなパネルが平坦であること、または組み立てが正しく機能することを証明するものではありません。寸法データと外観、平面度、排出性、および組み立てチェックを組み合わせて使用してください。
射出成形金型排出システムのレビューを依頼する際には、何を送付すればよいですか?
3D CADデータ、2D図面、樹脂の種類とグレード、年間数量、表面仕上げ、化粧ゾーン、抜き勾配とパーティング方向、重要なリブとボス、アンダーカット、組立情報、平面度または公差要件、既知の欠陥をお送りください。金型のみが必要か、成形品も必要かを明記してください。
DX Moldingのウェブサイトには、標準的な射出力や白斑の許容値が掲載されていますか?
本稿のために調査した公開情報には、普遍的な射出力値やホワイトマークの制限値は規定されていません。ウェブサイトには関連する金型設計および検証機能が記載されていますが、プロジェクトごとに力、レイアウト、部品サイズ、プロセス条件、および合否判定基準を確認する必要があります。
結論
射出成形金型のエジェクタシステムは、成形品の離型挙動に合わせて設計する必要があり、キャビティや冷却レイアウトが完成した後に追加すべきではありません。エジェクタピン、スリーブ、リフタ、ストリッパープレート、エアアシスト式離型装置はそれぞれ異なる問題を解決するものであり、複雑な金型ではこれらの組み合わせシステムが必要になる場合があります。
白斑を防ぐには、抜き勾配、表面の質感、摩擦、接触面積、アライメント、温度、真空度、および材料特性を調査します。変形を防ぐには、射出時の力による動きと、冷却、梱包、ゲート位置、肉厚、または収縮によって生じる反りを区別します。その後、T0/T1/T2の証拠、必要に応じて寸法検査またはCMM検査、外観検査、平面度チェック、および組立テストによって実際の結果を検証します。
DX Molding社が公開している金型情報には、金型設計および射出成形関連構造に加え、試作、検査、パラメータ記録、および修正に関するサポートが記載されています。最終的な射出成形システム、金型構造、材料、公差、試作範囲、および合否判定基準は、プロジェクトごとに異なります。購入者は、金型設計を承認する前に、管理されたCADデータ、樹脂、生産目標、外観要件、および欠陥に関する懸念事項を提出する必要があります。
プロジェクトのレビューについては、カスタムプラスチック金型サービスを参照するか、公開されているエンジニアリングおよび試作サポート情報を読むか、 DX Moldingの問い合わせページから射出成形要件を送信してください。




